
Шлицевой вал передает крутящий момент через боковые поверхности зубьев., не только через его внешнюю поверхность. Сплайновый раздел, опорные шейки между шлицами, диаметры уплотнений, плечи и резьбовые концы имеют геометрическое отношение к одной оси вращения., и посадка ответной втулки или ступицы зависит от того, сохраняется ли это соотношение по всей длине.. Таким образом, выпрямление шлицевого вала означает управление осью, даже не затрагивая геометрию боковой поверхности, что делает деталь ценной..
Работоспособное решение для выпрямления шлицевого вала отвечает на четыре вопроса, прежде чем какой-либо пресс сдвинется с места: какой диаметр представляет функциональную ось на каждой станции, можно ли использовать собственные зубья шлица в качестве эталона для измерения, где корректирующая сила может законно действовать, и как будет принята исправленная деталь, включая проверку соответствия сопрягаемому компоненту, не просто показания индикатора.

Why Spline Shafts Break the Default Straightening Recipe
| Spline Shaft Feature | Выравнивание риска | Ответ проекта |
|---|---|---|
| Spline teeth | Press or support contact can brinell, bend or mark flanks; damaged flanks destroy the fit and the torque capacity | No-contact rule: correction force and supports only on smooth diameters adjacent to the spline |
| Interrupted spline surface | A sensor riding on tooth tips reads tooth form and pitch error, not the axis | Measure on journals or the minor diameter, or use a gauge sleeve/master to convert teeth to a continuous reference |
| Torque-twist history | Overload can twist the shaft; lead and index error remain after any bend correction | Measure spline lead/index separately; declare twist out of press-straightening scope |
| Long slender body | Long length-to-diameter ratio means self-weight sag and easy overcorrection | Validate support spacing, используйте точное приращение усилия и повторяйте измерения после каждого прохода |
| Деформация при термообработке | Индукционная или сквозная закалка оставляет карту многоточечного изгиба., часто с обратным ходом | Многостанционное измерение и последовательная коррекция, ни одного среднепролетного нажатия |
| Особенности уплотнения и плеча | Локальная нагрузка возле заплечика концентрирует напряжение и может отмечать диаметр уплотнения. | Инструменты с мягкой подкладкой или с подобранным радиусом, точки для прессы находятся в стороне от переходных зон |
Определите, какой шлицевой вал находится в области действия
| Семейство шлицевых валов | Типичный контекст | Инженерный маршрут |
|---|---|---|
| Передача инфекции / выходной вал коробки передач | Объем производства после термообработки, до завершения сплайна | Автоматизированное многоточечное измерение и коррекция прессования в зонах журнала. |
| Вал отбора мощности и сельскохозяйственный карданный вал | Длинные стандартизированные профили, ремонтно-тяжелый рынок | Длительный машинный или целенаправленный ручной процесс; проверка посадки с ответной вилкой |
| Вал двигателя с шестерней или шлицем муфты | Электродвигатель и насосные агрегаты | Рихтовка на основе шеек в соответствии с базовыми данными ротора и подшипников |
| Шлицевой вал для аэрокосмической отрасли и привода | критический по утомляемости, жесткие допуски на шаг и индекс | Полная метрология, ограниченное отклонение, документированная валидация процесса |
| Изношен или поврежден ремонтный вал | раздражение, синяки на боках, коррозия, следы молотка | Сначала осмотрите и устраните; выпрямление не может восстановить геометрию зуба |
Соседние приложения не должны сворачиваться на эту страницу. Длинные полые трансмиссии со сварными траверсами представляют собой проблему правки и балансировки труб, описанную в нашей статье. решение для выпрямления приводного вала, и закаленные валы коробки передач, шлицы которых являются лишь одним из элементов среди шестерен и шеек, следуют по маршруту, описанному в решение для выпрямления вала коробки передач. В настоящей статье рассматриваются валы, шлицы которых являются определяющей особенностью..
Build the Measurement on a Defensible Reference
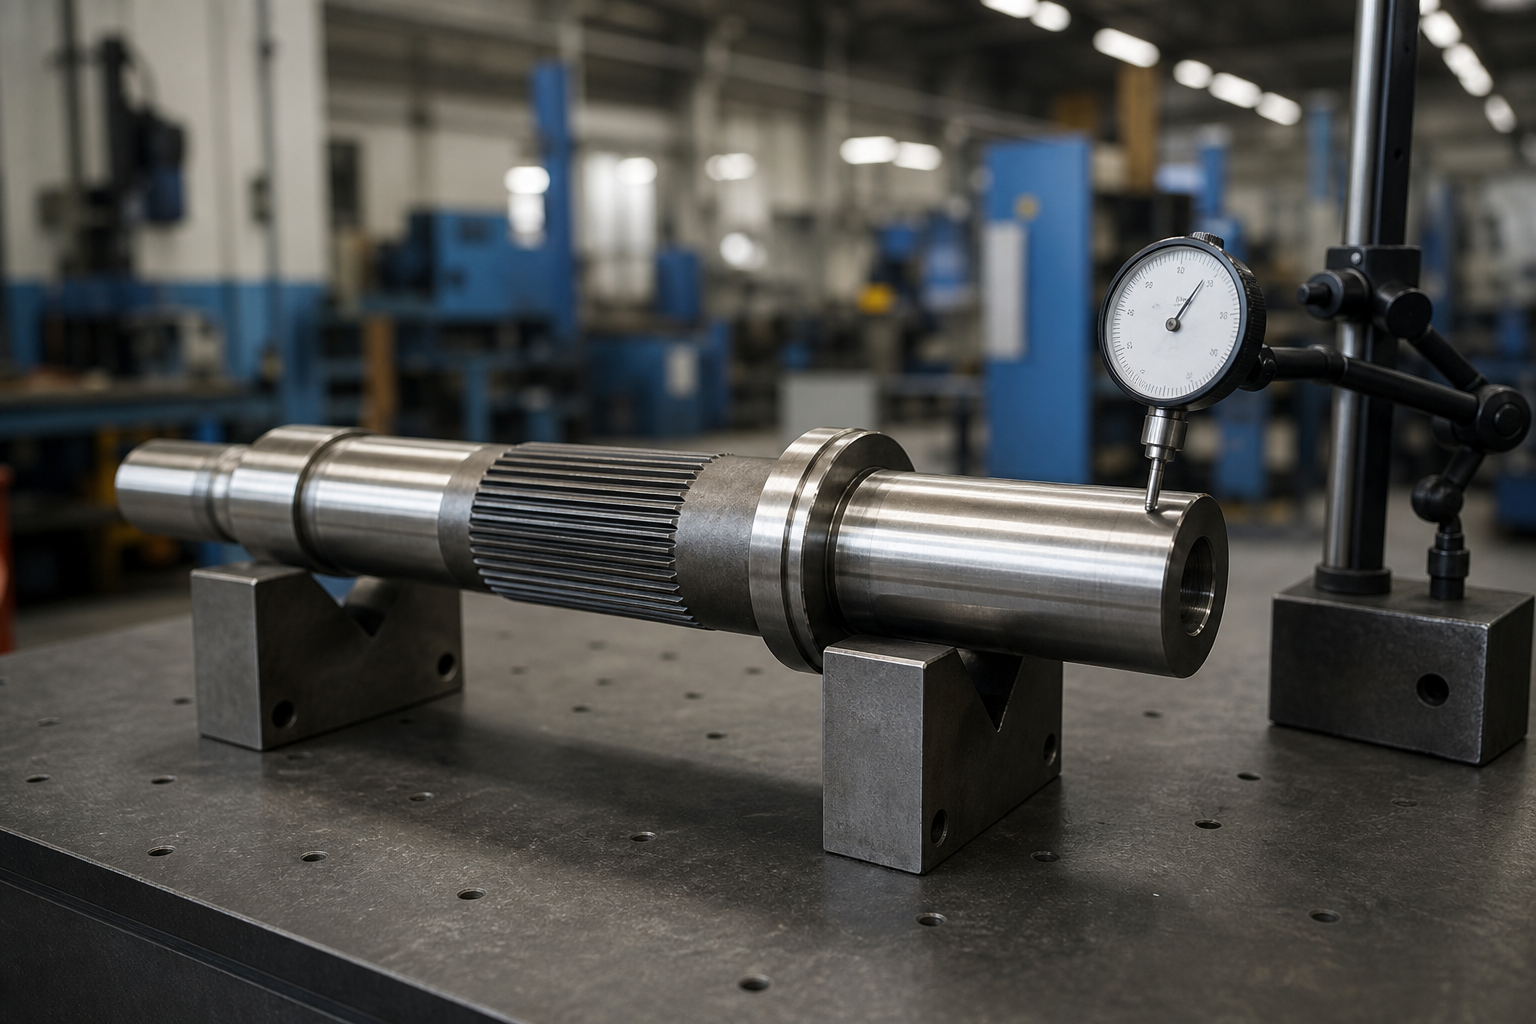
The most common error in splined-shaft measurement is reading a dial indicator directly on tooth tips and calling the result runout. The tooth circle is an interrupted, form-carrying surface; its reading mixes pitch error, lead error, tooth damage and true axis position into one meaningless number. A defensible measurement chain uses one of three references:
- Ground journals and centers: where the drawing defines the axis from bearing journals or center holes, measure there, and verify the spline relationship only where the drawing requires it.
- Minor diameter or dedicated gauge diameter: корневой круг между зубами непрерывен на многих шлицах и может иметь V-образную опору или узкий кончик датчика; сначала квалифицируй это, потому что корневые скругления могут быть свернуты или деформированы.
- Основная втулка или шлицевой калибр: наденьте прецизионную втулку на шлиец и измерьте на ее поверхности наружный диаметр. Это превращает зубы в сплошную поверхность., и посадка самой втулки становится живой функциональной проверкой. В производственных шлицевых правильных станках используется именно этот принцип — ведущее устройство на каждую канавку или секцию шлица для определения делительного диаметра для точной коррекции..
Состояние опоры имеет такое же значение, как и выбор датчика. Длинный шлицевой вал, провисающий между отдаленными V-образными блоками, сообщает об изгибе, который меняется при каждом движении опоры.. Заморозить позиции поддержки, соотнесите их с оценкой клиента, и запомни эту прямоту, биение и МДП отвечают на разные вопросы — различия изложены в нашей статье прямолинейность вала, биение и TIR.
Разделите три состояния, которые выглядят как один изгиб
| Состояние | Как это показывает | Правильный ответ |
|---|---|---|
| Глобальный изгиб оси | Показания биения растут и падают последовательно вдоль вала в одной плоскости. | Выпрямление пресса в нанесенных точках на гладких участках |
| Крутящий момент | Биение журнала допустимо; сплайновый вывод, ошибка индекса или вращения за пределами допуска; втулка плотно прилегает с одного конца | Не исправляется нажатием; утилизация путем повторной обработки, если позволяет запас, или отклонить |
| Локальный фланг или повреждение формы | Показания скачут, когда датчик пересекает зону одного зуба; посадка рукава местная, не однородный | Осмотрите фланги; заменять, повторно обрежьте или совместите рисунок — не сгибайте вал, чтобы скрыть его |
Twist deserves emphasis because it arrives from exactly the loading a spline is designed for. A torque overload past yield rotates one end of the spline relative to the other; from the outside the shaft still looks straight. Straightening will pass it on the runout report and the assembly will still bind or wear. If your parts see overload events, lead and index checks belong in the same inspection cycle as runout.

Press Points and Supports: The No-Contact Rule
Correction force on spline flanks is a scrap event. Even a soft press can flatten a crest or shift metal on a flank, and the resulting clearance or interference shows up months later as fretting, износ или ступица, которая не собирается. Поэтому карта контакта для шлицевого вала является строгой.:
- Нажимайте и опирайтесь только на гладкую поверхность или повернутые диаметры, прилегающие к шлицу., такой размер, чтобы пятно контакта не касалось плеч и краев уплотнения.
- Когда ход сплайна настолько длинный, что рядом с точкой коррекции нет гладкой зоны., используйте соответствующий вставной инструмент, который соединяет корни зубов без нагрузки на боковые поверхности, и проверяйте его на расходных деталях перед производством.
- Разместите опоры симметрично относительно измеренной высшей точки, чтобы обеспечить расчетный изгибающий момент., не случайно; сохраняйте промежутки достаточно короткими, чтобы коррекция была локальной.
- Защитите резьбовые концы, поперечное сверление и шпоночные канавки с той же дисциплиной, которая описана для закаленных валов в нашем руководстве по выпрямление после термообработки.
Контролируйте упругую отдачу на узкой секции
Длинные шлицевые валы соответствуют требованиям, поэтому ось движется под действием небольших сил и отскакивает почти на такое же расстояние. Цикл коррекции, сохраняющийся в процессе производства, рассматривает каждую печатную машину как эксперимент с обратной связью.:
- Измерьте полную карту изгиба за одну установку.
- Сначала исправьте самое большое отклонение, в отмеченной на карте высшей точке, чрезмерное перемещение из-за прогнозируемого пружинения.
- Повторное измерение перед следующим нажатием; тонкие валы прочно соединяются, а поправка на одной станции смещает показания на обеих соседях.
- Остальные пункты проработайте в порядке убывания., повторная проверка предыдущих станций после каждого прохода.
- Принимайте только тогда, когда каждая станция и проверка функциональной посадки проходят в одном и том же зажиме..
Прогноз переезда, поведение связи и классические признаки отказа под- и чрезмерная коррекция рассматриваются в нашей статье о выпрямление вала, компенсация пружинения. Автоматизированные ячейки выполняют этот замкнутый цикл; наш обзор как работает автоматическая правка валов показывает архитектуру машины, стоящую за ней.

Узнайте, почему вал погнулся в первую очередь
Выпрямление возвращает геометрию; это не устраняет причину. Шлицевые валы поступают в прессу по короткому списку повторяющихся причин., и каждый меняет, чего стоит коррекция:
| Первопричина | Типичные доказательства | Последствия для выпрямления |
|---|---|---|
| Деформация при термообработке | Многоточечный изгиб после индукционной или сквозной закалки; повторяемость в партии | Основной производственный случай; исправить в окне перед окончанием обработки |
| Снятие напряжения при механической обработке | Прогрессивная дуга после тяжелого точения или фрезерования одной стороны | Правильный, затем проверьте стабильность после интервала снятия напряжения или следующей операции. |
| Обращение и повреждение от удара | Местный излом, следы молотка или падения возле одной станции | Острые локальные изгибы концентрируют нагрузку; оцените радиус кривизны перед нажатием |
| Эксплуатационная перегрузка | Скрутка с изгибом или без него; следы на боковых сторонах ступицы | Коррекция геометрии не может восстановить предел текучести после скручивания. |
| Несоосность в эксплуатации | Износ боковой части сосредоточен на одной стороне, Фреттинг-коррозия на интерфейсе ступицы | Поверхности износа означают, что вал является изнашиваемой деталью., не кандидат на выпрямление |
Практика предотвращения отказов в шлицевой промышленности постоянно приводит к несовпадению, перегрузка и повреждение при обработке находятся в верхней части списка причин — именно поэтому в предложении по исправлению следует запрашивать историю отказов и предшествующий процесс, прежде чем указывать цикл исправления.. Вал, который изгибается одинаково в каждой партии, является технологической проблемой, которую можно исправить выпрямлением.; вал, который приходит перекрученным, раздражение или перегибы - это проблема с настроением при ношении выпрямляющего костюма.
Пробное тестирование перед выпуском в производство
Потому что повреждение фланга необратимо, процесс изготовления шлицевого вала проверен на образцах, никогда в первой производственной партии. Минимальный квалификационный набор включает в себя:
- Не менее пяти репрезентативных частей, измеренных до и после коррекции., на каждой рисовальной станции, в замороженном состоянии опоры.
- A fit check with the production go gauge or a master sleeve on every sample, before and after the final press pass.
- Flank inspection — visual or optical — to prove the no-contact rule held under real tooling positions.
- Recorded springback values per press point, which seed the compensation model for production.
- An acceptance record signed against the drawing tolerances, including lead and index where specified.
Acceptance Must Include the Fit, Not Only the Dial
| Acceptance Element | What to Specify |
|---|---|
| Закончиться / TIR at defined stations | Per station, in a stated support condition, referenced to journals or a qualified master sleeve |
| Spline functional fit | Go / no-go gauge, master sleeve torque check, or specified flank clearance after correction |
| Вести, index and roll | Checked where the drawing requires; twist is a separate characteristic from bend |
| Состояние фланга | Без бринеллирования, уплощение гребня, боковые зацепы или новые следы от оснастки |
| Целостность поверхности после закалки | Проверка трещин, когда деталь закалена и критична к усталости. |
| Оставшийся механообрабатывающий станок | Проверка того, что коррекция оставила припуск на окончательную шлифовку или чистовую обработку шлицев. |
Часто задаваемые вопросы
Можно ли нажать прямо на сплайн??
Нет. Прямой прессовый контакт с зубами может привести к повреждению боковой поверхности и гребня, которое невозможно исправить выпрямлением.. Корректирующая сила принадлежит гладким диаметрам, прилегающим к шлицу., или с помощью проверенного инструмента для перемычек, который нагружает только диаметр корня.
Как измерить биение шлицевого участка??
Используйте журналы там, где позволяет рисунок., меньший диаметр, где он непрерывен и квалифицирован, или прецизионная мастер-гильза надевается на зубья, поэтому датчик считывает шлифованную непрерывную поверхность. Считывание индикатора на кончиках зубьев смешивает геометрию зуба с ошибкой оси и дает ложную карту изгиба..
Мой шлицевой вал прямой, но ступица заедает.. Почему?
Вероятные причины - поворот, фланговое повреждение, или ошибка свинца/индекса — все это невидимо при проверке журнала на конец. Измерьте шаг и индекс сплайна, осмотрите бока на предмет синяков или раздражений, и проверьте посадку с помощью калибра или основной втулки до и после любой коррекции..
Шлицевой вал измерен и выпрямлен, как вал двигателя??
Машинный цикл представляет собой ту же самую последовательность «измерение-нажатие-повторное измерение», которая используется для решение для автоматического выпрямления вала двигателя, но ссылка и правила обращения различаются: сплайн добавляет прерывистую поверхность для измерения, защищенные зоны для оснастки, и проверка работоспособности, в которой простой вал никогда не нуждается.
Какой изгиб можно исправить на шлицевом валу?
Рабочий диапазон зависит от соотношения длины и диаметра., состояние материала и расположение плавных зон коррекции относительно отклонения. Тонкие валы в принципе допускают большие угловые поправки, но прочно соединяются между станциями.; закаленные короткие валы допускают небольшое отклонение за проход. Важное число устанавливается для каждого семейства деталей во время выборочных испытаний., не читать из общей таблицы.
Создайте решение на основе подходящего решения, Не циферблат
Шлицевой вал принимается, когда сопряженная ступица или втулка собраны и передают крутящий момент в соответствии с проектом.. Выпрямление служит этому результату: мера по журналам или квалифицированному мастеру, держите каждый прессинг и поддержку подальше от флангов, рассматривать скручивание как отдельную и не поддающуюся прессованию характеристику, и замкнем цикл проверкой функциональной подгонки. Заморозьте эти четыре решения, а сама коррекция становится рутинной инженерией.
To turn this spline shaft guidance into a purchase decision, start with the пошаговая инструкция по выбору выпрямителя and pressure-test the numbers with the бюджетная картина для правильной машины.