
Medisinske borkomponenter med liten diameter er vanskelige å rette på grunn av målekraften, støtteavstand, klemfeil og korrigeringstilvekst kan være betydelig i forhold til arbeidsstykkets stivhet. En del kan vises rett i en armatur og vise forskjellig utløp når det refereres fra dens funksjonelle skaft eller endelige monteringsdatum.
Denne løsningen er basert på et publisert kildeprosjekt som rapporterer en Ø2 mm × 70 mm arbeidsstykke og en 0.05 mm retthetskrav. Disse tallene behandles som kundeinndata, ikke like påviste produksjonsresultater. En garanti krever kontrollert tegning, datum, målemetode, representative prøver og før/etter poster.
Rapporterte prosjektinnspill og bevisstatus
| Punkt | Publisert Input | Bevisstatus |
|---|---|---|
| Arbeidsstykke | Liten medisinsk drillkomponent | Ekte deler og utstyrsbilder tilgjengelig |
| Diameter | 2.0 mm | Rapportert i kildeartikkel; tegning ikke vedlagt |
| Lengde | 70 mm | Rapportert i kildeartikkel; tegning ikke vedlagt |
| Mål | 0.05 mm retthet | Kundekrav som rapportert; resultatrapporten er utilgjengelig |
| Materiale / hardhet | Ikke oppgitt | Må bekreftes |
| Funksjonelt datum | Ikke oppgitt | Må defineres ut fra tegning og bruk |
| Prosessstadiet | Ikke oppgitt | Tenner, varmebehandling, belegg og endelig slipestatus må bekreftes |
| Produksjonsresultat | Påstått som oppnådd | Ikke brukt som fakta uten måle- og kapasitetsposter |

Hvorfor liten diameter endrer målingen
For en slank del, sonden kan bøye arbeidsstykket, the supports can impose a shape and the part's own orientation can change the reading. Løsningen må definere mer enn sensoroppløsning.
A separate surgical-drill article notes that blank straightening is normally required before grinding, with runout held within about 0.1 mm at that stage. That value describes a common process-stage requirement rather than a universal tolerance; the stage and the tolerance must be confirmed from each drawing.
Funksjonelt datum
The clamping-shank datum convention follows MAE’s workpiece guidance for drills; the full citation and its datum-choice implications are on the toothed medical drill straightening page.
Probekraft og kontaktgeometri
Sondekraft, pennens form og kontaktplassering må være lav og stabil nok til ikke å bøye eller merke komponenten. Målesystemet bør demonstrere repeterbarhet på en master eller representativ del før det brukes til å kontrollere korreksjon.
Støtteavstand
Støtter må stabilisere arbeidsstykket uten å tvinge det rett. Deres posisjoner, radier og kontaktmateriale blir en del av den kontrollerte resepten.
Retthet kontra runout
Originalen 0.05 mm uttalelse kaller den karakteristiske rettheten, men en roterende maskin kan faktisk rapportere radial runout eller TIR. Tegningen må løse denne forskjellen før det gis et numerisk løfte.
Automatisk håndtering av små deler
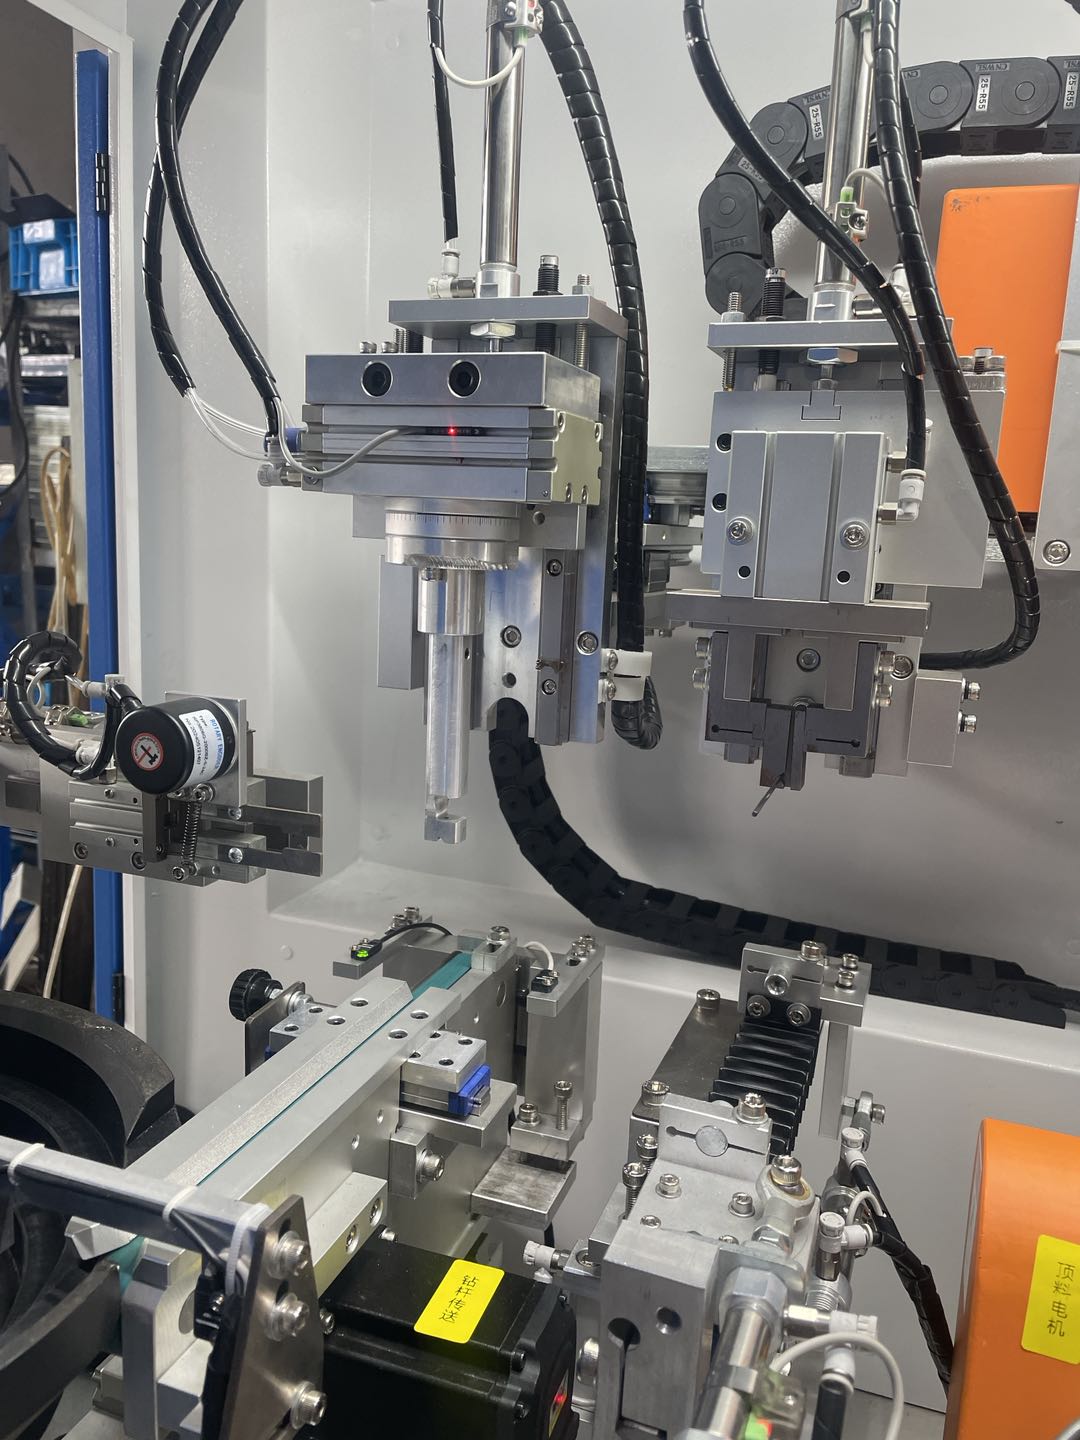
Kildebildene viser en kompakt maskin med skålmater, overføringsmekanisme og dedikert måle-/korrigeringsverktøy. Disse bildene bekrefter at automatisert separasjon og lasting ble utviklet for en liten komponentfamilie; de beviser ikke en produksjonshastighet eller uovervåket produksjonsperiode.

Håndteringsdesign må verifiseres for:
- delorientering og sluttfunksjonsgjenkjenning;
- fare for sammenfiltring eller overlapping;
- kontakt med ferdige eller kritiske overflater;
- overføre repeterbarhet til måledatum;
- blandet forebygging og oppskriftskontroll;
- avvise inneslutning og linjeklaring.
Anbefalt lukket sløyfeprosess
1. Identifiser og orienter
Materen skiller arbeidsstykkene og viser riktig ende og orientering. Tilstedeværelses- og setekontroller forhindrer en syklus med manglende eller doblet del.
2. Etabler det funksjonelle datumet
Arbeidsstykket er plassert ved det godkjente skaftet, sentre eller tegningsdefinerte referanser. Klemkraften er begrenset for å unngå å introdusere en falsk bøy.
3. Mål innkommende tilstand
Delen roterer eller indekserer mens lavkraftsonder leser de godkjente posisjonene. Systemet registrerer starttilstanden og bekrefter at signalet er innenfor det validerte området.
4. Bruk mikrokorreksjon
Pressverktøyet påfører en kontrollert, begrenset forskyvning ved godkjent glatt sone. Små korreksjoner og kraft-/slaggrenser foretrekkes fremfor en stor enkeltbevegelse.
5. Ommåling
Samme datum og probemetode brukes umiddelbart etter korrigering. Hvis resultatet forblir utenfor målet, en annen korreksjon er kun tillatt innenfor den validerte iterasjonsgrensen.
6. Disponering og registrering
Delen er akseptert, avvist eller holdt for vurdering i henhold til den tegningsspesifikke regelen. Nødvendige data kan lagres eller eksporteres når de er inkludert i det godkjente prosjektomfanget.
Relatert video for retting av medisinsk drill
Følgende kanalvideo for rettemaskin har tittelen "Hvordan rette borkronen med rettemaskinen" og beskriver en tilpasset medisinsk borkronemaskin. Den demonstrerer en automatisk rettecelle med medisinsk drill. The video description's customer location and labor-saving statement are not used as verified project results.
Validering av 0.05 mm Mål
Den rapporterte 0.05 mm kravet er teknisk ufullstendig inntil karakteristikk og datum er definert.
| Valideringselement | Nødvendig definisjon |
|---|---|
| Karakteristisk | Retthet, radiell utløp, TIR eller koaksialitet |
| Dato | Funksjonell skaft, sentre, journaler eller dedikert måler |
| Måle posisjoner | Nøyaktige aksiale plasseringer og overflater |
| Måler | Oppløsning, sondekraft, armatur og kalibreringsstatus |
| Korrelasjon | Avtale mellom maskin og kunde sluttkontroll |
| Innkommende vindu | Maksimal bøy og tillatt form før retting |
| Overflateaksept | Tillatte merker, grader og kritiske soner |
| Evne bevis | Prøvestørrelse og statistisk kriterium kreves av kunden |
Den korrekte offentlige uttalelsen er: kildeprosjektet rapporterte en 0.05 mm mål; prestasjonen forblir ubekreftet inntil de tilknyttede postene er levert.
Medisinsk kvalitets-systemgrensesnitt
The FDA Quality Management System Regulation applies to this process through the legal manufacturer’s quality system; the full regulatory discussion lives on the toothed medical drill straightening page. The straightening cell’s role is bounded: it can support controlled records – part/batch ID, tegning og oppskriftsrevisjon, measurement results, correction count and disposition – inside a validated process the manufacturer owns. The machine does not independently certify FDA or ISO compliance.
Prøveprøve og akseptplan
- levere representative prøver på tvers av flere innkommende bøyningsforhold;
- identifisere materiale, hardhet, varmebehandling og overflatetilstand;
- fryse datum, støtter, sondekraft og korrigeringskontaktsoner;
- kjør gjentatt måling før korrigering for å kvantifisere målevariasjonen;
- registrere hvert før/etter resultat og avvist forsøk;
- compare machine readings with the customer's final gauge;
- inspiser funksjonelle overflater for definerte merker eller skader;
- test automatisk orientering, kontroller for overføring og blandede deler;
- godkjenne kun det viste arbeidsstykket og vinduet for innkommende tilstand.
Relaterte sider og utstyr
Se Løsninger for retting av medisinsk utstyr, Medisinsk borkrone Rettingapplikasjon and ZD300 Orthopedic Surgical Drill Straightening Machine. Katalogtall er foreløpig utvalgsinformasjon og må avstemmes med prøveresultater og det endelige tilbudet.
Hva denne løsningen ikke lover uten bevis
- at den viste delen er et ferdig eller godkjent medisinsk utstyr;
- at hver Ø2 × 70 mm del bruker samme materiale eller datum;
- stabil 0.05 mm produksjonseffekt uten en definert måler og kapasitetsstudie;
- en syklustid, avkastningsforbedring eller arbeidsbesparelse;
- null merker eller skade uten en inspeksjonsspesifikasjon;
- at ett mater/verktøysett dekker flere delfamilier;
- automatisk FDA eller ISO 13485 samsvar.
Informasjon som skal sendes for et forslag
For small-diameter drills, the proposal package should foreground the small-part items: probe force versus deflection on thin sections, clamping deformation limits, and feeding stability at the planned rate, alongside the drawing, samples and datum definition. The general package contents are listed on the toothed medical drill straightening page.
Kontakt StraighteningTech å arrangere en utvalgsbasert mulighets- og måling-korrelasjonsstudie.
Ofte stilte spørsmål
Er 0.05 mm retthet garantert for dette arbeidsstykket?
Ikke fra den publiserte artikkelen alene. Det er et rapportert krav. En garanti krever tegning, datum, måle korrelasjon og representative utvalgsresultater.
Hvorfor er sondekraft viktig for en 2 mm del?
Fordi sonden og fiksturen kan avlede en slank komponent og endre den tilsynelatende avlesningen. Probekraft og støttearrangement må valideres som en del av målemetoden.
Tåler materen flere størrelser?
Potensielt med bytte deler, men orientering, overlapp, overflatekontakt og overføring må testes for hver familie. En programvareoppskrift alene er utilstrekkelig.
Kan denne siden bruke samme prosess som en tannet medisinsk drill?
Den lukkede sløyfe-logikken er lik, men risikoen for måling og verktøy er forskjellige. En tannet/ikke-rund del trenger profilbevisst måling, mens en liten vanlig eller trinnvis del domineres av lavkraftmåling og håndtering.
Gjør maskinen prosessen FDA-kompatibel?
Ingen. Den kan støtte en kontrollert, validert prosess og nødvendige poster. Den lovlige produsenten eier regulatorisk anvendelighet og overholdelse av kvalitetssystem.
Teknisk referansegrense
External sources – the MAE drill guidance and the FDA Quality Management System Regulation – are listed on the toothed medical drill straightening page. They establish engineering and quality-system principles; they do not prove the reported 0.05 mm prosjektresultat.
Choosing a machine for small-diameter medical drill work involves more than tonnage: de machine selection guide for shafts, rør og profiler og den price breakdown for straightening machines cover the decisions most buyers get wrong.