
En jernbaneskinne er ikke en generisk I-bjelke, lineær føring eller aksel. Dens hode, vev og fot danner en asymmetrisk funksjonsprofil, og vertikal camber, sideveis, vri, endegeometri og restspenningskontroll kan kreve forskjellige måle- og korreksjonsruter.
En pålitelig løsning for jernbaneskinneretting skal svare på fem spørsmål før maskinvalg:
- Hvilken Vignoles, rillet, kran, tunge, full-web eller spesiell skinnefamilie er i omfang?
- Er oppgaven mølle produksjon, produksjon av valgdeltakelse, gjenvinning av verksted, sveisesonekorrigering eller sporvedlikehold?
- Hvordan vil vertikal og lateral geometri måles uten å forvirre tiltenkt krumning, profilvariasjon, støtte feil eller vri?
- Hvilket hode, web- eller fotland kan kontakte støtter og verktøy, og som løper, måler, sveis, hull eller maskinerte soner er beskyttet?
- Hvordan skal den fullstendig frigjorte skinnen måles på nytt, inspisert og sporet etter retting?

*Teknisk konseptillustrasjon av en Vignoles-skinne i en stasjonær rette- og målelinje. Det er ikke et fotografi eller ytelseskrav fra kundesiden. Faktisk maskinkraft, støttespenn, verktøy- og akseptgrenser krever den kontrollerte skinnespesifikasjonen og representative prøvetester.*
Definer jernbanefamilien og prosessruten
| Jernbane- eller prosessfamilie | Hovedforskjell | Rute på denne siden |
|---|---|---|
| Vignoles flatbunnsskinne | Avrundet hode, smal vev og bred fot | Primært stasjonært retteskop |
| Rillet skinne | Spor og asymmetrisk hode krever dedikert datum og verktøy | Separat familie- og beskyttet kontaktkart |
| Tunge eller skifteskinne | Maskinert eller konisk funksjonell geometri | Funksjonsspesifikk måle- og korreksjonsplan |
| Frosk eller kryssingskomponent | Kompleks lokal geometri og lastveier | Tilpasset armatur og inspeksjonsrute |
| Kran eller industriskinne | Profil og plikt skiller seg fra jernbaneskinne | Separate oppskrifts- og akseptinndata |
| Ny mølleskinne | Produksjonsflyt og reststresskontroll | Valse eller presselinje valgt fra profil og prosessstadium |
| Gjenvunnet skinne | Slitasje, skader, sveise- og servicehistorikk | Inspeksjon-første verksted rute |
| In-track skinnekorreksjon | Bærbar tilgang, sporsikring og driftssikkerhet | Utenfor denne stasjonære fabrikkcellesiden |
| Jernbaneaksel | Roterende smidd aksel med journaldatum | Bruk jernbaneakselløsningen |
| I/H-stråle | Konstruksjonsprofil med fabrikasjonsfeil for flens/vev | Bruk bjelkeløsningen, ikke skinneoppskriften |
Stierli-Bieger lister opp Vignoles offentlig, rillet, tunge, full-web og spesialskinner, inkludert retting og torsjonskorreksjon. Geismar beskriver en dedikert kontinuerlig horisontal skinnerettingsmaskin med en valgfri rute for det andre flyet. Disse kildene bekrefter et spesialisert utstyrsmarked; de gjør ikke ett verktøysett gyldig for hver skinneprofil.
Frys prosessstadiet
Mølleproduksjon
Skinne kan gå inn i retting etter rulling, kjøling eller varmebehandling. Temperaturhistorikk, materialkvalitet, profil og oppstrøms restspenning påvirker tilbakefjæringen og det frigjorte resultatet. Forslaget skal angi om rettetangen er en inline produksjonsmaskin eller en egen etterbehandlingsstasjon.
Valgdeltakelse og kryssingsproduksjon
Tungeskinner, frosker og spesielle profiler kan inkludere maskinering, hull, sveiser eller tiltenkt krumning. Den godkjente geometrien kan ikke utledes fra en rett referanselinje alene.
Rail Reclaiming
Brukt skinne kan inneholde hodeslitasje, korrugering, lokal deformasjon, sveisesoner, korrosjon, boltehull eller skade. Befaringsdisponering kommer før retting. Geismar posisjonerer en dedikert skinneretter for integrering i en gjenvinningslinje, støtte en verkstedrute forskjellig fra ny fabrikkproduksjon.
Sveisesonekorreksjon
En lokal sveisesone-geometrifeil krever sveiseidentitet, gjennomgang av varmepåvirket sone, profilmåling og gjeldende inspeksjonsvei. Retting kan ikke erstatte sveisinspeksjon eller reparere en uakseptabel sveis.
Definer skinnedatum før målefeil
Skinnen skal refereres fra tegningsdefinert funksjonell geometri, ikke hvilket ansikt som er lettest å ta på. Måleplanen bør definere:
- jernbanefamilie, seksjon og orientering;
- aksial opprinnelse, endetilstand og tiltenkt krumning;
- antall støtte, mellomrom, høyde og kontaktland;
- vertikal profil langs kjøreretningen;
- lateral sveip referert til ønsket hode, web- eller fotfunksjon;
- hoderull eller seksjonsrotasjon langs lengden;
- lokal leder, web- og fotprofilsjekker der det er nødvendig;
- enderetthet og eventuell ekskludert endelengde;
- sveis, hull, maskinerte og overgangssoner;
- rengjøring, skala, temperatur og stabiliseringstilstand;
- repeterbarhet etter utgivelse, reposisjonering og flyskifte;
- correlation with the customer's rail gauge and final inspection system.
Lese akselens retthet vs utløp vs TIR for det generelle skillet mellom en stasjonær geometriprofil og en roterende indikasjon. En jernbaneskinne vurderes normalt som en støttet profil; å bruke akselutløpsterminologi på den skaper feil datummodell.
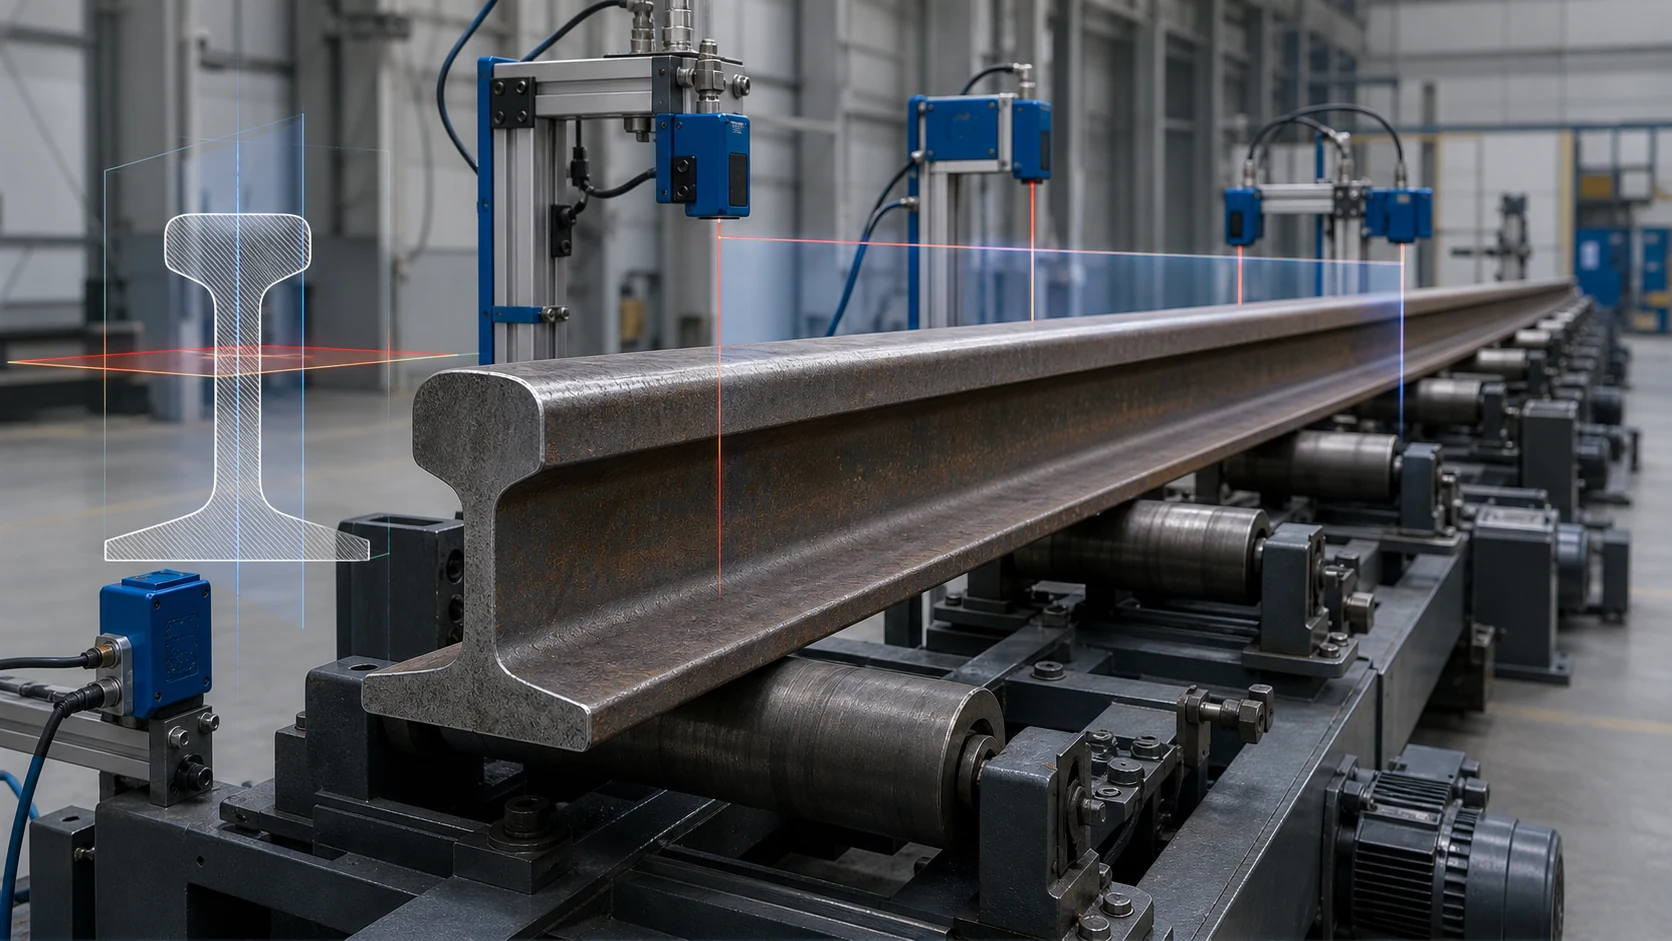
*Engineering konsept illustrasjon av vertikal og lateral måling på en hode-nett-fot skinneprofil. Det er ikke et foreskrevet måleroppsett. Faktiske sensorspor, støtteavstand, tiltenkte krumnings- og akseptbånd krever kontrollert skinnetegning og kundeprofilkorrelasjon.*
Separate feilmoduser før du bruker makt
| Observert signal | Mulig årsak | Nødvendig rute |
|---|---|---|
| Glatt vertikal krumning gjentas etter tilbakestilling av støtte | Vertikal camber eller bue | Kandidat for validert vertikalplankorreksjon |
| Glatt sideavvik gjentas etter reposisjonering | Sideveis sveip | Kandidat for sidevirkende korreksjon |
| Hode og fot skifter i motsatte retninger langs lengden | Seksjonsrotasjon eller vri | Torsjonsspesifikk måling og verktøy |
| Kraftig lokal retningsendring | Kink, påvirkning eller lokal overbelastning | Inspeksjon og ingeniørgjennomgang før korrigering |
| Signalendringer med støtteavstand | Støtte avbøyning, hengende eller ustabil håndtering | Frys støttetilstand og gjenta målingen |
| Høy feil bare nær en sveis | Sveisesonegeometri eller varmepåvirket forvrengning | Sveisespesifikk inspeksjons- og korrigeringsvei |
| Løpeflaten er slitt mens senterlinjen er akseptabel | Hodeslitasje eller tap av profil | Omprofilering eller avvisning av rute; retting gjenoppretter ikke materiale |
| Geometri samsvarer med tiltenkt kurve, men klarer ikke en rettlinjekontroll | Feil nominell referanse | Last den kontrollerte designgeometrien før klassifisering |
| Kropp er akseptabelt, men endesonen er ute | Slutt avkjølingen, saging, håndtering eller lokal prosessfeil | Sluttspesifikk korreksjon eller maskineringsgjennomgang |
Beskytt hodet, Web og fot
Standard beskyttede soner eller gjennomgangssoner
- ferdige løpe- og måleflater uten godkjent kontaktprøve;
- tynne vevkanter eller ikke-støttede vevområder;
- fotkanter hvor konsentrert belastning kan skape lokale skader;
- sveise og varmepåvirkede soner inntil inspeksjon tillater korrigering;
- boltehull, maskinerte bryterfunksjoner og festesoner;
- identifikasjons- og sporbarhetsmerker;
- slitt, sprukket, spallet, korroderte eller støtskadde områder;
- med hensikt buede eller avsmalnende funksjonsområder.
Potensielt godkjente kontaktsoner
- bredt hode, web- eller fotland valgt ved strukturelle analyser og prøveforsøk;
- utskiftbare saler eller forbindingsstenger tilpasset skinneprofilen;
- kontrollerte rullekontakter kvalifisert for overflatetrykk og merking;
- uferdige eller senere maskinerte soner når prosessplanen eksplisitt tillater kontakt.
Hver pressekraft trenger en fullstendig støtte/reaksjon/lastbane. Et verktøyarrangement som fungerer for en symmetrisk bjelke kan overbelaste et skinnehode, vev eller fot fordi skinnedelen er asymmetrisk.
Velg en to-plans korreksjonsarkitektur
Horisontal eller sidevirkende press
En horisontal hydraulisk presse med justerbare abutments kan håndtere sideveis, lokal horisontal bøyning og kontrollert skinnebøyning. Stierli-Bieger beskriver offentlig bevegelige distanser, laserstøttet kontroll og muligheten til å endre bøyeretning uten å snu skinnen i enkelte konfigurasjoner.
Forslaget bør definere:
- godkjent reaksjon lander og trykkpunkt;
- abutmentavstand og justeringsmetode;
- makt, forskyvnings- og overbøyningsgrenser;
- tilbakeslagslogikk etter skinnefamilie og prosesstilstand;
- langprodukttransportører og krantilgang;
- utgitt sidemåling etter hver avgrenset korreksjon.
Vertikal korreksjon
Vertikal camber krever en vertikal lastbane eller en validert skinnevippestasjon som overfører det nødvendige planet til pressen. Håndteringssystemet må ikke innføre en ny bøy mens skinnen roteres eller flyttes.
Rullerettingslinje
Høyvolum mølleskinne kan bruke sekvensiell horisontal- og vertikalakse rullesystemer. Fives beskriver offentlig skinneretterettere som bruker både horisontale- og vertikalaksemaskiner, mens en casestudie fra Iconsys beskriver to maskiner i serie med kontrollert rulleposisjon, hastighet og dreiemoment. Denne arkitekturen krever en produksjonsfamiliekonvolutt og gjenværende stressverifisering; den kan ikke byttes ut med en verkstedpunktpresse.
Torsjonsretting
Vridning kan ikke korrigeres pålitelig ved å behandle skinnen som en enkel vertikal bue. Den trenger vinkelmåling langs seksjonen, kontrollert torsjonsverktøy, sluttbegrensning og frigjort ommåling.
Lese trykkretting vs rulleretting før du velger korrigeringsfamilien.
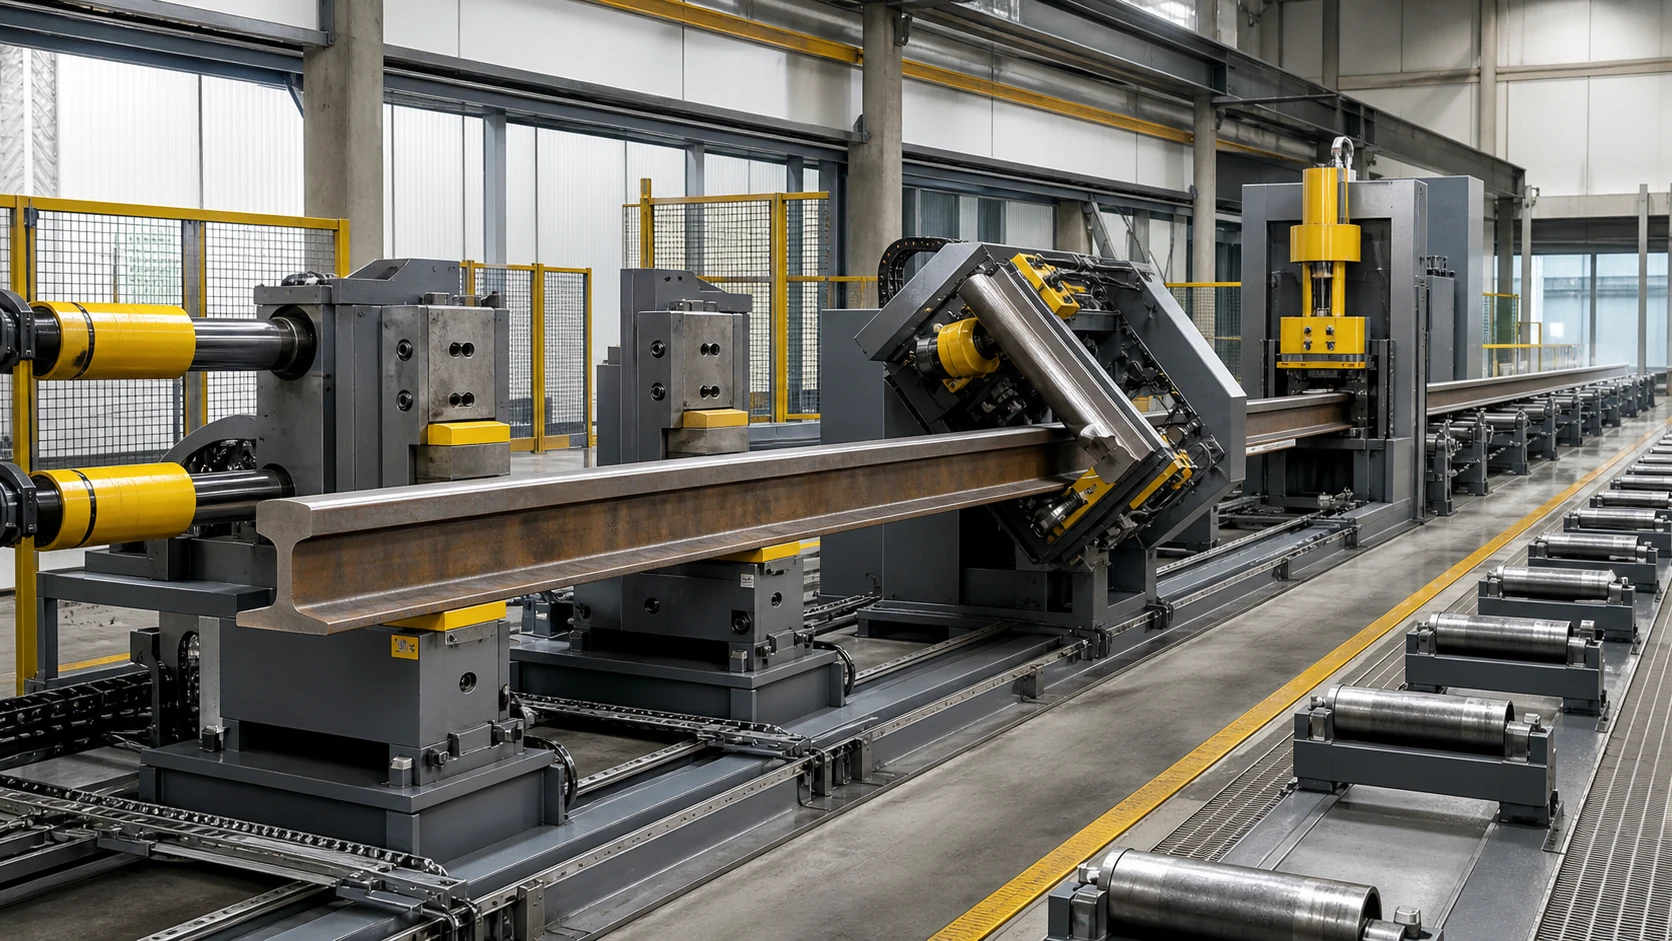
*Engineering konsept illustrasjon av sidevirkende korreksjon, flybytte og nedstrømsverifisering. Det er ikke et universelt maskinoppsett. Faktisk skinnehåndtering, reaksjonsgeometri, makt, rulleposisjon og restspenningsgrenser krever prosjektering og prøveforsøk.*
Bygg tung håndtering inn i prosessen
Lange skinner trenger kontrollert bevegelse gjennom måling og korrigering. Håndteringskonseptet bør inkludere:
- drevne rullebaner for inn- og utkjøring;
- skinne-familieførere som ikke forvirrer eller skader profilen;
- positiv aksial posisjonering og kontrollert indeksering;
- sikker kran eller overføringstilgang for oppsett og gjenoppretting;
- en definert metode for å endre korreksjonsplan;
- skala- og ruskhåndtering rundt guider og sensorer;
- vokting, forriglinger og sikre utelukkelsessoner;
- gjenopprettingslogikk for strømtap eller en avbrutt korreksjonssyklus.
Håndteringssystemet er en del av målingens repeterbarhet. En endring av transportørhøyde eller rulletilstand kan endre den tilsynelatende profilen og ugyldiggjøre en lagret oppskrift.
Bekreft den frigitte skinnen, Ikke den lastede formen
- Identifiser skinnefamilien, tegningsrevisjon og prosessfase.
- Bekreft inspeksjonsstatus og tiltenkt rett eller buet geometri.
- Rengjør de godkjente måle- og kontaktsonene.
- Legg skinnen på den frosne støtten og håndteringskonfigurasjonen.
- Mål vertikalt, side- og torsjonssignaler separat.
- Klassifiser bue, feie, vri, kink, sveisesonefeil, slitasje og oppsettfeil.
- Velg trykk, rulle, torsjon, rute for avvisning eller teknisk gjennomgang.
- Bruk bare den avgrensede korreksjonen som er tildelt det godkjente planet og sonen.
- Frigjør og stabiliser skinnen helt.
- Mål på nytt under samme datum og støttebetingelse.
- Gjenta kun med kraft, forskyvning, overbøy, iterasjon og overflategrenser.
- Fullfør den nødvendige profilen, flate, sveis, reststress eller annen inspeksjon.
- Lagre før/etter-profilen, oppskrift, kvalitetsdisponering og sporbarhetsrekord.
Konfigurer cellen rundt skinnefamilien
| Cellefunksjon | Jernbane- Jernbanekrav |
|---|---|
| Identifikasjon | Profil, karakter, lengde, prosessstadiet, tiltenkt krumning og sporbarhet |
| Håndtering | Lange transportbånd, aksial posisjonering, flyskifte og krantilgang |
| Mål | Vertikal profil, sideveis, seksjonsrotasjon og lokale profilkontroller |
| Klassifikasjon | Camber, feie, vri, kink, sveisesonefeil, slitasje og oppsettfeil |
| Korreksjon | Sidepress, vertikal presse, rullelinje eller torsjonsverktøy etter familie |
| Beskyttelse | Løpe-/måleflater, web, fotkanter, sveiser, hull og maskinerte soner |
| Bekreftelse | Fullt frigjort geometri pluss anvendelig overflate, sveise- og restspenningskontroller |
| Data | Før/etter profiler, oppsett, kraft/forskyvning, befaring og sluttdisponering |
Forslagsinnspill vi trenger
Send følgende før utstyrsvalg:
- skinneprofiltegninger og familieliste;
- materialkvalitet, varmebehandling og prosessfase;
- lengdeområde og årlig eller skiftende produktmiks;
- beregnet retthet eller utformet krumning;
- vertikal, lateralt, vri og endesone aksept definisjoner;
- sveis, hull, maskinert, koniske og beskyttede overflatekart;
- tillatt hode, web- og fotkontaktlander;
- innkommende feilfordeling og kjente skademoduser;
- nødvendig overflate etter prosessering, sveis, reststress- eller NDT-kontroller;
- linjeslag, transportørhøyde og tilgjengelige kran/håndteringsgrensesnitt;
- representativ god, marginale og forkastede prøver;
- kundemåler, rapportformat og sporbarhetsgrensesnitt.
Sample-Test aksept før produksjonsutgivelse
Prøveprøven bør dekke selve skinnefamiliekonvolutten og begge korreksjonsplanene. Det bør verifisere repeterbarheten av støtten, sensorkorrelasjon, kontaktmerking, vertikal/lateral/torsjonsklassifisering, tilbakespring, håndtering av flyskifte, frigjort geometri og nødvendig nedstrøms inspeksjon.
Bruk retteprøvetest og akseptveiledning å fryse testmatrisen og bevispakken.
Ingeniørgrense
Retting kan rette opp godkjent geometrisk feil i egnet skinne. Den gjenoppretter ikke slitt hodemateriale, reparere en sprekk, kvalifisere en uakseptabel sveis, erstatte omprofilering, eller bevise sporegnethet uten gjeldende jernbanemyndighet og inspeksjonsprosedyre.
Maskinkraft, rulleoppsett, abutment span, støtteavstand, nøyaktighet, syklus tid, overbend og iterasjonstall er forslagsutganger. De må komme fra den kontrollerte jernbanefamilien, materiell tilstand, tegning, prøver og kundemåler – ikke fra en konkurrents spesifikasjonstabell.
Be om en Railway Rail Straightening Review
Hvert jernbanejernrettingsprosjekt treffer til slutt de samme to spørsmålene – de rettetang valg guide for skaft, rør og profiler og den hva en rettemaskin koster svar på dem før leverandørmøtet gjør det.
Send skinnefamiliebordet, tegninger, prosessstadiet, feilkart, inspeksjonsvei og representative prøver. Vi vil returnere et foreslått datum og støttemodell, kart med beskyttet kontakt, to-plans korreksjonskonsept, håndteringsplan, prøve-testmatrise og utstyrskonfigurasjon for gjennomgang.