
Betong- og hammerbor kombinerer en lang stålkropp med spiralformede riller, en skjærestruktur i karbid og en slisset eller profilert drivskaft. Disse egenskapene gjør arbeidsstykket svært forskjellig fra en vanlig rund stang. En målesonde kan følge fløyten i stedet for den sanne kroppsaksen, mens en feil plassert støtte eller presse kan skade karbidskjøten, skjærehode, fløytekant eller SDS-tilkobling.
En utrettingsløsning for betongbor må derfor utformes rundt den nøyaktige borkronefamilien og produksjonsstadiet. Den skal måle en tegningsdefinert karakteristikk, korriger kun godkjente stålsoner og verifiser både geometri og tilstand etter korrigering.
Betongbor er ikke ett enhetlig arbeidsstykke
Offisielle produktserier viser betydelige konstruksjonsforskjeller. Bosch lister opp wolframkarbidplater med to kuttere, fire-kutter hel-karbid hoder, to- og firefløytekropper, spesielle sveisede spissforbindelser og SDS Plus-skaft. Hilti viser solid-karbid multi-cutter hoder og firedoble helixer. DEWALT lister opp karbidspisser, design med åpent hode og langstrakte kropper med fire fløyter.

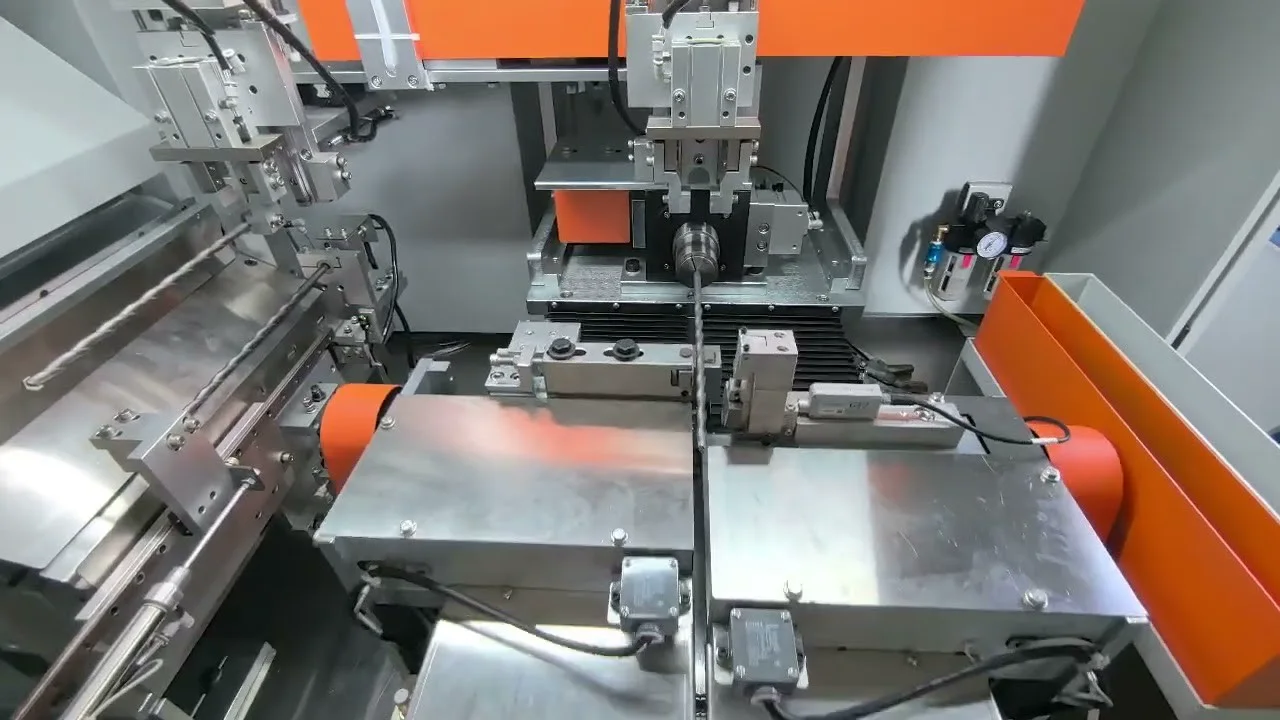
Bildet er en ekte miniatyrbilde fra prosjektets video med elektrisk hammerbor. Det bekrefter et riflet bor, holdestasjon og korrigeringsmekanisme. Det etablerer ikke bitmateriale, dimensjoner, nøyaktighet eller syklustid.
| Arbeidsstykkefunksjon | Rettende konsekvens |
|---|---|
| Loddet/sveiset karbidplate | Fuge og karbid skal normalt forbli utenfor press-/støttesonen |
| Flerkutterhode i helkarbid | Sprøtt hode med høyere verdi krever kontrollert håndtering og støtbeskyttelse |
| To- eller fire-fløyte helix | Kontaktmåling endres med aksial og vinkelposisjon |
| Redusert kjerne eller varierende fløytedybde | Bøyestivheten endres langs arbeidslengden |
| SDS Plus/Max eller annen drivskaft | Spor og drivfunksjoner er ikke et vanlig sylindrisk datum |
| Rund, flat eller proprietær chuckende | Krever variantspesifikk lokator og utløpsdefinisjon |
| Herdet eller overflatebehandlet stålhus | Endrer tilbakespring, merking og sprekkrisiko |
Identifiser produksjonsstadiet
| Scene | Potensielt formål | Hovedbegrensning |
|---|---|---|
| Stålemne før rifling | Etabler en rett referanse før maskinering/forming | Endelig fløyte/hode-forhold er ennå ikke til stede |
| Etter fløyteforming | Korriger kroppsforvrengning før du fester karbiden | Mål gjennom en periodisk spiralprofil |
| Etter varmebehandling | Korriger termisk forvrengning | Hardhet, tilbakespring og sprekkgrenser krever validering |
| Etter karbidfeste | Riktig montering eller sammenføyningsforvrengning | Beskytt karbid og loddet/sveiset forbindelse |
| Etter sliping/belegging | Møt endelig geometri | Meget streng overflate- og banebrytende beskyttelse |
Den sikreste og mest kapable scenen er ikke automatisk den siste. Hvis en prosess gjentatte ganger bøyer biter etter en tidligere korreksjon, prosjektet bør adressere den oppstrøms årsaken eller flytte rettingsoperasjonen til riktig senere stadium.
Nødvendige prosjektinndata
| Inndata | Nødvendig detalj |
|---|---|
| Tegning | Revisjon, kontrollert funksjon, dato og toleranser |
| Litt familie | Diameter, total/arbeidslengde, fløyteantall og kjerneprofil |
| Skjærehode | Karbidplate/helhode, kutter teller, fugetype og forbudssoner |
| Shank | SDS Plus/Max, rund, hex eller proprietær tilkoblingsgeometri |
| Materialvei | Stålkvalitet, herding, karbidfeste og beleggsekvens |
| Innkommende bøy | Størrelse, plan og aksial fordeling fra representative partier |
| Sluttkontroll | Retthet/runout/profilmetode, måler, orientering og oppløsning |
| Produksjonsomfang | Varianter, utgangsmål, lasting, omstilling og sporbarhet |
De forrige sidene inneholdt ingen bekreftet størrelse, hardhet, nøyaktighet eller syklusdata. Ingen skal utledes fra videoen.
Retthet, Runout og spissjustering er forskjellige
| Karakteristisk | Hva den vurderer | Trenger definisjon |
|---|---|---|
| Retthet i kroppen | Form av et valgt overflateelement eller avledet kroppsakse | Kontrollert lengde og fløytebevisst evalueringsmetode |
| Radial runout | Overflatevariasjon mens du roterer om et datum | Datofunksjoner, sonde/optisk posisjon og vinkelprøvetaking |
| Tupp-til-skaft-justering | Forholdet mellom skjærehode og drivskaftakse | Hodefunksjon, skaftdatum og akseptssone |
| Fløyteprofil/bly | Helisk trekkgeometri | Aksial rekkevidde, vinkelreferanse og profilmetode |
| Funksjonell rotasjon | Oppførsel i godkjent chuck eller testspindel | Chuck, innføringsdybde, hastighet og målt plassering |
ISO 1101 definerer språket for geometrisk spesifikasjon, men kundetegningen må identifisere den faktiske toleranserte funksjonen. En maskin kan ikke "sikre retthet eller utløp" før dette valget og datumet er eksplisitt.
Fløytebevisst måling er viktig
En kontaktsonde som berører en roterende helix stiger og faller med fløyten. Det periodiske signalet kan være mye større enn senterlinjebøyningen som evalueres. SDS-spor og flater skaper det samme problemet i drivenden.
Målekonseptet bør bruke ett eller flere av følgende:
- et definert glatt sylindrisk land når tegningen gir en;
- kontrollert vinkelindeksering for å måle samme fløyte/land-forhold;
- flere optiske silhuetter og en kalibrert senterlinje/profilmodell;
- en berøringsfri sensor ved godkjente aksiale posisjoner;
- en masterchuck eller sentre som representerer det funksjonelle datumet;
- filtrering som er validert mot kjente referansedeler, ikke valgt bare for å få grafen til å se jevn ut.
Sondekraft, støtteposisjon og klemkraft må også være lav nok til at den slanke borkroppen ikke bøyes av selve målingen.
Anbefalt lukket sløyfe-rettingsprosess
1. Identifiser bitfamilien
Operatøren eller automatiseringen verifiserer bitdiameteren, lengde, fløyte/hodedesign og skafttype. Oppskriften velger locator, støtter, godkjente måleposisjoner, korrigeringsgrenser og forbudssoner.
2. Last uten å komme i kontakt med skjærekantene
Brett, magasin- eller mateverktøy presenterer en borkrone uten å slå hardmetall mot karbid. Hodet og fløytekantene forblir fri for harde stopper. Automatisk fôring skal prøves ut med reell lengde, flate, olje- og sammenfiltringsforhold.
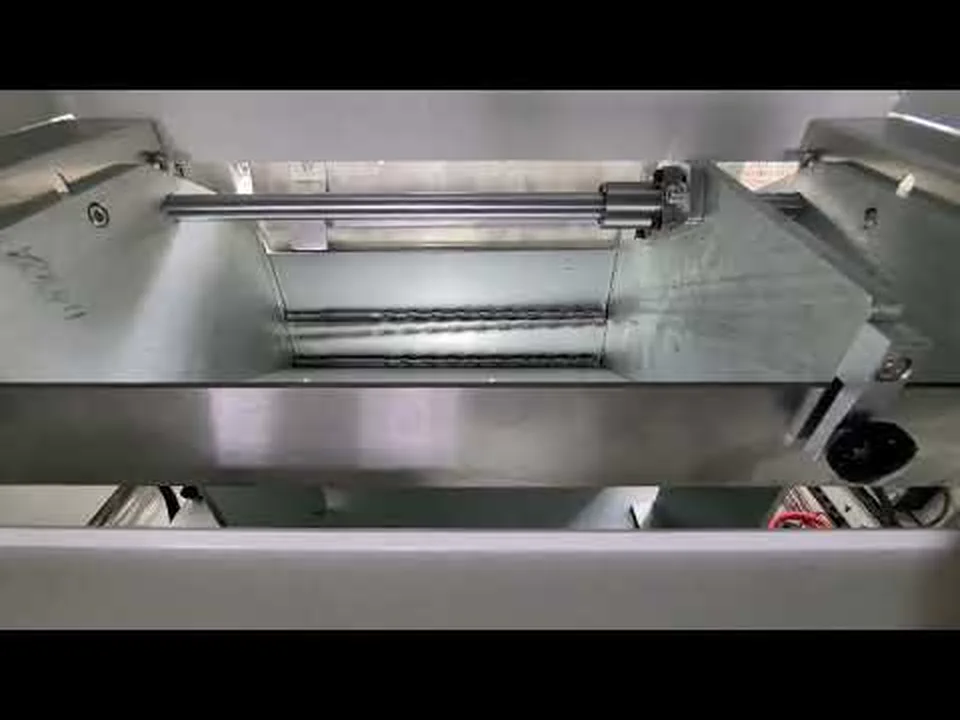
Denne rammen kommer fra den riktige offentlige betongbitmaskinvideoen og viser mateområdet. Det beviser ikke uovervåket fôringsytelse, kapasitet eller overgangstid.
3. Angi datum
Bitsen holdes av en godkjent glatt skaftsone, sentre eller et funksjonelt grensesnitt. SDS-spor indekseres når de påvirker lokatoren. Festet må ikke klemme boret i en kunstig rett tilstand.
4. Mål den innkommende geometrien
Kontakt- eller ikke-kontaktsensorer samler inn data kun ved validerte posisjoner og orienteringer. Kontrolleren skiller den repeterbare fløyte-/profilsignaturen fra bøyekarakteristikken og lagrer det innkommende resultatet.
5. Velg støtter og korrigeringspunkt
Støtter og press virker på godkjente stålkroppssoner. Skjærehodet, karbidskjøt, fløytekant, redusert kjerne, varmebehandlingsovergang og SDS-funksjoner er ekskludert med mindre tegningen og prøvetesten eksplisitt godkjenner kontakt.
6. Bruk begrenset punktkorreksjon
Pressen påfører en kontrollert forskyvning eller kraft. Herdet, slanke og riflede bits krever trinnvis korreksjon med maksimal kraft/slag og iterasjonsgrenser. En tung korreksjon er ikke en generisk strategi.
7. Mål på nytt med samme datum
Delen måles på nytt uten å endre datumlogikken. En ytterligere korreksjon er kun tillatt innenfor det validerte vinduet. Deler med for stor innkommende bøy, ustabile avlesninger eller uventet tilbakeslag er separert for gjennomgang.
8. Verifiser tilstand og funksjon
Sluttsjekker kan inkludere geometri, inspeksjon av karbid/fuge, fløyte og belegg tilstand, sprekeinspeksjon og funksjonell chuckrotasjon. Det nødvendige settet følger produksjonsstadiet og kvalitetsplanen.
Ekte betongbor, rette video
Følgende video har tittelen Automatic Straightening Machine for concrete bit på Rettemaskin-kanalen. Den viser en borekronecelle i betong/hammer med innmating, holde- og korrigeringsutstyr. Det beviser ingen spesiell nøyaktighet, produksjon, avkastning eller kunderesultat.
Flate, Karbid- og leddbeskyttelse
| Fare | Kontroll |
|---|---|
| Hårdmetallspiss sprukket ved håndtering | Skille deler og bruk verktøy for hodeklaring |
| Loddet/sveiset skjøt overbelastet | Definer en ekskluderingsavstand og maksimalt korreksjonsmoment |
| Fløytekant bulket | Bruk profilkompatible støtter og godkjente kontaktsoner |
| Herdet kropp sprekker | Begrens innkommende bøy og korrigering; legge til nødvendig sprekkinspeksjon |
| SDS-spor brukt som falskt datum | Plasser på tegningsgodkjente overflater eller funksjonelt chuckgrensesnitt |
| Probe følger helix | Bruk indeksert/profilbevisst eller kontaktfri måling |
| Belegg eller finish merket | Validere kontaktmateriale, trykk- og inspeksjonsstandard |
| Bits fjærer ut av armaturet | Kontroller klemmen og beskytt korrigeringsområdet |
Punktkorreksjon eller rulleretting?
| Beslutningsfaktor | Punktkorrigering kan foretrekkes når | Rulleretting kan vurderes når |
|---|---|---|
| Bendfordeling | Høye poeng kan måles individuelt | Krumning er fordelt langs en tilstrekkelig jevn kropp |
| Geometri | Hode, fløyter og skaft krever selektiv kontakt | En kontinuerlig rullekontaktbane er tilgjengelig |
| Mål | Ommåling i lukket sløyfe er nødvendig | Før/etter in-line måling kan verifisere resultatet |
| Flate | Lokal beskyttet kontakt er akseptabelt | Kontinuerlig rullekontakt er tillatt |
| Produktmiks | Flere varianter trenger dedikerte oppskrifter/verktøy | Stabile familier med høyere volum deler et validert rulleoppsett |
Karbidhodet forbyr ikke automatisk all retting, men det begrenser det sikre kontakt- og korreksjonsvinduet. Prosessen er valgt fra prøver og tegningen, ikke fra et universelt slagord.
Prøveprøve og akseptplan
Representative prøver
- minste kropp/kjerne og lengste fleksible variant;
- hver fløyte teller, karbidhodedesign og skaftfamilie;
- hver varmebehandling og belegningstilstand;
- prøver på tvers av den virkelige innkommende-bøy-fordelingen;
- flere produksjonspartier der sammenføyningsforvrengning eller tilbakespring kan variere;
- grensedeler nær den tiltenkte korreksjonsgrensen.
Nødvendig bevis
| Rekord | Akseptbevis |
|---|---|
| Del identitet | Tegningsrevisjon, variant, materialrute og parti |
| Innkommende geometri | Dato, orientering, posisjoner og målte verdier |
| Verktøy | Locator, støtter, presse og forbudte kontaktsoner |
| Korrigeringshistorikk | Sted, kraft/forskyvning og iterasjonstelling |
| Endelig geometri | Samme maskinoppsett pluss kundemåler-korrelasjon |
| Hode/ledd/fløyte tilstand | Avtalt visuelt, forstørret eller NDT-resultat |
| Funksjonelt resultat | Chuckrotasjon eller nedstrømstest ved behov |
| Produksjonsprøve | Målt syklus, fôringsstabilitet, omstilling og tilgjengelighet |
Automatisering og omstilling
| Nivå | Typisk omfang |
|---|---|
| Manuell lasting | Operatøren laster; maskintiltak, korrigerer og verifiserer |
| Magasin/brett | Kontrollert presentasjon for en stabil bitfamilie |
| Automatisk celle | Fôring, identifikasjon, mål, korrigering og sortering |
| Sporbar celle | Del/parti, oppskrift, måle- og korreksjonsregister |
Endring av diameter eller lengde kan kreve støtter, chuck, sensorposisjon og endringer av trykkverktøy. Å bytte fra en to-kutter SDS Plus-bit til en full-karbid fire-kutter eller en annen skaftfamilie er ikke bare en PLS-oppskriftsendring.
Hva er ikke et universelt løfte
Før tegning gjennomgang og prøvevalidering, denne løsningen lover ikke:
- én toleranse, syklustid eller utbytte for hver betongbor;
- at retthet og utløp er utskiftbare;
- korrigering av hver innkommende bøyningsstørrelse;
- null skade på karbid, ledd, fløyte, belegg eller skaft;
- automatisk fôring for hver lengde og hodestil;
- at PLS-kontroll eliminerer programvare, verktøy eller omstillingsarbeid;
- en fast arbeidsbesparelse eller produksjonsforbedring;
- sikker reparasjon av brukt, slagskadede eller sprukne bor.
Relaterte applikasjoner
Gjennomgå Løsninger for festemidler og verktøy og den Ball Stud Rettemaskin for tilstøtende verktøy og konsepter med kontrollert korreksjon. Medisinske og kirurgiske øvelser forblir en egen innholdsfamilie fordi deres arbeidsstykke, flate, regulatoriske krav og målekrav er forskjellige.
Informasjon som skal sendes for et forslag
For å gjøre denne konkrete borkroneveiledningen til en kjøpsbeslutning, begynne med gjennomgang for valg av rettetang og trykktest tallene med budsjettbilde for en rettemaskin.
Send tegning og revisjon, representative utvalg, diameter/lengde/fløyte/hode/skaft område, materiale og herdevei, festemetode for karbid, produksjonsstadiet, innkommende-bøy distribusjon, endelig karakteristikk og datum, oppsett for kundekontroll, forbudte kontaktsoner, inspeksjonsregler for hode/ledd/fløyte, utgangsmål og innlastingspreferanse.
Kontakt StraighteningTech for en prøvebasert utrettingsstudie for betongbor. Vi vil definere målemodellen, beskyttet verktøy, korrigeringsgrenser, automatiseringsomfang og akseptbevis for den faktiske bitfamilien.
Ofte stilte spørsmål
Kan sonden måle direkte på en spiralfløyte?
Bare med en metode designet for den profilen. En roterende kontaktsonde vil ellers følge spiralen og kan forveksle periodisk profilendring med senterlinjebøyning. Bruk kontrollert indeksering, en validert profilmodell, et jevnt land eller passende berøringsfri måling.
Kan karbidhodet brukes som støtte eller pressepunkt?
Ikke som standard. Karbid og dens loddede/sveisede forbindelse er følsomme funksjonssoner. Verktøyet virker normalt på godkjente stålkroppsområder med utelukkelsesavstand fra hode og ledd.
Er en SDS-skaft et pålitelig rotasjonsdatum?
Bare hvis tegningen eller funksjonstesten definerer det slik og lokalisatoren gjengir det godkjente chuckgrensesnittet. Sporene og drivfunksjonene tilsvarer ikke en komplett sylindrisk overflate.
Skal boret rettes opp før eller etter karbidfeste?
Det avhenger av hvor forvrengning introduseres og hvilket endelig forhold som kontrolleres. Tidligere retting gir tryggere kontakt; senere retting kan korrigere sammenføyning eller varmebehandlingsforvrengning, men krever strengere beskyttelse og korrigeringsgrenser.
Kan én oppskrift dekke to- og fire-kutter bits?
Ikke automatisk. Hodeklaring, fløyte signatur, stivhet, datum, støtte og sensorposisjoner kan variere. Hver validerte familie trenger riktig verktøy og oppskriftskombinasjon.
Teknisk referansegrense
- Bosch SDS plus-1: https://www.bosch-professional.com/mz/en/sds-plus-1-hammer-drill-bits-2868938-ocs-ac/
- Bosch EXPERT SDS plus-7X: https://www.bosch-professional.com/gb/en/expert-sds-plus-7x-hammer-drill-bit-2867204-ocs-ac/
- Bosch SDS plus-3: https://www.bosch-professional.com/in/en/sds-plus-3-hammer-drill-bits-2867846-ocs-ac/
- Hilti TE-CX: https://www.hilti.com/c/CLS_POWER_TOOL_INSERT_7126/CLS_CONCRETE_MASONRY_DRILL_BITS_7126/r4429
- DEWALT SDS Plus murbor: https://www.dewalt.com/en-us/product/dw5443/916-x-10-x-12-rock-carbide-sds-plus-drill-bit
- MAE arbeidsstykker og applikasjoner: https://mae-group.com/en/workpieces-applications/
- ISO 1101:2017: https://www.iso.org/standard/66777.html
Disse referansene støtter borkronekonstruksjonens mangfold og generelle geometriske/rettingsprinsipper. De beviser ikke at en annen leverandørs ytelse gjelder for en StraighteningTech-konfigurasjon.