
Een spoorrail is geen generieke I-balk, lineaire geleiding of as. Zijn hoofd, Web en voet vormen een asymmetrisch functioneel profiel, en verticale camber, zijdelingse zwaai, twist, eindgeometrie en restspanningscontrole kunnen verschillende meet- en correctieroutes vereisen.
Een betrouwbare oplossing voor het richten van spoorwegrails moet vijf vragen beantwoorden voordat een machine wordt geselecteerd:
- Welke Vignoles, gegroefd, kraan, tong, full-web of speciale railfamilie valt onder de reikwijdte?
- Is de taak molen productie, opkomst vervaardiging, werkplaats terugwinnen, laszonecorrectie of spooronderhoud?
- Hoe worden de verticale en laterale geometrie gemeten zonder de beoogde kromming te verwarren?, profiel variatie, ondersteuning fout of twist?
- Welk hoofd, web- of voetgebieden kunnen in contact komen met steunen en gereedschappen, en welke loopt, graadmeter, lassen, gat- of bewerkte zones zijn beschermd?
- Hoe wordt het volledig vrijgegeven spoor opnieuw gemeten?, na correctie geïnspecteerd en getraceerd?

*Engineering concept illustratie van een Vignoles rail in een stationaire richt- en meetlijn. Het is geen foto op de locatie van de klant of een prestatieclaim. Werkelijke machinekracht, ondersteuningsoverspanningen, gereedschaps- en acceptatielimieten vereisen de gecontroleerde railspecificatie en representatieve voorbeeldtests.*
Definieer de spoorfamilie en de procesroute
| Spoor- of procesfamilie | Belangrijkste verschil | Route op deze pagina |
|---|---|---|
| Vignoles rail met vlakke onderzijde | Ronde kop, smal web en brede voet | Primaire stationaire richtkijker |
| Gegroefde rail | Groef- en asymmetrische kop vereisen een speciaal referentiepunt en gereedschap | Aparte familie- en beschermde contactkaart |
| Tong- of wisselrail | Machinaal bewerkte of taps toelopende functionele geometrie | Functiespecifiek meet- en correctieplan |
| Kikker- of kruisingscomponent | Complexe lokale geometrie en belastingspaden | Op maat gemaakte armatuur en inspectieroute |
| Kraan of industriële rail | Profiel en plicht verschillen van spoorrails | Afzonderlijke recept- en acceptatie-invoer |
| Nieuwe molenrail | Productiestroom en restspanningscontrole | Wals- of perslijn geselecteerd uit profiel- en procesfase |
| Teruggewonnen spoor | Dragen, schade, las- en servicegeschiedenis | Inspectie-eerste workshoproute |
| Spoorcorrectie in het spoor | Draagbare toegang, spoorbeveiliging en operationele veiligheid | Buiten deze stationaire fabriekscelpagina |
| Spoorweg as | Roterende gesmede as met astapreferentiepunten | Gebruik de spoorasoplossing |
| I/H-balk | Structureel profiel met flens-/lijffabricagefouten | Gebruik de straaloplossing, niet het railrecept |
Stierli-Bieger vermeldt Vignoles publiekelijk, gegroefd, tong, full-web en speciale rails, inclusief rechttrekken en torsiecorrectie. Geismar beschrijft een speciale machine voor het continu horizontaal richten van rails met een optionele route voor het andere vlak. Deze bronnen bevestigen dat er sprake is van een gespecialiseerde apparatuurmarkt; ze maken niet dat één gereedschapsset geldig is voor elk railprofiel.
Bevries de procesfase
Molenproductie
Het spoor kan na het rollen rechtgetrokken worden, koeling of warmtebehandeling. Temperatuur geschiedenis, materiële kwaliteit, profiel en stroomopwaartse restspanning beïnvloeden de terugvering en het vrijkomende resultaat. In de offerte moet worden vermeld of de richtmachine een inline productiemachine of een separaat afwerkingsstation is.
Productie van wissels en kruisingen
Tongrails, kikkers en speciale profielen kunnen machinale bewerking omvatten, gaten, lassen of beoogde kromming. De goedgekeurde geometrie kan niet alleen uit een rechte referentielijn worden afgeleid.
Het terugwinnen van spoorwegen
Gebruikte rail kan hoofdslijtage bevatten, golf, lokale vervorming, laszones, corrosie, boutgaten of schade. Inspectiebereidheid gaat vóór correctie. Geismar positions a dedicated rail straightener for integration into a reclaiming line, supporting a workshop route distinct from new mill production.
Weld-Zone Correction
A local weld-zone geometry error requires weld identity, heat-affected-zone review, profile measurement and the applicable inspection route. Straightening cannot replace weld inspection or repair an unacceptable weld.
Define the Rail Datum Before Measuring Error
The rail should be referenced from drawing-defined functional geometry, not whichever face is easiest to touch. Het meetplan moet definiëren:
- rail family, section and orientation;
- axiale oorsprong, end condition and intended curvature;
- steun tellen, afstand, height and contact land;
- vertical profile along the running direction;
- lateral sweep referenced to the required head, web or foot feature;
- head roll or section rotation along the length;
- local head, controles van lijf- en voetprofielen waar nodig;
- de rechtheid van het uiteinde en de eventuele uitgesloten eindlengte;
- lassen, gat, bewerkte en overgangszones;
- schoonmaak, schaal, temperatuur en stabilisatieconditie;
- herhaalbaarheid na release, herpositionering en vlakverandering;
- correlation with the customer's rail gauge and final inspection system.
Lezen rechtheid van de as vs. slingering vs. TIR voor het algemene onderscheid tussen een stationair geometrieprofiel en een roterende indicatie. Normaal gesproken wordt een spoorrail beoordeeld als een ondersteund profiel; Door er terminologie voor asslingering op toe te passen, ontstaat het verkeerde referentiemodel.
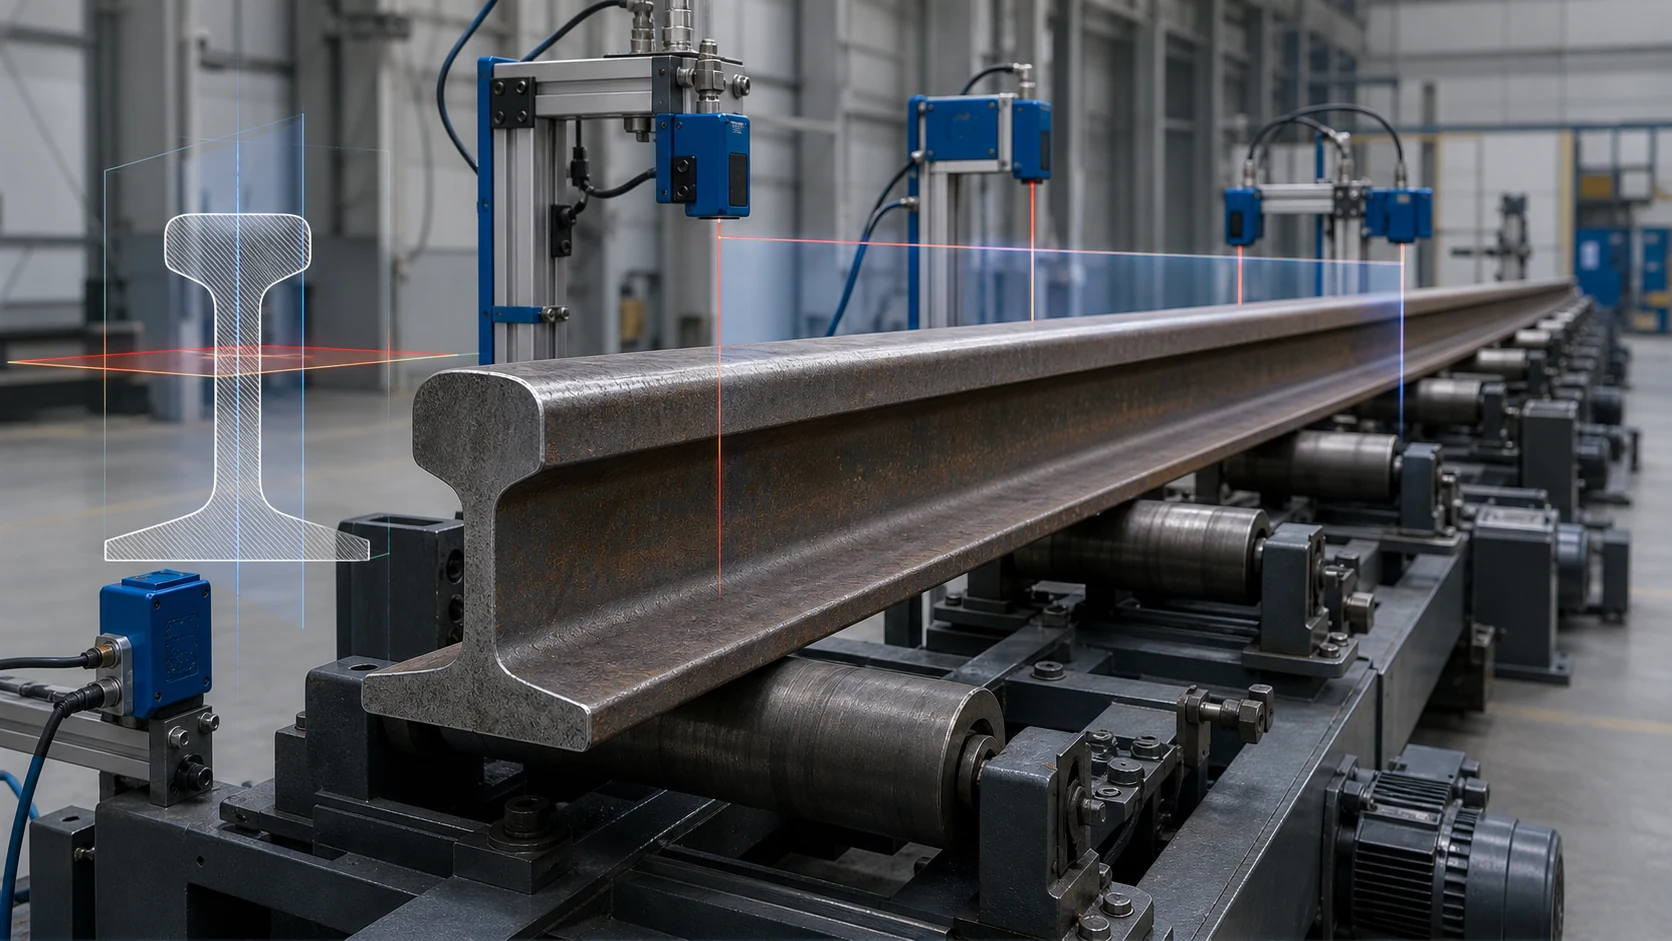
*Engineering concept illustratie van verticale en laterale meting op een hoofd-web-voet railprofiel. Het is geen voorgeschreven meterindeling. Werkelijke sensorsporen, steunafstand, De beoogde krommings- en acceptatiebanden vereisen een gecontroleerde correlatie van de railtekening en de spoorbreedte van de klant.*
Afzonderlijke foutmodi voordat u kracht uitoefent
| Waargenomen signaal | Mogelijke oorzaak | Vereiste route |
|---|---|---|
| Gladde verticale kromming herhaald na reset van de ondersteuning | Verticale camber of boog | Kandidaat voor gevalideerde verticale vlakcorrectie |
| Gladde laterale afwijking herhaald na herpositionering | Lateraal vegen | Kandidaat voor zijwerkende correctie |
| Hoofd en voet verschuiven in tegengestelde richtingen over de lengte | Sectierotatie of twist | Torsiespecifieke metingen en gereedschappen |
| Scherpe lokale richtingsverandering | Knik, impact of lokale overbelasting | Inspectie en technische beoordeling vóór correctie |
| Signaalveranderingen met steunafstand | Ondersteuning doorbuiging, doorzakken of onstabiel rijgedrag | Bevries de ondersteuningstoestand en herhaal de meting |
| Hoge fout alleen in de buurt van een las | Laszonegeometrie of door hitte beïnvloede vervorming | Lasspecifiek inspectie- en correctietraject |
| Het loopvlak is versleten terwijl de middenlijn acceptabel is | Hoofdslijtage of profielverlies | Herprofilering of afwijzing route; rechttrekken herstelt het materiaal niet |
| De geometrie komt overeen met de beoogde curve, maar slaagt er niet in een rechte lijn te controleren | Verkeerde nominale referentie | Laad de gecontroleerde ontwerpgeometrie vóór classificatie |
| Lichaam is acceptabel, maar de eindzone is uit | Einde koeling, zagen, verwerkings- of lokale procesfout | Eindspecifieke correctie of bewerkingsbeoordeling |
Bescherm het hoofd, Web en voet
Standaard beschermde of beoordelingszones
- afgewerkte loop- en meetoppervlakken zonder een goedgekeurde contactproef;
- dunne baanranden of niet-ondersteunde baangebieden;
- voetranden waar geconcentreerde belasting plaatselijke schade kan veroorzaken;
- las- en hittebeïnvloede zones totdat inspectie correctie mogelijk maakt;
- boutgaten, machinaal bewerkte schakelaarfuncties en bevestigingszones;
- identificatie- en traceerbaarheidstekens;
- versleten, gebarsten, gespleten, gecorrodeerde of door stoten beschadigde gebieden;
- opzettelijk gebogen of taps toelopende functionele gebieden.
Potentieel goedgekeurde contactzones
- brede kop, web- of voetgebieden geselecteerd door structurele analyse en monsterproeven;
- vervangbare zadels of aankleedstangen passend bij het railprofiel;
- gecontroleerde rolcontacten gekwalificeerd voor oppervlaktedruk en markering;
- onafgewerkte of later bewerkte zones wanneer het procesplan contact expliciet toestaat.
Elke perskracht heeft een volledig ondersteunings-/reactie-/belastingspad nodig. Een gereedschapsopstelling die werkt voor een symmetrische ligger kan een railkop overbelasten, lijf of voet omdat het railgedeelte asymmetrisch is.
Kies een tweevlakscorrectiearchitectuur
Horizontale of zijwerkende pers
Een horizontale hydraulische pers met verstelbare aanslagen kan zijdelings vegen aanpakken, lokale horizontale bocht en gecontroleerde railbuiging. Stierli-Bieger beschrijft publiekelijk beweegbare landhoofden, laserondersteunde besturing en de mogelijkheid om in sommige configuraties de buigrichting te veranderen zonder de rail te draaien.
Het voorstel moet definiëren:
- goedgekeurde reactieland en perspunt;
- abutmentafstand en aanpassingsmethode;
- kracht, verplaatsings- en overbuigingslimieten;
- terugveringslogica per spoorfamilie en processtatus;
- transportbanden voor lange producten en kraantoegang;
- vrijgegeven laterale meting na elke begrensde correctie.
Verticale correctie
Verticale camber vereist een verticaal lastpad of een gevalideerd railkantelstation dat het vereiste vlak in de pers overbrengt. Het handlingsysteem mag geen nieuwe bocht maken tijdens het draaien of herpositioneren van de rail.
Roller richtlijn
Hoogvolume molenrail kan sequentieel horizontaal gebruiken- en rolsystemen met verticale as. Fives beschrijft publiekelijk railrichters die beide horizontaal gebruiken- en machines met verticale as, terwijl een casestudy van Iconsys twee machines in serie beschrijft met gecontroleerde rolpositie, snelheid en koppel. Deze architectuur vereist een productiefamilie-envelop en verificatie van restspanningen; het is niet uitwisselbaar met een werkplaatspuntpers.
Torsie rechttrekken
Verdraaiing kan niet op betrouwbare wijze worden gecorrigeerd door de rail als een eenvoudige verticale boog te behandelen. Er is een hoekmeting langs de sectie nodig, gecontroleerd torsiegereedschap, eindbevestiging en vrijgegeven hermeting.
Lezen druk rechttrekken versus rollen rechttrekken voordat u de correctiefamilie kiest.
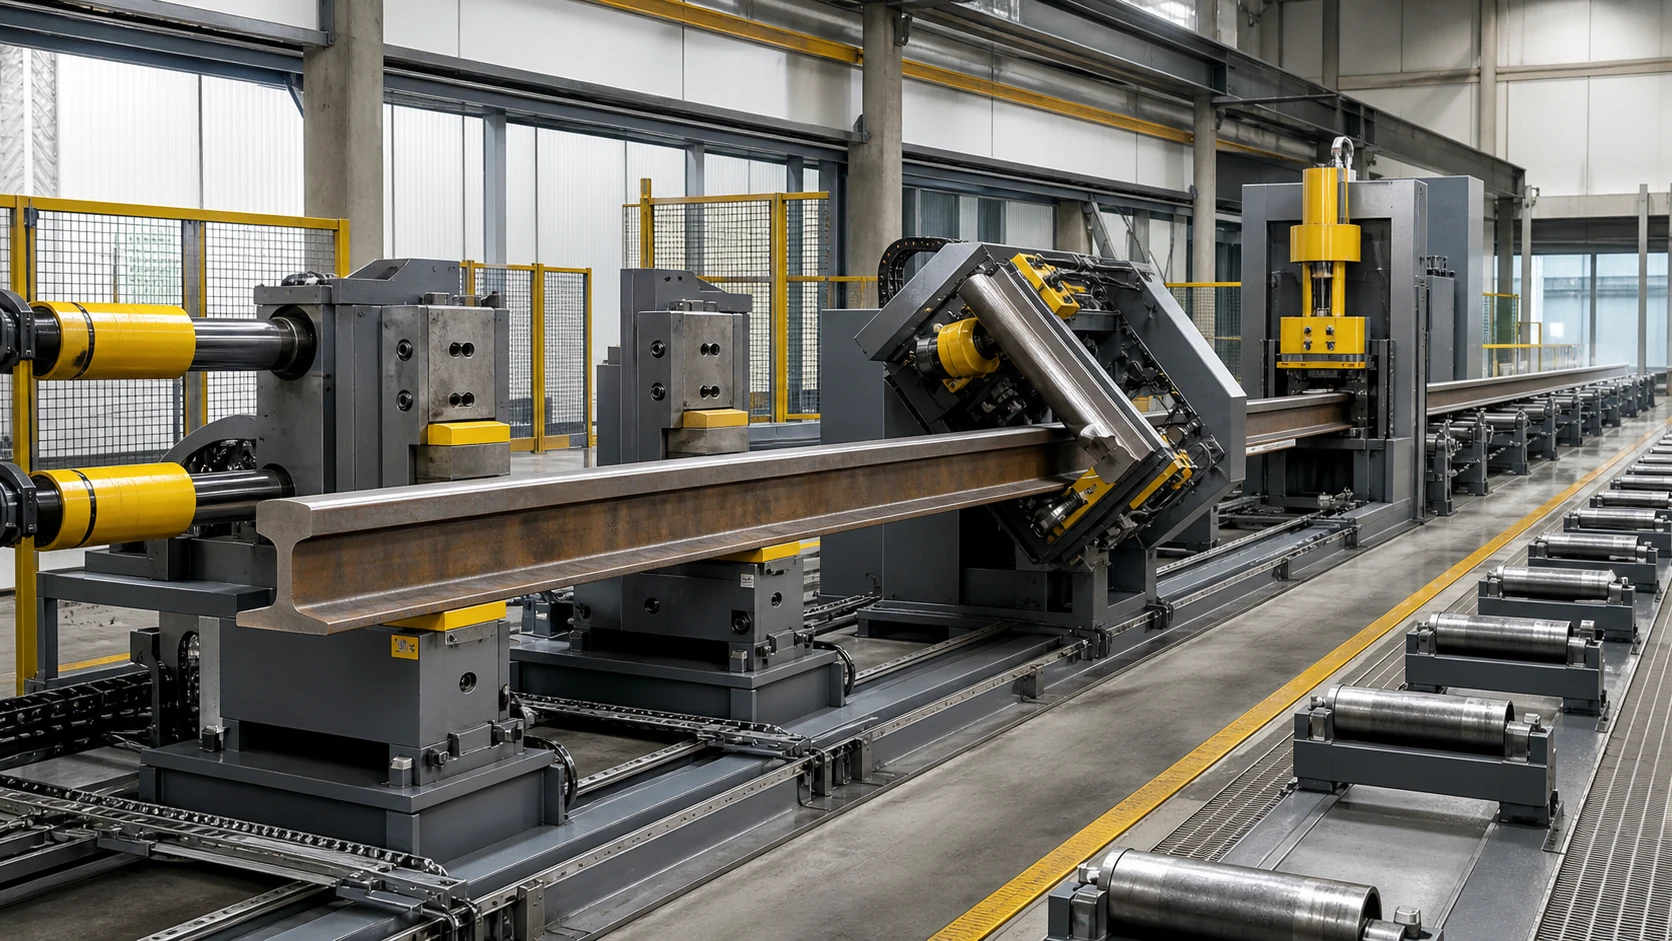
*Engineering concept illustratie van zijwerkende correctie, vlakwisseling en stroomafwaartse verificatie. Het is geen universele machine-indeling. Daadwerkelijke spoorafhandeling, reactie geometrie, kracht, rolpositie en restspanningslimieten vereisen projectengineering en proefproeven.*
Bouw zware handelingen in het proces in
Lange rails hebben een gecontroleerde beweging nodig door meting en correctie. Het handlingconcept moet omvatten:
- aangedreven in- en uitgangsrollenbanen;
- railfamiliegeleiders die het profiel niet verwarren of beschadigen;
- positieve axiale positionering en gecontroleerde indexering;
- veilige kraan- of transfertoegang voor opstelling en herstel;
- een gedefinieerde methode om het correctievlak te wijzigen;
- schaal- en puinbeheer rond geleiders en sensoren;
- bewaken, vergrendelingen en veilige uitsluitingszones;
- herstellogica voor stroomuitval of een onderbroken correctiecyclus.
Het handlingsysteem maakt deel uit van de herhaalbaarheid van metingen. Een verandering in de hoogte van de transportband of een verandering in de rolconditie kan het schijnbare profiel veranderen en een opgeslagen recept ongeldig maken.
Controleer de vrijgegeven rail, Niet de geladen vorm
- Identificeer de spoorwegfamilie, tekeningrevisie en procesfase.
- Bevestig de inspectiestatus en de beoogde rechte of gebogen geometrie.
- Reinig de goedgekeurde meet- en contactzones.
- Laad de rail op de bevroren ondersteunings- en handlingconfiguratie.
- Meet verticaal, laterale en torsiesignalen afzonderlijk.
- Classificeer boog, vegen, twist, knik, fout in de laszone, slijtage en installatiefout.
- Selecteer pers, rol, torsie, route voor afwijzing of technische beoordeling.
- Pas alleen de begrensde correctie toe die is toegewezen aan het goedgekeurde vlak en de goedgekeurde zone.
- Laat de rail volledig los en stabiliseer deze.
- Meet opnieuw onder hetzelfde referentiepunt en dezelfde steunvoorwaarde.
- Herhaal dit alleen met kracht, verplaatsing, overbend, iteratie en oppervlaktelimieten.
- Vul het vereiste profiel in, oppervlak, lassen, restspanning of andere inspectie.
- Sla het voor/na-profiel op, recept, kwaliteit en traceerbaarheidsrecord.
Configureer de Cell Around the Rail-familie
| Celfunctie | Spoorweg-spoorvereiste |
|---|---|
| Identificatie | Profiel, cijfer, lengte, proces fase, beoogde kromming en traceerbaarheid |
| Behandeling | Lange transportbanden, axiale positionering, vliegtuigwissel en kraantoegang |
| Meting | Verticaal profiel, zijdelingse zwaai, sectierotatie en lokale profielcontroles |
| Classificatie | Camber, vegen, twist, knik, fout in de laszone, slijtage en installatiefout |
| Correctie | Zijdelingse druk, verticale pers, rollijn- of torsiegereedschap per familie |
| Bescherming | Loop-/maatvlakken, web, voet randen, lassen, gaten en bewerkte zones |
| Verificatie | Volledig vrijgegeven geometrie plus toepasbaar oppervlak, las- en restspanningscontroles |
| Gegevens | Voor/na profielen, opstelling, kracht/verplaatsing, inspectie en definitieve beschikking |
Voorstelinputs die we nodig hebben
Stuur het volgende vóór de selectie van apparatuur:
- spoorprofieltekeningen en familielijst;
- materiële kwaliteit, warmtebehandeling en procesfase;
- lengtebereik en jaarlijkse of ploegenproductmix;
- beoogde rechtheid of ontworpen kromming;
- verticaal, lateraal, acceptatiedefinities van twist- en eindzones;
- lassen, gat, machinaal bewerkt, taps toelopende en beschermde kaarten;
- toegestaan hoofd, web- en voetcontactlanden;
- inkomende foutverdeling en bekende schademodi;
- vereiste nabewerkingsoppervlak, lassen, restspanning- of NDT-controles;
- lijn slag, transportbandhoogte en beschikbare kraan/hanteringsinterfaces;
- representatief goed, marginale en afgekeurde monsters;
- klantenmeter, rapportformaat en traceerbaarheidsinterface.
Acceptatie van monstertests vóór productievrijgave
De voorbeeldproef moet het feitelijke bereik van de spoorwegfamilie en beide correctievlakken bestrijken. Het moet de herhaalbaarheid van de ondersteuning verifiëren, sensorcorrelatie, contactmarkering, verticale/laterale/torsieclassificatie, terugvering, Afhandeling van vliegtuigwissels, vrijgegeven geometrie en de vereiste stroomafwaartse inspectie.
Gebruik de rechttrekken monstertest en acceptatiegids om de testmatrix en het bewijspakket te bevriezen.
Technische grens
Door rechttrekken kan een goedgekeurde geometrische fout in een geschikte rail worden gecorrigeerd. Het herstelt geen versleten kopmateriaal, een scheur repareren, een onaanvaardbare las kwalificeren, herprofilering vervangen, of de geschiktheid van het spoor bewijzen zonder de toepasselijke spoorwegautoriteit en inspectieprocedure.
Machinekracht, rolindeling, aanslag overspanning, steunafstand, nauwkeurigheid, cyclus tijd, overbend en iteratietelling zijn voorsteluitvoer. Ze moeten uit de gecontroleerde spoorwegfamilie komen, materiële staat, tekening, monsters en klantgegevens – niet uit een specificatietabel van de concurrent.
Vraag een beoordeling van het rechttrekken van spoorwegen aan
Every railway rail straightening project eventually hits the same two questions – de selectiegids voor stijltangen voor assen, buizen en profielen en de wat een richtmachine kost answer them before your supplier meeting does.
Stuur de railfamilietafel, tekeningen, proces fase, foutenkaarten, inspectieroute en representatieve monsters. We zullen een voorgesteld datum- en ondersteuningsmodel retourneren, kaart met beschermde contacten, correctieconcept in twee vlakken, behandelplan, voorbeeldtestmatrix en apparatuurconfiguratie ter beoordeling.