
A folyadékhűtés elosztói elosztják a hűtőfolyadékot az akkumulátoron keresztül, adatközpont, teljesítményelektronikai vagy ipari hőkezelési rendszerek. Hosszú üreges profiljuk, a hegesztett nyílásoknak és a tömítő felületeknek geometriailag stabilnak kell maradniuk, hogy a szerelvény erőltetés nélkül illeszkedjen a hűtőrendszerhez, szivárgási kockázat vagy beállítási problémák.
Ez a javasolt megoldás egy 304 literes rozsdamentes acél négyszögletes üreges elosztón alapul, amelynek mérete kb. 78 mm széles, 45 mm magas és 1800 mm hosszú, a 3 mm-es fal. Az ügyfél két különböző deformációs szakaszt közöl: a bejövő csővégek kb 20 mm, a hegesztés pedig egy második hajlítási deformációt vezet be. Ezek különböző hibák, és egy általános présciklus helyett külön egyengetési stratégiákkal kell kezelni őket.

Munkadarab és vevői igény
Az elosztó egy hosszú, négyszögletes üreges csőként kezdődik, és később több ágat kap, csatlakozók vagy hegesztett szerelvények. Az ügyfél jelenleg manuálisan korrigálja a kezdeti csavart, kb 30 perc részenként. Csavarkorrekció után, az alkatrész meg van hegesztve, és újra meghajolhat, újabb kiegyenesítési követelmény létrehozása a végső összeszerelés vagy szivárgásvizsgálat előtt.
A feltüntetett termelési mennyiség 12,000 alkatrész havonta és a kért utókiegyenesítési pontosság az 0.15 mm. Mielőtt ez az érték a berendezés garanciájává válik, a rajznak tisztáznia kell, hogy szabályozza-e az egyenességet, laposság, profil, véghelyzet, port pozíciót vagy más geometriai jellemzőt, és milyen nullaponthosszon mérik.
| Projektelem | Ügyfél bevitele / Állapot |
|---|---|
| Munkadarab | Folyadékhűtő elosztó / elosztó elosztó |
| Anyag | 304L rozsdamentes acél |
| Szakasz | Téglalap alakú üreges profil, hozzávetőlegesen 78 × 45 mm |
| Falvastagság | 3 mm |
| Hossz | Hozzávetőlegesen 1800 mm |
| Kezdeti hiba | Csővégcsavarról számoltak be kb 20 mm |
| Második hiba | Hajlítás hegesztés után |
| Jelenlegi módszer | Kézi csavar korrekció, hozzávetőlegesen 30 min/rész |
| Gyártási mennyiség | 12,000 rész/hó |
| Kért pontosság | 0.15 mm; megerősítendő jellemző és adat |
| Javasolt megoldás | Csavarjavító berendezés plusz egy hajlító-egyenesítő gép |
A csavarást és a hajlítást külön kell mérni
A csavarás azt jelenti, hogy az egyik keresztmetszet a másikhoz képest elfordult a profil hosszában. A hajlítás azt jelenti, hogy a hosszirányú középvonal vagy referenciafelület eltér a kívánt vonaltól. Az elosztó lehet egyenes oldalnézetben, de még mindig elforgatott végei lehetnek, vagy a hegesztés utáni hajlításkor megfelelő végtájolású lehet.
Csak egy függőleges elmozdulású szonda használata nem tudja teljes mértékben leírni a torziós hibát. A csavaróállomásnak szög- vagy többfelületi mérésre van szüksége a téglalap alakú profil vagy a végpontok tekintetében. A kanyar-egyenesítő állomásnak lineáris mérésekre van szüksége a megegyezett referenciafelületek vagy középvonal mentén. A nyílás és a karima helyzete további mérőeszközöket igényelhet, ha funkcionális átvételi jellemzők.
| Disszidál | Tipikus mérés | Szükséges javítás |
|---|---|---|
| Vége csavar / csavarodás | A végkeresztmetszetek szög szerinti összehasonlítása, több felületű szondák, lézer vagy lámpatest mérő | Ellenőrzött ellennyomaték vagy torziós egyengetés |
| Függőleges íj | Elmozdulás mérése a felső/alsó nullapont mentén | Függőleges préskorrekció |
| Vízszintes íj | Oldalsó mérés a referenciafelület vagy a középvonal mentén | Vízszintes korrekció vagy átirányítás |
| Helyi hegesztési torzulás | Mérés hegesztett nyílások vagy hő által érintett zónák közelében | Helyi pontkorrekció feszültséghatárokkal |
| Kikötő / illesztési eltérés | Fixture, látomás, CMM vagy dedikált funkcionális mérő | Külön elfogadás vagy helyi javítás, ha érvényesítették |
A 0.15 Mindezen jellemzőkhöz nem rendelhető mm követelmény rajzos bizonyítékok nélkül. Minden vezérelt jellemzőnek saját nullaponttal kell rendelkeznie, mérési pozíció és OK/NOK szabály.
Miért nehéz kiegyenesíteni a folyadékhűtő elosztókat?
A 3 mm-es üreges fal zúzódásveszélyt okoz, bemélyedés vagy helyi kihajlás koncentrált alátámasztás vagy présérintkezés alatt. A téglalap alakú keresztmetszet eltérő merevséggel rendelkezik a fő és a melléktengelyek körül, így ugyanaz a nyomólöket a tájolástól függően eltérő válaszokat ad. The section-preservation logic for smaller hollow parts is covered in thin-wall tube straightening.
A hegesztések még kevésbé egységessé teszik a reakciót. A hőbevitel és a hegesztési sorrend a hegesztett oldal felé húzhatja az elosztót, míg a sok port helyi merevségi változásokat hoz létre. Egy port megnyomása, hegesztési gyöngy, a tömítőfelület vagy a vékony, nem alátámasztott fal károsíthatja a funkcionális jellemzőket. A folyamatnak ezért kontúros alátámasztást és présszerszámot kell használnia, amelyek a kritikus jellemzők közé vagy körül vannak elhelyezve.
| Kihívás | Kockázat | Mérnöki vezérlés |
|---|---|---|
| 1800 mm hosszú profil | Önsúly és instabil mérés | Elosztott támogatások és nullapont alapú teljes hosszúságú mérés |
| 3 mm üreges fal | Zúzás vagy állandó bemélyedés | Széles kontúrú szerszámozás, belső támogatás, ahol szükséges, erő/löket határok |
| Téglalap alakú szakasz | Irányonként eltérő merevség | Külön függőleges, vízszintes és torziós receptek |
| Ról ről 20 mm-es végcsavar | Egyszerű függőleges nyomással nem távolítható el megbízhatóan | Dedikált torziós állomás és szögvisszacsatolás |
| Több hegesztett nyílás | A helyi merevség és a hőtorzulás hosszonként változó | Modellspecifikus prészónák és helyi mérés |
| 12,000 rész/hó | A kézi 30 perces folyamat nem támogatja a szükséges kimenetet | Automatizált kezelés, párhuzamos műveletek és ütem-idő érvényesítés |
Ajánlott kétlépcsős egyenesítési koncepció
Az előnyben részesített koncepció elválasztja a hegesztés előtti csavarodás korrekciót a hegesztés utáni hajlításkorrekciótól. Az első állomás fogadja a téglalap alakú csövet vagy előszerelvényt, megkeresi mindkét végét és méri a relatív szöghibát. A vezérelt forgó állítómű vagy az egymással szemben lévő bilincsek ellennyomatékot fejtenek ki ellenőrzött lépésekben, majd újramérés következik.
Hegesztés után, az elosztó egy hosszúágyas pontegyengető állomásba lép. Több támasz képezi a nullapontot, szenzorok térképezik fel a hossz mentén a kanyart, és a mozgatható vagy indexelt prés az engedélyezett helyeken ellenőrzött korrekciót alkalmaz. A projekt videója ezt a sokrétű prés-egyenesítő koncepciót mutatja be; nem mutatja és nem bizonyítja a külön hegesztés előtti torziós korrekciós állomást.
Színpad 1: Hegesztés előtti csavarodás korrekció
Lépés 1: Határozza meg a profilt, és állítsa be a végpontokat
A rögzítőelem megtalálja a téglalap alakú csövet az egyeztetett referenciafelületek vagy végelemek segítségével. A bilincseknek el kell osztaniuk az érintkezést az egész felületen 3 mm-es fal horpadások nélkül. Ha az alkatrész már tartalmaz érzékeny szerelvényeket, ezek a területek a szorítózónákon kívül maradnak.
Lépés 2: Mérje meg a kezdeti csavarodást
A rendszer összehasonlítja mindkét vég vagy több keresztmetszet szögirányát. A jelentett „20 mm-es csavart” meghatározott geometriai mérésekké kell konvertálni – például a végsarok eltolása ismert szelvénysugárral vagy szögfokokkal –, hogy a vezérlőrendszer és a vásárlói ellenőrzés ugyanazt a definíciót használja..
Lépés 3: Alkalmazzon szabályozott ellennyomatékot
Az egyik végét tartják, míg a másikat az ellenkező irányba forgatják szabályozott nyomatékkal vagy szögeltolással. Mert a 304L-es rozsdamentes acél visszarugózik, az állomásnak validált túlcsavarási stratégiára van szüksége. Maximális nyomaték, szög- és korrekciós ciklusok védik az üreges részt és az esetleges hegesztett varratokat.
Lépés 4: Mérje meg újra és fogadja el az előhegesztési alkatrészt
Az alkatrészt minden javítás után újramérjük. Csak a hegesztés előtti torziós határon belüli profilok hegeszthetők. A bejövő és korrigált csavarás rögzítése a csőellátással kapcsolatos problémákat is feltárhat, tárolás vagy upstream formázás.
Színpad 2: Hegesztés utáni hajlítás kiegyenesítése
Lépés 1: Helyezze be és támassza alá a hegesztett elosztót
A kész vagy félkész elosztó elosztott állítható támasztékokra kerül. A lámpatestnek figyelembe kell vennie a hosszú testet, több port és különböző végszerkezetek, miközben szabad hozzáférést biztosít az érzékelőknek és a nyomófejnek.
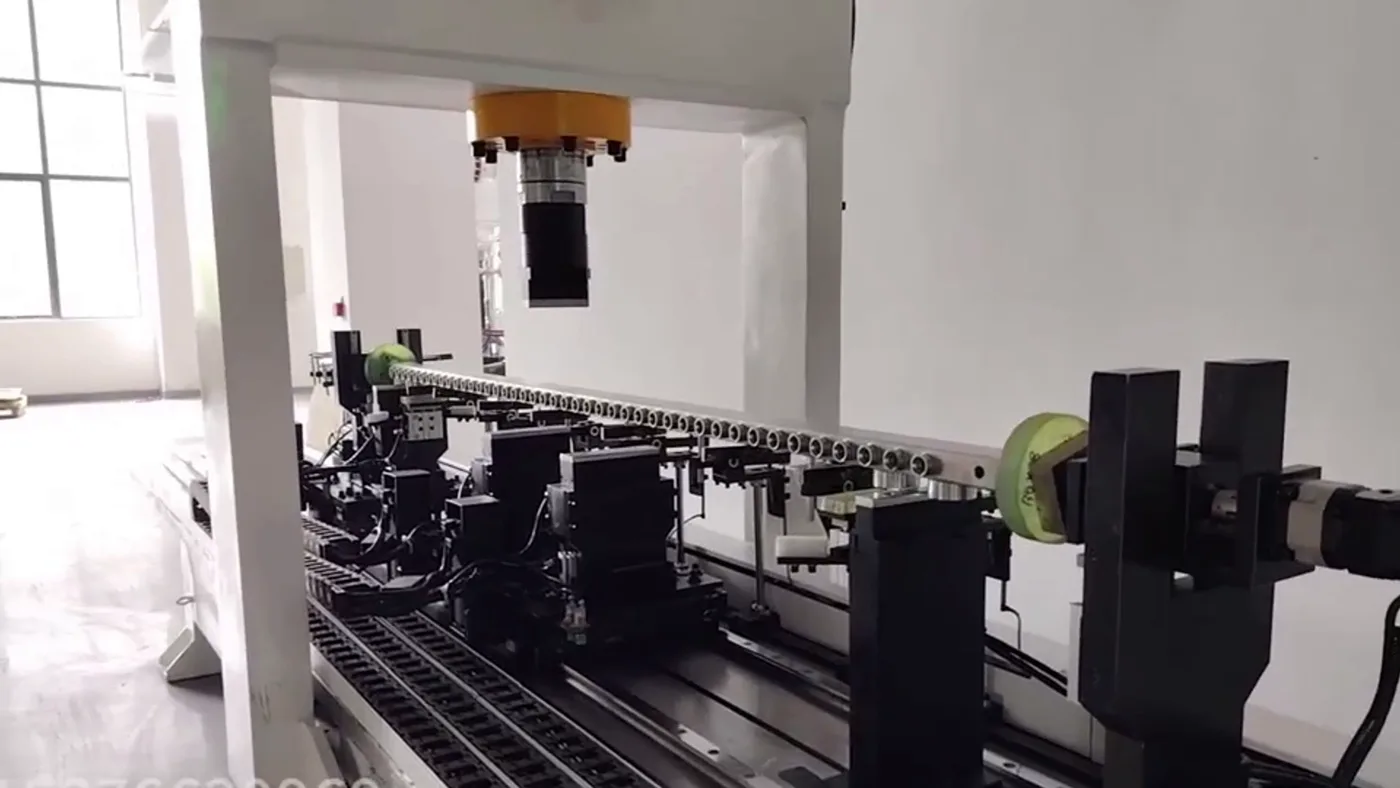
A támasztópontoknak érintkezniük kell a jóváhagyott széles felületekkel. Portok, hegesztési gyöngyöket, a tömítőfelületek és a vékony, nem alátámasztott falak védett zónának minősülnek. Contact-zone validation follows the same felületvédő szerszámok rules.
Lépés 2: Térképezze fel a hegesztés által kiváltott deformációt
Érintkezési szondák, lézeres érzékelők vagy kombinációk több pozícióban mérik a releváns referenciafelületet. A vezérlő megkülönbözteti a teljes ívet a hegesztési varratok közelében bekövetkező helyi deformációtól. Ha mind a függőleges, mind a vízszintes hajlítás szabályozva van, a rendszernek mindkét irányban mérésre van szüksége, vagy validált rész-átirányítási sorrendre van szüksége.
Lépés 3: Számítsa ki a sajtó- és támogatási pozíciókat
A vezérlő azonosítja a hajlítási csúcsot, és kiválaszt egy biztonságos korrekciós pontot a kritikus portok között. A helyi szakasz merevsége, a legközelebbi hegesztési varrat távolsága és a támasztótávolság befolyásolja a kezdeti löketet. A stratégiának el kell kerülnie a legnagyobb mért eltérés egyszerű megnyomását, ha az a hely gyenge vagy funkcionális terület.
Lépés 4: Alkalmazza a szabályozott nyomáskorrekciót
A prés korlátozott túlhajlítási löketet alkalmaz a visszarugaszkodás kompenzálására. A széles kontúrú szerszámok elosztják a terhelést a téglalap alakú csőben. Ahol nagy a falomlás veszélye, belső tüskék, Műszaki felülvizsgálat után helyi töltőanyagokra vagy speciális külső támogatásra lehet szükség.

Az erő- és elmozdulási határértékeket reprezentatív hegesztett mintákból kell kidolgozni. Az erő-elmozdulás reakciójának hirtelen megváltozása helytelen alátámasztást jelezhet, egy másik alkatrészmodell vagy helyi összeomlás, és riasztást kell kiváltania.
Lépés 5: Zárt hurkú újramérés
Javítás után, az elosztó ugyanazon a ponton van mérve. További korrekció csak az érvényesített ciklus- és lökethatárokon belül megengedett. Ha egy alkatrész nem éri el a célt a port kockáztatása nélkül, hegesztési vagy fali sérülések, elküldik a NOK-nak vagy kézi mérnöki felülvizsgálatnak.
Lépés 6: Végső ellenőrzés és átadás
A végső elfogadás magában foglalhatja az egyenességet/laposságot, végtájolás, port pozíció, felületi állapot és szivárgásvizsgálat. Az egyengető nem állíthatja, hogy ellenőrzi a szivárgás sértetlenségét, hacsak nincs beépített szivárgásvizsgáló állomás.
Kapacitás ellenőrzése 12,000 Alkatrészek havonta
A termelési mennyiséget ütemidőre kell váltani a tényleges munkanapok felhasználásával, műszakok, rendelkezésre álló órák és céleszközök kihasználtsága. Például, 12,000 a havi alkatrész nem tudja önmagában meghatározni a szükséges ciklust, amíg nem ismert a gyártási órák száma és az, hogy minden alkatrészhez szükséges-e mindkét korrekciós szakasz.
A jelenlegi kézi csavar korrekció kb 30 részenként perc ad alaphelyzetet, nem automata-gép eredménye. A teljes kapacitásmodellnek tartalmaznia kell a rakodást, mérés, javítás, újramérés, kirakodás, átállás, szerszámvizsgálat, tervezett állásidő és a további ciklusokat igénylő alkatrészek százalékos aránya.
| Kapacitás bemenet | Kötelező érték |
|---|---|
| Havi mennyiség | 12,000 alkatrészek |
| Munkanapok/hónap | Ügyfél a megerősítéshez |
| Műszakok/nap és óra/műszak | Ügyfél a megerősítéshez |
| Cél OEE / hasznosítás | Ügyfél a megerősítéshez |
| Hegesztés előtti csavarodási korrekciót igénylő százalékos arány | Mérni kell |
| Hegesztés utáni hajlítási korrekciót igénylő százalékos arány | Mérni kell |
| Átlagos / maximális korrekciós ciklusok | Mintavizsgálati eredmény szükséges |
| Szükséges puffer a hegesztés és az egyengetés között | Vonalrendezési döntés |
Javasolt cellakonfiguráció
| Modul | Javasolt konfiguráció |
|---|---|
| Hegesztés előtti állomás | Profil befogás, szög/torzió mérés és ellenőrzött ellenirányú forgás |
| Hegesztés utáni állomás | Hosszú ágyas nyomóvasaló állítható elosztott támasztékokkal |
| Mérőrendszer | Szög/végpont mérés plusz többpontos lineáris elmozdulás érzékelés |
| Szerszámozás | Széles kontúrú kontaktus 78 × 45 × 3 mm üreges rész |
| Megnyomása | Mozgatható vagy indexelt présfej erő/elmozdulás határokkal |
| Kezelés | Kézi segítség, portál vagy robot alkatrészsúly és ütem szerint |
| Vezérlők | Külön elő- és utóhegesztési receptek, zárt hurkú korrekció és OK/NOK logika |
| Adat | Bejövő/végső csavarás és hajlítás, korrekciós szám, recept és alkatrészazonosító igény szerint |
| Biztonság | Reteszelt őrzés, túlterhelés elleni védelem és abnormális összeomlás észlelési stratégia |
Projekt érvényesítési terv
A reprezentatív mintáknak tartalmazniuk kell a normál és a maximális bejövő csavart, különböző hegesztési tételek és a legnagyobb várható hegesztés utáni deformáció. A teszt során ellenőrizni kell, hogy a 3 mm-es profil behúzás nélkül korrigálható, port sérülés, hegesztési repedés vagy elfogadhatatlan maradék feszültség.
Az átvételi jelentésnek egyértelműen fel kell tüntetnie a vásárlói követelményeket, mintavizsgálati eredmények és későbbi gyártási eredmények. Azt is meg kell határozni, hogy 0.15 mm elérhető és értelmes a teljes 1800 mm-es elosztó, egy lokális adattartomány, tömítő felület, port pozíciót vagy más rajzi jellemzőt.
Folyékony hűtő-elosztó-javaslathoz szükséges információk
Kérjük, adja meg a teljes rajzot és a GD-t&T, 3D modell, anyagbizonyítvány, hegesztési sorrend, részsúly, bejövő csavar meghatározása és elosztása, hegesztés utáni alakváltozási térkép, végső tűrés és dátum, védett felületek, megengedett szorító/támasztó/nyomózónák, szükséges szivárgási és felületi kritériumok, munkanaptár, célarány, vonalelrendezés és reprezentatív elő- és utóhegesztési minták.
Ezek a bemenetek határozzák meg, hogy a projektnek szüksége van-e két független gépre, kombinált sejt, több korrekciós tengely, belső csőtartó, automatizált kezelés vagy alsó szelvény.
GYIK
Egy gép képes-e korrigálni a csavarást és a hajlítást is?
Lehetőség van több tengely integrálására egy testreszabott cellába, de a csavarás és hajlítás továbbra is eltérő méréseket és korrekciós műveleteket igényel. A különálló állomások gyakran áttekinthetőbbek és könnyebben ellenőrizhetők egy nagy forgalmú vonalon.
Miért nem elég egy egyszerű függőleges sajtó a jelentetthez 20 mm csavar?
A függőleges préselés elsősorban a hajlítást korrigálja. A csavaráshoz a profilvégek szabályozott relatív elforgatását vagy más, szögvisszacsatolású, hitelesített csavaró mechanizmust kell alkalmazni.
Hogy van a 3 mm-es rozsdamentes acél falvédett?
A rögzítés és a prés széles körvonalú érintkezést használ a jóváhagyott felületeken, konzervatív erő/lökethatárokkal. Belső támogatásra lehet szükség, ha magas a helyi összeomlás kockázata.
Elérheti-e a vonal 0.15 mm pontossággal?
Az értékhez először rajzdefinícióra és nullapontra van szükség. Az elérhetőség ekkor a teljes geometriától függ, hegesztési elosztás, anyagi válasz, mérési módszer és mintavizsgálati eredmények.
Ez a folyamat kezelhető 12,000 elosztó havonta?
A havi mennyiséget munkanapok használatával ütemidőre kell váltani, műszakok, OEE és az egyes korrekciós szakaszokat igénylő alkatrészek százalékos aránya. A kapacitás csak a mintaciklus adatok rendelkezésre állása után kerül megerősítésre.
A videó a teljes kétlépcsős megoldást mutatja be??
Nem. A hosszú elosztós prés-egyenesítő állomást mutatja. A javasolt megoldásban leírt különálló előhegesztési csavarjavító berendezést ez a videó nem bizonyítja.
Következtetés
A folyadékhűtés elosztói többet igényelnek, mint egy általános egyengetőprés. A bejövő téglalap alakú cső csavarási hibája lehet, a hegesztés egy második hajlítási deformációt hoz létre, és a vékony 304L-es üreges szakaszt zúzónyílások nélkül kell korrigálni, hegesztési varratok vagy tömítőfelületek.
To turn this liquid-cooling manifold guidance into a purchase decision, start with the hajvasaló kiválasztásának áttekintése and pressure-test the numbers with the budget picture for a straightening machine.
Küldje el az elosztó rajzát, csavar definíció, hegesztési sorrend, hegesztés utáni alakváltozási adatok, célpont, havi termelési naptár és reprezentatív minták. Ezután megtervezhetünk és gyárthatunk egy hitelesített hegesztés előtti csavart és hegesztés utáni hajlítási megoldást a tényleges munkadarab- és ütemigény szerint..