
Železniční náprava je bezpečnostně kritická kovaná součást s velkými změnami průřezu, kolová sedadla, ložiskové čepy, ramena, filety a volitelná sedadla nebo sedadla s brzdovými kotouči. K rovnání může dojít, když je výkovek ještě horký, po tepelné úpravě, při hrubém obrábění nebo po dokončení funkčních povrchů. Každá fáze vytváří jinou kombinaci kvality základny, materiální odezva, povrchové riziko a odpovědnost za kontrolu.
Spolehlivé řešení rovnání železniční nápravy proto začíná procesní fází spíše než tonáží lisu. Projekt musí definovat rodinu náprav, teplotní stav, povolené korekční zóny, manipulace s těžkými díly, reference měření, přejímka uvolněného dílu a hranice mezi rovnáním náprav a pozdější montáží dvojkolí.
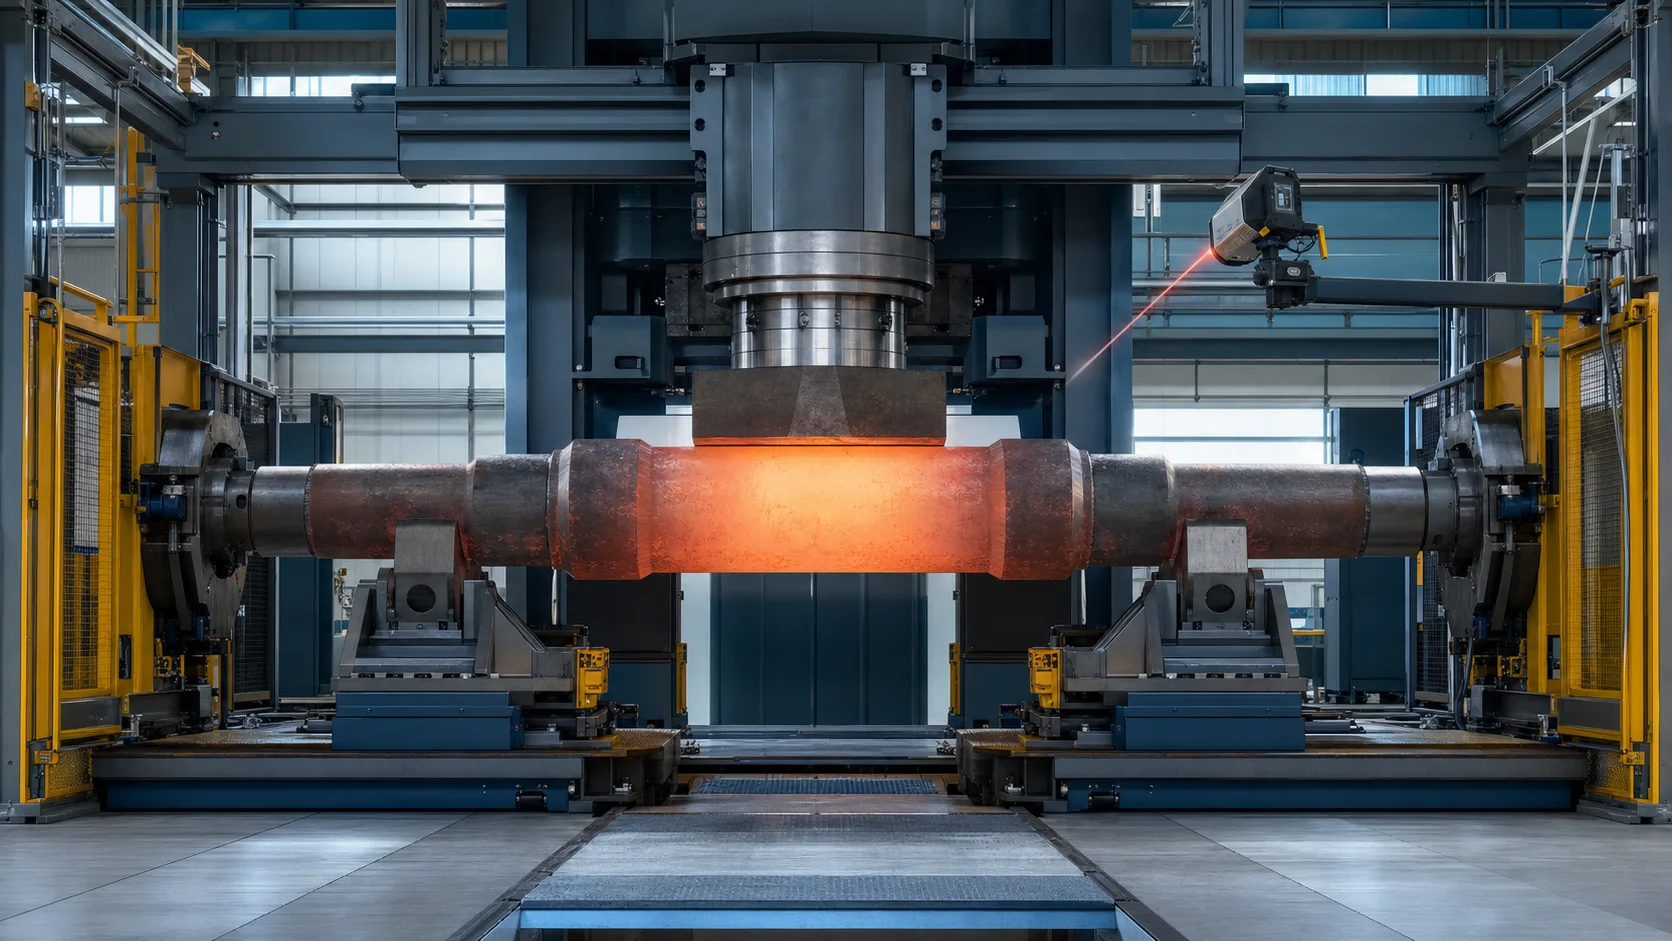
Toto je ilustrace inženýrského konceptu, nejde o fotografii zákaznického webu. Skutečná geometrie nápravy, teplotní okno, kapacita lisu, uspořádání manipulace a nástroje vyžadují výkresy a zkoušky reprezentativních vzorků.
Rovnání železniční nápravy není lisování dvojkolí
Pojmy náprava, hřídel nápravy a dvojkolí jsou často v prvních dotazech smíšené, ale popisují různé obrobky a procesy.
| Obrobek nebo proces | Hlavní úkol | Rozsah rovnání |
|---|---|---|
| Holá železniční náprava | Před montáží kola opravte vztah ohybu nebo os | Tato stránka |
| Smontované dvojkolí | Kola, brzdové kotouče, ozubená kola nebo ložiska jsou již namontována | Vyžaduje samostatné přezkoumání rizika sestavy a stavu |
| Lisování dvojkolí | Připojte nebo odstraňte kola, kotouče a ozubená kola s řízeným rušením a záznamem síly a vzdálenosti | Ne narovnávací proces |
| Automobilová hřídel nápravy | Menší komponent hnacího ústrojí vozidla s drážkami, příruby nebo prvky ozubených kol | Pokryto oddanými Řešení pro vyrovnávání hřídele nápravy pro automobily |
| Test vyvážení nebo běhu dvojkolí | Vyhodnoťte rozložení hmoty nebo funkční chování sestaveného rotačního systému | Nenahrazeno rovnáním náprav |
MAE odděluje hřídele dvojkolí pod rovnáním litých/kovaných dílů od lisů dvojkolí používaných pro montáž. Toto rozlišení je zásadní: stroj určený k opravě holého výkovku není automaticky způsobilý k lisování kol nebo opravě sestaveného dvojkolí.
Definujte rodinu železničních náprav
Nabídka by měla identifikovat celou rodinu součástí, nejen maximální délka a průměr. Mezi relevantní varianty patří:
- poháněné nebo nepoháněné nápravy;
- plné nápravy a nápravy s částečným nebo úplným podélným vrtáním;
- vnitřní a vnější dispozice ložisek;
- jednoduché nákladní nápravy a vícemístné vysokorychlostní nápravy;
- sedla na kolech plus převodovka, brzdový kotouč nebo jiná funkční sedadla;
- hrubé výkovky s nepravidelnými konci a opracovanými nápravami s hotovými středovými otvory;
- potažené, válcované nebo indukčně kalené varianty;
- různé třídy oceli, cesty tepelného zpracování a podmínky tvrdosti;
- novovýrobní nápravy versus díly pro údržbu, když je oprava povolena řídící specifikací.
GHH-BONATRANS uvádí solidní, dutý, napájen, bez napájení, vnitřní ložisko, vícemístný, rodiny náprav s povlakem a indukčně kalené. Tyto variace mění tuhost, bezpečné kontaktní plochy, interpretace signálu a přípustná korekční obálka. Nelze je reprezentovat jedním univerzálním receptem.
Před výběrem vybavení zmrazte fázi výroby
Po kování, Před otáčením
Náprava může mít měřítko, nepravidelné konce, vysoká teplota a neúplné referenční povrchy. Galdabini popisuje automatické rovnání železniční nápravy přímo po kování a před soustružením, s manipulátory pro nepravidelné konce, ochrana proti vysoké teplotě, měření teploty a ochrana před vodním kamenem. V této fázi, řešením je procesní buňka pro kování za tepla, není přesný stroj pro konečnou kontrolu.
Po tepelném zpracování
Tepelné zpracování může zavést nebo přerozdělit ohyb a zbytkové napětí. Náprava je chladnější a více rozměrově definovaná, ale pevnost materiálu, tvrdost, Před opravou musí být znám stav povrchu a riziko vzniku trhlin. Pozdější přídavek na obrábění může ještě existovat.
Po hrubém obrábění
Středové otvory, čepy a vodicí lišty nyní mohou poskytovat stabilnější referenční hodnoty. Zbývající zásoby mohou chránit finální povrchy, zatímco projekt může korelovat tělo nápravy s budoucí funkční osou před dokončením obrábění.
Po dokončení obrábění
Ložiskové čepy, kolová sedadla, zaoblení a středové otvory jsou hotové funkční prvky. Kontakt nářadí, odsazení, škrábání a místní stres se stávají kritickými. Korekční limity obvykle vyžadují přísnější kontrolu a schválený postup kontroly po narovnání.
Po nátěru, Povrchové válcování nebo lokální kalení
Korekční cesta musí respektovat specifikaci povrchové úpravy. Po nanesení nelze rovnání považovat za bezpečné, zpevňovací válcování nebo indukční kalení bez schválení materiálu a procesu.
| Fáze | Typická dostupnost databází | Hlavní procesní riziko | Požadované rozhodnutí o projektu |
|---|---|---|---|
| Kování za tepla | Nepravidelné tělo a konce | Kolísání teploty, měřítko, manipulace s omezenou přesností | Teplotní okno, nástroje s horkým kontaktem a přídavek na následné obrábění |
| Tepelně zpracovaný polotovar | Stabilnější tělo, nedokončené funkce | Vyšší pevnost, zbytkové napětí a riziko vzniku trhlin | Materiálová obálka, kontrola a přípustná plastická deformace |
| Hrubě opracované | Mohou existovat středy a válcové dráhy | Procesní zásoby mohou skrývat konečné funkční chování | Referenční osa, přídavek zásob a další operace obrábění |
| Dokončení opracované | K dispozici jsou funkční časopisy a sedadla | Poškození povrchu, lokální poddajnost a překročení vztažného bodu | Chráněné kontakty, konečné měření a NDT/kontroly povrchu |
Rovnání za tepla vs vyrovnávání za studena
Korekce za tepla a za studena nejsou zaměnitelné provozní režimy zvolené pouze pro pohodlí.
| Rozhodovací faktor | Rovnání za tepla | Rovnání za studena |
|---|---|---|
| Typická poloha | Ihned po kování, před otočením | Po vychladnutí, tepelné zpracování nebo obrábění |
| Stav obrobku | Měřítko, tepelně expandující, případně nepravidelné na koncích | Rozměrově stabilnější s jasnějšími válcovými rysy |
| Materiální odezva | Používá plasticitu při zvýšené teplotě v rámci schváleného procesního okna | Vyžaduje ověřenou sílu, obálka posunu a odpružení |
| Priorita měření | Teplota, hrubá geometrie a následná opravná položka | Uvolněná osa, vztahy házení/koaxiální a funkční vztažné body |
| Priorita nářadí | Tepelná odolnost, tolerance měřítka a robustní manipulátory | Povrchová ochrana, poloměrové kontakty a opakovatelnost vztažných bodů |
| Hranice přijetí | Geometrie středního kování; pozdější operace se musí přeměřit | Může se blížit konečnému přijetí, v závislosti na fázi procesu |
Galdabini uvádí, že rovnání za tepla může využívat plasticitu materiálu po kování. To podporuje koncepci procesu, ale nedefinuje univerzální teplotu nebo sílu. Přijatelné okno musí pocházet z materiálu nápravy, kování a tepelného zpracování, metalurgické schválení a reprezentativní zkoušky.
Definujte na výkresu, co znamená „rovný“.
Jedna hodnota házivosti nemůže popsat celou nápravu. Řízené charakteristiky mohou zahrnovat:
- přímost určené válcové plochy nebo odvozené střední čáry;
- radiální házení ložiskových čepů, kolová sedadla, řadicí sedadla nebo sedadla s brzdovými kotouči;
- koaxiální nebo osový vztah mezi oddělenými funkčními sedadly;
- vztah ke středovým otvorům nebo jiné výrobní ose;
- kulatost a válcovitost jednotlivých sedadel;
- pozice ramen, čelní házení a přechodová geometrie;
- poloha podélného otvoru nebo rozmístění stěn, kde je to vhodné;
- stavu povrchu, tvrdost a povolená kritéria zbytkového napětí;
- magnetické částice, ultrazvukové nebo jiné požadavky na kontrolu;
- geometrie na úrovni dvojkolí po montáži, který zůstává samostatnou kontrolou.
Pro jasné rozlišení formy, indikace osy a rotace, použít Přímost hřídele vs házení vs vedení TIR. Přejímacím orgánem zůstává výkres železniční nápravy a příslušná železniční specifikace.
Vytvořte hierarchii dat
Řešení by mělo rozlišovat alespoň pět odkazů:
- výkresové základny, které definují toleranci;
- středové otvory nebo procesní centra používaná při obrábění;
- fyzické podpěry a rotační zařízení používaná rovnacím strojem;
- senzorové stopy používané k rekonstrukci měřené osy;
- zákaznický rozchod nebo reference sestavy dvojkolí použité pro konečnou korelaci.
Tyto odkazy mohou souviset, ale nejsou automaticky rovnocenné. Stabilní opěrná plocha umožňuje opakovatelnost měření, přičemž je stále irelevantní pro funkční osu kola-sedlo. Naopak, středové otvory mohou být užitečnými výrobními referencemi, ale mohou být poškozeny, nedokončené nebo neoznačené jako konečné vztažné body.
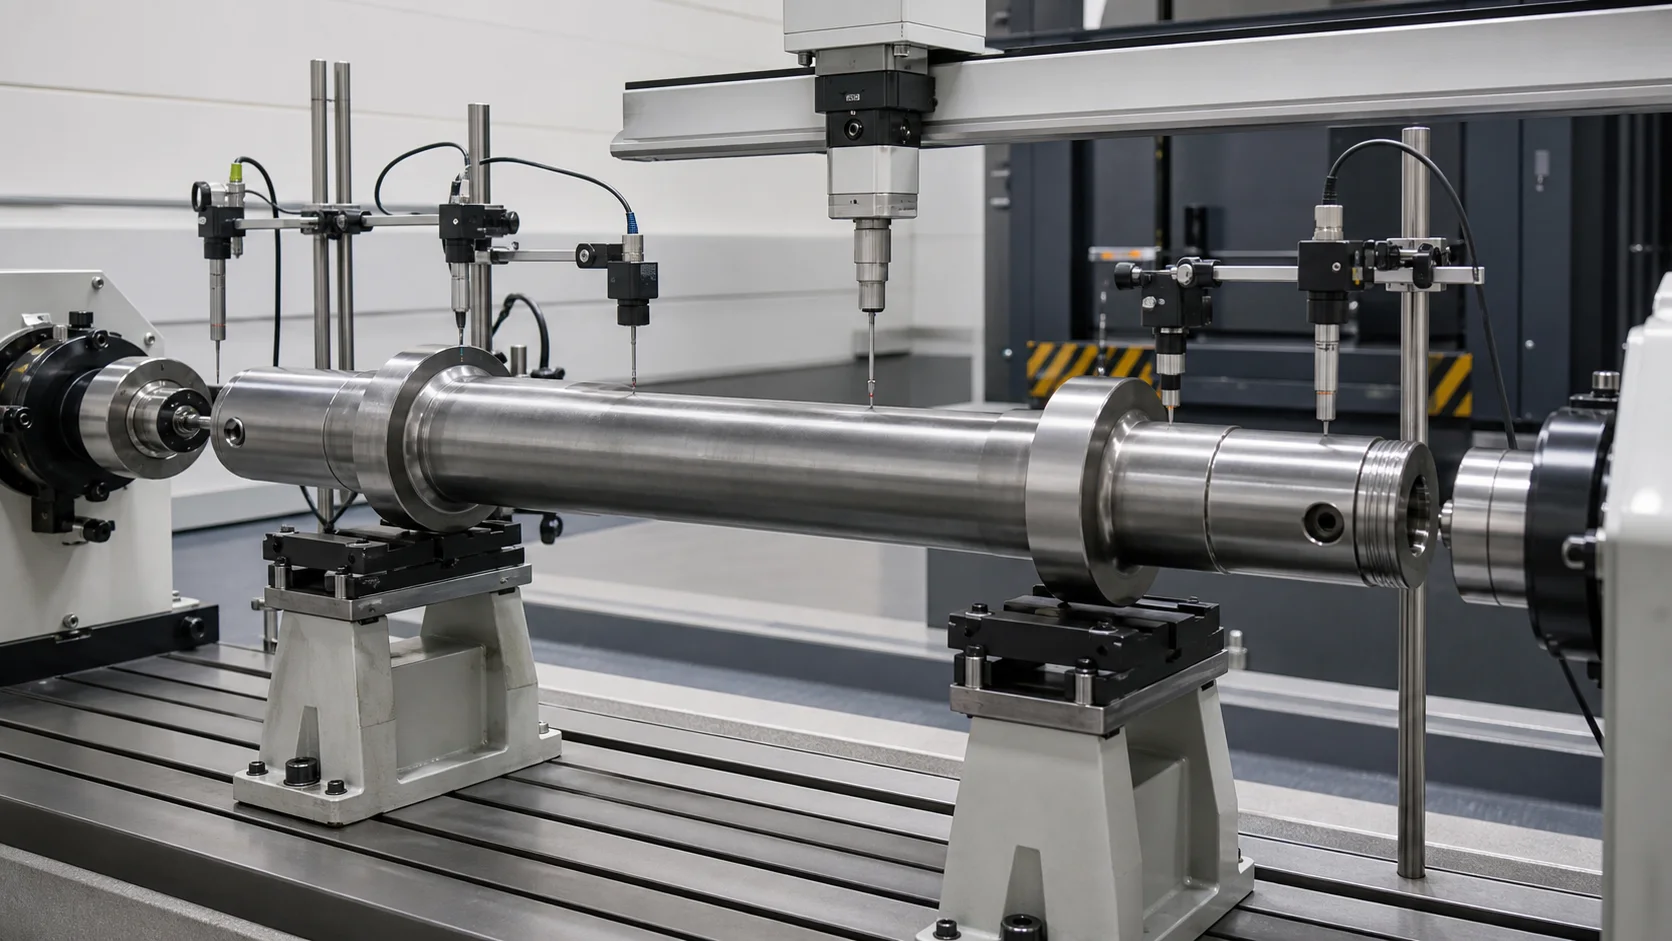
Tato ilustrace inženýrského konceptu ukazuje několik měřicích drah na holé nápravě. Počet senzorů nepředepisuje, kontaktní metoda nebo výběr vztažného bodu pro každou nápravu.
| Měřicí dráha | Možný výstup | Hlavní interpretační riziko |
|---|---|---|
| Tělo nápravy | Globální křivka ohybu | Měřítko, variace kužele nebo polotovaru se může jevit jako ohyb |
| Ložiskové čepy | Výběh žurnálu a vztah os | Lokální chyba tvaru může zkreslit výsledek jedné sondy |
| Sedadla na kola | Osa sedla kola a házení | Hotové povrchy vyžadují chráněné dotykové nebo bezdotykové snímání |
| Sedadla převodovky nebo brzdového kotouče | Dodatečný vztah funkční osy | Počet funkcí a přerušení vyžadují správné maskování |
| Středové otvory | Korelace osy obrábění | Středová podmínka nemusí představovat počátek výkresu |
| Podélný vývrt | Vztah vrtání k vnější ose | Vyžaduje samostatnou metodu vnitřního měření nebo kontroly |
The Průvodce výběrem počitadla měření stupňovitého hřídele vysvětluje, jak kreslení vztažných bodů, podpěry stroje a stopy snímačů by měly být před programováním receptury odděleny.
Změřte uvolněnou nápravu, Nejen nabitý tvar
Těžká náprava se vychyluje pod vlastní hmotností, podpůrné reakce a měření síly. Pozorovaná křivka se mění s roztečí podpor, úhel natočení a teplota. Načtený údaj lisu proto nemůže prokázat konečnou uvolněnou geometrii.
Měl by definovat plán měření:
- souřadnice podpory, šířka a výška kontaktu;
- orientace nápravy a pořadí otáčení;
- teplotní podmínky a pravidlo stabilizace;
- léčba poklesem nebo metoda korelace zákazníka;
- síla snímače, rozsah, rozlišení a masky funkcí;
- počet a umístění axiálních stanic;
- vyhodnocení více úhlových poloh;
- měření uvolněného stavu po každé korekci;
- konečné měřidlo nebo korelace nezávislé kontroly.
Řízení by mělo oddělit místní signál zaoblení nebo povrchu od globálního ohybu. Jinak, může použít silnou korekci v reakci na místní prvek, který rovnání nemůže opravit.
Vytvořte mapu bezpečného tisku a podpory
Výkres nápravy by měl být převeden do souřadnic stroje se schváleným, omezené a zakázané kontaktní oblasti.
Typické chráněné zóny
- ložiskové čepy a těsnicí plochy;
- hrany sedla kol a hotové interferenční plochy;
- sedačky převodovky a brzdových kotoučů;
- filé, ramena a přechody sekcí;
- středové otvory a závitové koncové prvky;
- olejové díry, vyvrtává, nátěry a identifikační značky;
- lokálně kalené nebo pevnostně válcované oblasti, pokud nejsou schváleny;
- známá indikace nebo místa závad.
Principy obrábění
- používejte boty se širokým poloměrem a sedla odpovídající schválenému průměru;
- zabraňují zatížení okrajů u ramen nebo zkosení;
- umožňují kontrolovaný podélný pohyb tam, kde to metoda ohybu vyžaduje;
- udržujte kontaktní tlak v rámci schváleného limitu povrchu;
- sledujte sílu a posun spíše než spoléhání se pouze na polohu berana;
- zabránit výběru receptury, když je rodina náprav nebo orientace nesprávná;
- před každou dávkou zkontrolujte čistotu nástrojů a zabudované měřítko.
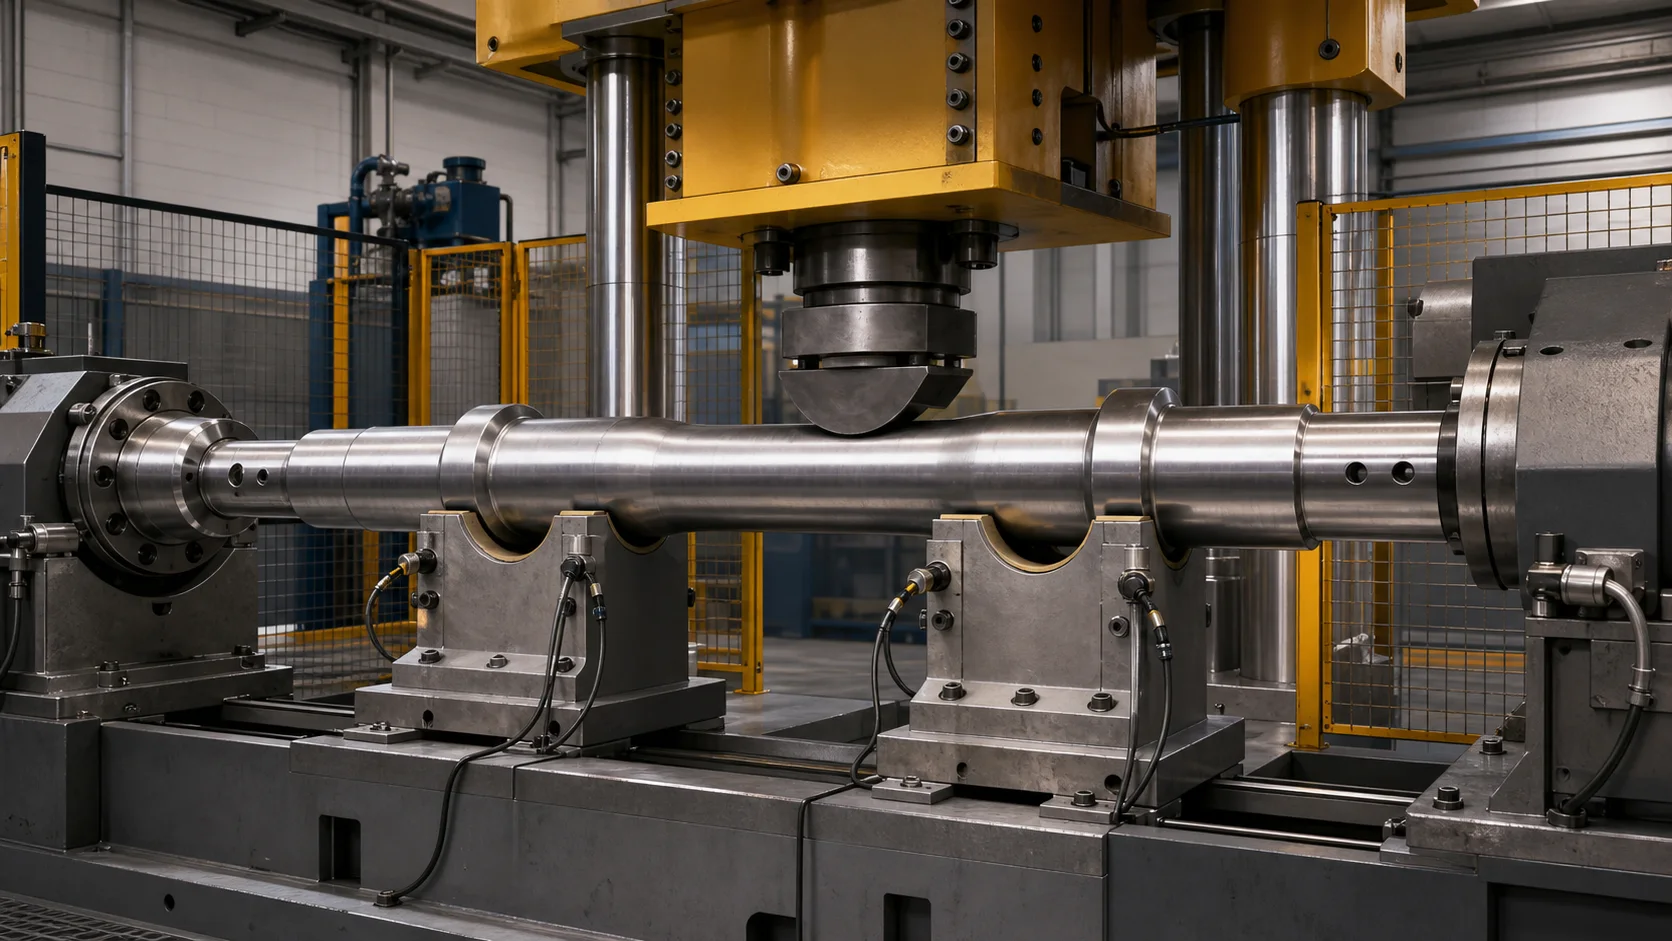
Tento koncepční obrázek ukazuje korekci na schválených válcových zónách. Skutečný počet podpor, rozpětí, poloměr boty, limit síly a povolený směr korekce musí být stanoveny zkouškou vzorku.
Teplota, Měřítko a tepelná roztažnost
Teplota není pouze problémem ochrany stroje. Ovlivňuje rozměr, materiální odezva, tření, chování senzoru a význam naměřené odchylky.
Pro horký proces, buňka by měla definovat:
- vstupní a minimální korekční teplota;
- kde a jak se měří teplota;
- povolené kolísání teploty podél a kolem nápravy;
- korekce cutoff a dispozice, když se náprava ochladí mimo okno;
- odstranění okují nebo tolerance okují pod podpěrami a nástroji;
- tepelné štíty pro senzory, kabely, stráže a operátory;
- ochrana a sběr padajícího vodního kamene;
- doba přenosu mezi kováním, měření, korekce a následné operace.
Pro studený nebo dokončovací proces, řešení by mělo definovat stabilizaci měření a zabránit přijímání teplých částí proti studené předloze bez korelace.
Manipulace s těžkými díly je součástí procesu
Železniční nápravy nelze považovat za běžné ručně nabíjené hřídele. Načítání, otáčení, překlad a vykládka ovlivňují bezpečnost, stav povrchu a opakovatelnost základny.
Galdabini popisuje specifické manipulátory pro nepravidelné kované konce a volitelné systémy nakládání řetězu/vidle. MAE rovněž identifikuje hřídele dvojkolí jako výkovky, se kterými se manipuluje v náročných prostředích. Přenosné požadavky projektu zahrnují:
- identifikace dílu před naložením;
- zvedací a opěrné body schválené pro každou variantu nápravy;
- synchronizované manipulátory nebo dopravníky dimenzované na skutečnou hmotnost a těžiště;
- řízená rotace bez přetahování hotových sedadel;
- pozitivní detekce sedících a upnutých stavů;
- ochranné zóny pro akumulovanou energii a nebezpečí pádu části;
- měřítko, olejový a třískový management;
- logika obnovy při ztrátě napájení, chyba snímače nebo přerušená korekce;
- bezpečné odstranění neshodných dílů.
Doba manipulace a ztráta teploty nápravy musí být u horké linky uvažovány společně. Mechanicky schopný lis může stále selhat v procesu, pokud přenos a indexování umožní výkovku opustit schválené teplotní rozmezí.
Použijte sekvenci rovnání s uzavřenou smyčkou
1. Identifikujte nápravu
Načtěte ověřený recept z čísla dílu, revize výkresu, fázi procesu, stav materiálu/tepelného zpracování a rodina náprav.
2. Ověřte předpoklad
Potvrďte teplotu, stavu povrchu, stupnice, dokončení funkce, orientaci a že náprava prošla všemi požadovanými vstupními branami.
3. Zatížení ve schválených zónách
Použijte definované zvedací a podpěrné body. Zkontrolujte usazení a zabraňte klouzání dokončených povrchů po kontaminovaných nástrojích.
4. Změřte počáteční geometrii
Otočte nebo naskenujte nápravu podle receptury. Zrekonstruujte příslušné těleso nebo funkční osu a přechody masky, díry a nepravidelné rysy.
5. Oddělte opravitelný ohyb od jiných chyb
Odmítněte nebo směrujte samostatně, když signál indikuje místní chybu formuláře, poškozená centra, povrchové vady, špatné obráběcí zásoby, nadměrná oválnost nebo neopravitelný vztah mezi rysy.
6. Vyberte bezpečnou korekční pozici
Vyberte rozpětí podpory, směr korekce a oblast tisku ze schválené mapy. Aplikujte teplotu, platnost, limity posunutí a počtu oprav.
7. Použijte řízené přehýbání
Použijte ověřený model pro odezvu materiálu a odpružení. Zaznamenejte sílu a posun během zdvihu a zastavte se při jakémkoli abnormálním podpisu.
8. Plně uvolnit a znovu změřit
Před posouzením výsledku odstraňte korekční zatížení. Znovu zkontrolujte každou řízenou stopu, protože jedna korekce může změnit jinou stanici nebo vztah os.
9. Zkontrolujte nápravu
Proveďte požadovaný povrch, rozměrové a nedestruktivní kontroly podle výkresu nápravy, specifikace procesu a historie oprav.
10. Záznam a vyložení
Uložte identitu nápravy, revize receptury, teplota, mapy před/po, korekční souřadnice, křivky síla-posun, alarmy a konečná dispozice, když je požadována sledovatelnost.
Definujte Automaticky, Poloautomatický a manuální rozsah
| Režim | Vhodné Kdy | Požadované ovládací prvky |
|---|---|---|
| Automatický | Stabilní rodiny náprav, opakovatelný předřazený stav a definovaný výrobní tok | ID dílu, automatizované měření, nástroje řízené recepturou, korekční limity a sledovatelnost |
| Poloautomatický | Více variant nebo obsluha za asistence obsluhy s opakovatelným měřením | Řízené nastavení, zámky, povolení receptury a nezávislé měření uvolňování |
| Ruční lis | Rozvoj, opravy nebo maloobjemové práce tam, kde jsou povoleny | Kvalifikovaný operátor, řízené měřidlo, indikace síly/posunu a dokumentovaná pravidla rozhodování |
Automatizace neodstraňuje potřebu metalurgických limitů a validace vzorků. Učiní opakovatelnou pouze ověřenou rozhodovací cestu.
Oddělte odpovědnost za rovnání a kontrolu
Rovnání mění globální geometrii. Neopraví každou závadu nápravy.
| Stav | Rovnání může potenciálně řešit | Vyžaduje se samostatná kontrola nebo proces |
|---|---|---|
| Globální ohyb | Ano, v rámci ověřené obálky materiálu a geometrie | Uvolněné měření a konečná korelace |
| Chyba místního formuláře deníku nebo sídla | Obvykle ne | Rozhodnutí o obrábění nebo zamítnutí |
| Crack, klín nebo škodlivá indikace | Žádný | Schválené NDT a dispoziční řízení |
| Vada nebo poloha podélného otvoru | Ne pouze vnější korekcí ohybu | Interní měření/NDT a technický přehled |
| Poškození povrchu nebo vada povlaku | Žádný | Cesta opravy nebo vyřazení povrchu |
| Nesprávné uložení kola | Žádný | Konstrukce a proces montáže dvojkolí |
| Nevyváženost dvojkolí | Žádný | Vyvážení nebo funkční zkouška po montáži |
Lucchini RS představuje inspekci jako samostatnou fázi ve své integrované cestě výroby náprav. GHH-BONATRANS také zdůrazňuje podélné vrtání jako umožnění nedestruktivní diagnostiky. Rovnací buňka by si měla vyměňovat data sledovatelnosti s kvalitními operacemi, ale nemělo by to znamenat, že výsledek přímé geometrie nahrazuje požadovanou kontrolu.
Navrhovaná buňka pro vyrovnání železniční nápravy
Může zahrnovat buňku specifickou pro projekt:
- hlídaný těžký lis nebo pohyblivý portál dimenzovaný na základě údajů o síle vzorku;
- nastavitelné široké podpěry a vyměnitelné zaoblené boty;
- manipulátory pro nepravidelné výkovky nebo chráněné otáčení obráběných náprav;
- měření teploty a tepelná ochrana/ochrana vodního kamene pro zpracování za tepla;
- kontaktní nebo bezkontaktní snímače geometrie vybrané pro aktuální stav povrchu;
- identifikace dílů a správa receptur;
- platnost, posunutí a získání teploty;
- úplné uvolnění a automatické přeměření;
- dopravníky, řetězy, vidlice nebo zvedací rozhraní přizpůsobené toku závodu;
- odmítnout směrování a sekvenci bezpečného obnovení;
- rozhraní sledovatelnosti pro MES nebo záznamy o kvalitě, kde je to požadováno.
Konečná architektura závisí na tom, zda je cílem linka horkého kování, korekční stanice následného tepelného zpracování nebo přesně obrobená buňka nápravy.
Vzorový plán testování a akceptace
Nevybírejte stroj pouze podle jmenovitého průměru nápravy. Měla by pokrýt reprezentativní vzorek matice:
- nejmenší a největší části náprav;
- plné a duté varianty, kde je to vhodné;
- minimální a maximální délka a hmotnost;
- jakosti materiálů a stavy tepelného zpracování;
- očekávaná velikost a směr příchozího ohybu;
- teplotní rozsah horkého procesu nebo podmínky stabilizace za studena;
- nepravidelné konce kování a všechna funkční uspořádání sedadel;
- reprezentativní podmínky povrchu a měřítka;
- schválené a zakázané korekční regiony;
- zákaznické měřidlo nebo nezávislá inspekční korelace;
- maximální počet oprav a pravidla odmítnutí.
Použijte Příručka pro testování a přijímání vzorků narovnání oddělit důkazy proveditelnosti, TUK, SAT a produkční schopnost. Zaznamenávejte skutečné výsledky namísto převádění hodnocení konkurenčního stroje na příslib pro celou lokalitu.
Údaje požadované pro technický návrh
Uveďte prosím:
- výkresy a revize náprav;
- všechny varianty náprav a roční/dávkové objemy;
- fázi procesu při rovnání;
- materiál, tepelné zpracování, tvrdost a detaily povrchové úpravy;
- teplotní okno horkého procesu tam, kde je to vhodné;
- rozdělení příchozího ohybu, nejen nejhorší vzorek;
- řízené charakteristiky, data a limity přijatelnosti;
- povolená podpora, upínací a lisovací zóny;
- zakázané zóny, nátěry, filé, vývrty a zpevněné oblasti;
- dílčí hmota, těžiště a omezení manipulace s rostlinou;
- požadované NDT, limity kontroly povrchu a korekce;
- zákaznické měřidlo, metoda kontroly a korelační vzorky;
- sledovatelnost, MES a požadavky na zprávy;
- reprezentativní dobré a nevyhovující vzorky pro zkoušky.
Pokud jsou tyto vstupy neúplné, odpovědným výstupem je koncept a plán testování, nejde o bezvýhradnou záruku přesnosti nebo doby cyklu.
Často kladené otázky
Dokáže jeden stroj narovnat horké výkovky i hotové nápravy?
Až po úplném dvouprocesovém přezkoumání. Tepelná ochrana, měřítko, manipulátory, senzorová metoda, povrchová ochrana, kvalita data a logika přijetí se zásadně liší. Sdílený rám lisu sám o sobě nečiní kvalifikaci obou procesů.
Měla by být náprava měřena ze středů nebo deníků?
Použijte funkční požadavek definovaný výkresem a schválený procesní základ. Středy mohou být užitečné pro korelaci obrábění, zatímco čepy nebo sedla kol mohou lépe reprezentovat montážní funkci. Projekt by měl měřit dostatek prvků, aby prokázal jejich vztah, spíše než předpokládat, že jsou totožné.
Lze opravit sestavené dvojkolí ve stejné buňce?
Ne bez samostatného technického posouzení. Namontovaná kola, kotouče a ozubená kola mění hmotu, opěrné body, ztuhlost, přístupné lisovací zóny a požadavky na kontrolu. Lisování a vyvažování dvojkolí zůstávají samostatnými operacemi.
Znamená předjíždění házení, že náprava je bezpečná?
Žádný. Ráznutí je jeden geometrický výsledek. Materiálový stav, celistvost povrchu, NDT, tvrdost, historie procesu a všechny příslušné železniční požadavky zůstávají nezávislými akceptačními branami.
Můžete zaručit přesnost pouze z výkresu?
Žádný odpovědný dodavatel by to neměl dělat. Výkresy definují cíl, ale reprezentativní vzorky vytvářejí sílu, odpružení, podporovat vliv, teplotní chování, povrchové riziko, opakovatelnost a korelace měřidla.
Vybudujte řešení kolem procesu skutečné nápravy
Vyvíjíme řešení pro rovnání železničních náprav ve fázi skutečného kování nebo obrábění, teplotní stav, rodina náprav, funkční údaje, bezpečná cesta nákladu a způsob přejímky. Výsledkem může být horká portálová buňka, studený vysokovýkonný automatický stroj nebo řízený poloautomatický lis – ale výběr se řídí důkazy z výkresů a zkušebních vzorků.
If this is your first railway axle straightening line, read the selection guide for shaft, tube and profile work first, then benchmark your budget against the FAT checklist for straightening machines.
Pošlete výkres nápravy, procesní cesta, hmotný stav, příchozí data ohybu, teplotní okno a způsob kontroly. Poté můžeme definovat strategii měření, nástrojová mapa, manipulační koncept, vzorová matrice a sledovatelný přejímací plán pro vaši aplikaci na železniční nápravu.