
Produžna šipka električnog alata može izgledati kao jednostavna vitka osovina, ali njegova dva kraja obično obavljaju različite funkcije. Jedan kraj se povezuje sa bušilicom ili udarnim odvrtačem; drugi drži ili pokreće bit ili dodatak. Heksagonalni presjeci, utore za držanje, utičnice, rupe i lokalna termička obrada čine radni komad asimetričnim i ostavljaju samo ograničene zone koje su pogodne za mjerenje, podršku i pritisnite kontakt.
Pouzdano rješenje za ispravljanje produžne šipke električnog alata stoga mora početi od crteža i funkcionalnog mjerača. Mora definirati datum, odvojite krivinu osovine od greške krajnjeg sučelja, zaštitite kritične površine i provjerite rezultat nakon svake korekcije. Ne treba primjenjivati jednu toleranciju, vrijeme ciklusa ili koncept automatizacije za svaki nastavak od 1/4 inča.
Identifikujte radni komad pre nego što odaberete mašinu
Prava fotografija projekta prikazuje nekoliko dugih produžetaka električnog alata s različitim geometrijama kraja. Nisu šuplji rukavi i ne treba ih brkati sa klipnjačama za motore automobila.
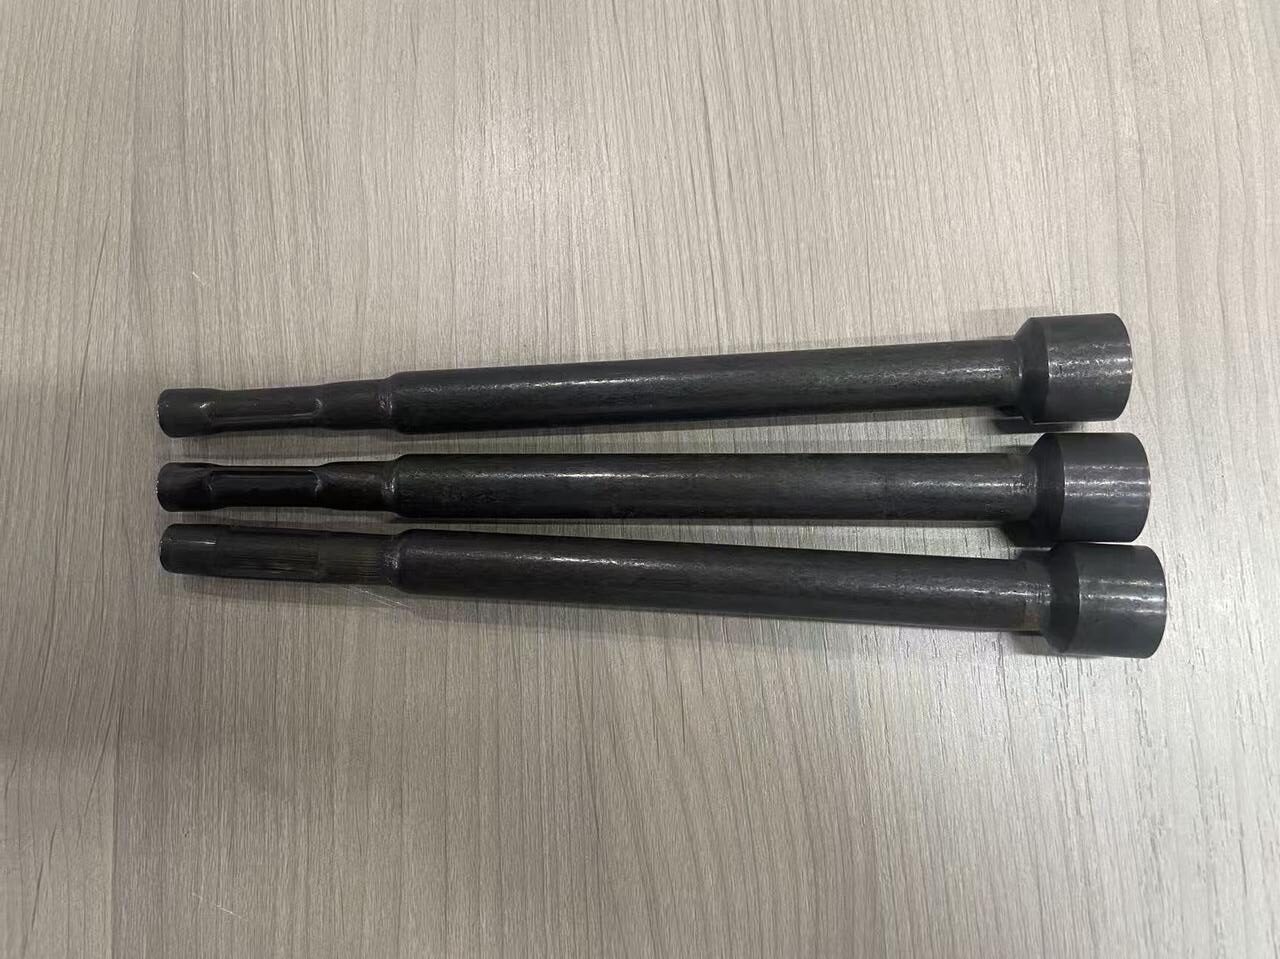
Zvanični proizvođači alata koriste termine kao što su univerzalni držač bitova i 1/4-inčni nastavak sa šesterokutnom drškom za srodne porodice proizvoda. Ovi nazivi pomažu u definiranju aplikacije, ali ne dokazuju da svaka ekstenzija ima isti interfejs, materijal ili način prihvatanja. Crtež kupca ostaje kontrolni izvor. Varijanta tipa šupljih rukava je pokrivena zasebno u rješenje za ispravljanje rukava klipnjače.
Prije testiranja izvodljivosti, identifikovati:
| Feature | Zašto je važno za ravnanje |
|---|---|
| Input hex drška | Može definirati os električnog alata, ali nije automatski prikladna rotirajuća mjerna površina |
| Izlazni držač ili utičnica | Funkcionalno kolebanje može zavisiti od njegovog provrta, karakteristika zadržavanja i stanje montaže |
| Glatke zone osovine | Mjerenje potencijala, lokacije podrške ili korekcije ako crtež dozvoljava kontakt |
| Groove, unakrsna rupa ili prijelaz | Stvara lokalnu promjenu krutosti i može se isključiti iz pritiskanja |
| Termički obrađena zona | Mijenja opasnost od povrata i pucanja u odnosu na jezgro vratila |
| Premaz ili gotova površina | Granice dozvoljene sonde, kontakt podrške i udarca |
Prijavljeni projektni inputi nisu univerzalne specifikacije
Raniji članak na stranici je izvijestio o a 6.35 mm × 200 mm radni komad i krajnji cilj 0.2 mm. Ove vrijednosti se ovdje tretiraju samo kao prijavljeni projektni inputi. Dostupni izvor ne definira da li 0.2 mm znači ravnost, radijalno strujanje, ukupno prikazano istjecanje, koaksijalnost ili funkcionalno kolebanje vrha. Takođe ne identifikuje datum, mjerne pozicije ili konačni mjerač.
StraighteningTech će potvrditi prijedlog iz stvarnog crteža i reprezentativnih uzoraka. Komercijalna garancija treba da pokriva samo testiranu familiju izratka, prozor dolaznog stanja i dogovoreni način prihvatanja.
Pravost, Istrčavanje i funkcionalno kolebanje
Ove karakteristike su povezane, ali ne i zamjenjive:
| Karakteristično | Pitanje na koje odgovara | Obavezna definicija |
|---|---|---|
| Pravost | Koliko odabrana linija osovine ili površina odstupaju od idealne prave linije? | Kontrolisana zona, dužina evaluacije i pravilo datuma |
| Radijalno odstupanje/TIR | Koliko se površina mijenja dok se dio rotira oko definirane ose? | Datum rotacije, položaj sonde i filtriranje |
| Koaksijalnost | Koliko dobro su ulazne i izlazne funkcionalne ose usklađene? | Obje ose i primjenjivi zahtjevi za crtanje |
| Funkcionalno kolebanje | Koliko se instalirani glavni bit ili pribor pomiče tokom rotacije? | Master alat, dubina zahvata, test brzine i lokacije čitanja |
Dio može imati prihvatljivo očitavanje glatke osovine, ali i dalje pokvariti izlazni držač ako je krajnji element ekscentričan ili pogrešno sastavljen. I obrnuto, promjenjivi heksadecimalni omotač može proizvesti nestabilan signal sonde čak i kada je funkcionalna os prihvatljiva. The machine measurement and the customer's final gauge must therefore be correlated during sample testing.
Informacije potrebne za prijedlog za ispravljanje
| Projektni ulaz | Obavezni detalj |
|---|---|
| Crtanje | Revizija, dimenzije, podatke i kontrolisane karakteristike |
| Identitet proizvoda | Produžna traka, držač bitova, adaptera ili druge porodice alata |
| Kraj interfejsa | Hex standard, geometrija držača/utičnice, bore, groove, rupa i metoda retencije |
| Materijal i termička obrada | Tvrdoća jezgra, lokalno očvršćene zone i premazi |
| Ruta proizvodnje | Formiranje, mašinska obrada, termička obrada, brušenje, redoslijed oblaganja i montaže |
| Dolazna deformacija | Magnituda savijanja, smjer i aksijalna distribucija iz reprezentativnih uzoraka |
| Konačno prihvatanje | Pravost, TIR, koaksijalnost ili funkcionalno kolebanje sa bazom i meračem |
| Ograničenja kontakta | Površine na kojima su oslonci, sonde i bušilica mogu se dodirivati, ali i ne moraju |
| Obim proizvodnje | Raspon varijanti, izlazni cilj, način utovara, zamjena i sljedivost |
Preporučeni proces ispravljanja u zatvorenom krugu
1. Identificirajte i orijentirajte produžnu traku
Ćelija identificira odabranu varijantu i potvrđuje orijentaciju asimetričnih krajeva. Hranjenje može biti ručno, na bazi ladice, baziran na transporteru ili razvijen oko validiranog sistema za hranjenje u rasutom stanju. Nasumično masovno opterećenje se ne pretpostavlja sve dok stvarna familija dijelova ne prođe preplitanje, pokušaji preklapanja i orijentacije.
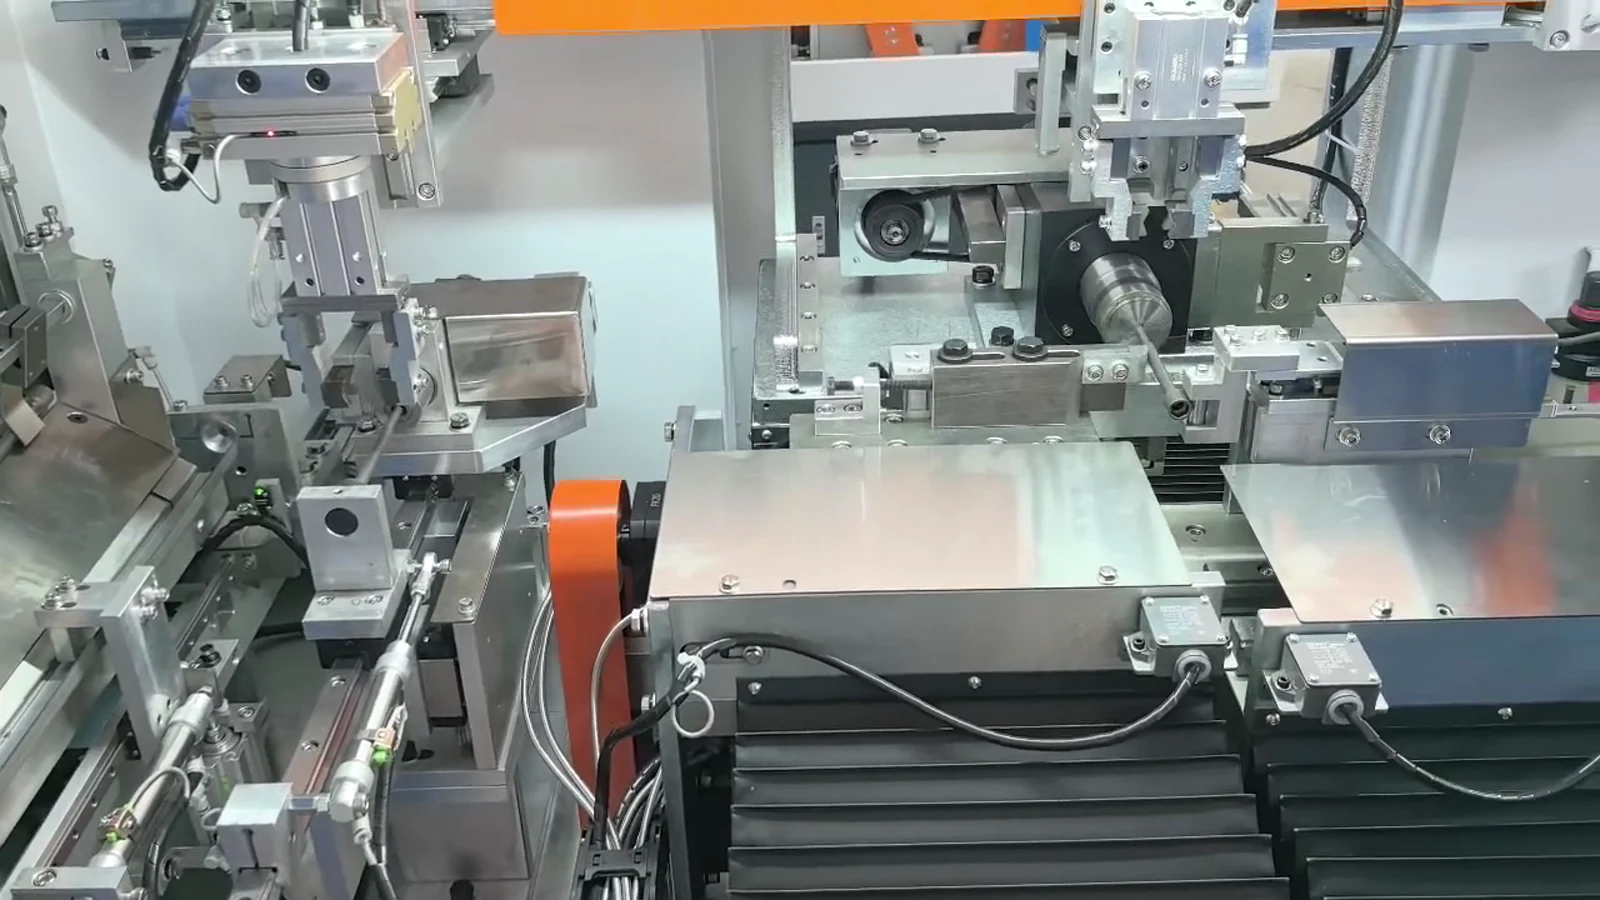
Slika iznad je okvir iz stvarnog video snimka projekta. Podržava prisustvo hardvera za automatski transfer/orijentaciju u demonstriranoj stanici. To samo po sebi ne dokazuje nasumično masovno učitavanje ili a 100% orijentacijska stopa.
2. Uspostaviti funkcionalni datum
Radni komad se nalazi po centrima, odobreni časopisi, kontrolisano heksadecimalno sučelje ili namenska učvršćenja prema crtežu. Oslonci moraju reproducirati logiku inspekcije bez prisiljavanja vitke osovine u lažno ravno stanje.
3. Izmjerite odobrene zone okna
Produžetak se rotira ili indeksira dok senzori prikupljaju očitanja na definiranim aksijalnim pozicijama. Plan mjerenja isključuje žljebove, unakrsne rupe, rubovi utičnica i neokrugle zone osim ako se ne koristi validirana metoda specifična za profil. Kontroler konstruiše ulaznu krivulju savijanja i odvaja ponovljive geometrijske signale od pomaka središnje linije.
4. Odaberite raspon potpore i tačku korekcije
Regulator odabire odobreni raspon potpore i položaj pritiska. Alati i softverska ograničenja blokiraju kontakt sa uglovima pogona, retencijski žljeb, usnica utičnice, provrt i druge zabranjene karakteristike.
5. Primijenite postupnu korekciju tačke
Presa primjenjuje kontrolirani pomak ili silu na odabranoj lokaciji. Korekcija je inkrementalna zbog tankih osovina, termički obrađene zone i nagle promjene presjeka mogu imati različite povratne snage. Maksimalna sila, granice hoda i ponavljanja sprečavaju nekontrolisano ponovljeno pritiskanje.
6. Ponovo izmjerite koristeći isti datum
Nakon svake radnje pritiska, sistem ponovo meri radni komad bez promene referentne vrednosti prihvatanja. Druga korekcija se vrši samo kada je zaostala greška izvan odobrenog prozora procesa.

7. Provjeriti i otpustiti
Konačno očitanje mašine se upoređuje sa pravilom specifičnim za crtež. Gdje je važno funkcionalno kolebanje, the sample study also correlates the machine result with the customer's master tool or final gauge. Automatsko odvajanje, Skladištenje rezultata i linijska komunikacija su uključeni samo kada su specificirani u naručenoj konfiguraciji.
Video za ispravljanje produžetka za pravi električni alat
Sljedeći video za javni projekat prikazuje pravu traku za proširenje, transfer hardver i automatska stanica za ravnanje. Podržava primjenu obratka i vidljivi slijed procesa; ne dokazuje univerzalnu tačnost, vrijeme ciklusa, prinos ili rezultat rada.
Alat i strategija zaštite površina
„Bez oštećenja“ je uslov prihvatanja, nije generičko obećanje. Stvarni alat mora odgovarati dozvoljenim kontaktnim zonama, tvrdoća, premaz i geometrija kraja.
| Element alata | Pitanje dizajna |
|---|---|
| Krajnji lokator | Da li reprodukuje funkcionalnu osu bez obeležavanja ili deformisanja hex/držača interfejsa? |
| Podržava | Da li nose opterećenje korekcije na odobrenim glatkim zonama? |
| Pritisnite punch | Je li njegov radijus/profil kompatibilan s promjerom osovine, tvrdoću i dozvoljeni površinski pritisak? |
| Merna sonda | Da li očitava pomak osovine, a ne šesterokutne uglove, rubovi žljebova ili geometrija utora? |
| Set za promjenu | Da li je svaka varijanta mehanički zaključana i usklađena sa ispravnim receptom? |
Za tanke ili kaljene nastavke, test izvodljivosti bi trebao uspostaviti siguran prozor korekcije. Ako crtež ili plan kvaliteta kupca zahtijevaju inspekciju pukotina, površinski pregled ili testiranje funkcionalnog momenta, te provjere moraju biti uključene u plan validacije i proizvodnje.
Automatizacija je odabrana nakon pokušaja hranjenja
| Nivo automatizacije | Odgovarajuća situacija | Tipičan opseg |
|---|---|---|
| Ručno učitavanje | Mnogo varijanti, manji obim ili faza izvodljivosti | Opterećenja operatera; mašinske mere, ispravlja i verifikuje |
| Hranjenje u poslužavnik ili časopis | Stabilna orijentacija i kontrolisana prezentacija | Vođeno hranjenje, automatski ciklus i indikacija rezultata |
| Validirano masovno hranjenje | Veliki volumen i dijelovi dokazano se ne zapliću ili preklapaju | Feeder, escapement, provjere orijentacije i logika odbijanja/oporavka |
| Integrisana linija | Stabilna porodica sa upstream/downstream interfejsima | Buffer, rukovanje, rezultat razdvajanja i dogovorene komunikacije |
| Traceable cell | Potrebna je evidencija na dijelu nivoa | Part ID, recept, historija mjerenja i korekcija |
Vrijeme ciklusa se mora mjeriti na konačnoj konfiguraciji. Zavisi od dužine, merenje pozicija, broj iteracija korekcije, način hranjenja, provjere varijanti i zahtjevi za podacima. Kratak video snimak ili jedan uspješan uzorak ne mogu uspostaviti proizvodni kapacitet.
Uzorak testa i plana prijema
Reprezentativni uzorci
- svaki krajnji interfejs i varijanta dužine uključeni u prijedlog;
- normalni dijelovi plus uzorci blizu očekivane granice ulaznog savijanja;
- svaki materijal, termička obrada i stanje premaza;
- dijelovi iz više od jedne proizvodne serije kod kojih se povratno opterećenje može razlikovati;
- dovoljno uzoraka za procjenu ponovljivosti, ne samo jedan ispravljeni dio.
Dokaz za snimanje
| Zapis | Dokaz o prihvatanju |
|---|---|
| Identitet dijela | Revizija crteža, varijanta, šaržni i procesni put |
| Dolazno mjerenje | Datum, merenje pozicija, mjerač i krivulja deformacije |
| Konfiguracija alata | Lokatori, raspon podrške, udar i zabranjene kontaktne zone |
| Istorija ispravki | Pozicija, sila/pomak i broj ponavljanja |
| Konačni rezultat mašine | Isti datum i metod koji se koristi za ulazno mjerenje |
| Gauge correlation | Comparison with the customer's final or functional gauge |
| Pregled površine/kraja | Marks, pukotine i stanje interfejsa prema dogovorenom pravilu |
| Posmatranje ciklusa | Izmjereno vrijeme za provjerenu konfiguraciju |
Uobičajeni načini kvara i kontrole
| Failure Mode | Vjerovatni uzrok | Kontrola |
|---|---|---|
| Nestabilno očitavanje na hex ili žlijebu | Sonda prati geometriju profila | Premjestite se na odobrenu glatku zonu ili potvrdite mjerenje specifično za profil |
| Osovina prolazi, ali se držač ljulja | Pogrešan datum ili ekscentrični krajnji element | Dodajte korelaciju osi interfejsa i funkcionalnog merača |
| Oznaka na hex, žljeb ili utičnica | Pogrešna lokacija nosača/probijanja | Mehanički zaštitite i softverski blokirajte zabranjene zone |
| Pukotina nakon korekcije | Višak krivine, lokalno otvrdnjavanje ili neodgovarajući raspon | Stage correction, postaviti granice i dodati potrebnu inspekciju pukotina |
| Varijanta se učitava unazad | Krajnja geometrija se ne razlikuje pouzdano | Dodajte poka-yoke, detektovanje prisustva/orijentacije i logika odbijanja |
| Rezultat se mijenja nakon promjene | Neusklađenost alata i receptura | Ključni alat i provjerite odabranu varijantu prije početka ciklusa |
Šta ovo rješenje ne obećava bez validacije
- jedna fiksna preciznost za svaki produžetak od 1/4 inča;
- korekcija svakog ulaznog zavoja ili svakog uslova termičke obrade;
- nula površinskih oznaka, nula kolebanja ili nula rizika od pucanja;
- univerzalni ciklus od 10-15 sekundi ili fiksni procenat prinosa;
- nasumično masovno hranjenje ili savršena orijentacija za svaku geometriju;
- jedan operater koji nadgleda navedeni broj mašina;
- automatska sljedivost, MES veza ili integracija linije osim ako se ne naruči;
- da je prijavljen 0.2 mm cilj je već postignut u stabilnoj proizvodnji.
Povezana oprema i aplikacije za ravnanje
Za susednu konfiguraciju mašine, pregledajte ZD300 mašina za ravnanje udarnim odvijačem. Za širu porodicu izratka, vidi Alati za ravnanje. Ove veze pružaju opremu i kontekst aplikacije; ispravna konfiguracija i dalje ovisi o stvarnom crtežu i testu uzorka.
Informacije koje treba poslati za ponudu
Odgovori na pitanja o procesu obrade produžne trake električnog alata, dvije stranice obično skraćuju uži izbor: the vodič za odabir pegle i proračunska slika za mašinu za ravnanje.
Pošaljite crtež i reviziju, reprezentativni uzorci, detalji krajnjeg interfejsa, materijal i termička obrada, ruta proizvodnje, opseg ulazne deformacije, konačna karakteristika i datum, metoda mjerenja, dozvoljene kontaktne zone, Zahtjevi za površinu/pukotine, izlazni cilj, raspon varijanti i preferirani način utovara.
Kontaktirajte StraighteningTech za studiju ispravljanja produžne šipke električnog alata na bazi uzorka. Prijedlog će definirati datum mjerenja, alat, granice korekcije, obim automatizacije i dokaz o prihvatanju za vašu stvarnu familiju obradaka.
Često postavljana pitanja
Je li svaki 6.35 mm proširenje mjereno na isti način?
br. A 6.35 mm ili 1/4-inčni interfejs identifikuje nominalnu porodicu pogona, ne cijeli datum i metod inspekcije. Krajnja geometrija, zone osovine, karakteristike zadržavanja i zahtjevi za crtanjem određuju kako se dio nalazi i mjeri.
Može li mašina mjeriti direktno na šesterokutnoj dršci?
Potencijalno, ali generička sonda sa okruglim vratilom će reagirati na šesterokutni profil. Mjerenje na odobrenoj glatkoj zoni je obično jednostavnije. Ako hex mora definirati funkcionalnu os, dedicated location or profile-aware measurement must be validated against the customer's gauge.
Da li se kaljene produžne šipke mogu ispraviti pritiskom?
One mogu biti izvodljive, ali prozor korekcije zavisi od materijala, tvrdoća, kaljena dubina, dolazni zavoj, raspon podrške i kontakt lokacija. Ispitivanje reprezentativnog uzorka i potrebna inspekcija pukotina/površine su neophodni prije podnošenja garancije.
Koju preciznost može garantovati StraighteningTech?
Samo rezultat prikazan za dogovorenu familiju izratka, prozor dolaznog stanja, nulti i prihvatljivi merač mogu biti zagarantovani. Vrijednost iz ranijeg članka, konkurentska stranica ili video nije zamjena za uzorak dokaza.
Da li mašina uključuje automatsko hranjenje?
Može. Manual, poslužavnik, magazin, rukovanje rasutom i integriranom linijom su različiti projekti. Konačni izbor slijedi pokuse hranjenja i orijentacije u stvarnom dijelu.
Referentna granica terminologije
- Wera univerzalni držač bitova: https://www.wera.de/en/tools/895-4-1-universal-bit-holder
- Toplota 893/1/1 univerzalni držač bitova: https://www.wera.de/en/tools/893-1-1-universal-bit-holder
- Bosch Professional 1/4-inčni produžetak sa šesterokutnom drškom: https://www.bosch-professional.com/middle-east/en/extension-bars-for-spade-bits-1-4-inch-quick-change-2867392-ocs-ac/
Ove službene reference podržavaju samo terminologiju. Oni ne podrazumijevaju da je radni komad na slici napravljen od strane tih marki ili da njihovi podaci o proizvodu definiraju projekt StraighteningTech.