
Карданний вал може виглядати як проста довга труба, але проблема його випрямлення визначається повною геометрією передачі крутного моменту. Корпус труби, зварні кінці, ярма, фланці, інтерфейси карданного шарніра та будь-які елементи центральної опори повинні залишатися вирівняними без роздавлювання порожнистої секції або плутання геометричного биття з динамічним дисбалансом.
Тому надійне рішення для правки карданного вала починається з креслення деталі, етап складання і спосіб приймання. Він повинен визначати функціональну базову вісь, кутова орієнтація, вимірювальні станції, заповідні території, дозволені зони корекції та взаємозв’язок між випрямленням і процесом балансування на нижній частині.
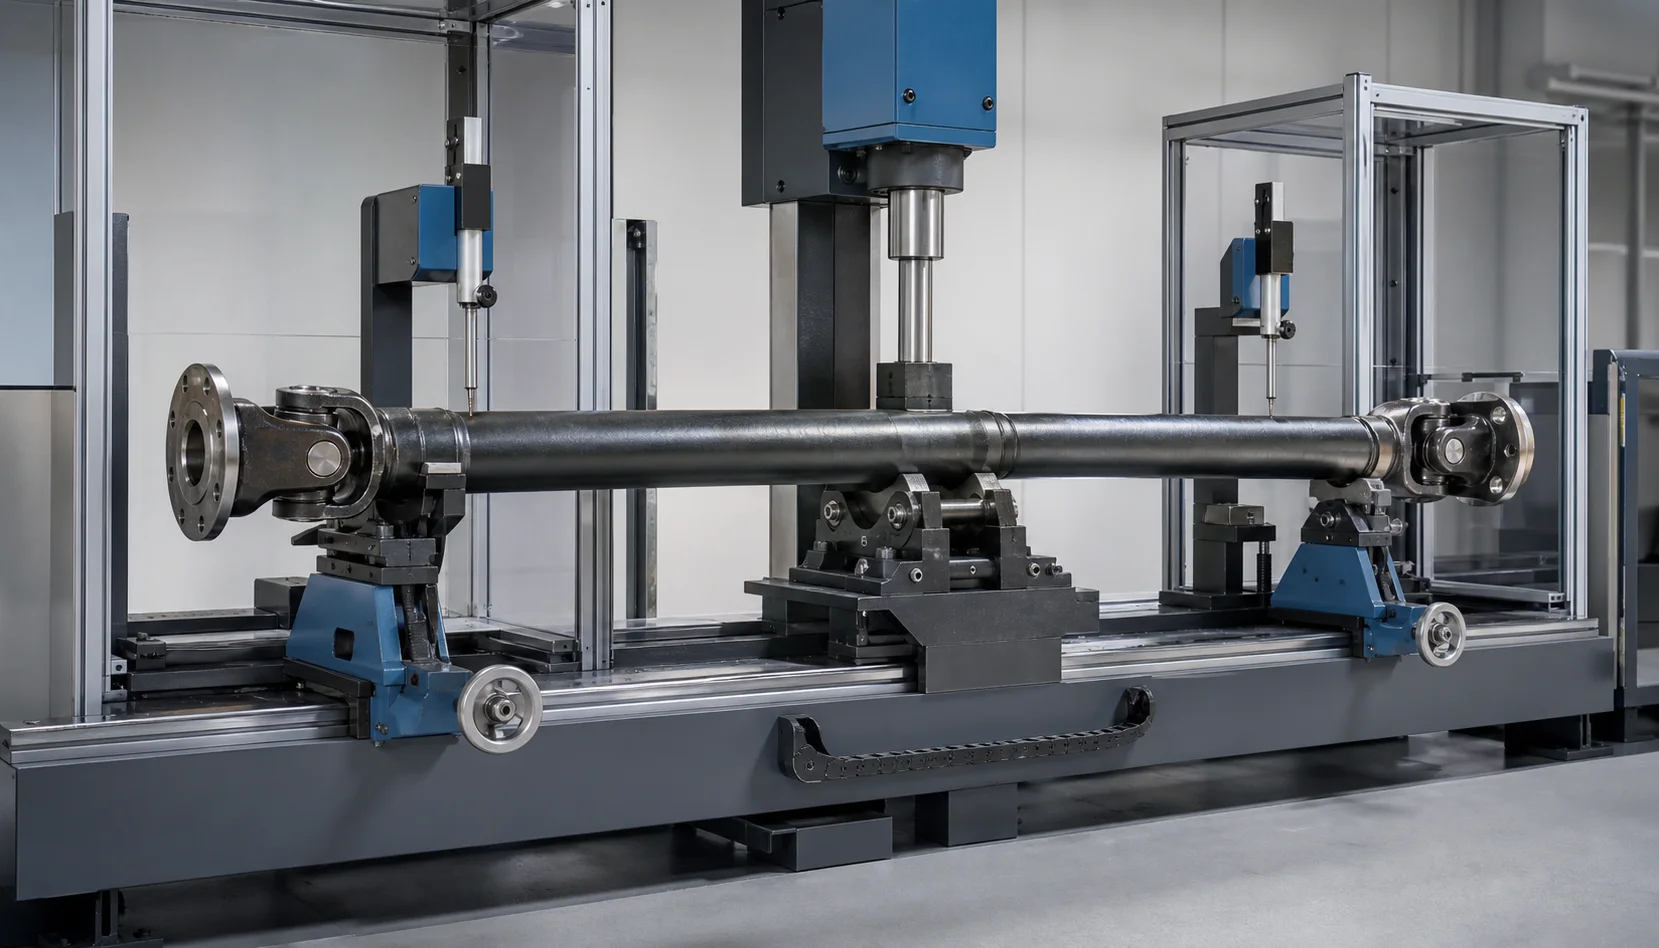
Це ілюстрація інженерної концепції, не фотографія сайту клієнта. Фактичний діапазон машини, охорона, оснащення, датчики та здатність корекції залежать від сімейства карданного вала та зразкових випробувань.
Чому приводні вали потребують спеціального рішення для випрямлення
| Привідний вал | Ризик випрямлення | Відповідь на проект |
|---|---|---|
| Порожниста зварна труба | Місцеве навантаження може створити вм'ятини, овальність або згортання | Використовуйте відповідні опори та інструменти для корекції трубок |
| Кінцеві коромисла, фланці або муфти | Звичайні патрони можуть сісти нерівно або пошкодити інтерфейси | Знайдіть із затверджених функціональних функцій із повторюваним кутовим позиціонуванням |
| Цільна або багатокомпонентна конструкція | Кожен розділ може мати іншу умову посилання та підтримки | Закріпіть точну конфігурацію збірки та маршрут вимірювання |
| Зварні з'єднання | Деформація зварювального шва може зрушити вісь труби та співвідношення кінців | Вимірюйте на станціях на основі креслення до та після відповідного етапу зварювання |
| Універсальні інтерфейси | Зазор у суглобі та артикуляція можуть приховати справжнє посилання | Визначте, чи встановлені з’єднання, заблокований, замінені майстрами або виключені |
| Довгий проліт | Власна вага та розташування опори можуть змінити виміряну криву | Перевірте координати підтримки та кореляцію з даними клієнта |
| Висока швидкість роботи | Вібрацію можуть спричинити і биття, і дисбаланс маси | Розглядайте геометричне випрямлення та динамічне балансування як окремі елементи керування |
| Вимога кутової фази | Правильне биття не гарантує правильну фазу між ярмами | Виміряйте або механічно збережіть фазу як незалежну характеристику |
Інженерна мета полягає не просто в зменшенні руху індикатора в одному зручному місці трубки. Це контроль заданої геометрії, зберігаючи трубу, зварні зони, спільні інтерфейси та умова балансу вниз за потоком.
Визначте, який «привідний вал» входить до сфери застосування
Карданний вал, карданний вал, карданний вал і трансмісійний вал іноді використовуються як взаємозамінні. Пропозиція має замінити загальну назву на точну частину сімейства.
| Частина сім'ї | Типове будівництво | Основне питання вирівнювання |
|---|---|---|
| Цільний автомобільний карданний вал | Порожниста труба з привареними хомутами або фланцями | Биття трубки, торцеве вирівнювання, послідовність фаз і балансу |
| Багатокомпонентний карданний вал | Дві або більше трубчастих секцій із центральними опорними елементами | Посилання на розділи, центральний опорний елемент і зібрана поведінка |
| Промисловий карданний вал | Трубчастий або суцільний корпус із шарнірними з’єднаннями | Розташування зчеплення, вимоги до телескопічної секції та робочого кута |
| Гола труба приводного валу | Труба перед остаточним складанням кінця | Прямолінійність труби, овальність і припуск на зварювання |
| Карданний вал в зборі | трубка, ярма, суглобів, фланці та балансири | Повносбірне биття, перевірка фази та остаточного балансу |
Представлені креслення та зразок мають показувати, чи є мішень оголеною трубою, зварений вал, шарнірний вузол або готовий збалансований компонент. Процес, перевірений на одному етапі, не може бути автоматично перенесений на інший.
Тримайте карданний вал, Вміст осі та рульового вала окремо
Усі ці компоненти передають рух або крутний момент, але їх геометрія та логіка прийняття не є взаємозамінними.
| компонент | Загальна геометрія | Виділений контент |
|---|---|---|
| Драйв / карданний вал | Довга порожниста труба з привареними хомутами, фланці або муфти | Захист труб, торцеве вирівнювання, фаза, биття та межа балансу |
| вісь / піввісь | Зазвичай суцільний або локально порожнистий ступінчастий вал із шліцом і можливим фланцем колеса | журнал, сплайн, співвідношення вал-корпус і фланець |
| Рульовий вал | Менший елемент трансмісії рульової колонки, часто телескопічні або шарнірні | Геометрія інтерфейсу керма, складні/телескопічні особливості та спеціальні вимоги безпеки |
Старіші сторінки «Автомобільні деталі» та «Рульові вали» можуть залишатися шарами навігації. Ця сторінка відповідає на питання, пов’язані з виробництвом карданного вала та обладнанням, не розглядаючи кожен автомобільний вал як ту саму заготовку.
Заморозити стадію виробництва та ремонту
Бажаний маршрут випрямлення змінюється залежно від стану ствола.
Оголена труба перед кінцевим зварюванням
Гола трубка забезпечує простіший доступ, але пізніше зварювання може викликати нове спотворення. Випрямлення на цьому етапі може бути корисним для контролю або підготовки вхідної трубки, але це не замінює вимірювання після зварювання.
Зварений вал перед остаточною обробкою
Кінцеві коромисла, фланці або заглушки вже підключені, щоб система могла оцінити їхнє відношення до трубки. Залишок припуску на обробку та підведення тепла повинні бути включені в план.
Готовий вал перед балансуванням
На цьому етапі можна встановити геометричний стан, який надходить на балансувальний верстат. Захист поверхні, Обмеження обробки з’єднань і виправлення стають більш обмежувальними, оскільки до деталі вже додано більше цінності.
Раніше збалансований вал
Якщо є балансири, пресування може змінити геометрію труби, положення ваги або виміряний стан балансу. Деталь має повернутися до схваленої перевірки балансування після виправлення, якщо процес клієнта явно не демонструє інше.
Перебудувати або відремонтувати вал
Носити, вм'ятини, пошкоджені суглоби, неправильне зварювання та попередні спроби виправлення можуть зробити вирівнювання непридатним. План перевірки повинен містити правила відбраковування; автоматичний випрямляч не замінює оцінку ремонту конструкції.
Визначте контрольовану характеристику
Не використовуйте «прямий вал» як повну вимогу до приймання. Креслення може окремо контролювати:
- прямолінійність труби або осі валу;
- круговий биття або повне биття на визначених станціях метро;
- вибіг кінцевих пілотів, журнали, поверхні фланців або особливості з’єднання;
- концентричність або співвісність кінцевих елементів;
- ярмо або фланець кутової фази;
- зовнішній діаметр і овальність труби;
- геометрія зварного шва та дозволені зони корекції;
- залишковий дисбаланс повного обертового вузла;
- функціональна вібрація або шум під час остаточного тестування системи.
Рихтування може вплинути на геометричне биття, але це не автоматично виправляє помилку фази, знос суглобів, помилка фланця, якість зварювання або дисбаланс маси. огляд Прямолінійність вала проти Биття проти TIR перед перетворенням вимоги до креслення в налаштування індикатора.
Побудуйте вимірювання з функціонального посилання
Базова вісь повинна збігатися з кресленням або мати задокументовану кореляцію з розміром замовника. Можливі еталонні реалізації включають:
Кінцеві пілоти або фланцеві регістри
Точні пілоти або регістри можуть відтворювати встановлену вісь обертання, якщо їх форма та стан є відповідними. Установчі грані повинні бути чистими, неушкоджений і надійно встановлений.
Інтерфейси універсального шарніра або ярма
Виділені майстри або патрони можуть знаходити через спільний інтерфейс. Зазори, стан чашки підшипника та шарнірне з’єднання необхідно контролювати, щоб пристосування не створювало помилкового биття.
Підшипникові або центральні опорні шийки
На багатокомпонентному валу, цапфа з центральним підшипником може бути частиною функціональної опорної системи. У плані вимірювань має бути зазначено, чи є це даними, перевірену функцію або лише тимчасову підтримку машини.
Математична вісь із кількох функцій
Датчики можуть вимірювати вибрані пілоти, журнали або трубні станції та обчислити відповідну опорну вісь. Алгоритм, координати станції, правила фільтрації та викидів повинні бути підтверджені відповідно до затвердженого вимірювального приладу.
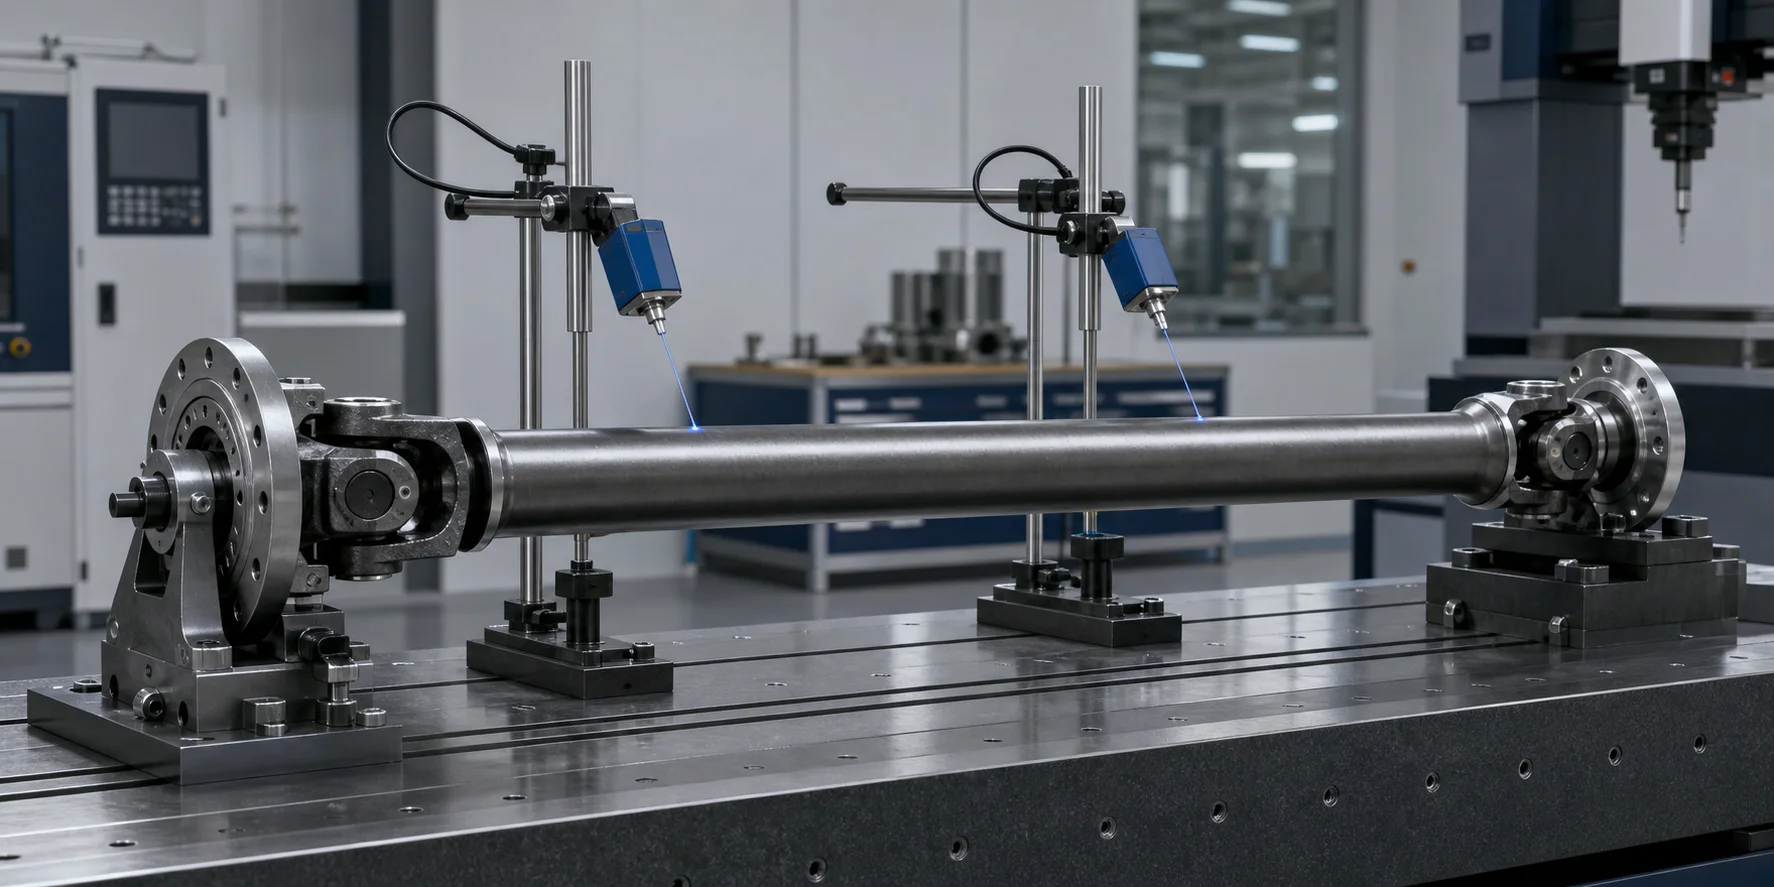
Ця ілюстрація інженерної концепції показує вимірювання безконтактної трубки та орієнтацію кінцевих елементів. Він не передбачає конкретну сенсорну технологію для кожного проекту.
Не сприймайте неправильну поверхню труби як справжню вісь
Зварна або фасонна труба може мати місцеві зміни поверхні, ефекти швів, покриття, бризки або овальність шва. Таким чином, показання датчика на одній окружній доріжці можуть містити як рух центральної лінії, так і помилку форми поверхні.
| Змінна вимірювання | Можливий помилковий сигнал | Спосіб контролю |
|---|---|---|
| Текстура поверхні трубки | Варіація короткоперіодичного зміщення | Виберіть затверджену доріжку та перевірте фільтрацію |
| Овальність | Дволепестковий сигнал, що нагадує биття | Вимірюйте діаметр/форму окремо або використовуйте кілька напрямків вимірювання |
| Зварний шов | Локальний пік або зміна відбивної здатності | Визначте обробку швів і придатність датчика |
| Покриття або забруднення | Нестабільний контакт або оптична відповідь | Встановіть правила чистоти та стану поверхні |
| Спільний зазор | Кінцевий елемент рухається без вигину труби | Замок, попереднє навантаження, освоїти або виключити з'єднання як перевірене |
| Пристосування для сидіння | Повторне затискання змінює вказану високу точку | Проведіть дослідження повторного навантаження та повторного сидіння |
| Довгопролітний прогин | Уявна кривизна, що залежить від опори | Заморозити опорні позиції та орієнтацію |
Система вимірювання повинна відображати кілька осьових станцій, не робити висновок про весь вал з одного середнього значення. Він також повинен зберігати необроблені або зведені дані станції для перегляду процесу, коли потрібна відстежуваність.
Збережіть фазу хомута та фланця
Поетапність описує кутове співвідношення між кінцевими елементами, особливо ярма. Це не те ж саме, що прямолінійність, і не виправляється лише тому, що біття трубки зменшується.
Проект повинен визначати:
- функція, яка встановлює нульовий кут;
- дозволене співвідношення фаз і допуск;
- як кожен кінець розташований без спільної гри;
- чи машина лише зберігає фазу чи також перевіряє її;
- чи дозволено натискання при кожній кутовій орієнтації;
- як обробляється невдала перевірка фази;
- чи перевіряється фаза перед рихтуванням, після випрямлення або на обох етапах.
Кутовий локатор, може підійти система зору або спеціальний зонд, але вибір залежить від конкретного ярма, фланець, кільце або геометрія муфти. Машина ніколи не повинна повертати вал у корекційну орієнтацію, яка створює крихку деталь, зварювати або балансувати на небезпечному шляху навантаження.
Захистіть порожнисту трубу від згортання та вдавлення
Захист труб є визначальною проблемою інструментів для багатьох карданних валів. Вузькі опори або невеликий наконечник можуть створити локально прийнятний результат биття, одночасно пошкодивши поперечний переріз.
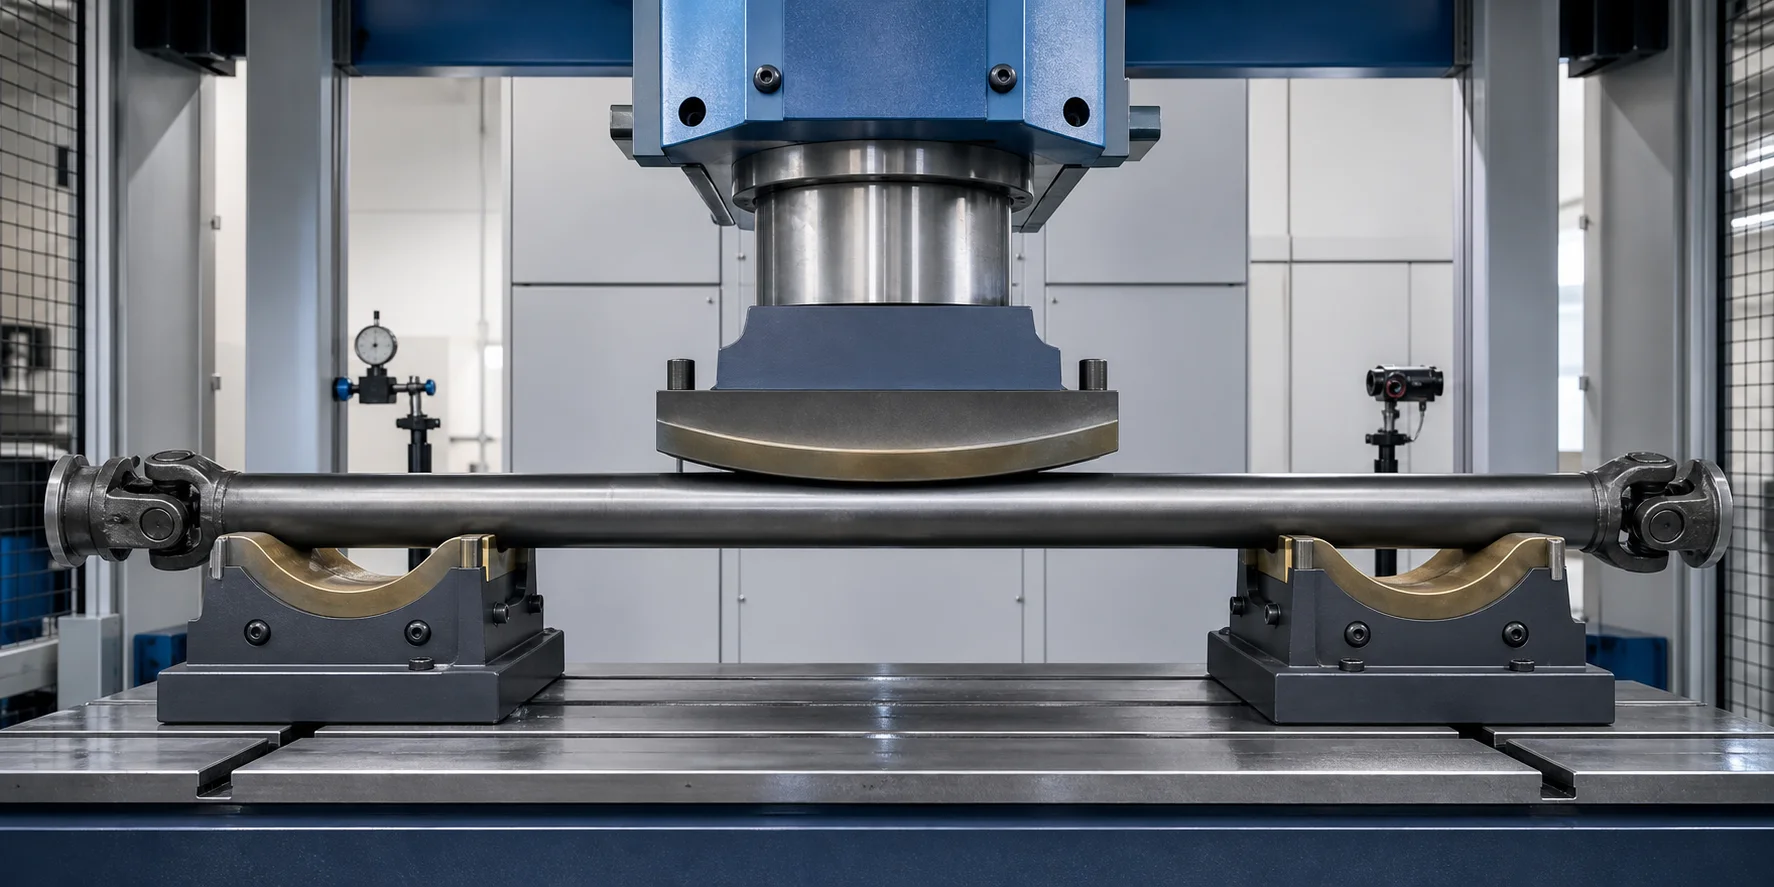
Ця ілюстрація інженерної концепції показує широкий відповідний контакт. Фактичний радіус сідла, вкладиш, Довжина контакту та обмеження сили вимагають перевірки репрезентативного зразка.
Відповідні опори
Широкі сідла можуть розподіляти силу реакції по більшій дузі. Їх діаметр збігається, матеріал вкладиша, радіус кромки та чистота повинні бути обрані для поверхні труби та навантаження.
Інструмент корекції огортання
Заокруглений або охоплюючий пресовий башмак може зменшити локальне контактне навантаження порівняно з вузьким пуансоном. Він все ще повинен забезпечувати достатній контрольований згинальний момент на вибраному прольоті.
Внутрішня підтримка за потреби
Для деяких сімейств труб може знадобитися оправка, вилку або іншу внутрішню опору. Внутрішні інструменти додають доступ, ризики зміни та маркування, тому його слід використовувати лише тоді, коли вибіркове дослідження демонструє необхідність.
Овальність і перевірка поверхні
Приймання після корекції має включати вказаний діаметр труби, овальність, критерії вм'ятини та поверхні. Вал неприйнятний лише тому, що його значення радіального показника покращилося.
Карта зварних швів, Баланси та зони без натискання
Перегляд креслень і зразків має визначати всі регіони, які неможливо завантажити або зв’язатися:
- кільцевих або поздовжніх зварних швів;
- зони теплового впливу з об’єктними обмеженнями;
- балансири та зони їх кріплення;
- тонкі переходи біля хомутів або фланців;
- масленки, ущільнювачі та з’єднувальні вироби;
- сплайни, нитки, направляючі та готові опорні поверхні;
- етикетки, покриття або зони захисту від корозії;
- вм'ятини, тріщини або зони попереднього ремонту, які потребують браку.
Рецепт повинен перетворити ці елементи в осьові та кутові зони захисту. Коли вікно безпечної корекції замале, правильним рішенням може бути зміна послідовності виготовлення або відмова від деталі, а не примусова небезпечна корекція.
Рекомендований процес випрямлення із замкнутим циклом
1. Визначте деталь і стадію процесу
Виберіть перевірений рецепт із номера деталі, штрих-код або матриця даних. Перевірте, чи є деталь оголеною трубою, зварений вал, зібраний вал або відремонтований компонент.
2. Перевірте та безпечно завантажте
Перевірте наявність видимих вм’ятин, пошкоджені суглоби, вільні ваги, серйозні дефекти зварювання або інші умови браку. Навантажуйте вал, не зачіпаючи хомути, фланців або поверхні труби.
3. Знайдіть функціональні опорні точки та кутовий об’єкт
Встановіть затверджені кінцеві інтерфейси та встановіть опорну фазу. Виявлення неповної посадки перед поворотом або вимірюванням.
4. Вимірювання кількох осьових станцій
Обертайтеся в контрольованих умовах і створюйте карту вигинів/збігів із зазначених станцій. Відокремте відомі ефекти форми поверхні від руху центральної лінії за допомогою перевіреного методу.
5. Виберіть безпечну зону корекції
Логіка керування поєднує карту відхилення з жорсткістю труби, опорний проліт, місця зварювання, кінцева геометрія, фазова орієнтація та всі зони без натискання.
6. Застосуйте контрольоване надмірне згинання
Перемістіть широкі опори та відповідний інструмент корекції до затверджених координат. Застосуйте обмежений коригуючий хід або силу відповідно до валідованої моделі.
7. Відпустіть і повторно виміряйте
Зніміть коригуюче навантаження перед оцінкою результату. Повторно виміряйте відповідні станції та оновіть модель пружинного повернення. Компенсація пружинного зворотного ходу при випрямленні валу пояснює, чому навантажене переміщення не є остаточною геометрією.
8. Перевірка незалежних характеристик
Підтвердьте необхідні станції биття, фаза, геометрія кінцевих елементів, овальність труби, стан поверхні та будь-які визначені перевірки зони зварювання. Проведіть вал для балансування або остаточного складання, як визначено планом керування.
9. Запис і вивантаження
Зберігайте ідентифікатор частини, перегляд рецепта, значення до/після, історія виправлення, сигналізації та утилізації, коли необхідна відстежуваність. Розвантажте без зміни положення з’єднання або пошкодження готових поверхонь.
Випрямлення та динамічне балансування – це різні процеси
Геометричне биття описує, як реалізована поверхня або об’єкт переміщується відносно опорної точки під час обертання. Динамічний дисбаланс описує розподіл маси та сили/моменти, що виникають під час обертання вузла. Привідний вал може бути геометрично прямим, але незбалансованим, або мати низький залишковий дисбаланс, але все ще демонструвати неприйнятне биття.
| процес | Первинний вхід | Типова корекція | Що це не доводить |
|---|---|---|---|
| Випрямлення | Карта вигину/біювання та затверджені геометричні бази даних | Контрольоване згинання в безпечних місцях | Залишковий дисбаланс знаходиться в межах допуску |
| Поетапна перевірка | Кутове співвідношення заданих кінцевих елементів | Виправлення або відхилення складання/індексації | Середня лінія труби та розподіл маси прийнятні |
| Динамічне балансування | Величина і кут поворотного дисбалансу в одній або кількох площинах | додати, видалити або перемістити масу за допомогою затвердженого методу | Геометрія валу, цілісність зварювання або фаза прийнятна |
Для багатьох завершених валів, обґрунтованим шляхом є виправлення надмірного биття перед остаточним балансуванням, а потім перевірка балансу після будь-якої наступної геометричної корекції. Точна послідовність повинна відповідати малюнку клієнта, специфікація балансу та підтверджений шлях виробництва. Випрямлення не замінить балансувальну машину.
Точкове випрямлення пресом або роликове випрямлення?
Завершений карданний вал зазвичай містить окремі хомути, фланці, зварних швів і захищених зон. Ці функції часто сприяють контрольованій корекції точкового натискання за допомогою спеціальних опор, оскільки машина може націлюватися на вибрані осьові та кутові розташування.
Роликове виправлення може бути доцільним для відповідної оголеної труби постійного перерізу або прутка, але його не слід вважати придатним для готового шарнірного валу. огляд Випрямлення преса проти роликового випрямлення перед вибором сімейства процесів.
Запропонована комірка для правки карданного вала
| Функція клітини | Конфігурація для конкретного проекту |
|---|---|
| Обробка деталей | Інструкція, допоміжне або автоматизоване завантаження на основі маси, довжина і об'єм |
| Кінцеве розташування | Спеціальний фланець, пілот, ярмо або зчіпний інструмент із виявленням посадки |
| Кутове позиціонування | Механічний локатор, кодувальник, візуальний або функціональний датчик, підтверджений |
| Обертання | Контрольоване низькошвидкісне індексування з перевіркою безпеки з’єднань/кріплень |
| Вимірювання | Контактні або безконтактні датчики на креслярських станціях |
| Підтримка | Регульовані широкі сідла, що відповідають діаметру труби та коригуючому навантаженню |
| Виправлення | Сервоелектричний або гідравлічний прес-блок із моніторингом сили/переміщення |
| Контроль рецептури | Параметри неповної родини, охоронних зон та управління ревізією |
| Перевірки якості | Вибіг, фаза, форма труби, поверхневі та необхідні перевірки кінцевих елементів |
| Простежуваність | Дані до/після, історія виправлення, сигналізації та розташування |
| Безпека | Охорона, блокування та оцінка ризику для обертання деталей і накопиченої енергії |
Потужність машини не можна вибрати лише за загальною довжиною валу. Діаметр труби і товщина стінки, матеріал, поведінка врожайності, опорний проліт, кінцева маса, вхідна деформація та безпечна площа контакту впливають на необхідну силу, хід і оснащення.
Випробування та приймання зразків
Репрезентативне дослідження вибірки необхідне перед остаточними зобов’язаннями щодо машин та інструментів. Набір зразків повинен охоплювати:
- мінімальний і максимальний діаметр труби, товщина і довжина стінки;
- однокомпонентні та багатокомпонентні варіанти, якщо обидва включені;
- все відповідне ярмо, інтерфейси фланців і муфт;
- фактичний матеріал, теплова обробка, стан зварного шва та покриття;
- реалістична величина вхідного биття та розташування вигинів;
- частини із затвердженими балансирними вагами, якщо це можливо;
- нормальна та важка фазові орієнтації;
- схвалені замовником зразки вимірювання та кореляції балансу.
План приймання повинен визначати вхідний розподіл, цільові характеристики, угода про розмір, повторюваність повторного навантаження, межі поверхні та овальності, кількість дозволених поправок, вимоги до перевірки тріщин або зварних швів, межа циклу-часу, відстеження та утилізація невідповідних частин.
Використовуйте Посібник з випробувань зразків випрямлення та приймання для створення спільного протоколу перед запитом гарантованого результату.
Інформація, необхідна для пропозиції карданного валу
Щоб оцінити рішення для автоматичного випрямлення карданного вала, забезпечити:
- 2Д креслення і, коли доступні, 3D модель;
- назви деталей і конструкцію з цілої/багато частин;
- загальна довжина, зовнішній діаметр труби і товщина стінки;
- матеріал, теплова обробка, інформація про покриття та зварювання;
- ярмо, фланець, деталі зчеплення і центральної опори;
- етап складання, на якому буде відбуватися рихтування;
- опорні точки креслення та кожна контрольована станція биття/прямолінійності;
- вимоги до фази та опорні характеристики;
- розподіл вхідної деформації, не тільки найгірший зразок;
- дозволені зони підтримки та корекції;
- захищені поверхні, зварні шви, ваги та зони без пресу;
- овальність, вм'ятина, правила приймання поверхні та тріщин;
- стадія балансування, специфікація та необхідна послідовність процесу;
- модельна суміш, розмір партії, цільова пропускна здатність і спосіб завантаження;
- простежуваність, вимоги до експорту даних і лінійної інтеграції;
- представник хороший, типові та складні зразки;
- споживчий калібр або метод калібрувальної кореляції.
Ми використовуємо цю інформацію для налаштування еталонного вимірювання, кінцевий інструмент, кутове позиціонування, опорний проліт, інструменти для захисту труб, модель корекції та план перевірки. Якщо докази неповні, пропозиція має залишатися умовною, доки пробне тестування не усуне прогалину.
FAQ
Чи може випрямляч карданного вала також збалансувати вал?
Не автоматично. Випрямлення контролює задану геометрію; балансування вимірює та коригує розподіл маси під час обертання. Виробнича клітина може поєднувати обидві операції, але кожному потрібна власна система вимірювання, метод корекції та критерії прийнятності.
Чому биття слід виправляти перед остаточним балансуванням?
Надмірне геометричне биття може заважати повторюваній опорі та обертанню. Виправлення спочатку може забезпечити більш стабільний вхід для балансування. Проте, затверджене замовлення має бути підтверджене для точного вала, специфікація інструментів і балансу.
Чи може машина правити вал із встановленими карданними шарнірами?
Це можливо за допомогою спеціального інструменту та контрольованого стану суглоба. Зазор між суглобами та артикуляція можуть створити помилкові вимірювання, тому в проекті має бути визначено, як розташовані стики, замкнені або представлені майстрами.
Як запобігти роздавленню порожнистої труби?
У цьому рішенні використовуються спеціальні концепції опори та корекції, наприклад широкі сідла, черевики для преса із закругленою або обволікаючою формою, межі сили/ходу та, коли виправдано, внутрішня підтримка. Фактична конструкція повинна бути підтверджена на репрезентативних зразках і перевірена на овальність і пошкодження поверхні.
Чи підтверджує допустиме биття труби правильну фазу ярма?
немає. Біття і фаза є незалежними характеристиками. Еталонну фазу та допуск необхідно виміряти або механічно зберегти окремо.
Чи може одна машина обробляти приводний вал різної довжини та діаметру?
так, коли сімейства заготовок потрапляють у межі перевіреної сили, проліт, обертання, датчик і інструментальний конверт. Регульовані станції та збережені рецепти можуть підтримувати зміну моделі, але кінцеві інтерфейси та діаметри труб можуть вимагати спеціального інструменту.
Чи можна попередньо відбалансувати карданний вал?
Потенційно, але корекція може вплинути на стан балансу або балансувальних вантажів. Деталь слід повернути до схваленої перевірки балансування після вирівнювання, якщо процес клієнта явно не встановлює інший маршрут.
Як найшвидше отримати корисну пропозицію?
Evaluating drive shaft straightening for a production line? Почніть з посібник з вибору машини для валів, труби і профілі і розбивка цін на рихтувальні машини перш ніж запитувати пропозицію.
Надішліть малюнок, розміри труби, етап складання, вимоги до бігу та фази, послідовність балансу, охоронні зони, дані про вхідні частини та репрезентативні зразки. Чітке посилання на вимірювання є більш цінним, ніж загальний запит на номер точності машини.
Створіть рішення з повної обертової збірки
Рішення для правки ведучого вала має захищати більше, ніж центральну лінію труби. Він повинен координувати функціональну вісь, форма труби, зварні кінці, ярмо або фланцева фаза, захищені об’єкти та балансувальний маршрут.
Як постачальник рішень для рихтування та виробник обладнання, ми налаштовуємо машину навколо заготовки та методу приймання. Поділіться своїм кресленням приводного вала, стан зразка та цілі процесу, щоб наша команда інженерів могла підготувати план тестування зразка та пропозицію щодо автоматичного випрямлення для конкретного проекту.
Пов'язані: Шліцьові вали додають свої власні питання базової точки — дивіться рішення для випрямлення шліцьового вала.