
Stålaxlar och cylindriska delar av stångtyp kan utveckla båg- och radiell utlopp efter värmebehandling, vändning, slipning, lagring eller hantering. När arbetsstycket innehåller flera diametrar, korrigeringsproblemet är inte bara "gör stången rak": maskinen måste rotera delen på en överenskommen utgångspunkt, mät endast godkända diametrar, välj en eller flera säkra korrigeringspunkter och skydda den specificerade ytfinishen.
Denna föreslagna lösning bygger på 25 stål eller motsvarande material, hårdhet HB 241–302, längder från 183 till 720 mm och mätdiametrar från 14 till 23.5 mm. Kunden registrerar en maximal inkommande runout av 0.5 mm och ett mål utvändig diameter runout av 0.2 mm, med 1–5 riktpunkter. Dessa är projektinsatser och måste korreleras med ritningen, utgångspunkt, mätpositioner och representativa provtester innan de blir maskinacceptansgarantier. The underlying closed-loop principle is explained in hur automatisk axelriktning fungerar.
Stålaxel / Bar och projektkrav
Kunddata särskiljer mätande och icke-mätande diametrar, vilket indikerar ett inspektionsproblem med roterande axel/runout snarare än en enkel rätlinskontroll i full längd. Den slutliga ritningen måste identifiera funktionsdatumet, de exakta mätdiametrarna och de funktioner som kan användas för stöd, rotation och pressning.
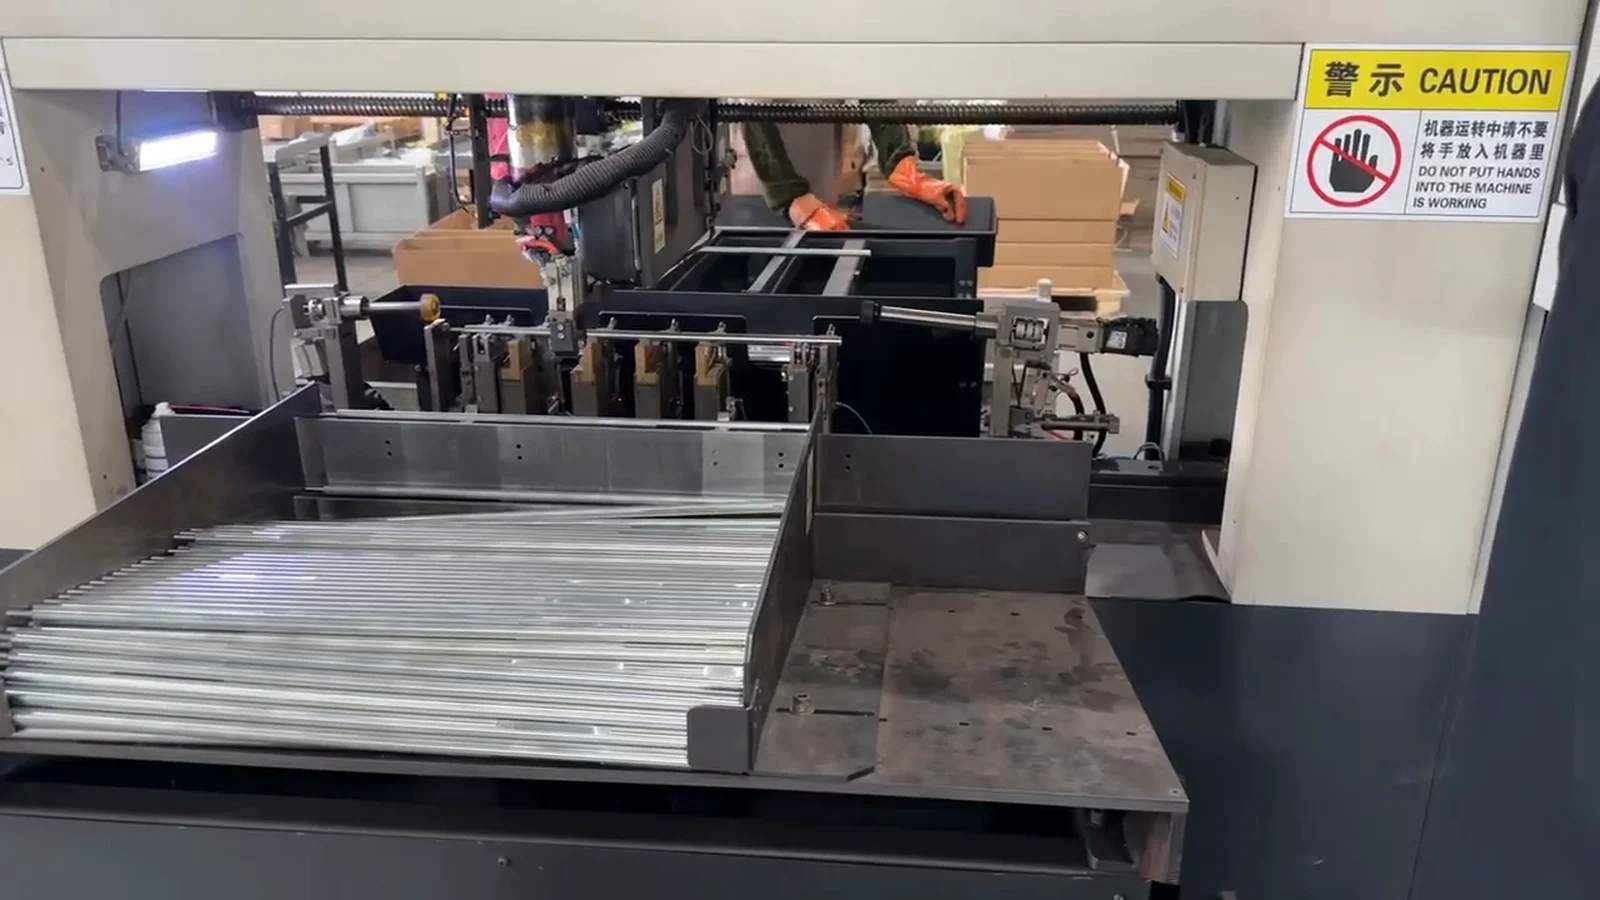
Den offentliga projektvideon har titeln som en rörriktningsmaskin och visar ett parti cylindriskt material som går in i en flerpunktsmät-/pressstation. Eftersom ingen ändyta är tydligt synlig, filmen bevisar inte om delarna är massiva stänger eller ihåliga rör, inte heller bevisar det att de är de angivna 25 arbetsstycken av stål. Den här artikeln använder därför kundspecifikationen för att definiera ett förslag till stålaxel/stång och använder videon endast som bevis på det allmänna automationskonceptet med cylindriskt lager.
| Projektobjekt | Kundinput / Status |
|---|---|
| Arbetsstycke | Stålaxel / cylindrisk del av stångtyp; slutlig ansökan ska bekräftas |
| Material | 25 stål eller motsvarande; exakt standard och certifikat krävs |
| Ytjämnhet | Ra 1.25 μm |
| Hårdhet | HB 241–302 |
| Maximal inkommande runout | 0.5 mm kundinmatning |
| Mål OD Runout | 0.2 mm kundkrav; datum och mätmetod ska bekräftas |
| Mätning av diameter | 14.0–23,5 mm |
| Annan diameter | 14.0–28,5 mm |
| Längd | 183–720 mm |
| Uträtande positioner | 1–5 kundinput; definition av mät-/korrigeringspunkt krävs |
| Föreslagen metod | Automatisk roterande mätning med punktpress-uträtning och full ommätning |
Radiell utlopp definieras av datumet
Radiell utlopp är skillnaden mellan maximala och minimala probavläsningar medan arbetsstycket roterar runt en definierad axel. Om axeln stöds på mittpunkter, två tidskrifter, rullar eller annat par diametrar, varje inställning kan ge olika resultat. The customer's 0.2 mm mål måste därför kopplas till samma datum som användes vid slutbesiktningen.
Rakhet och runout är relaterade men inte utbytbara. En rak yta kan fortfarande visa utlopp om referenspunkten är excentrisk, och ett till synes acceptabelt utlopp vid en diameter kan dölja en krök i ett annat axiellt läge. Maskinreceptet ska identifiera alla nödvändiga mätpunkter, dess diameter, tillåten sondkontaktbåge och acceptansgräns.
| Kontrollobjekt | Obligatorisk definition |
|---|---|
| Utgångspunkt | Centers, valda tapp eller specificerade referensdiametrar |
| Mätning av diametrar | Exakta positioner inom det angivna intervallet 14–23,5 mm |
| Inkommande gräns | Maximal 0.5 mm utlopp; bekräfta om detta gäller vid varje punkt |
| Slutmål | 0.2 mm OD runout; kundkrav, ännu inte ett accepterat resultat |
| Uträtande positioner | 1–5 godkända axiella presszoner; inte automatiskt identisk med mätpunkter |
| Ytskick | Ra 1.25 μm och tillåtna stöd-/sond-/presskontaktytor |
| Slutbesiktning | Samma datumlogik, rotationsmetod och filtrering som överenskommen kundmätare |
Varför den här skaft- och stångfamiljen är svår att räta ut
Längden ändras nästan fyra gånger och diameterhöljet inkluderar både mätande och icke-mätande sektioner. A 720 mm del vid den mindre diametern är mycket mer flexibel än en kort del vid den största diametern. Ett fast stödspann eller pressslag kan inte täcka familjen säkert.
Hårdhetsvariation från HB 241 till 302 ändrar också återfjädring och mängden permanent korrigering som produceras av samma slag. Ra 1.25 μm yta måste förbli fri från oacceptabla probrepor, stödmärken eller pressintryck. Om delen innehåller axlar, spår, tvärhål, trådar eller andra övergångar som inte finns med i aktuell data, de kan skapa stresskoncentrationer och ytterligare pressfria zoner.
| Arbetsstyckesspecifik utmaning | Risk | Obligatorisk kontroll |
|---|---|---|
| 183–720 mm längdområde | Felaktig supportspan och instabil respons | Modellspecifika stödpositioner och recept |
| Mätning vs icke-mätande diametrar | Sond på fel yta eller datumfel | Ritningsbaserad mätpunktsdefinition och sensorrörelse |
| HB 241–302 hårdhetsområde | Variabel återfjädring, överkorrigering eller sprickrisk | Adaptivt slag, konservativa gränser och batch-/provvalidering |
| Ra 1.25 μm yta | Kontaktmärken eller bullriga mätningar | Rengör konturerade stöd, lämplig sondkraft och godkända kontaktzoner |
| 1–5 korrigeringspositioner | En pressåtgärd ändrar angränsande punkter | Fullängdsmätning och validerad korrigeringssekvens |
| Eventuella sektionsövergångar | Lokal stresskoncentration | Pressfria zoner och lämplig stans-/stödgeometri |
| Begäran om byte av konkurrent | Ej underbyggd likvärdighet eller prispåstående | Samma riktmärke med överenskomna acceptanskriterier |
Rekommenderad riktningsmetod
Automatisk punktpressuträtning är den föredragna startmetoden eftersom detaljen mäts genom radiell utskjutning på flera möjliga axiella platser. Systemet roterar axeln, identifierar böjningsstorlek och vinkelriktning, positionerar arbetsstycket eller pressen vid en godkänd korrigeringspunkt, tillämpar kontrollerad överböjning och upprepar sedan hela mätningen.
En kontinuerlig rullriktare kan vara lämplig om det slutliga arbetsstycket är en stång med konstant diameter med fördelad krökning och ett genomströmningskrav som gynnar genommatningsbearbetning. Det är mindre lämpligt när delen har flera diametrar, skyddade färdiga ytor eller specifika 1–5 presszoner. Om den faktiska delen är ihåligt rör snarare än solid axel/stång, väggtjocklek, Innerdiameter och gränser för kollaps/ovalitet måste läggas till innan metoden väljs. För 12 m through-feed bar lines, se long steel bar roller straightening lösning.
Föreslagen automatisk riktningsprocess
Den relaterade 16-sekunders videon visar cylindriskt lager på en matarbricka och en kompakt station med flera stöd, mätkomponenter och ett vertikalt presshuvud. Det demonstrerar materialflödet och stationskonceptet, men det verifierar inte arbetsstyckets material, solid/ihålig konstruktion, 0.5-till-0.2 mm resultat, HB sortiment, cykeltid eller slutlig projektkonfiguration.
| Steg | Behandla | Tekniskt syfte |
|---|---|---|
| 1 | Delidentifiering och receptval | Matchlängd, diametrar, utgångspunkt, poäng och gränser |
| 2 | Matning och singulering | Överför en cylindrisk del utan att repa eller dubbelmata |
| 3 | Datumpositionering och rotation | Upprätta en repeterbar axel för avloppsmätning |
| 4 | Initial flerpunktsmätning | Registrera inkommande runout vid varje önskad diameter |
| 5 | Signalvalidering och böjberäkning | Separera verklig böj från grovhet, excentricitet eller funktionseffekter |
| 6 | Korrektionspunkt och vinkelpositionering | Rikta in en av de godkända 1–5 presszonerna med kolven |
| 7 | Kontrollerad överböjning | Kompensera återfjädring inom kraft/slaggränser |
| 8 | Fullständig ommätning | Utvärdera alla punkter efter varje korrigering |
| 9 | Adaptiv korrigering eller NOK-beslut | Fortsätt endast inom det validerade processfönstret |
| 10 | Slutlig sortering och dataregistrering | Separera OK/NOK delar och behåll erforderliga kvalitetsvärden |
Utfodring och modellkontroll
En mellanställningsbricka eller ett magasin kan presentera cylindriska delar till stationen. Styrskenorna, separatorer och kontaktmaterial måste täcka kuvertet med en diameter på 14–28,5 mm utan att fastna, blanda två delar eller skada Ra 1.25 μm yta. Blandade modeller kräver receptverifiering genom del-ID, längdkontroll, diameterkontroll eller motsvarande poka-yoke-metod.
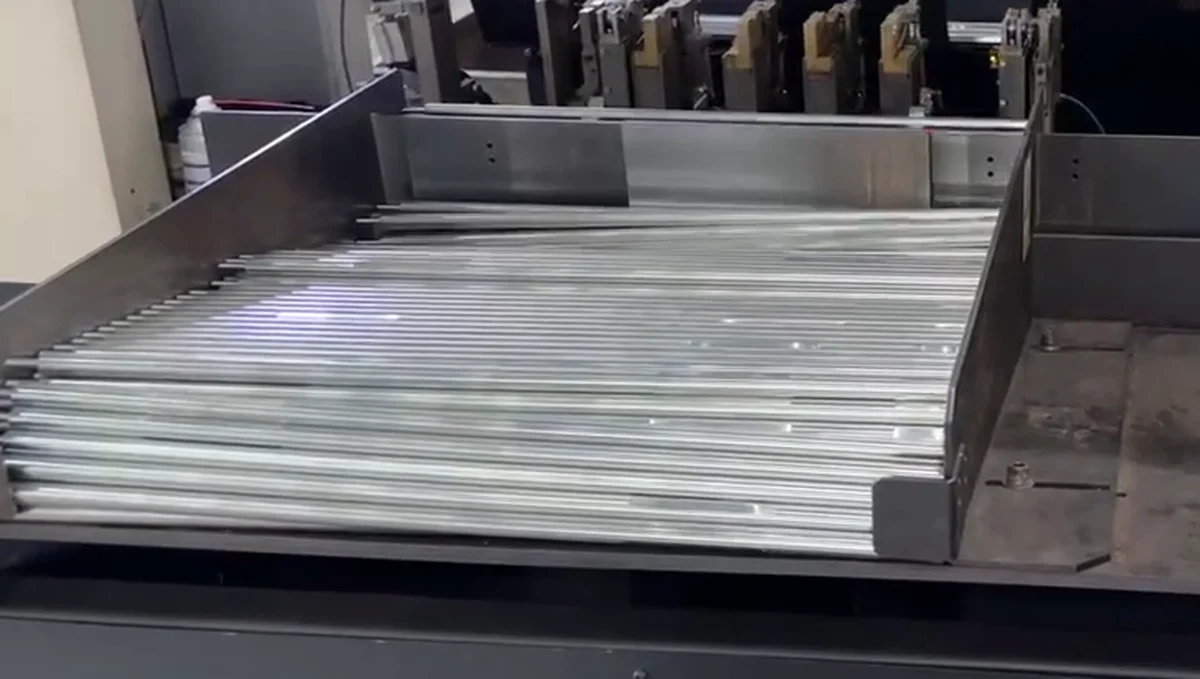
Videon bevisar inte att den visade brickan täcker varje angiven längd och diameter. Slutmatningssystemet ska valideras med det kortaste, längst, minsta och största riktiga varianter.
Flerpunktsrotation och mätning
Delen roterar på den överenskomna utgångspunkten medan kontaktsonder eller lasersensorer samlar upp runout vid de specificerade mätdiametrarna. Sondkraft, sensoromfång och filtrering bör väljas för ytan och rotationshastigheten. Ytjämnhet, rundhetsfel eller förorening får inte förväxlas med axelböjning.

De 1–5 riktningspositionerna bör kartläggas separat från mätpunkterna. En sond kan mäta en funktionell journal medan den säkraste pressplatsen ligger på en granne, starkare avsnitt. Styrenheten måste använda ritningsförhållandet mellan dessa punkter snarare än att anta att varje uppmätt maximum kan tryckas direkt.
Böjberäkning och kontrollerad överböjning
Styrningen identifierar den dominerande böjvektorn och väljer en korrigeringssekvens. Överböjning flyttar delen bortom det önskade slutliga läget så elastisk fjädring återför den närmare målet. Initiala slaggränser bör vara konservativa, speciellt nära HB 302 slutet av materialsortimentet, och förfinad från det uppmätta svaret från representativa prover.
Där kraftmätning är tillgänglig, kraft/förskjutningsbeteende kan ge en ytterligare onormal responsgräns. Systemet bör stoppas om svaret skiljer sig väsentligt från det validerade receptet, den maximala korrigeringsräkningen har uppnåtts eller delen misslyckas med att konvergera säkert.
Fullständig ommätning och slutligt beslut
Efter varje pressaktion, alla nödvändiga mätpunkter kontrolleras igen på samma datum. En lokal förbättring räcker inte om en annan diameter rör sig utanför toleransen. Det slutliga OK-beslutet kräver att den kompletta uppsättningen av specificerade punkter uppfyller kundkriteriet.
Kvalitetsposter kan innehålla modell-ID, inkommande och slutlig runout, mätpunktsresultat, korrigeringspositioner/räkning, receptversion och slutlig klassificering. The scope should match the customer's traceability requirement rather than adding data fields that will not be used.
Byte av befintlig utrustning: Använd ett kontrollerat benchmark
Kunden utvärderar ett alternativ till befintlig riktutrustning. Det är inte tekniskt sunt att hävda identisk prestanda eller en fast två-tredjedels prissänkning utan att jämföra samma arbetsstycken, mätmetod, automatiseringsomfång, verktyg och livscykelstöd.
| Benchmark objekt | Obligatorisk jämförelse |
|---|---|
| Arbetsstycke set | Samma kortaste/längsta, minsta/största och sämsta böjningsprover |
| Datum och mätare | Samma stöd, rotation, sonder och acceptansberäkning |
| Kvalitet | Slutlig runout vid varje önskad punkt; yt- och spricktillstånd |
| Behandla | Räkning, cykeltid, repeterbarhet och NOK-kurs |
| Övergång | Verktyg, recept och operatörstid för alla modeller |
| Automatisering | Matning, sortering, spårbarhet och anläggningsgränssnitt ingår i båda omfattningarna |
| Ägandekostnad | Utrustning, verktyg, installation, utbildning, underhåll, reservdelar och stilleståndsantaganden |
| Godtagande | Skriftliga FAT/SAT-kriterier snarare än ett allmänt likvärdighetspåstående som inte stöds |
Rekommenderad cellkonfiguration
| Modul | Föreslagna krav | Varför det behövs |
|---|---|---|
| Maskinkoncept | Automatisk rotationspunktspress-uträtningscell | Sluten slinga korrigering för flerpunkts axelavbrott |
| Arbetsstyckeskuvert | Längd 183–720 mm; mäter OD 14–23,5 mm; annan OD upp till 28.5 mm | Täcker den angivna projektfamiljen, föremål för ritningsgranskning |
| Mätsystem | Flerpunktskontakt eller laseravbrottsmätning | Match datum, krav på yt- och sensorrörelser |
| Rotation / Utgångspunkt | Centers, rullar eller tappstöd valda från ritningen | Upprepad vinkelböjmätning |
| Rätningsenhet | Finstyrd servo/elektromekanisk/hydraulisk press enligt storlek | Hantera återgång över HB 241–302 |
| Stöd och Punch | Justerbar, konturerade, ytskyddande verktyg | Täck längd/diameterintervall och skydda Ra 1.25 μm ytor |
| Kontrollstrategi | Recept, böj vektor, adaptiva stroke och hårda iterationsgränser | Korrigera 1–5 punkter utan okontrollerat upprepat tryck |
| Matning | Bricka, magasin eller manuell laddning baserat på validerad takt och delblandning | Matcha produktionsflödet utan att anta ostödd automatisering |
| Kvalitetsdata | Före/efter resultat och korrigeringshistorik efter behov | Benchmarking, acceptans och spårbarhet |
| Säkerhet | Bevakning, förreglingar, överbelastnings- och onormala mätlarm | Skydda operatören, del och verktyg |
Projektvalidering före slutlig offert
Representativa prover bör täcka minsta och största längd, alla varianter av mätdiameter, normal och maximal inkommande runout, HB 241 och HB 302 materiella förhållanden, varje relevant värmebehandlingssats och alla sektionsövergångar. Testrapporten bör ange datumet, varje mätpunkt, inkommande värde, korrigeringsposition/räkning, slutvärde, yttillstånd och cykeltid.
The customer's inspection gauge and the machine should be correlated before the 0.2 mm värde blir en acceptansgaranti. Om det faktiska arbetsstycket är ihåligt eller innehåller dolda egenskaper som inte visas i aktuella data, ritningen och provgenomgången måste revidera verktyget och riskbedömningen innan det slutliga maskinvalet.
Information som behövs för ett förslag om uträtning av stålaxel och stång
Ange det slutliga arbetsstyckets namn och tillämpning, ritning, materialstandard och certifikat, hårdhet och värmebehandlingsstadium, alla diametrar och funktionspositioner, mitthål/journaler, inkommande runoutfördelning, mål vid varje mätpunkt, datum och mätmetoden, godkända support/presszoner, krav på ytskydd, målränta, årlig volym, lastriktning och representativa provdelar.
Dessa ingångar tillåter lösningsteamet att bekräfta om delen är ett massivt skaft/stång eller ihåligt rör, välj mät- och riktningsmetod, storlek på kraft/slag och verktyg, och bygga ett objektivt FAT/SAT-riktmärke.
FAQ
Är målet 0.2 mm rakhet eller radiell löpning?
Den aktuella ingången kallar den utanför diameter runout. Ritningen måste bekräfta datumet, mätpositioner och rotationsmetod. Det bör inte skrivas om som rakhet utan det beviset.
Kan maskinen minska maximalt utlopp från 0.5 till 0.2 mm?
Det är projektets mål, ännu inte ett verifierat resultat. Genomförbarheten beror på datumet, geometri, hårdhet, böjfördelning, godkända korrigeringszoner och provsvar.
Kan en maskin hantera längder från 183 till 720 mm?
Potentiellt, om stödet reser, mäta positioner, tryckaxel, utfodringssystem och recept täcker hela sortimentet. Endpoint-varianterna måste inkluderas i valideringen.
Hur är Ra 1.25 μm ytskyddad?
Lösningen använder rena konturerade stöd, kontrollerad sondkraft och ritningsgodkända kontakt/presszoner. Ytinspektion förblir en del av godtagandeplanen för provtest.
Varför är 1–5 riktpunkter viktiga?
De indikerar att olika modeller eller böjprofiler kan kräva olika korrigeringsplatser. Maskinen måste mäta om alla kontrollerade diametrar efter varje korrigering eftersom förbättring av en punkt kan förändra en annan.
Bevisar videon att dessa är solida 25 stålaxlar?
Inga. Den visar cylindriskt lager och en riktningsstation, men ändarna och materialet är inte identifierbara. The article's shaft/bar specification comes from the project data, inte från en visuell gissning om videon.
Kan denna utrustning presenteras som likvärdig med en befintlig konkurrent till ett fast lägre pris?
Först efter ett kontrollerat benchmark från samma urval och en jämförbar kommersiell omfattning. Kvalitet, cykeltid, verktyg, automatisering, service och livscykelkostnad måste jämföras med hjälp av skriftliga acceptanskriterier.
Slutsats
Detta stålaxel-/stångprojekt definieras av mätning av flera diametrar, 1–5 kontrollerade korrigeringslägen, HB 241–302 återfjädring och skydd av Ra 1.25 μm yta. En tillförlitlig lösning måste mäta hela delen på funktionsdatumet, korrigera endast godkända zoner och verifiera varje punkt efter varje pressåtgärd.
For a steel shaft and bar application like this one, procurement teams usually pair the manual vs automatic selection logic with the ROI-fodral för automatisk rätning before shortlisting vendors.
Skicka dina ritningar, material/hårdhetscertifikat, inkommande runout-data, 0.2 mm acceptans definition, delmix och provinformation för en genomförbarhets- och benchmarkgranskning. Slutresultatet bör överenskommas genom objektiva FAT/SAT-kriterier snarare än overifierad likvärdighet eller prisuppgift.