
Krmilni členek ni gred. Je tridimenzionalna strukturna komponenta — lito nodularno železo, liti aluminij ali kovano jeklo - katerega funkcija je odvisna od relativne geometrije več vmesnikov, ki si nikoli ne delijo ene vrtilne osi: izvrtina ležaja pesta in ploskev pesta, krmilno roko z nastavkom ojnice, vmesniki opornika ali sornika, nastavki zavorne čeljusti in odprtine krogličnega zgloba ali osi. Ravnanje členka torej nikoli ne pomeni, da "ena os postane ravna". Pomeni obnovitev niza definiranih kotnih in položajnih odnosov med značilnostmi.
Izvedljiva rešitev za ravnanje volanskega zgloba mora odgovoriti na pet vprašanj, preden se določi kateri koli stroj ali vpenjalo:
- Ali je členek proizvodni del s preostalim strojnim materialom, toplotno obdelan del v procesu, ali že dokončan del z zgodovino poškodb?
- Kateri nabor funkcij določa referenčno verigo — izvrtina pesta, obraz pesta, vmesniki kingsor ali strut — in v kakšnem vrstnem redu?
- Je vsako odstopanje globalna distorzija telesa, kotni nagib enega vmesnika, upognjena volanska roka, ali popačenje izvrtine, ki pripada postopku dimenzioniranja in ne ravnanju?
- Katera korekcijska pot je odobrena za material in stanje toplotne obdelave: točkovno stiskanje, korekcija roke, kontrolirano dimenzioniranje, ali ostanki?
- Kako bo sproščena geometrija, celovitost razpoke in stabilnost po strojni obdelavi je treba preveriti, preden se del sprosti?
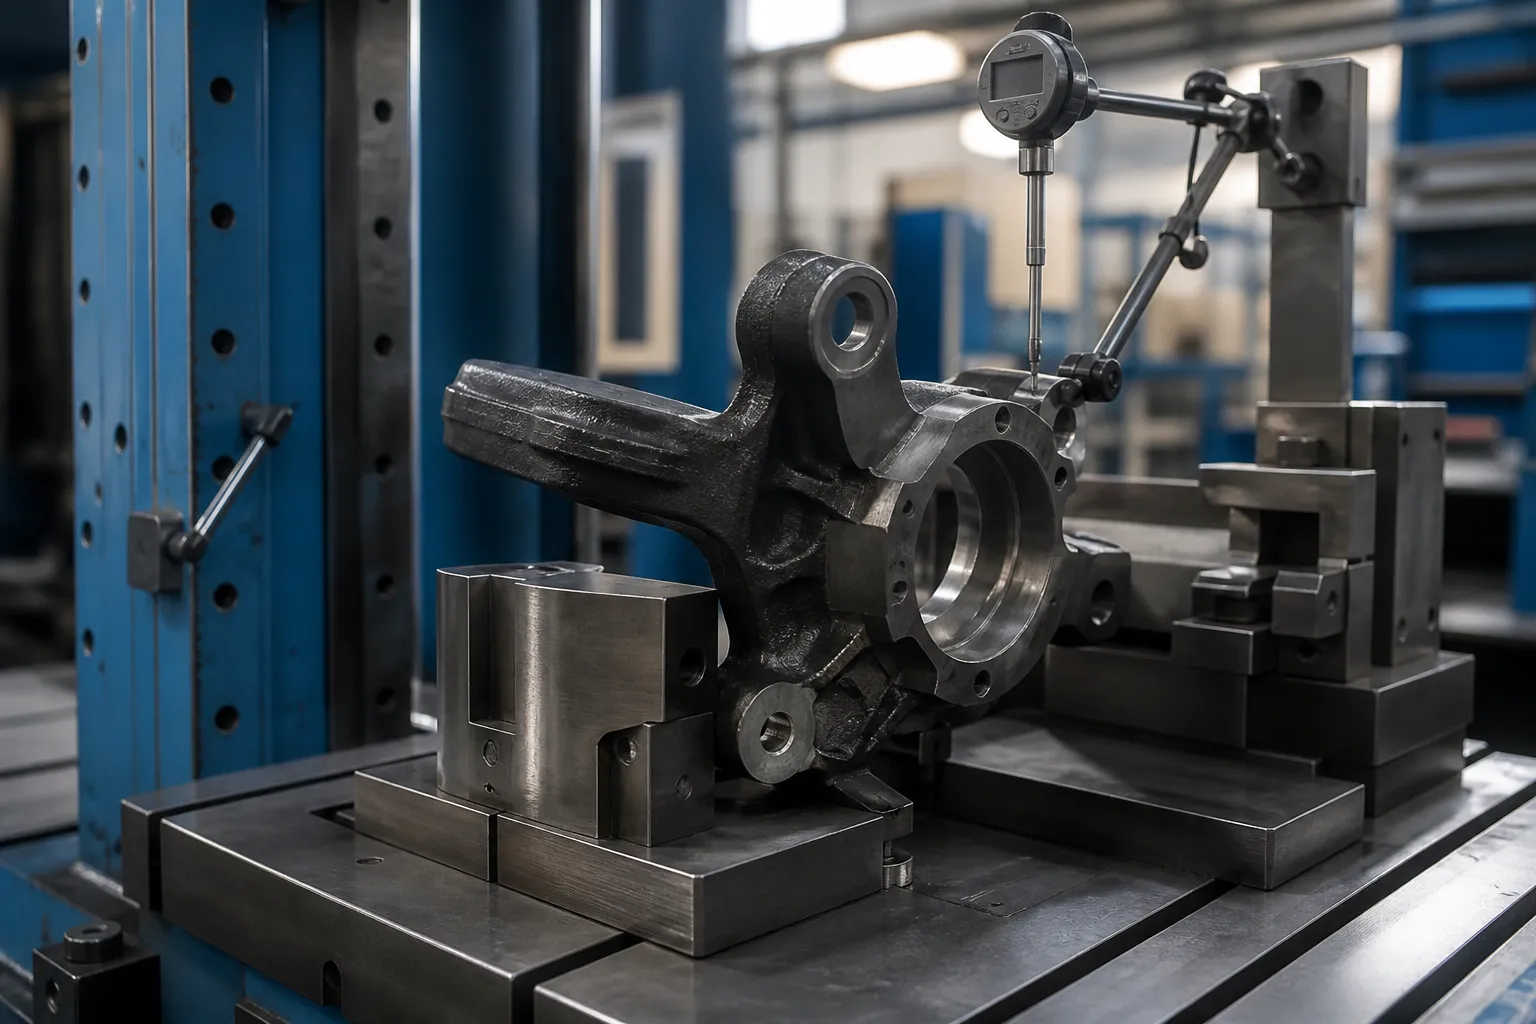
*Ilustracija inženirskega koncepta: krmilni členek, ki je nameščen v posebnem vpenjalu s sondo, ki spremlja ploskev pesta med študijo popravka. To ni fotografija s strani stranke. Položaji sil, izbire ničelnih točk in sprejemljive meje zahtevajo risbo in reprezentativne vzorčne dele.*
Za eno ključno besedo se skrivata dve različni težavi
Rezultati DataForSEO za steering knuckle straightening prevladujejo forumi za popravila trkov in navdušenci: Teme na Redditu sprašujejo, ali avto "vozi naravnost" po delu z zglobom, Bob je naftaš razpravlja o neupogljivem upognjenem členku, in zahteve za popravilo skupine Facebook. Edina vsebinska tehnična stran je članek FenderBender o diagnosticiranju upognjenih členkov iz podatkov o poravnavi z uporabo SAI, diagrami previsov in vključenih kotov - in njegov zaključek za trke je odkrit: litih členkov "ni mogoče popraviti in jih je treba zamenjati, če so poškodovani."
Ta doktrina je pravilna za svoj kontekst – varnostni del, obremenjen s trkom, z neznano notranjo poškodbo – in nepomembna za drug kontekst: okolje proizvodnje in predelave, kjer se meri popačenje, artefakt ponovljivega procesa. Ta dva svetova se ne smeta mešati v eni sami ponudbi rešitve:
| Knuckle Situacija | Od kod izvira popačenje | Inženirski položaj |
|---|---|---|
| V trčenju poškodovan zglob na popravljenem vozilu | Udarna preobremenitev, neznana zgodovina razpok | Zamenjava, ni poravnan — del je dokumentirana varnostna komponenta |
| Nodularna litina ali kovani zglob v proizvodnji, pred ali med strojnimi operacijami | Razbremenitev napetosti pri litju ali kovanju, strojna zaostala napetost, toplotna obdelava | Merljiv popravek popačenja pod potrjenim procesnim oknom |
| Zglob iz tlačno litega aluminija (tip opornika) po strojni obdelavi ali toplotnem staranju | Lajšanje stresa pri staranju, pogasiti popačenje | Omejena korekcija mraza; ocena tveganja glede na zlitino in temperaturo |
| Obnovljeno jedro členka | Servisna oblačila, pred zrušitvijo, toplota okvare ležaja | Popolna revizijska vrata: razpoke, trdoto in dimenzijo pred popravkom |
Ta stran obravnava drugo vrstico in njene sosede: izmerjen nadzor popačenja členkov znotraj postopka izdelave ali ponovne izdelave. Nič tukaj ne spremeni ob trku upognjenega členka nazaj v varnostno odobren del. Za sosednje dele šasije, ki se redno popravljajo v proizvodnji, glej naše pregled ravnanja sistemov šasije in razprava o 3D ravnanje giga-litih konstrukcijskih delov.
Definirajte datumsko verigo pred vsem drugim
Vsaka funkcionalna značilnost členka mora biti navedena in povezana z referenčnim okvirom na risbi:
- izvrtina za ležaj pesta — referenčna točka A primarne osi;
- ploskev pesta — sekundarna ravninska točka B, nadzor iztekanja zavornega rotorja;
- geometrija krmilne roke — položaj in višina nastavka ojnice, nadzorovanje kotov povezave in prstov;
- izvrtine kralja (členki trdne osi) ali viličaste vilice, reža za zatič in zgornja pritrdilna površina (MacPhersonovi členki);
- spodnja odprtina krogličnega zgloba ali izvrtina za stiskanje;
- izbokline nosilca zavorne čeljusti in oporne površine;
- Podrobnosti izvrtine in prirobnice senzorja ABS;
- referenčne točke procesa — lokacijske ploščice in vpenjalne točke, ki se uporabljajo pri obdelavi.
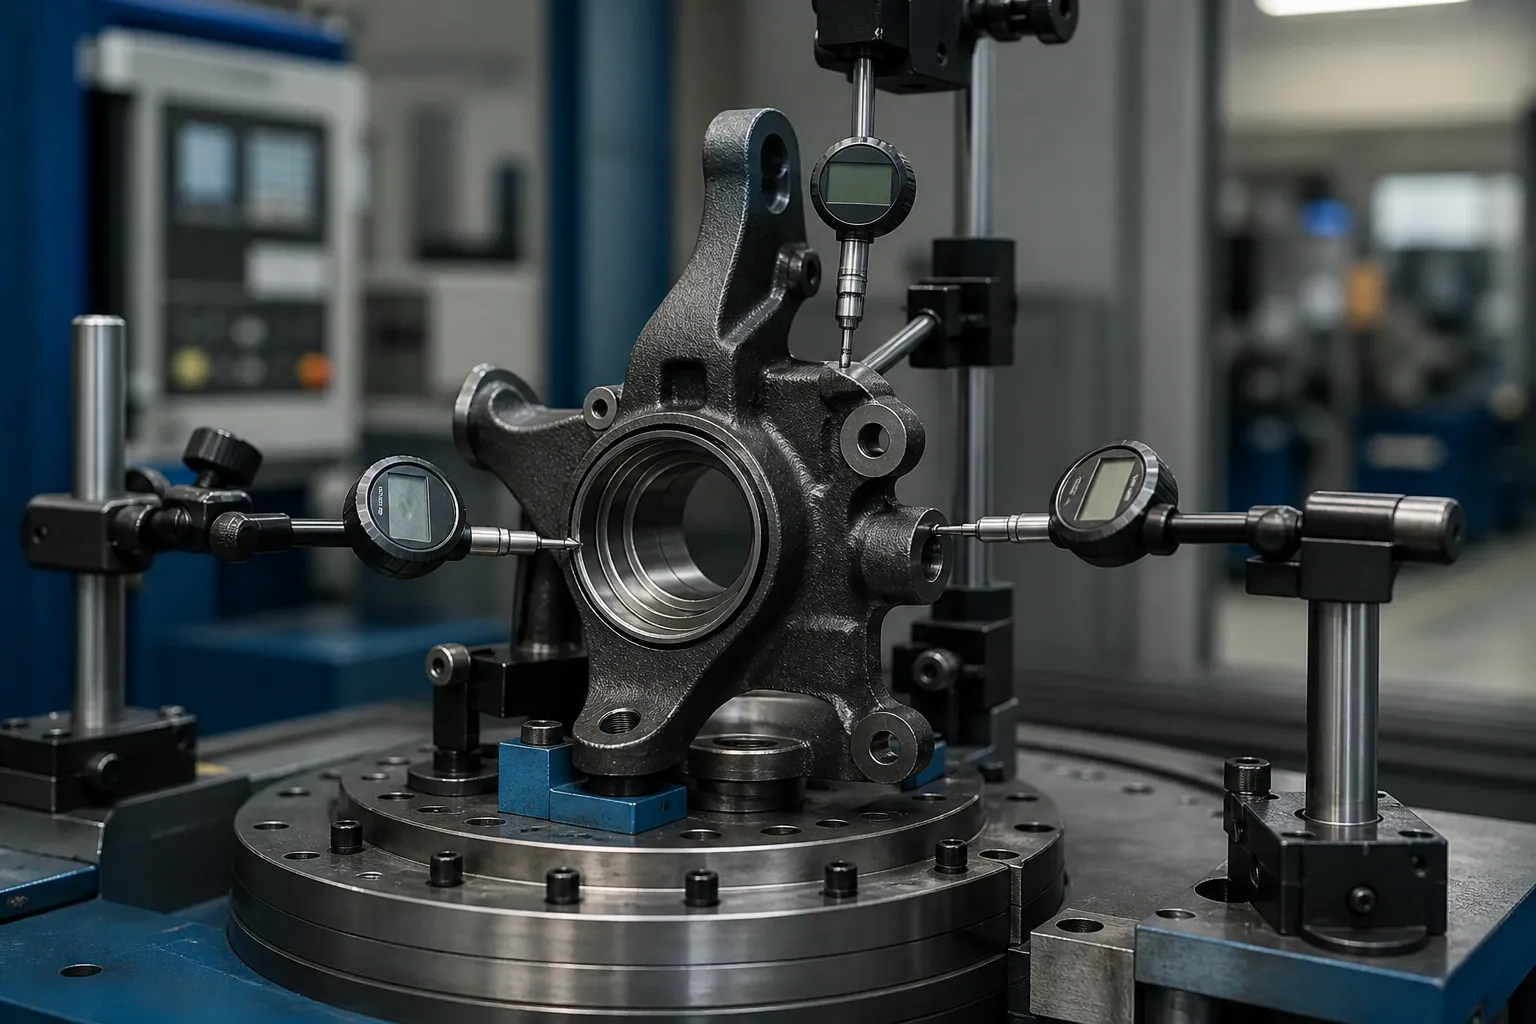
Izvrtina pesta običajno pritrdi okvir, ker se kolo in rotor vrtita na njem. Diagnostična logika FenderBender – sklepanje o upognjenem členku iz naklona krmilne osi, pregib in odstopanja vključenega kota — je senca sestavljenega vozila iste geometrije: členek, katerega os izvrtine pesta je bila nagnjena glede na vmesnike opornika ali krogličnega zgloba, se pokaže kot napaka vključenega kota, ki je ne more nadomestiti nobena nastavitev poravnave. V proizvodnji se enako odstopanje meri neposredno na delu namesto na avtomobilu.
Ločeno prepoznajte deformacijske vzorce
Obravnavanje "upognjenega členka" kot enega od pogojev povzroči napačne popravke. V praksi prevladujejo štirje vzorci, vsak z drugačnimi funkcionalnimi posledicami in drugačno potjo korekcije:
| Vzorec | Podpis | Funkcionalna posledica |
|---|---|---|
| Nagib čelne strani pesta glede na os izvrtine | Čelni odmik na čelni strani pesta s pilotirano izvrtino | Iztekanje zavornega rotorja, variacija debeline, zavorno tresenje |
| Angular deviation of the hub bore to the suspension interfaces | SAI / included-angle type error measured between datum features | Camber that cannot be aligned out; tire wear |
| Steering arm bend or twist | Tie-rod boss displaced or rotated relative to arm root | Toe and Ackerman errors; arm fatigue under load |
| Bore distortion or boss misalignment | Roundness or position error at press-fit features | Bearing fit and caliper bolt-up problems; spada k dimenzioniranju, ne upogibanje |
The first two are genuine straightening problems of the body geometry. The third is a local arm correction with its own support and load plan. The fourth should be routed to a sizing or calibration operation — pressing a bore round while “straightening” risks masking a fit problem that will return after assembly. Ista logika ločevanja velja za povezane komponente krmilnega voda, kot je avtomatski postopek ravnanja krmilne letve in popravek dolge krogle.
Strategija merjenja: Primerjalna, Nato Absolutno
Diagnostika trkov meri primerjalno glede na nasprotni stranski del ali diagram poravnave, ker v delavnici ni podatkov o risbah. Merjenje proizvodnje ne bi smelo podedovati tega kompromisa. Pravilno zaporedje je:
- Pilotirajte del na izvrtini pesta (ali referenčna izvrtina za obdelavo) v rotacijski napravi.
- Preizkusite čelno stran pesta za čelno odtekanje ter blazinico krmilne roke in nastavek ojnice za položaj in višino.
- Zajemite referenčne značilnosti glavnega sornika ali opornika — izvrtine na trnu, ali vilice vzmetne noge na simuliranih parnih površinah.
- Primerjajte z vrednostmi zlatega vzorca ali CMM, ne proti delu nasprotne roke.
- Zabeležite velikost in smer odstopanja za vsako funkcijo, preden poskusite popraviti.
Za manjše obsege ponovnega dela, granitna plošča z merilnikom višine in poročilo CMM na družino je lahko dovolj. Za obseg proizvodnje, vpenjalo postane postaja na rotacijskem indeksirnem stroju: večtočkovne elektronske sonde, servo stiskalna glava, in krmilnik, ki shrani zemljevid odstopanja vsakega dela, preden se odloči za popravek. Zemljevid pred popravkom ni birokracija - brez njega ni mogoče razlikovati med globalno deformacijo telesa in lokalno napako roke, in naloži se napačna funkcija.
Popravne poti in njihove meje

Zglobi iz nodularne litine in kovanega jekla
Ti materiali prenašajo nadzorovano hladno točkovno stiskanje, ko je korekcijsko okno potrjeno. Načrt nakladanja je pomembnejši od zmogljivosti stiskalnice: podpira pod togo strukturo bossa, obremenitev, uporabljena na ali blizu funkcije, ki se popravlja, kratki udarci z vzmetnim povratkom, izmerjenim po vsakem udarcu. Popravki se ponavljajo — pritisnite, sprostitev, ponovno izmerite — ker ulitki neenakomerno sproščajo napetost, in popravek na roki lahko premakne branje obraza pesta. Po vsakem ciklu ponovite celotno karto sonde, ne le ena funkcija, ki je bila naložena.
Zglobi iz litega aluminija
Zglobi iz tlačno litega aluminija v stanju T6/T7 imajo nizko duktilnost in dobro zaslužen sloves pokanja pri nenadzorovanem hladnem upogibanju. Popravki, kjer je sploh odobren, so malokotne, nizka hitrost, in potrjeno glede na zlitino in stanje na žrtvenih vzorcih, pogosto sledi stabilizacijsko zdravljenje. Številni programi aluminijastih členkov namesto tega preprosto nastavijo strožji nadzor nad procesom in izkrivljanje ostankov – ta odločitev pripada metalurgu, ne prodajalcu stroja.
Katere točke pritiskanje ne more popraviti
Krmilne roke, ki so bile preobremenjene pri upogibanju, so vprašanje utrujenosti in odgovornosti, ni vprašanje geometrije. Popravek ročic, obremenjenih s trkom, na dokončanih varnostnih delih ne bi smel biti na mizi, tudi če se geometrija bere takoj zatem – ista doktrina zamenjave velja za industrijo trkov. Ravnanje si zasluži svoje mesto pri popačenju, povzročenem s postopkom, kjer je zgodovina obremenitev znana in je korekcijsko okno potrjeno.
Sprejemna vrata

Sproščen postopek ravnanja členkov mora imeti štiri vrata, v redu:
- Predvrata: odkrivanje razpok (magnetni delci ali enakovredno za železne dele) pred popravkom — ravnanje nad obstoječo razpoko uniči dokaz in del.
- Geometrijska vrata: popoln zemljevid ničelnih elementov znotraj meja risbe — iztekanje čelne strani pesta, koti med izvrtino in vzmetenjem, položaj rok — izmerjen po popravku in po vsakem koraku za razbremenitev ali stabilizacijo.
- Stabilnostna vrata: ponovna meritev po naslednji obdelavi ali ogrevanju; popravek, ki sprošča nazaj, je bila superpozicija stresa, ne popravek.
- Vrata za sledljivost: zemljevid odstopanja vsakega dela, štetje popravkov in končni odčitki, shranjeni glede na njegovo serijsko številko, z definirano mejo ponovne obdelave, po kateri se del odstrani, namesto da se ponovno stisne.
Iskreno definiranje te meje predelave – in pravil za razvrščanje NOK okoli nje – je tisto, kar loči linijo ravnanja od stiskanja v kotu. Naš pregled nad Omejitve sortiranja in predelave NOK v liniji za ravnanje zajema strukturo odločitve.
Pogoste pasti
- Napačen vrstni red datumov. Popravek na ploskev pesta, medtem ko je izvrtina funkcionalna os, povzroči del, ki prestane eno preverjanje in ne uspe pri sestavljanju.
- Ponovno merjenje ene funkcije. Če preverite samo popravljeno funkcijo, skrijete navzkrižno sklopljene premike drugje na karoseriji.
- Prekomerno stiskanje ulitkov. Lovljenje zadnjega delčka milimetra z težkimi potezami zamenja vidno geometrijo za nevidne mikrorazpoke.
- Preskočite ponovno preverjanje stabilnosti. Popačenje, ki se vrne po naslednji operaciji strojne obdelave, je klasičen znak nerazbremenjene preostale napetosti, in se pojavi pri stranki, ne v tvoji celici.
- Brez vrat za razpoke pred popravkom. Že obstoječa razpoka postane napaka na terenu z vašo korekcijsko potezo kot dokumentiranim vzrokom.
Zamrznite fazo postopka pred popravkom
Kdaj pride do popravka na trasi, je enako odločilno kot način njegovega izvajanja. Zglob, izmerjen takoj po ulivanju ali kovanju, nosi variacije zalog in preostale napetosti, ki se med obdelavo delno sprostijo; popravljanje končne geometrije na tej stopnji pomeni popravljanje telesa, ki se bo kmalu spremenilo. Praktična okna so:
- Po grobi obdelavi, pred polfinišem: funkcionalne referenčne značilnosti obstajajo in zaloga ostaja - običajno najboljše okno, ker popravek podpira brušenje in vrtanje, namesto da bi se boril z njimi.
- Po toplotni obdelavi ali indukcijskem kaljenju izvrtine pesta: popačenje je na vrhuncu in potrjeni popravek obnovi dele, ki bi jih sicer zavrgli, vendar materialno stanje omejuje okno.
- Po končani obdelavi: popravek je omejen na majhna kotna odstopanja; velja vsako tveganje vrat stabilnosti in izplačilo ga mora upravičiti.
Oder tudi odloča, kaj pomeni "straight".. Preden konča dolgočasno, izvrtina pesta še ni dokončna in referenčna točka mora izhajati iz referenčnih točk obdelave; po koncu dolgočasnega, izvrtina sama postane poštena referenca. Specifikacija ravnanja, ki ne poimenuje svoje procesne točke, je specifikacija, ki jo bosta dva oddelka različno razlagala – tako se deli pravilno popravijo na napačni stopnji in še vedno ne uspejo pri sestavljanju.
Kaj vsebuje resna preiskava
Odgovorno citirati postajo za ravnanje členkov, dobavitelj potrebuje: risbo z referenčno shemo in tolerančnim listom; material in stanje toplotne obdelave na korekcijski točki; kje se danes meri popačenje in s kakšno porazdelitvijo rezultatov; vzorčni deli, ki pokrivajo dobro, mejnih in NOK pogojev; zahtevani čas cikla; in pravila za predelavo in odpad, ki jih bo obrat sprejel. S temi vložki koncept napeljave, načrt sonde in arhitektura stiskalnice sledita neposredno – brez njih, vsak strojni predlog je ugibanje o tem, katera lastnost dejansko opredeljuje "naravno" z vaše strani.
Still weighing options for steering knuckle straightening? The vodnik za izbiro stroja za gredi, cevi in profili in razčlenitev cen za ravnalne stroje so napisani točno za to fazo odločitve.