
Železničná náprava je bezpečnostne kritický kovaný komponent s veľkými zmenami prierezu, sedadlá kolies, ložiskové čapy, ramená, filé a voliteľné sedadlá alebo sedadlá s brzdovými kotúčmi. Úloha vyrovnávania môže nastať, keď je výkovok ešte horúci, po tepelnom spracovaní, pri hrubom obrábaní alebo po dokončení funkčných povrchov. Každý stupeň vytvára inú kombináciu kvality základne, materiálna odozva, povrchové riziko a zodpovednosť za kontrolu.
Spoľahlivé riešenie vyrovnávania železničných náprav preto začína skôr fázou procesu ako tonážou lisu. Projekt musí definovať rad náprav, teplotný stav, povolené korekčné zóny, manipulácia s ťažkými dielmi, referencia merania, prevzatie uvoľneného dielu a hranica medzi vyrovnaním nápravy a neskoršou montážou dvojkolesia.
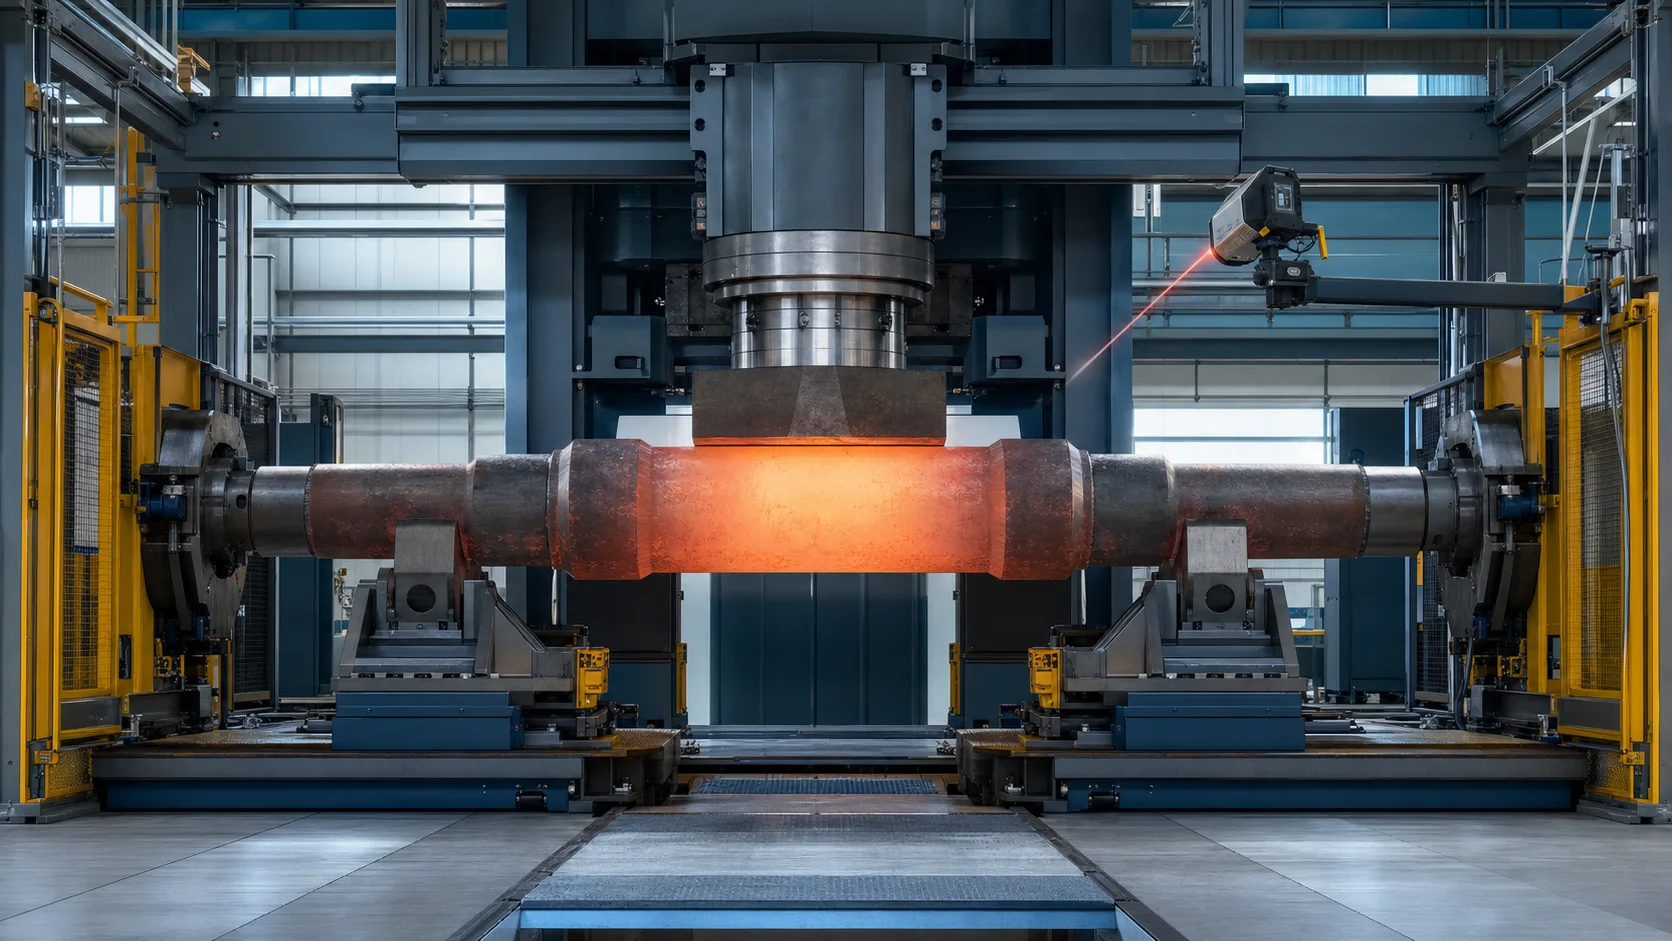
Toto je ilustrácia inžinierskeho konceptu, nejde o fotografiu zo stránky zákazníka. Skutočná geometria nápravy, teplotné okno, kapacita lisu, usporiadanie manipulácie a nástroje vyžadujú výkresy a reprezentatívne vzorky testov.
Narovnávanie železničnej nápravy nie je lisovanie dvojkolesí
Pojmy náprava, hriadeľ nápravy a dvojkolesie sú často zmiešané v skorých dopytoch, ale opisujú rôzne obrobky a procesy.
| Obrobok alebo proces | Hlavná úloha | Rozsah vyrovnávania |
|---|---|---|
| Holá železničná náprava | Pred montážou kolesa opravte ohyb alebo vzťah osí | Táto stránka |
| Zmontované dvojkolesie | Kolesá, brzdové kotúče, ozubené kolesá alebo ložiská sú už namontované | Vyžaduje samostatnú revíziu rizika zostavy a stavu |
| Lisovanie dvojkolesia | Pripojte alebo odstráňte kolesá, kotúče a ozubené kolesá s kontrolovaným rušením a zaznamenávaním sily a vzdialenosti | Nie proces vyrovnávania |
| Automobilový hriadeľ nápravy | Menší komponent hnacej sústavy vozidla s drážkami, príruby alebo vlastnosti ozubených kolies | Zastrešené oddanými Riešenie vyrovnávania hriadeľa nápravy pre automobily |
| Test vyváženia alebo chodu dvojkolesia | Vyhodnoťte rozloženie hmoty alebo funkčné správanie zostaveného rotačného systému | Nenahradené vyrovnávaním nápravy |
MAE oddeľuje hriadele dvojkolesí pod vyrovnávaním liateho/kovaného dielu od lisov dvojkolesí používaných na montáž. Toto rozlíšenie je podstatné: stroj určený na opravu holého výkovku nie je automaticky kvalifikovaný na lisovanie kolies alebo opravu zmontovaného dvojkolesia.
Definujte rodinu železničných náprav
Cenová ponuka by mala identifikovať celú rodinu dielov, nielen maximálna dĺžka a priemer. Relevantné varianty zahŕňajú:
- poháňané alebo nepoháňané nápravy;
- plné nápravy a nápravy s čiastočným alebo úplným pozdĺžnym vŕtaním;
- vnútorné a vonkajšie rozloženie ložísk;
- jednoduché nákladné nápravy a viacmiestne vysokorýchlostné nápravy;
- sedadlá kolies plus výstroj, brzdový kotúč alebo iné funkčné sedadlá;
- hrubé výkovky s nepravidelnými koncami a opracovanými osami s hotovými stredovými otvormi;
- potiahnuté, valcované alebo indukčne kalené varianty;
- rôzne triedy ocele, cesty tepelného spracovania a podmienky tvrdosti;
- novovýrobné nápravy verzus diely údržby, keď je oprava povolená riadiacou špecifikáciou.
GHH-BONATRANS uvádza solídne, dutý, napájaný, bez napájania, vnútorné ložisko, viacsedadlový, rodiny náprav s povlakom a indukčne tvrdené. Tieto variácie menia tuhosť, bezpečné kontaktné plochy, interpretácia signálu a prípustná obálka korekcie. Nemožno ich reprezentovať jedným univerzálnym receptom.
Pred výberom zariadenia zmrazte fázu výroby
Po kovaní, Pred otáčaním
Náprava môže mať stupnicu, nepravidelné konce, vysoká teplota a neúplné referenčné povrchy. Galdabini popisuje automatické vyrovnávanie železničnej nápravy priamo po kovaní a pred sústružením, s manipulátormi pre nepravidelné konce, ochrana proti vysokej teplote, meranie teploty a ochrana pred vodným kameňom. V tejto fáze, riešením je procesná bunka kovania za tepla, nejde o presný stroj na konečnú kontrolu.
Po tepelnom spracovaní
Tepelné spracovanie môže zaviesť alebo prerozdeliť ohyb a zvyškové napätie. Náprava je chladnejšia a viac rozmerovo definovaná, ale pevnosť materiálu, tvrdosť, pred opravou musí byť známy stav povrchu a riziko vzniku trhlín. Môže ešte existovať neskorší prídavok na obrábanie.
Po hrubom obrábaní
Stredové otvory, čapy a vodiace lišty sedadiel môžu teraz poskytovať stabilnejšie referencie merania. Zvyšné zásoby môžu chrániť finálne povrchy, zatiaľ čo projekt môže korelovať telo nápravy s budúcou funkčnou osou pred dokončením obrábania.
Po dokončení obrábania
Ložiskové čapy, sedadlá kolies, zaoblenia a stredové otvory sú hotové funkčné prvky. Kontakt na náradie, odsadenie, škrabanie a lokálny stres sa stávajú kritickými. Korekčné limity si zvyčajne vyžadujú prísnejšiu kontrolu a schválený postup kontroly po vyrovnaní.
Po potiahnutí, Povrchové valcovanie alebo lokálne kalenie
Korekčný postup musí rešpektovať špecifikáciu povrchovej úpravy. Po nanesení nie je možné považovať vyrovnávanie za bezpečné, spevnenie valcovaním alebo indukčným kalením bez schválenia materiálu a procesu.
| Etapa | Typická dostupnosť dátumu | Riziko hlavného procesu | Požadované rozhodnutie o projekte |
|---|---|---|---|
| Kovanie za tepla | Nepravidelné telo a konce | Zmeny teploty, stupnica, manipulácia a údaj s obmedzenou presnosťou | Teplotné okno, nástroje s horúcim kontaktom a prídavok na následné obrábanie |
| Tepelne spracovaný polotovar | Stabilnejšie telo, nedokončené funkcie | Vyššia pevnosť, zvyškové napätie a riziko vzniku trhlín | Materiálová obálka, kontrola a prípustná plastická deformácia |
| Hrubo opracované | Môžu existovať stredy a valcové dráhy | Procesná zásoba môže skrývať konečné funkčné správanie | Referenčná os, prídavok na sklad a ďalšiu operáciu obrábania |
| Dokončiť opracované | K dispozícii sú funkčné časopisy a sedadlá | Poškodenie povrchu, local yielding and datum over-constraint | Chránené kontakty, final measurement and NDT/surface checks |
Hot Straightening vs Cold Straightening
Korekcia za horúca a za studena nie sú zameniteľné prevádzkové režimy zvolené len pre pohodlie.
| Faktor rozhodovania | Horúce vyrovnávanie | Vyrovnávanie za studena |
|---|---|---|
| Typická poloha | Immediately after forging, pred otáčaním | Po vychladnutí, heat treatment or machining |
| Stav obrobku | Škálované, tepelne expandujúci, possibly irregular at the ends | Rozmerovo stabilnejšie s jasnejšími valcovými prvkami |
| Materiálna odozva | Používa plasticitu pri zvýšenej teplote v rámci schváleného procesného okna | Requires a validated force, displacement and springback envelope |
| Priorita merania | Teplota, gross geometry and downstream stock allowance | Uvoľnená os, vzťahy hádzania/koaxiálnosti a funkčných základov |
| Priorita nástrojov | Tepelná odolnosť, scale tolerance and robust manipulators | Povrchová ochrana, radiálne kontakty a opakovateľnosť údajov |
| Hranica prijatia | Stredná geometria kovania; neskoršie operácie sa musia premerať | Môže sa blížiť konečnému prijatiu, v závislosti od štádia procesu |
Galdabini uvádza, že vyrovnávanie za tepla môže využiť plasticitu materiálu po kovaní. To podporuje koncepciu procesu, ale nedefinuje univerzálnu teplotu alebo silu. Prijateľné okno musí pochádzať z materiálu nápravy, cesta kovania a tepelného spracovania, metalurgické schválenie a reprezentatívne skúšky.
Definujte na výkrese, čo znamená „rovný“.
Jedna hodnota hádzania nemôže opísať celú nápravu. Riadené charakteristiky môžu zahŕňať:
- priamosť špecifikovanej valcovej plochy alebo odvodenej strednej čiary;
- radiálne hádzanie ložiskových čapov, sedadlá kolies, prevodové sedadlá alebo sedadlá s brzdovými kotúčmi;
- koaxiálny alebo osový vzťah medzi oddelenými funkčnými sedadlami;
- vzťah k stredovým otvorom alebo inej výrobnej osi;
- kruhovitosť a valcovitosť jednotlivých sedadiel;
- poloha ramien, geometria výbehu tváre a prechodu;
- poloha pozdĺžneho otvoru alebo rozmiestnenie v stene, ak je to vhodné;
- stav povrchu, tvrdosť a prípustné kritériá zvyškového napätia;
- magnetická častica, ultrazvukové alebo iné požiadavky na kontrolu;
- geometria na úrovni dvojkolesia po montáži, ktorá zostáva samostatnou kontrolou.
Pre jasné rozlíšenie medzi formou, osové a rotačné indikácie, použiť Priamosť hriadeľa vs hádzanie vs vedenie TIR. Schvaľovacím orgánom zostáva výkres železničnej nápravy a príslušná špecifikácia železnice.
Vytvorte hierarchiu dátumov
Riešenie by malo rozlišovať aspoň päť odkazov:
- výkresové základne, ktoré definujú toleranciu;
- stredové otvory alebo procesné centrá používané pri obrábaní;
- fyzické podpery a rotačné zariadenia používané rovnacím strojom;
- senzorové stopy používané na rekonštrukciu meranej osi;
- zákaznícky rozchod alebo referencia zostavy dvojkolesia použitá na konečnú koreláciu.
Tieto referencie môžu súvisieť, ale nie sú automaticky rovnocenné. Stabilná oporná plocha umožňuje opakovateľné meranie, pričom je stále irelevantné pre funkčnú os kolesa a sedla. A naopak, stredové otvory môžu byť užitočné pri výrobe, ale môžu sa poškodiť, nedokončené alebo neoznačené ako konečné údaje.
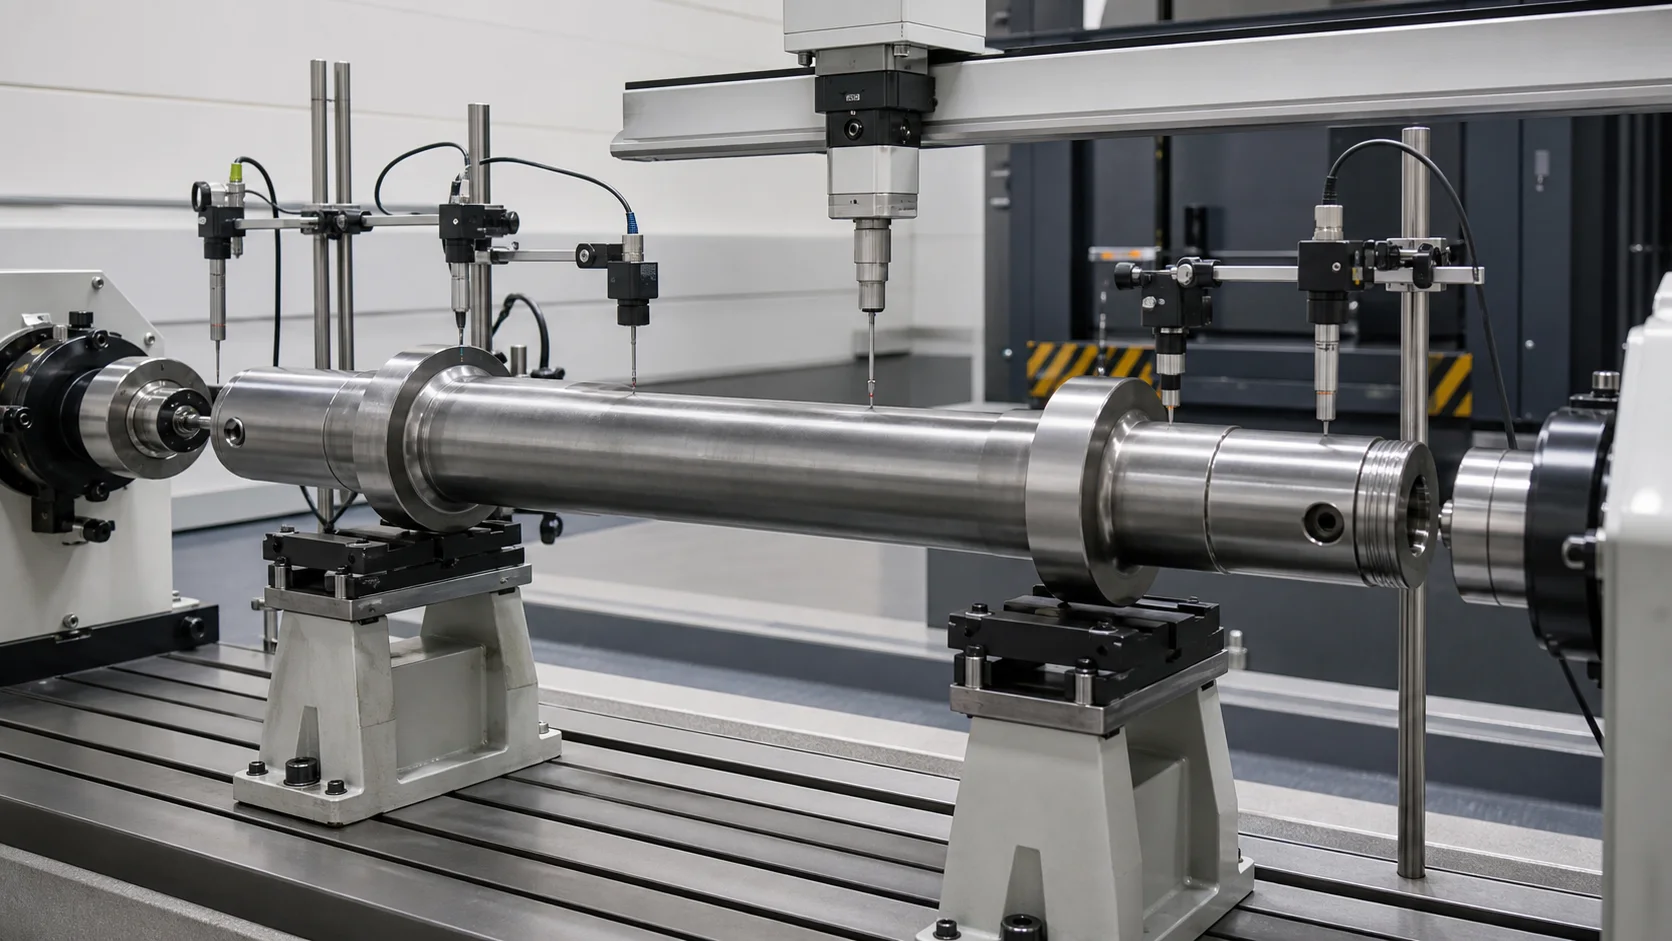
Táto ilustrácia inžinierskeho konceptu zobrazuje viacero meracích stôp na holej náprave. Nepredpisuje počet snímačov, kontaktná metóda alebo výber nulového bodu pre každú nápravu.
| Meracia dráha | Možný výstup | Hlavné interpretačné riziko |
|---|---|---|
| Telo nápravy | Globálna krivka ohybu | Mierka, variácia zúženia alebo polotovaru sa môže javiť ako ohyb |
| Ložiskové čapy | Výbeh žurnálu a vzťah osi | Lokálna chyba tvaru môže skresliť výsledok jednej sondy |
| Sedadlá kolies | Os kolesa-sedadlo a hádzanie | Hotové povrchy vyžadujú chránené kontaktné alebo bezkontaktné snímanie |
| Sedadlá s prevodovkou alebo brzdovým kotúčom | Dodatočný vzťah funkčnej osi | Počet funkcií a prerušení vyžadujú správne maskovanie |
| Stredové otvory | Korelácia osí obrábania | Stredová podmienka nemusí predstavovať základ výkresu |
| Pozdĺžny vývrt | Vzťah medzi vŕtaním a vonkajšou osou | Vyžaduje samostatnú internú metódu merania alebo kontroly |
The Sprievodca výberom vzťažného bodu merania stupňovitého hriadeľa vysvetľuje, ako sa kreslí vzťažné body, podpery stroja a stopy snímačov by sa mali pred programovaním receptu oddeliť.
Zmerajte uvoľnenú nápravu, Nielen nabitý tvar
Ťažká náprava sa vychyľuje pod vlastnou hmotnosťou, podporné reakcie a meranie sily. Pozorovaná krivka sa mení so vzdialenosťou podpier, uhol natočenia a teplota. Načítaný údaj lisu preto nemôže preukázať konečnú uvoľnenú geometriu.
Plán merania by mal definovať:
- súradnice podpory, kontaktná šírka a výška;
- orientácia nápravy a poradie otáčania;
- teplotný stav a pravidlo stabilizácie;
- liečba poklesom alebo metóda zákazníckej korelácie;
- sila snímača, rozsah, rozlíšenie a masky funkcií;
- počet a umiestnenie axiálnych staníc;
- vyhodnotenie viacerých uhlových polôh;
- meranie uvoľneného stavu po každej korekcii;
- konečné meradlo alebo nezávislá inšpekčná korelácia.
Riadenie by malo oddeliť signál lokálneho zaoblenia alebo povrchu od globálneho ohybu. Inak, môže použiť silnú korekciu v reakcii na lokálny prvok, ktorý vyrovnávanie nedokáže opraviť.
Vytvorte mapu bezpečnej tlače a podpory
Výkres nápravy by sa mal previesť na súradnice stroja so schváleným, obmedzené a zakázané oblasti kontaktu.
Typické chránené zóny
- ložiskové čapy a tesniace plochy;
- hrany sedla kolesa a hotové interferenčné plochy;
- sedadlá prevodovky a brzdových kotúčov;
- filé, ramená a prechody sekcií;
- stredové otvory a závitové koncové prvky;
- olejové diery, vyvrtáva, nátery a identifikačné značky;
- lokálne kalené alebo silne valcované oblasti, pokiaľ nie sú schválené;
- známe indikácie alebo miesta porúch.
Princípy nástrojov
- používajte topánky so širokým polomerom a sedlá prispôsobené schválenému priemeru;
- zabraňujú zaťaženiu okrajov na ramenách alebo kužeľoch;
- umožňujú kontrolovaný pozdĺžny pohyb tam, kde to vyžaduje metóda ohybu;
- udržujte kontaktný tlak v rámci schváleného limitu povrchu;
- monitorujte silu a posun, namiesto toho, aby ste sa spoliehali len na polohu barana;
- zabrániť výberu receptúry, keď je rodina nápravy alebo orientácia nesprávna;
- pred každou dávkou skontrolujte čistotu nástrojov a zabudovanú váhu.
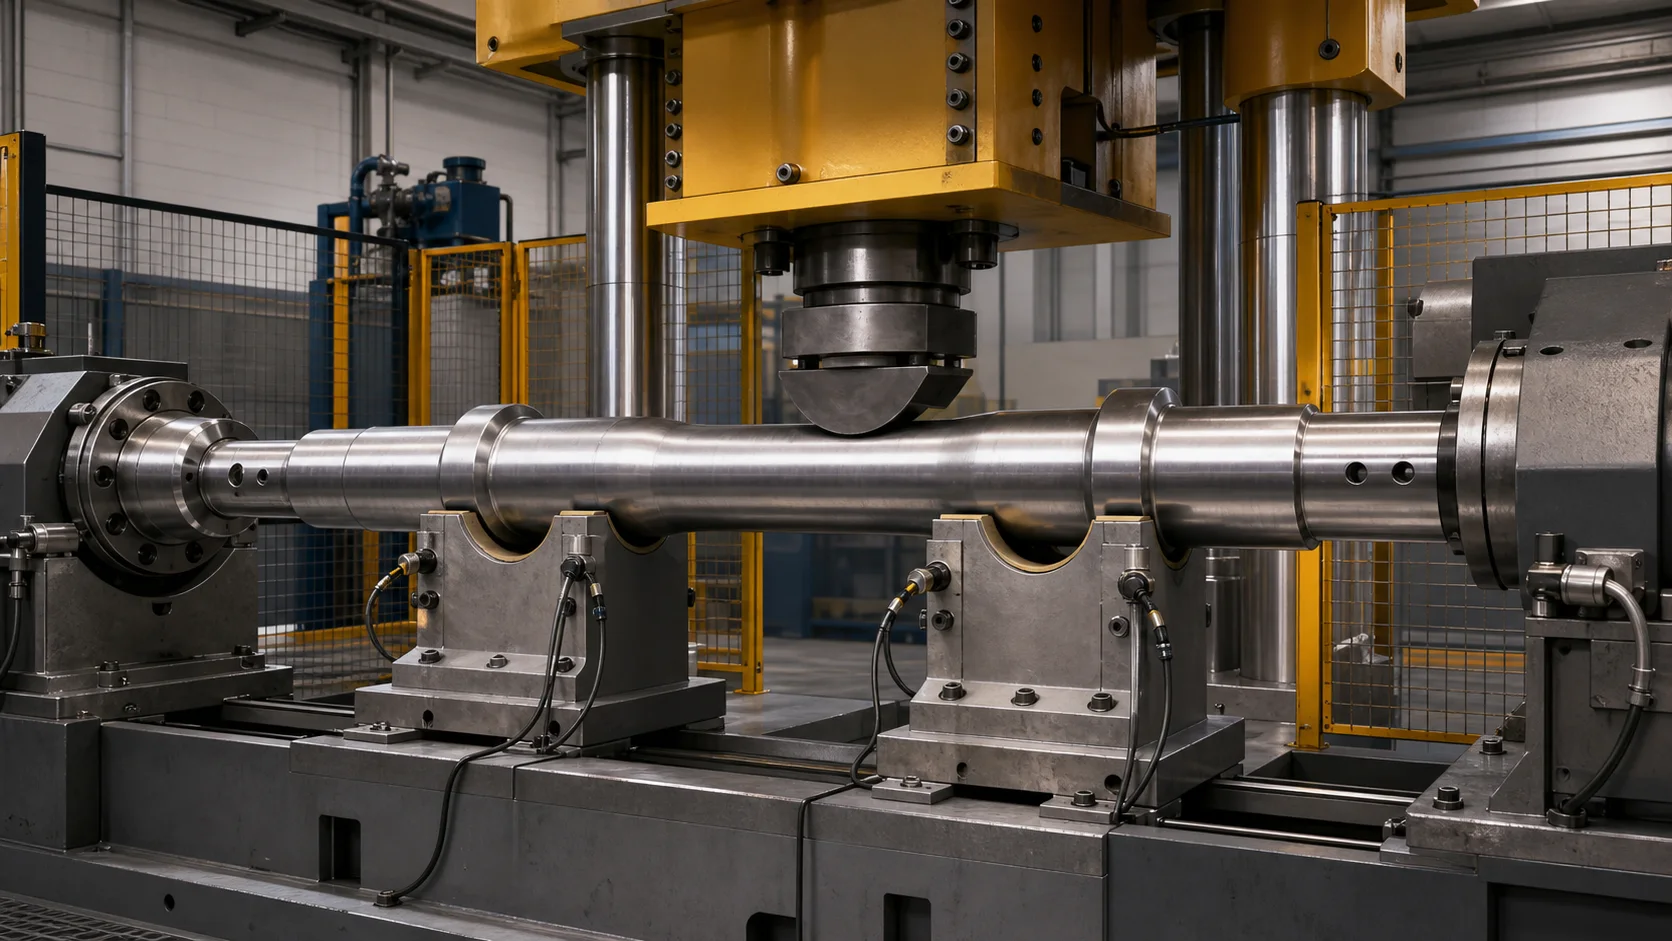
Táto koncepčná ilustrácia zobrazuje korekciu na schválených valcových zónach. Skutočný počet podpier, rozpätie, polomer topánky, limit sily a povolený smer korekcie sa musia stanoviť testovaním vzorky.
Teplota, Mierka a tepelná expanzia
Teplota nie je len problémom ochrany stroja. Ovplyvňuje rozmer, materiálna odozva, trenie, správanie snímača a význam nameranej odchýlky.
Pre horúci proces, bunka by mala definovať:
- vstupná a minimálna korekčná teplota;
- kde a ako sa meria teplota;
- povolené kolísanie teploty pozdĺž a okolo nápravy;
- korekcia prerušenia a usporiadania, keď sa náprava ochladí mimo okna;
- odstránenie vodného kameňa alebo tolerancia vodného kameňa pod podperami a nástrojmi;
- tepelné štíty pre senzory, káblov, strážcovia a operátori;
- ochrana a zber padajúceho vodného kameňa;
- čas prenosu medzi kovaním, meranie, korekcie a následné operácie.
Pre proces opracovania za studena alebo na konečnú úpravu, riešenie by malo definovať stabilizáciu merania a zabrániť akceptovaniu teplých častí proti studenej predlohe bez korelácie.
Manipulácia s ťažkými dielmi je súčasťou procesu
Železničné nápravy nemožno považovať za bežné ručne nakladané hriadele. Načítava sa, rotácia, preklad a vykládka ovplyvňujú bezpečnosť, stav povrchu a opakovateľnosť údajov.
Galdabini popisuje špecifické manipulátory pre nepravidelné kované konce a voliteľné reťazové/vidlicové nakladacie systémy. MAE tiež identifikuje hriadele dvojkolesí ako kované diely, s ktorými sa manipuluje v náročných prostrediach. Prenosné požiadavky projektu zahŕňajú:
- identifikácia dielu pred naložením;
- zdvíhacie a oporné body schválené pre každý variant nápravy;
- synchronizované manipulátory alebo dopravníky dimenzované na skutočnú hmotnosť a ťažisko;
- riadené otáčanie bez ťahania hotových sedadiel;
- pozitívna detekcia sediacich a upnutých stavov;
- zóny vylúčenia pre uloženú energiu a nebezpečenstvo pádu častí;
- stupnica, olejový a čipový manažment;
- logika obnovy pri strate napájania, chyba snímača alebo prerušená korekcia;
- bezpečné odstránenie nezhodných častí.
Čas manipulácie a strata teploty nápravy sa musia pri horúcej linke posudzovať spoločne. Mechanicky schopný lis môže stále zlyhať v procese, ak prenos a indexovanie umožňujú výkovku opustiť schválené teplotné okno.
Použite postupnosť vyrovnávania v uzavretej slučke
1. Identifikujte nápravu
Načítajte overený recept z čísla dielu, revízia výkresu, etapa procesu, stav materiálu/tepelného spracovania a rad náprav.
2. Overte predpoklad
Potvrďte teplotu, stav povrchu, úroveň stupnice, dokončenie funkcie, orientáciu a že náprava prešla všetkými požadovanými protiprúdnymi bránami.
3. Načítajte schválené zóny
Použite definované zdvíhacie a podporné body. Skontrolujte dosadnutie a zabráňte kĺzaniu hotových povrchov po kontaminovanom náradí.
4. Zmerajte počiatočnú geometriu
Otočte alebo naskenujte nápravu podľa receptu. Zrekonštruujte príslušnú karosériu alebo funkčnú os a prechody masky, diery a nepravidelné rysy.
5. Oddeľte opraviteľné ohyby od iných chýb
Odmietnuť alebo smerovať samostatne, keď signál indikuje lokálnu chybu formulára, poškodené strediská, povrchové chyby, nesprávne obrábacie zásoby, nadmerná oválnosť alebo neopraviteľný vzťah medzi vlastnosťami.
6. Vyberte bezpečnú korekčnú pozíciu
Vyberte rozpätie podpory, smer korekcie a oblasť tlače zo schválenej mapy. Aplikujte teplotu, sila, limity posunutia a počtu korekcií.
7. Použiť kontrolované nadmerné ohýbanie
Použite overený model na odozvu materiálu a pruženie. Zaznamenajte silu a posun počas zdvihu a zastavte sa pri akomkoľvek abnormálnom podpise.
8. Úplné uvoľnenie a opätovné meranie
Pred hodnotením výsledku odstráňte korekčnú záťaž. Prekontrolujte každú kontrolovanú koľaj, pretože jedna korekcia môže zmeniť inú stanicu alebo vzťah osi.
9. Skontrolujte nápravu
Vykonajte požadovaný povrch, rozmerové a nedeštruktívne kontroly podľa výkresu nápravy, špecifikácia procesu a história opráv.
10. Nahrať a vyložiť
Uložte identitu nápravy, revízia receptúry, teplota, mapy pred/po, korekčné súradnice, krivky sila-posunutie, alarmy a konečná dispozícia, keď sa vyžaduje sledovateľnosť.
Definujte Automaticky, Poloautomatický a manuálny rozsah
| Režim | Vhodné Kedy | Požadované ovládacie prvky |
|---|---|---|
| Automaticky | Stabilné rodiny náprav, opakovateľný predradený stav a definovaný výrobný tok | ID časti, automatizované meranie, nástroje riadené receptúrami, korekčné limity a sledovateľnosť |
| Poloautomatický | Viaceré varianty alebo obsluha za asistencie obsluhy s opakovateľným meraním | Riadené nastavenie, zámky, povolenia receptúry a nezávislé meranie uvoľňovania |
| Manuálny lis | rozvoj, opravy alebo práce s malým objemom tam, kde sú povolené | Kvalifikovaný operátor, riadené meradlo, indikácia sily/posunu a zdokumentované pravidlá rozhodovania |
Automatizácia neodstraňuje potrebu metalurgických limitov a validácie vzoriek. Opakuje sa iba overená cesta rozhodnutia.
Ponechajte povinnosti narovnávania a kontroly oddelené
Vyrovnanie mení globálnu geometriu. Neopraví každú poruchu nápravy.
| Podmienka | Narovnávanie môže potenciálne riešiť | Vyžaduje sa samostatná kontrola alebo proces |
|---|---|---|
| Globálny ohyb | áno, v rámci overenej obálky materiálu a geometrie | Uvoľnené meranie a konečná korelácia |
| Chyba lokálneho formulára denníka alebo sídla | Zvyčajne nie | Rozhodnutie o obrábaní alebo zamietnutí |
| Crack, lap alebo škodlivá indikácia | Nie | Schválené NDT a dispozičný postup |
| Porucha alebo poloha pozdĺžneho otvoru | Nie len vonkajšou korekciou ohybu | Interné meranie/NDT a technický prehľad |
| Poškodenie povrchu alebo defekt povlaku | Nie | Cesta opravy alebo odmietnutia povrchu |
| Nesprávne zapadnutie kolesa | Nie | Proces inžinierstva a montáže dvojkolesí |
| Nevyváženosť dvojkolesia | Nie | Vyváženie alebo funkčná skúška po montáži |
Lucchini RS predstavuje kontrolu ako samostatnú etapu svojej integrovanej výroby náprav. GHH-BONATRANS tiež vyzdvihuje pozdĺžne otvory ako umožňujúce nedeštruktívnu diagnostiku. Vyrovnávacia bunka by si mala vymieňať údaje o sledovateľnosti s operáciami kvality, ale nemalo by to znamenať, že výsledok priamej geometrie nahrádza požadovanú kontrolu.
Navrhovaná bunka na vyrovnávanie železničnej nápravy
Bunka špecifická pre projekt môže zahŕňať:
- chránený vysokovýkonný lis alebo pohyblivý portál dimenzovaný na základe údajov o sile vzorky;
- nastaviteľné široké podpery a vymeniteľné zaoblené topánky;
- manipulátory pre nepravidelné výkovky alebo chránené otáčanie opracovaných náprav;
- meranie teploty a tepelná ochrana/ochrana vodného kameňa pri spracovaní za tepla;
- kontaktné alebo bezkontaktné snímače geometrie zvolené pre aktuálny stav povrchu;
- identifikácia dielov a správa receptov;
- sila, posun a získavanie teploty;
- úplné uvoľnenie a automatické premeranie;
- dopravníky, reťaze, vidlice alebo zdvíhacie rozhranie prispôsobené toku zariadenia;
- odmietnuť smerovanie a sekvenciu bezpečnej obnovy;
- rozhranie vysledovateľnosti pre MES alebo záznamy o kvalite, ak sa to vyžaduje.
Konečná architektúra závisí od toho, či je cieľom horúca kovacia linka, korekčnú stanicu po tepelnom spracovaní alebo presne opracovanú bunku nápravy.
Vzorový plán testovania a akceptácie
Nevyberajte stroj iba podľa menovitého priemeru nápravy. Mala by pokrývať reprezentatívna vzorová matica:
- najmenšie a najväčšie časti nápravy;
- v prípade potreby plné a duté varianty;
- minimálna a maximálna dĺžka a hmotnosť;
- druhy materiálov a stavy tepelného spracovania;
- očakávaná veľkosť a smer prichádzajúceho ohybu;
- teplotný rozsah horúceho procesu alebo podmienky stabilizácie za studena;
- nepravidelné konce kovania a všetky funkčné rozloženia sedadiel;
- reprezentatívne podmienky povrchu a mierky;
- schválené a zakázané korekčné regióny;
- zákaznícke meradlo alebo nezávislá inšpekčná korelácia;
- maximálny počet opráv a pravidlá odmietnutia.
Použite Sprievodca testom a akceptáciou vzorky narovnania oddeliť dôkaz o realizovateľnosti, TUK, SAT a produkčná schopnosť. Zaznamenajte skutočné výsledky namiesto premeny hodnotenia konkurenčného stroja na prísľub pre celú lokalitu.
Údaje potrebné pre technický návrh
Uveďte prosím:
- výkresy a revízie náprav;
- všetky varianty náprav a ročné/sériové objemy;
- etapa procesu pri vyrovnávaní;
- materiál, tepelné spracovanie, tvrdosť a detaily povrchovej úpravy;
- teplotné okno horúceho procesu, ak je to vhodné;
- distribúcia prichádzajúcich ohybov, nielen najhoršia vzorka;
- riadené charakteristiky, údaje a akceptačné limity;
- povolená podpora, upínacie a lisovacie zóny;
- zakázané zóny, nátery, filé, vývrty a spevnené oblasti;
- čiastková hmota, ťažisko a obmedzenia pri manipulácii so zariadením;
- požadované NDT, limity kontroly povrchu a korekcie;
- zákaznícke meradlo, metóda kontroly a korelačné vzorky;
- sledovateľnosť, MES a požiadavky na správu;
- reprezentatívne dobré a nezhodné vzorky na skúšky.
Ak sú tieto vstupy neúplné, zodpovedným výstupom je koncept a plán testovania, nejde o bezvýhradnú záruku presnosti alebo doby cyklu.
Často kladené otázky
Môže jeden stroj narovnať horúce výkovky aj hotové nápravy?
Až po úplnom dvojprocesovom preskúmaní. Tepelná ochrana, stupnica, manipulátorov, senzorová metóda, povrchová ochrana, Základná kvalita a akceptačná logika sú zásadne odlišné. Spoločný tlačový rám sám o sebe nerobí kvalifikáciu oboch procesov.
Mala by sa náprava merať z centier alebo denníkov?
Použite výkresom definovanú funkčnú požiadavku a schválený procesný základ. Centrá môžu byť užitočné pre koreláciu obrábania, zatiaľ čo čapy alebo sedlá kolies môžu lepšie reprezentovať montážnu funkciu. Projekt by mal merať dostatok funkcií, aby dokázal ich vzťah, a nie predpokladať, že sú identické.
Je možné opraviť zostavené dvojkolesie v tej istej bunke?
Nie bez samostatného inžinierskeho posudku. Namontované kolesá, kotúče a prevody menia hmotnosť, podporné body, stuhnutosť, prístupné lisovacie zóny a požiadavky na kontrolu. Lisovanie a vyvažovanie dvojkolesia zostávajú samostatnými operáciami.
Znamená prejazd hádzania, že náprava je bezpečná?
Nie. Rút je jeden geometrický výsledok. Materiálny stav, celistvosť povrchu, NDT, tvrdosť, história procesov a všetky príslušné železničné požiadavky zostávajú nezávislými akceptačnými bránami.
Môžete zaručiť presnosť už samotným výkresom?
Žiadny zodpovedný dodávateľ by to nemal robiť. Výkresy definujú cieľ, ale reprezentatívne vzorky vytvárajú silu, odpruženie, podporovať vplyv, teplotné správanie, povrchové riziko, opakovateľnosť a korelácia meradla.
Vybudujte riešenie okolo procesu skutočnej nápravy
Riešenia vyrovnávania železničných náprav vyvíjame okolo aktuálnej fázy kovania alebo obrábania, teplotný stav, rodina náprav, funkčné údaje, bezpečná cesta nákladu a spôsob prijatia. Výsledkom môže byť horúca portálová bunka, studený vysokovýkonný automatický stroj alebo riadený poloautomatický lis – výber sa však riadi dôkazmi z výkresov a vzorových skúšok.
If this is your first railway axle straightening line, prečítajte si sprievodca výberom hriadeľa, rúrové a profilové práce najprv, potom porovnajte svoj rozpočet s FAT checklist for straightening machines.
Pošlite výkres nápravy, procesná cesta, materiálny stav, prichádzajúce údaje o ohybe, teplotné okno a spôsob kontroly. Potom môžeme definovať stratégiu merania, mapa nástrojov, manipulačný koncept, vzorová matrica a sledovateľný akceptačný plán pre vašu aplikáciu železničnej nápravy.