
I-nosník alebo H-nosník nie je kruhová tyč s väčším priemerom. Jeho dve príruby a stojina tvoria otvorený úsek, ktorého tuhosť sa mení podľa smeru. Zváranie, rezanie, manipulácia a výroba môžu spôsobiť uhlové skreslenie príruby, pozdĺžne vyklenutie, bočné zametanie, skrútenie alebo lokálna deformácia pásu. Každá chyba potrebuje iný údaj, dráha zaťaženia a spôsob korekcie.
Pred výberom zariadenia musí efektívny stroj na vyrovnávanie lúčov I zodpovedať päť otázok:
- Je obrobok valcovaná časť, zváraný namontovaný nosník, zúžený nosník, T-profil alebo vyrobená zostava s prílohami?
- Je uhlové skreslenie riadenej chybovej príruby, prevýšenie, pozametať, krútiť, zvlnenie webu alebo ich kombinácia?
- Kde môžu valčeky, podporuje a kontakt lisovacích nástrojov bez drvenia pásu, označenie hotového povrchu alebo zaťaženie citlivej zóny zvaru?
- Patrí požadovaná korekcia do priebežného vyrovnávača prírub, bodová tlačová stanica, systém twist/camber alebo trasa inžinierskeho preskúmania?
- How will the fully released beam be remeasured and accepted under the customer's drawing and applicable fabrication procedure?

*Ilustrácia inžinierskeho konceptu zváraného H-nosníka v súvislej bunke na vyrovnávanie príruby. Nie je to fotografia zo strany zákazníka ani reklamácia výkonu. Skutočné valce, sprievodcov, úsekový rozsah, medze sily a prijateľnosti vyžadujú testovanie skupiny riadených lúčov a reprezentatívnej vzorky.*
Definujte rodinu nosníkov a produkčnú fázu
| Rodina obrobkov | Hlavný rozdiel | Požadovaná trasa |
|---|---|---|
| Valcované za tepla I- alebo H-sekcia | Geometria pochádza z mlyna; počas manipulácie alebo neskoršej výroby môže dôjsť k skresleniu | Potvrďte stav mlyna, vlastnosti sekcie a povolená korekcia chladu |
| Zváraný montovaný H-nosník | Stojanové a prírubové dosky sú spojené pozdĺžnymi zvarmi; uhlové skreslenie príruby je bežnou chybou po zváraní | Meranie špecifické pre prírubu a kontinuálna alebo stupňovitá korekcia |
| T-nosník | Jedna pásnica a jedna stojina vytvárajú asymetrickú dráhu zaťaženia | Vyhradená podpora a rozloženie sprievodcu |
| Kužeľový nosník alebo nosník s premenlivou hĺbkou | Hĺbka pásu a tuhosť sa menia pozdĺž dĺžky | Recept a poloha nástrojov musia zodpovedať mape sekcie |
| Asymetrický I/H úsek | Nerovnaké príruby alebo posunutý pás menia neutrálnu os a pruženie | Samostatná validácia rodiny a vzorky |
| Nosník s výstuhami, koncové dosky alebo konzoly | Prídavné zariadenia prerušujú kontaktné zóny a môžu sa zablokovať v skreslení | Ovládanie s ohľadom na funkcie a miestne technické preskúmanie |
| Pozinkované, lakovaný alebo povrchovo upravený nosník | Kontaktné značky a poškodenie povlaku sa stávajú akceptačnými položkami | Kvalifikované podložky/valčeky a kontrola povrchu po spracovaní |
| Inštalovaný alebo servisne poškodený konštrukčný prvok | Zaťaženie, praskliny a história pripojenia môže byť neznáma | Pozemné stavby a inšpekčná cesta, nie výrobný recept |
Táto stránka sa zameriava na riadené vyrovnávanie dielenských komponentov valcovaných alebo zváraných nosníkov pred konečným uvoľnením. Nepovoľuje opravu prevádzkovej štruktúry v teréne.
Oddeľte režimy skreslenia
Uhlové skreslenie príruby
Pozdĺžne zváranie môže otáčať alebo nakláňať okraje príruby vzhľadom na pás. Špeciálny vyrovnávač prírub používa riadené zaťaženie valca proti prírube, pričom vedie lúč cez stroj. Stierli-Bieger popisuje hydraulickú valčekovú korekciu v nepretržitej prevádzke pre zvárané nosníky; Corimpex popisuje horizontálne systémy, ktoré korigujú príruby zváraných H-nosníkov ako súčasť zváracej linky.
This is not the same as correcting the full beam's longitudinal centerline.
Pozdĺžne prevýšenie
Camber is curvature in the beam's strong-axis plane. Môže to byť úmyselné alebo neúmyselné. Pred vydaním akéhokoľvek príkazu na opravu musí výkres rozlíšiť navrhnuté preklenutie od deformácie.
Bočné zametanie
Sweep je zakrivenie v rovine slabej osi. Potrebuje inú podporu a smer zaťaženia od camberu, a štíhly vzťah medzi pásom a prírubou môže spôsobiť, že časť bude citlivá na miestnu nestabilitu.
Twist
Twist je rotácia úseku po jeho dĺžke. Valčekový priechod len s prírubou môže nechať skrútenie nezmenené alebo ho prerozdeliť. Twist potrebuje indexované merania sekcií a kontrolovanú torznú dráhu.
Vlnitosť webu, Vybočenie alebo lokálne poškodenie
Lokálna deformácia pásu nie je automaticky vstupom vyrovnávacieho stroja. Vybočenie tenkého pásu, preliačiny, praskliny, chyby zvarov a poškodenia spôsobené teplom vyžadujú kontrolu a technické usporiadanie pred použitím sily.
| Pozorovaný výsledok | Možná príčina | Trasa |
|---|---|---|
| Obe hrany prírub vykazujú po zváraní konzistentnú uhlovú chybu | Zmršťovanie zvaru a rotácia príruby | Kandidát na vyhradené vyrovnávanie prírubových valcov |
| Stredová čiara lúča je zakrivená vertikálne, ale uhol rezu zostáva stabilný | Vyklenutie alebo luk so silnou osou | Vymeraná lisovacia alebo ohýbacia trasa |
| Lúč sa ohýba do strán | Sweep alebo úklon so slabou osou | Trasa laterálnej podpory a korekcie |
| Uhol prierezu sa otáča pozdĺž dĺžky | Twist | Meranie krútenia a vyhradená korekcia krútenia |
| Krátka ostrá zmena v blízkosti nadstavca alebo dorazu zvaru | Miestne obmedzenie, príkon tepla, poškodenie alebo výrobná chyba | Kontrola a cesta do inžinierstva; nepriemerujú do globálneho zakrivenia |
| Web zobrazuje vlny, zatiaľ čo príruby zostávajú zarovnané | Lokálna nestabilita pásu alebo zmršťovanie zvaru | Technická cesta špecifická pre web; vyrovnávač prírub to nemusí vyriešiť |
| Nameraný tvar sa mení pri pohybe podpier | Priehyb ťažkého lúča alebo nestabilný základ | Zmrazte stav podpory a merania, potom opakujte |
Vytvorte referenčný reťazec špecifický pre lúč
Dlhý ťažký nosník sa môže na dopravníkoch prehýbať a na opotrebovaných alebo nerovných valcoch môže dosadať rôzne. Inšpekčný plán by mal definovať:
- orientácia lúča a axiálny pôvod;
- referenčná príruba, stredová rovina webu a koncová časť;
- počet podpory, rozstup, výška a previs valca;
- či je výsledkom slobodný stav, riadená podpora alebo odkaz na príslušenstvo;
- profily camber a sweep po celej dĺžke;
- otáčanie alebo skrútenie sekcie na riadených axiálnych staniciach;
- uhol príruby k pásu na oboch stranách;
- šírka príruby, hrúbka, rovinnosť a stav hrán;
- hĺbka webu, hrúbka, plochosť a lokálna vlnitosť;
- miesto zvaru, stav špičky zvaru a vylúčené oblasti merania;
- opakovateľnosť po vyložení, obrátenie alebo otočenie lúča;
- correlation with the customer's fixtures, meradlá a definícia výkresu.

*Ilustrácia inžinierskeho konceptu samostatných meraní v celej dĺžke a v priereze. Nie je to predpísané rozloženie rozchodu. Skutočné polohy snímačov, výpočty rozstupov podpory a akceptácie vyžadujú koreláciu výkresu a meradla zákazníka.*
Chráňte web, Zvary a hotové povrchy
Predvolené chránené alebo kontrolné zóny
- nepodporované oblasti tenkého pásu pod koncentrovaným lisovacím zaťažením;
- zvárať prsty, spustenie/zastavenie zvaru a nekontrolované indikácie zvaru;
- hrany prírub, ktoré definujú hotové rozhranie;
- otvory pre skrutky, sloty, kopačky a výrezy;
- výstuhy, zátvorkách, koncové dosky a detaily pripojenia;
- identifikačné značky a značky sledovateľnosti;
- pozinkované, lakované alebo architektonicky exponované povrchy bez kvalifikovaných kontaktných podložiek;
- preliačiny, praskliny, laminácie, ryhy, silná korózia alebo predchádzajúce opravy.
Potenciálne schválené kontaktné zóny
- široká príruba identifikuje výkres riadeného rezu;
- zosilnené zóny prenosu zaťaženia stojiny/príruby podopreté proti lokálnemu vybočeniu;
- vymeniteľné profily valčekov prispôsobené geometrii príruby a pásu;
- očistite nenatierané povrchy pred konečnou úpravou, ak to procesný plán umožňuje;
- handling points verified for the beam's mass, ťažisko a rozloženie príslušenstva.
Mapa kontaktov by mala byť kontrolovaná podľa rodiny sekcií. Poloha valčeka, ktorá vyhovuje nosníku H s paralelnou prírubou, môže prekážať skosenej prírube, výstuha alebo asymetrický úsek.
Vyberte metódu opravy z mapy chýb
Kontinuálne vyrovnávanie prírubových valcov
Táto metóda je vhodná, keď je kontrolovaným problémom opakovateľné uhlové skreslenie príruby pozdĺž zvaru vyrobeného nosníka. Stierli-Bieger opisuje jeden alebo viac prechodov s valcami nastavenými na obrobok a požadovanú korekciu. Corimpex popisuje horizontálne podávané systémy s nezávisle umiestnenými korekčnými skupinami. Stále je potrebné definovať výrobné riešenie:
- orientácia podporovaného nosníka;
- profily valcov a vôle pre každú prírubu a rad pásov;
- polohy vedenia a kontrola proti prekrúteniu;
- postupnosť prechodov a nastavenie ohraničeného valca;
- výška vstupného/výstupného dopravníka a synchronizácia;
- zvar, ochrana povrchu a hrán;
- overenie uhla uvoľnenej príruby a plného lúča.
Korekcia stlačenia bodu pre prevýšenie alebo zametanie
Hydraulický lis môže riešiť nameranú globálnu alebo lokálnu chybu stredovej čiary, keď podpery a lisovací bod tvoria bezpečnú dráhu zaťaženia. Vyžaduje si to široké nástroje, stabilita lúča, medze sily/posunu, odpruženie a plne uvoľnené premeranie. Koncentrované zaťaženie nesmie byť umiestnené na nepodoprenú tenkú stojinu jednoducho preto, že je to geometricky výhodné.
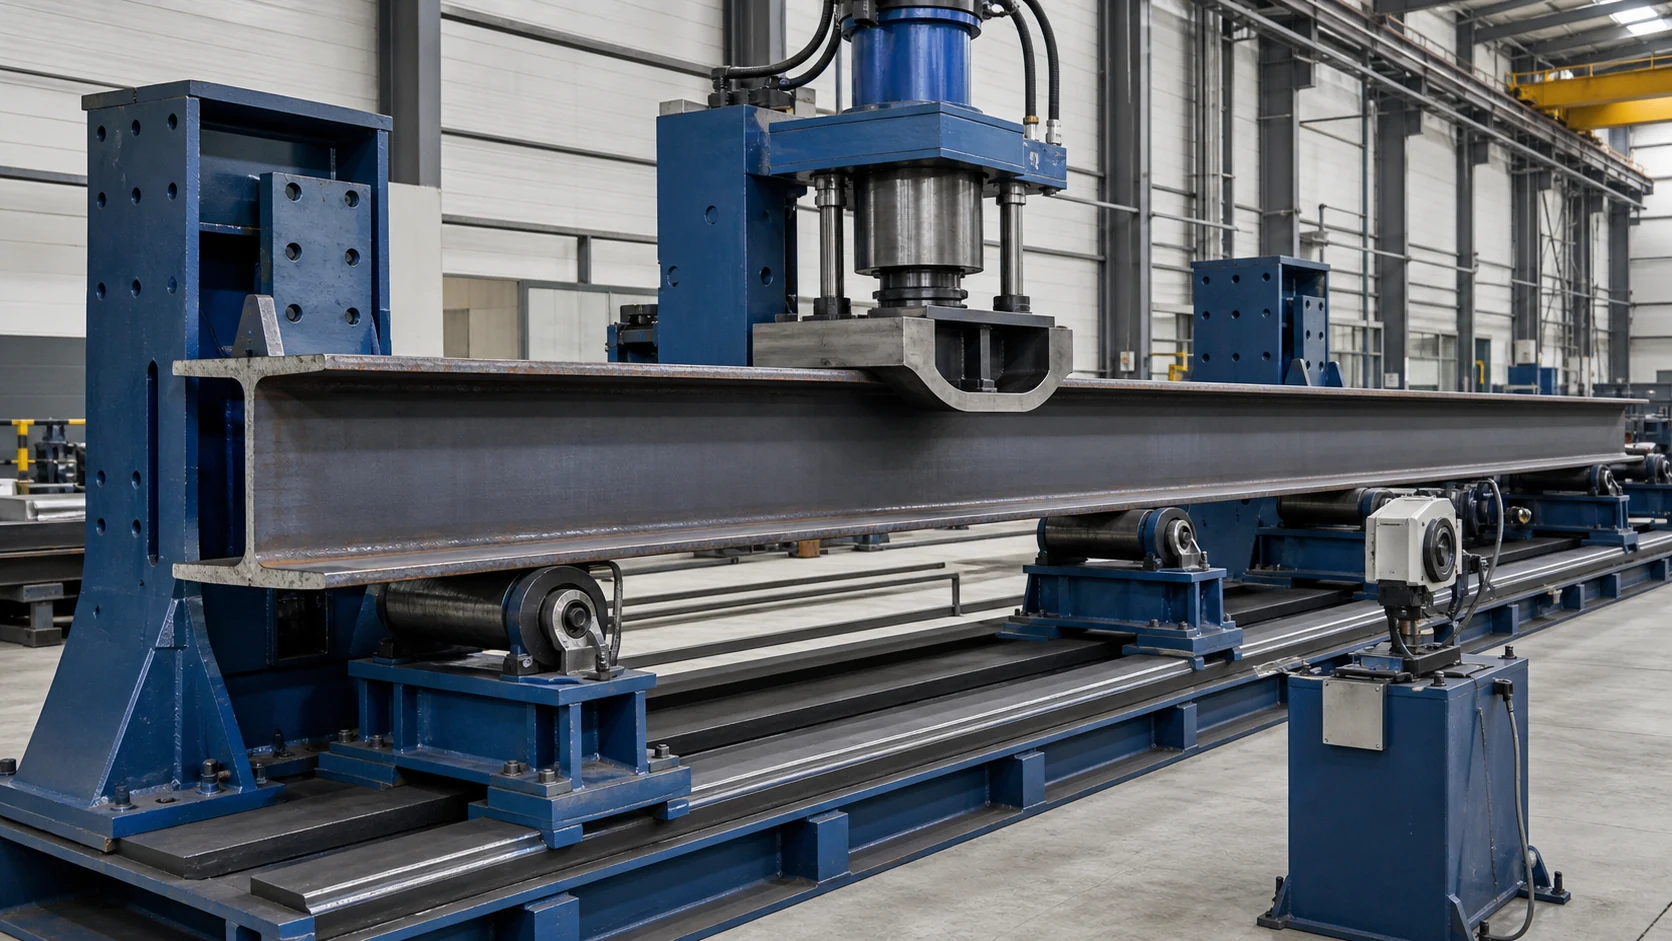
*Ilustrácia inžinierskeho konceptu lisovacej stanice s dlhým lúčom. Nie je to univerzálny prípad zaťaženia. Rozpätie podpory, náradia, lokálny stres, odolnosť proti vzpieraniu, pruženie a stav povrchu vyžadujú overenie vzorky a technické schválenie.*
Korekcia skrútenia alebo viacerých osí
Keď sa rotácia sekcie mení pozdĺž dĺžky, stroj potrebuje kontrolované reakčné body a aplikáciu krútiaceho momentu. Uhol príruby, prevýšenie, zametanie a skrútenie sa musí prekontrolovať po každej korekcii, pretože jedna operácia môže posunúť iný chybový komponent.
Tepelné vyrovnávanie
Tepelné vyrovnávanie je samostatný kontrolovaný výrobný proces. Vyžaduje si to schválený postup, kontrola materiálu a zvaru, kontrola teploty a kvalifikovaný personál. Táto stránka nepovažuje nekontrolované zahrievanie horáka za náhradu za meraný proces mechanického vyrovnávania.
Prečítajte si vyrovnávanie lisom vs vyrovnávanie valcom pre všeobecné porovnanie metód, potom použite vyššie uvedené kontroly dráhy zaťaženia a nestability špecifickej pre nosník.
Integrované meranie, Manipulácia a bezpečnosť
Ťažké dlhé nosníky robia manipuláciu s materiálom skôr súčasťou vyrovnávacieho systému ako doplnkom. Výrobná bunka môže vyžadovať:
- poháňané vstupné a výstupné valčekové dopravníky;
- synchronizovaný transport cez korekčnú zónu;
- bočné vodiace lišty, ktoré sa stabilizujú bez zablokovania v falošnom nulovom bode;
- zdvíhanie, otáčanie alebo otáčanie o 180 stupňov, keď obe strany vyžadujú prístup;
- nastaviteľná výška valca pre zmeny sekcií;
- detekcia prítomnosti konca a strany;
- bezpečné zóny okolo pohyblivých koncov lúčov a bodov zovretia;
- receptové zámky pre rodinu sekcií a orientáciu;
- sledovateľnosť prichádzajúcich, stredné a uvoľnené merania.
Bendmak verejne umiestňuje vyrovnávanie H-profilu pred alebo po výrobe, keď sú príruby alebo pásy zdeformované. Corimpex integruje horizontálny vyrovnávač lúčov so zváraním, montážne a lúčové zariadenia. Tieto príklady trhu podporujú architektúru integrovanej linky; nestanovujú kapacitu alebo presnosť navrhovaného článku StraighteningTech.
Postavte inšpekčnú bránu okolo vyrovnávania
Pred korekciou, potvrdiť:
- označenie sekcie, materiálový certifikát a tepelnú alebo výrobnú históriu;
- revízia výkresu a zámerné vyklenutie alebo zúženie;
- stav zvaru a požadované usporiadanie vizuálnej alebo nedeštruktívnej kontroly;
- príloha, mapa otvorov a výrezov;
- stav povrchu/náteru a povolené kontaktné zóny;
- uhol vstupnej príruby, prevýšenie, pozametať, skrútenie a mapa miestnych defektov;
- oprávnenosť opravy a podmienky zamietnutia/technickej kontroly.
Po korekcii, zopakujte kontrolovanú kontrolu rozmerov a všetky požadované kontroly zvarov alebo povrchu. Rovnanie nemôže opraviť trhlinu, neprijateľný zvar, laminovanie, roztrhnutá diera, závažné lokálne vybočenie alebo stratená časť.
The governing tolerance should come from the customer's drawing and applicable fabrication or product standard. Do not copy a machine supplier's sample range into a project acceptance specification.
Ukážka externého vyrovnávania lúča H
Nasledujúce externé video zobrazuje stroj na vyrovnávanie príruby s H-lúčom. Je priložený na ilustráciu kategórie vybavenia, nie ako prípad zákazníka StraighteningTech, špecifikácia stroja alebo doklad o prevzatí.
Informácie potrebné pre technický návrh
| Vstup | Minimálne detaily |
|---|---|
| Trámová rodina | Valcované alebo zvárané; ja, H, T, zúžený, asymetrická alebo vyrobená zostava |
| Rozsah sekcií | Celková dĺžka, šírka/hrúbka príruby, výška/hrúbka a hmotnosť pásu |
| Materiál a javisko | stupeň, tepelný stav, proces zvárania, pred/po zhotovení a stave náteru |
| Chybové režimy | Uhol príruby, prevýšenie, pozametať, krútiť, zvlnenie webu a mapa miestnych defektov |
| Požadovaný výsledok | Tolerancia kresby, dátum, podmienka podpory, stanice a spôsob kontroly |
| Chránené funkcie | Zvary, diery, zvláda, výstuhy, koncové dosky, nátery a hotové rozhrania |
| Manipulácia | Spôsob načítania, orientácia, ťažisko, výška dopravníka a požiadavka na otáčanie |
| Potreba výroby | Produktový mix, poraziť cieľ, prechod, automatizácia a sledovateľnosť |
| Plán kvality | Stav zvaru/NDT, povrchová kontrola, korelácia meradla, FAT/SAT a formát správy |
Ak je zadanie neúplné, prvým výstupom by mal byť plán merania a testovania vzoriek, a nie vynájdená sila, presnosť alebo hodnotu priepustnosti.
Od testovania vzorky po uvedenie do výroby
- Skontrolujte výkresy, oddielové rodiny, postupy zvárania a akceptačné dokumenty.
- Samostatný uhol príruby, prevýšenie, pozametať, skrútenie a lokálne poškodenie.
- Zmrazte podporu, údaj a metóda merania.
- Identifikujte chránené a povolené kontaktné zóny.
- Zmerajte reprezentatívne vzorky normálneho a najhoršieho prípadu.
- Vyskúšajte vybraný valec, lis alebo viacosová korekčná trasa.
- kvantifikovať odpruženie, krížová väzba, povrchové značenie a opakovateľnosť.
- Znovu skontrolujte zvary a povrchy podľa plánu kvality.
- Correlate released results with the customer's gauges.
- Zmrazenie nástrojov, recepty, zastavovacie limity, spracovanie polí logiky a sledovateľnosti.
- Bežať vzorový test a prijatie pred prepustením overenej rodiny.
For an I-beam and H-beam application like this one, procurement teams usually pair the návod na výber rovnačky with the rozpočtový obrázok pre rovnací stroj before shortlisting vendors.
Pošlite nám svoje nákresy lúčov, úsekový rozsah, mapa skreslenia a spôsob akceptácie získať koncept vyrovnávania a manipulácie. StraighteningTech vyvíja zariadenie, náradia, pracovný tok merania a overovania okolo skutočnej rodiny lúčov namiesto použitia jedného všeobecného nastavenia na každý profil.