
Большие бесшовные стальные трубы могут создать глобальный лук, местные изгибы или деформация при обработке после прокатки, термическая обработка, транспортировка и хранение. Когда труба недостаточно прямая, это может создать проблемы во время обработки, сварка, инспекция, покрытие, сборка или установка на месте. Для длинных и тяжелых труб, the correction process must also distinguish actual deformation from the deflection created by the pipe's own weight.
Предлагаемое решение основано на ряде клиентов компании OD. 127 мм × 9.525 мм стены до наружного диаметра 349.25 мм × 38.1 мм стены, длиной от 1,828.8 к 12,192 мм. Он сочетает в себе контролируемую поддержку, измерение в полный рост, гидравлический точечный пресс-правка и перезамер. Записанное требование «1 в 1000 мм» необходимо уточнить перед предложением; это предварительно рассматривается как возможное 1 отклонение мм на 1000 мм расчетная длина, не как подтвержденный допуск в один дюйм.

Бесшовные стальные трубы и требования к проекту
Проект охватывает очень широкую трубную оболочку.. Внешний диаметр меняется почти в три раза, Толщина стенки изменяется в четыре раза, а общая длина изменяется примерно от 1.8 к 12.2 м. Эти различия влияют на жесткость., собственный вес, расстояние между опорами, метод измерения, требуемая корректирующая сила и обработка материалов.
С использованием 7,850 кг/м³ только как предварительная оценка плотности стали, наименьший заявленный размер при наименьшей заявленной длине составляет приблизительно 50 кг, в то время как наибольший заявленный размер при самой длинной заявленной длине будет примерно 3,564 кг, если эти максимальные размеры встречаются вместе. Фактическое расписание деталей, Прежде чем можно будет определить размеры системы загрузки и поддержки, необходимо указать марку стали и сертифицированные веса..
| Элемент проекта | Вклад клиента / Статус |
|---|---|
| Заготовка | Бесшовная стальная труба |
| Внешний диаметр | 127–349,25 мм |
| Толщина стены | 9.525–38,1 мм |
| Длина | 1,828.8–12 192 мм |
| Марка материала / Предел текучести | Еще не предоставлено |
| Входящая деформация | Распределение дальности и изгиба еще не предоставлено. |
| Записанная прямолинейность | «1 в 1000 мм”; единица, расчетная длина и метод приемки подлежат подтверждению |
| Текущий метод | Квалифицированная ручная выпрямление, о которой сообщил клиент |
| Основная цель | Сократите время производства и сократите зависимость от высококвалифицированной ручной коррекции. |
| Предлагаемый метод | Мощный гидравлический точечный пресс-выпрямитель с дозированной опорой и повторным измерением |
| Модель машины / Номинальная сила | Подтверждается инженерным расчетом и испытанием репрезентативной выборки. |
Определите локальную и общую прямолинейность перед выбором станка
Такое утверждение, как «1 мм на 1000 мм» обычно описывает локальную проверку прямолинейности на определенной расчетной длине.. Он не определяет автоматически максимальное отклонение по всему 12.2 м трубы. Общую прямолинейность можно измерить относительно хорды., лазерный эталон, указанные опоры или другой стандартный метод. Эти два элемента управления могут давать разные результаты приемки, и их не следует объединять в одно число..
Условия проверки также должны определять ориентацию трубы и положения опор.. Длинная труба изгибается под действием силы тяжести. If the machine supports it at different points from the customer's inspection station, две системы могут сообщать разные значения, даже если ни одно из измерений не является дефектным. Таким образом, корреляция калибровок требует той же логики базовых данных., согласованная схема опоры и повторяемый метод отделения прогиба от собственного веса от постоянного изгиба.
| Элемент управления | Требуемое определение |
|---|---|
| Локальная прямолинейность | Допустимое отклонение и точная расчетная длина, потенциально 1000 мм |
| Общая прямолинейность | Требования к хорде/оси полной длины и метод измерения |
| Измерение данных | Внешний диаметр трубы, осевая линия, генераторы ссылок или заданные конечные элементы |
| Условие поддержки | Число, позиция, высота и тип контакта опор |
| Ориентация | Фиксированное положение синхронизации или вращение на определенные углы |
| Овальность / Диаметр | Требуется только в том случае, если это регулируется чертежом или стандартом. |
| Поверхностная приемка | Никаких недопустимых вмятин, местные сплющивания или следы поддержки/прессования |
Почему большие бесшовные трубы трудно выпрямить
Заготовка полая, поэтому пресс не действует на сплошной участок. Узкий пуансон или неправильно расположенная опора могут привести к образованию локальных вмятин., уплощение или овальность, даже если продольный изгиб улучшается. Контурные седла должны распределять контакт по подходящей площади., и допустимое контактное напряжение должно быть подтверждено для фактического наружного диаметра., толщина стены, сорт и температура. The section-preservation rules for smaller hollow parts are covered in правка тонкостенных труб.
Диапазон длины и веса создает вторую проблему.. А 12 м трубу нельзя рассматривать как короткую деталь, расположенную между двумя неподвижными опорами.. Для контроля провисания может потребоваться несколько приводных или регулируемых опор., перемещать трубу через положения измерения и прессования и предотвращать неконтролируемое перекатывание. Система поддержки является частью процесса метрологии и правки., не только обработка материалов.
| Задача, специфичная для заготовки | Риск | Требуемый контроль |
|---|---|---|
| Полое круглое сечение | Вмятины, сплющивание или овальность при точечном нажатии | Широкий контурный пресс-башмак и седла; пределы силы/хода |
| 1.8Диапазон длины –12,2 м | Собственный вес создает ложные показания прямолинейности. | Определенная модель поддержки и повторяемые измерения во всю длину |
| До ОД 349.25 × 38.1 мм | Высокая и переменная корректирующая сила | Данные о сортности/урожайности, профиль изгиба, расчет и выборочная проверка |
| Потенциальная многотонная деталь | Небезопасное или медленное ручное позиционирование | Приводные ролики, устройства против крена, интерфейс кран/козловой кран и защищенное перемещение |
| Несколько местных изгибов | Одно исправление меняет соседние разделы | Полная карта изгиба и контролируемая последовательность коррекции. |
| Широкое семейство | Чрезмерная замена или неправильный инструмент | Рецепты в зависимости от размера, регулируемые опоры и проверенный набор инструментов |
| Квалифицированный ручной процесс | Точка и ход пресса в зависимости от оператора | Измеренное место изгиба, контролируемая коррекция и повторная проверка |
Рекомендуемый метод выпрямления
Для больших труб с локализованным или многоточечным изгибом, предпочтительной отправной точкой является концепция гидравлического трехточечного пресса-правки.. Труба поддерживается на двух или более управляемых седлах., измеряется профиль изгиба, и гидравлический цилиндр выполняет чрезмерный изгиб в утвержденном месте.. В зависимости от окончательной планировки, труба может перемещаться через неподвижную прессовую раму или пресс/измерительная рама может перемещаться вдоль трубы.
Многовалковая правильная машина может быть более подходящей для непрерывного производства труб одинаковых размеров и с распределенной кривизной.. Это не автоматически лучший выбор для широкого спектра изделий больших диаметров., толстые стенки и локальные изгибы. Окончательный выбор метода должен учитывать пропускную способность., размер микс, сорт материала, входящая деформация, риск овальности и возможность безопасного вращения трубы. Oil tubing and casing follow a related OCTG-specific route.
Предлагаемый процесс автоматического выпрямления
Соответствующее 243-секундное видео показывает большую трубу внутри тяжелой вертикальной гидравлической прессовой станции с приподнятой платформой обслуживания и множеством опорных элементов.. Это полезное свидетельство масштаба, архитектура пресса и проблемы с обработкой труб. Это визуально не подтверждает технологию измерения., номинальная сила, окончательный допуск, алгоритм автоматической коррекции или производственный цикл, поэтому эти детали остаются предметом подтверждения проекта.
| Шаг | Процесс | Инженерное назначение |
|---|---|---|
| 1 | Идентификация труб и выбор рецептуры | Матч ОД, стена, длина, оценка, допуск и оснастка |
| 2 | Загрузка и позиционирование стабилизатора поперечной устойчивости | Безопасно перенесите тяжелую трубу на контролируемые опоры |
| 3 | Настройка высоты опоры и установка базовой точки | Создайте условия повторяемости для измерения длинных труб. |
| 4 | Первоначальное измерение в полный рост | Нанесите на карту локальный и общий изгиб до коррекции |
| 5 | Расчет изгиба и последовательность исправлений | Выберите точку прессования, поддержка промежутка, ориентация и начальный ход |
| 6 | Индексация трубы или рамы | Совместите выбранный изгиб со станцией гидрокоррекции. |
| 7 | Контролируемый гидравлический перегиб | Поправьте трубу в пределах силы, пределы хода и овальности |
| 8 | Переизмерение и адаптивная коррекция | Закройте цикл или остановитесь на подтвержденном пределе процесса. |
| 9 | Окончательная проверка прямолинейности/овальности | Проверьте каждую требуемую характеристику, используя согласованный метод. |
| 10 | Запись и выгрузка данных | Сохраните результаты и безопасно извлеките трубы OK/NOK из ячейки. |
Загрузка, Поддержка и позиционирование
Труба переносится краном, портальный, шагающая балка или система приводных роликов в зависимости от фактического веса и потока растений. Устройства стабилизации и упоры необходимы, поскольку большая круглая заготовка может неожиданно сдвинуться с места.. Опоры должны регулироваться по положению и высоте и должны использоваться сменные., контурные контактные поверхности, подходящие для отделки труб.
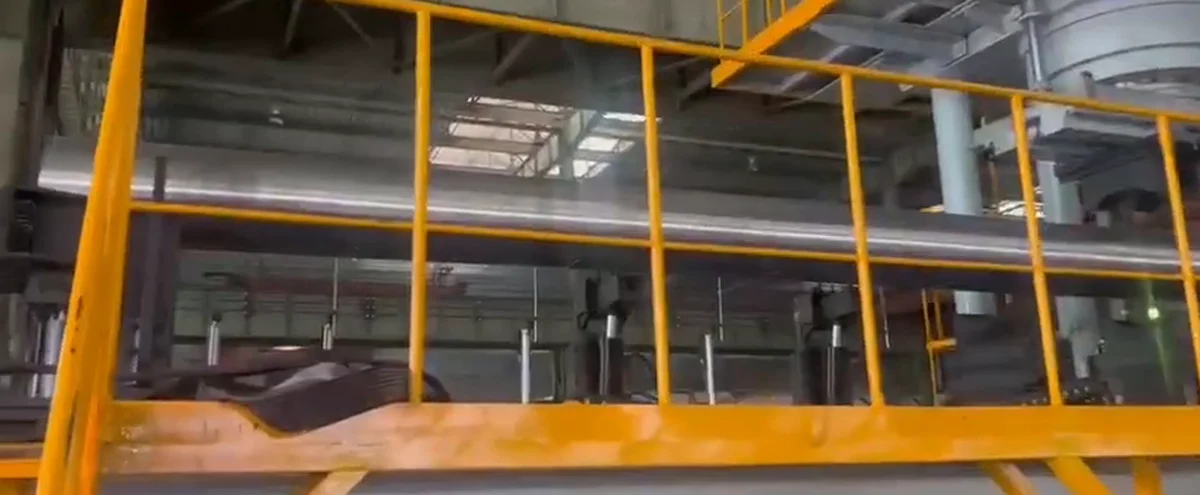
Для длинных деталей, прогиб опоры и уровень фундамента могут повлиять на измерение. Ввод в эксплуатацию должен включать согласование поддержки, проверки повторяемости и определенная нулевая/эталонная процедура перед принятием производственных рецептов.
Измерение изгиба по всей длине
Измерительная система может использовать лазерное сканирование., контактные датчики смещения или другой проверенный метод регистрации профиля трубы по ее длине. В плане измерений должно быть указано разрешение, расчетная длина, условие поддержки, обработка поверхности и измеряется ли труба в одном положении часов или поворачивается для разделения многоплоскостного изгиба и овальности.
Если клиент использует строковую линию, линейка или автономная лазерная станция, результат автоматической машины следует сравнить с этим методом на том же наборе образцов.. Целью является не только повторяемость внутри машины., но согласие с методом окончательной приемки.
Гидравлическая коррекция с защитой секций
Контроллер выбирает точку коррекции и пролет опоры на основе измеренного изгиба.. Контурный прижимной башмак распределяет нагрузку по поверхности трубы., в то время как два или более седел создают точки реакции. Ход должен превышать упругое отклонение, достаточное для обеспечения контролируемой постоянной коррекции., но оставаться ниже пределов, которые могут повлиять на, сплющить или расколоть трубу.
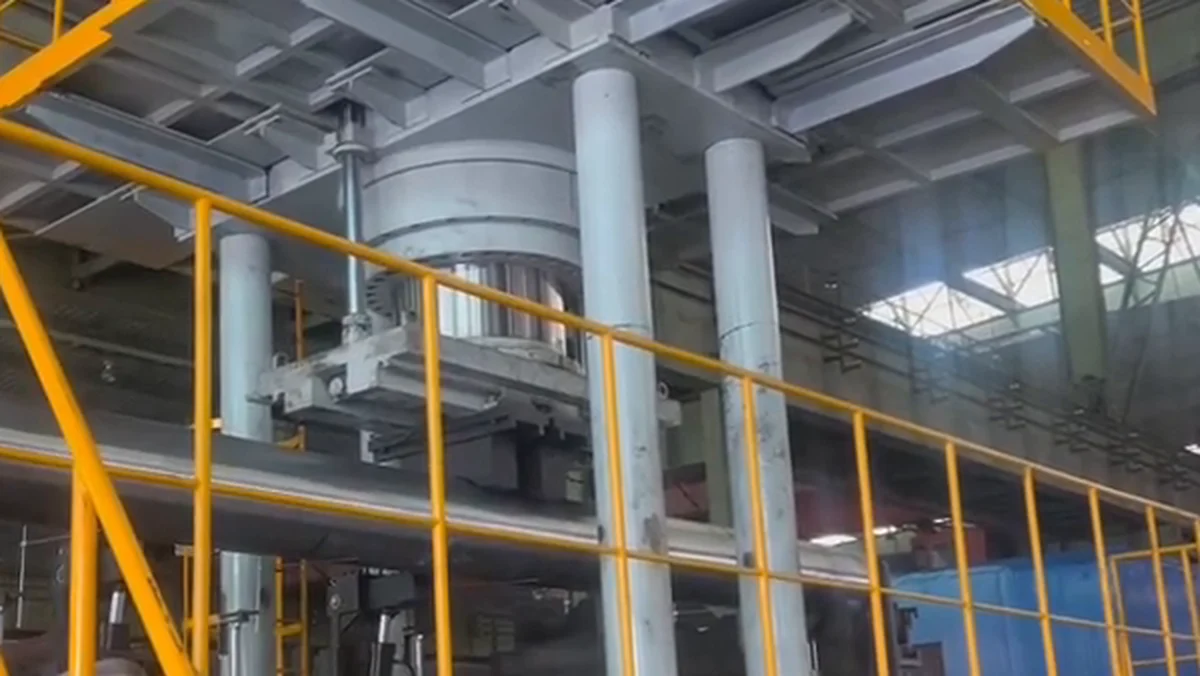
Номинальное усилие не может быть выбрано только на основе внешнего диаметра.. Это зависит от толщины стены, марка стали и предел текучести, поддержка промежутка, момент сопротивления сечения, входящий изгиб, желаемый остаточный результат и допустимое местное напряжение. Начальные пределы усилия/хода должны быть установлены путем расчета и репрезентативных выборочных испытаний..
Переизмерение, Ограничения итераций и обработка NOK
После коррекции, труба измеряется еще раз при тех же условиях опоры. Если результат выходит за пределы допуска, но измеренная реакция в норме и рецепт находится в допустимых пределах, система может рассчитать еще одну поправку. Максимальный ход, сила, правила подсчета исправлений и ненормального ответа предотвращают неконтролируемое повторное нажатие.
Труба, которая не может безопасно достичь цели, должна быть классифицирована как НОК или отправлена на инженерную экспертизу.. Машина должна сохранять профиль «до/после»., позиции коррекции, удары/силы, если таковые имеются, версия рецепта и окончательное решение, когда этого требует отслеживаемость проекта.
Рекомендуемая конфигурация ячейки
| Модуль | Предлагаемое требование | Почему это необходимо |
|---|---|---|
| Концепция машины | Мощный гидравлический трехточечный пресс для выпрямления труб. | Местный, контролируемая коррекция для больших полых профилей |
| Конверт заготовки | НД 127–349,25 мм; стенка 9,525–38,1 мм; длина 1828,8–12192 мм | Охватывает заявленный диапазон проектов, при условии подтверждения графика размеров |
| Номинальная сила / Гладить | Размер определяется путем расчета и выборочного испытания | Предотвратить занижение размера, чрезмерный стресс или ошибочный выбор модели |
| Измерительная система | Полноразмерное лазерное/контактное измерение профиля подтверждено | Различают локальный и общий изгиб и поддерживают коррекцию с обратной связью. |
| Поддерживает | Регулируемые контурные седла с электроприводом и определенной высотой и расстоянием между ними. | Контролируйте собственный вес и защищайте поверхность трубы. |
| Позиционирование | Приводные ролики, индексирующий привод или подвижная рама пресса | Безопасно доведите каждый измеренный изгиб до точки коррекции. |
| Оснастка | Специальные пресс-башмаки и седла для OD | Уменьшите риск вмятин и овальности |
| Элементы управления | Рецепты размеров, карта изгиба, пределы коррекции и логика переизмерения | Уменьшите зависимость от ручного принятия решений |
| Умение обращаться | Кран/козловой/ходячая балка/роликовый интерфейс с контролем поперечной устойчивости | Управляйте предполагаемым ассортиментом деталей, который может достигать нескольких тонн |
| Данные о качестве | Начальный/конечный профиль, история исправлений и результат ОК/НОК по мере необходимости | Проверка и отслеживаемость процесса |
| Безопасность | Охрана, взаимосвязанное движение, защита от перегрузки и безопасный доступ | Защитите операторов, находящихся рядом с тяжелой движущейся круглой заготовкой. |
Проверка проекта перед окончательным предложением
Матрица образца должна охватывать наименьшие и наибольшие комбинации наружного диаметра/стенки., самые короткие и самые длинные трубы, нормальные и худшие изгибы, все соответствующие марки стали и любые условия термической обработки. Каждое испытание должно документировать позиции поддержки., ориентация, входящий профиль, положение коррекции, сила/ход, если возможно, окончательный профиль, овальность/состояние поверхности и общее время цикла.
Прежде чем цель прямолинейности станет гарантией машины, клиент должен подтвердить, означает ли записанное требование 1 мм на 1000 мм, другая единица измерения или общий коэффициент прямолинейности. Затем методы проверки машины и клиента должны быть сопоставлены на одних и тех же образцах..
Информация, необходимая для предложения по выпрямлению бесшовных труб
Пожалуйста, предоставьте полную спецификацию труб., марка материала и предел текучести, сертифицированный или расчетный вес, Допуски по наружному диаметру и стенкам, распределение входящего изгиба, местные и общие требования к прямолинейности, Стандарт контроля и метод измерения, предел овальности, ограничения на поверхность/маркировку, условие поддержки, целевое время цикла, годовой объем, планировка завода, Интерфейс крана/ролика и репрезентативные трубы для отбора проб.
Эти входные данные позволяют группе решения рассчитать силу и пролет опоры., выберите принцип измерения, проектирование контурной оснастки, определить требования к обращению и безопасности, и проверим процесс до того, как будет принята окончательная модель машины и номинальная сила..
Часто задаваемые вопросы
Есть ли «1 в 1000 мм» означает один дюйм изгиба на 1000 мм?
Это неоднозначно и не должно интерпретироваться таким образом без подтверждения.. Возможно, это было задумано как 1 мм на 1000 мм расчетная длина. Чертеж или спецификация заказчика должны определять устройство., расчетная длина, состояние опоры и метод проверки.
Может ли одна машина покрыть ОД 127 к 349.25 мм и длиной до 12.2 м?
Потенциально, но диапазон силы, пресс-путешествие, позиции поддержки, измерительное поле, смена оснастки и система обработки должны охватывать полный график. Требуется список фактических комбинаций наружного диаметра/стенки/длины.; одних только конечных точек диапазона недостаточно.
Как предотвратить сплющивание трубы при правке прессом?
В решении используются контурные пресс-башмаки и седла., контролируемый диапазон опоры и проверенные пределы силы/хода. Овальность и состояние поверхности следует включать в план приемки испытаний образцов, если они являются функциональными требованиями..
How does the machine compensate for the pipe's own weight?
Труба измеряется под определенным, повторяемое условие поддержки. Позиции и высоты опор включены в каждый рецепт., and the machine result is correlated with the customer's final inspection method.
Подтвержден ли уже требуемый тоннаж машины??
Нет. Номинальное усилие должно рассчитываться на основе марки материала., предел текучести, раздел, опорный пролет и входящий изгиб, затем проверено на репрезентативных образцах. На этой странице намеренно не указана непроверенная модель или тоннаж..
Может ли система заменить опытного оператора ручной правки??
Он может стандартизировать измерения, выбор места сгиба, пределы коррекции, переизмерения и записи. По-прежнему требуются операторы для подачи материалов, проверка оснастки, инспекционные проверки, техническое обслуживание и нештатные трубы, если вся ячейка не спроектирована для другой модели укомплектования персоналом.
Что требуется перед предложением?
Минимальный полезный пакет — это график труб., оценка, масса, входящий изгиб, локальная/общая цель, метод проверки, пределы овальности/поверхности, производственная цель, Схема установки и трубы для отбора проб.
Заключение
Выпрямление больших бесшовных труб – это комбинированная метрология., структурная коррекция и проблема с погрузочно-разгрузочными работами. Конечный результат зависит от контроля собственного веса, картирование изгиба во всю длину, распределение прессового контакта по полому сечению и повторение измерений при тех же условиях опоры.
Проектирование на этой странице — это половина картины. – тот manual vs automatic straightening comparison и automatic straightening ROI worksheet cover the commercial half of a seamless steel pipe project.
Отправьте свой график труб, марка стали, профиль входящего изгиба, определение прямолинейности, производственный план и образец информации для технико-экономического обоснования. Последняя сила прессы, оснастка, поддерживает, система измерения и модель машины должны быть подтверждены посредством инженерных расчетов и репрезентативных выборочных испытаний..