
Eine Eisenbahnachse ist ein sicherheitskritisches Schmiedebauteil mit großen Querschnittsänderungen, Radsitze, Lagerzapfen, Schultern, Hohlkehlen und optionale Getriebe- oder Bremsscheibensitze. Das Richten kann erfolgen, während das Schmiedestück noch heiß ist, nach der Wärmebehandlung, bei der Grobbearbeitung oder nach der Endbearbeitung von Funktionsflächen. Jede Stufe erzeugt eine andere Kombination der Bezugsqualität, materielle Reaktion, Oberflächenrisiko und Inspektionsverantwortung.
Eine zuverlässige Lösung zum Richten von Eisenbahnachsen beginnt daher mit der Prozessphase und nicht mit der Presstonnage. Das Projekt muss die Achsfamilie definieren, Temperaturzustand, zulässige Korrekturzonen, Handhabung schwerer Teile, Messreferenz, Freigabeteileabnahme und die Grenze zwischen Achsrichten und späterer Radsatzmontage.
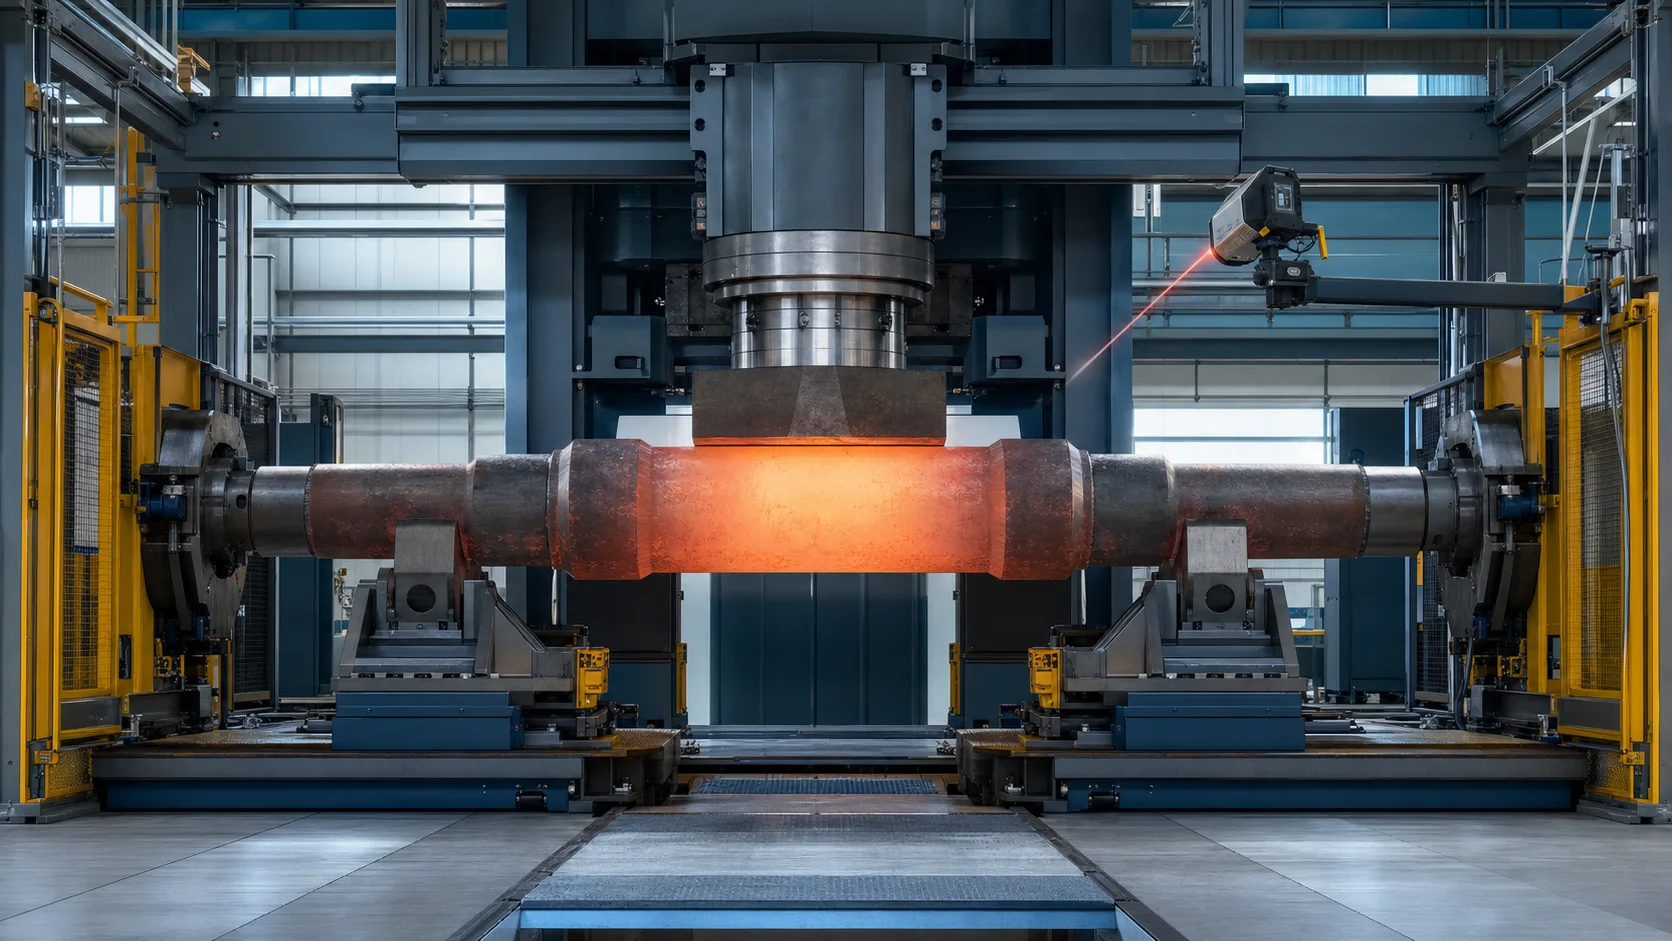
Dies ist eine Illustration eines technischen Konzepts, kein Foto vom Kundenstandort. Tatsächliche Achsgeometrie, Temperaturfenster, Presskapazität, Handhabungslayout und Werkzeugausstattung erfordern Zeichnungen und repräsentative Mustertests.
Beim Richten der Eisenbahnachse handelt es sich nicht um das Pressen des Radsatzes
Die Begriffe Achse, Achswelle und Radsatz werden bei frühen Anfragen oft gemischt, Sie beschreiben jedoch unterschiedliche Werkstücke und Prozesse.
| Werkstück oder Prozess | Hauptaufgabe | Richtumfang |
|---|---|---|
| Nackte Eisenbahnachse | Korrigieren Sie die Biegung oder Achsenbeziehung vor der Radmontage | Diese Seite |
| Zusammengebauter Radsatz | Räder, Bremsscheiben, Zahnräder oder Lager sind bereits montiert | Erfordert eine separate Risiko- und Datenüberprüfung des Montagezustands |
| Radsatzpressen | Räder zusammenfügen oder entfernen, Scheiben und Zahnräder mit kontrollierter Interferenz- und Kraft-Weg-Aufzeichnung | Kein Richtvorgang |
| Achswelle für Kraftfahrzeuge | Kleinere Fahrzeug-Antriebsstrangkomponente mit Keilverzahnung, Flansche oder Getriebemerkmale | Von der engagierten abgedeckt Lösung zum Richten von Achswellen im Automobilbereich |
| Auswuchten des Radsatzes oder Lauftest | Bewerten Sie die Massenverteilung oder das Funktionsverhalten des zusammengebauten rotierenden Systems | Wird nicht durch Achsrichten ersetzt |
MAE trennt Radsatzwellen im Guss-/Schmiedeteil-Richtverfahren von Radsatzpressen, die der Montage dienen. Diese Unterscheidung ist wesentlich: Eine Maschine, die zum Korrigieren eines blanken Schmiedeteils konzipiert ist, ist nicht automatisch zum Pressen von Rädern oder zum Korrigieren eines montierten Radsatzes geeignet.
Definieren Sie die Eisenbahnachsenfamilie
Das Angebot sollte die komplette Teilefamilie angeben, nicht nur maximale Länge und Durchmesser. Zu den relevanten Varianten gehören::
- angetriebene oder nicht angetriebene Achsen;
- Vollachsen und Achsen mit teilweiser oder voller Längsbohrung;
- Innenlager- und Außenlager-Anordnungen;
- einfache Güterachsen und mehrsitzige Hochgeschwindigkeitsachsen;
- Radsitze plus Gangschaltung, Bremsscheiben- oder andere Funktionssitze;
- Rohschmiedestücke mit unregelmäßigen Enden und bearbeiteten Achsen mit bearbeiteten Mittellöchern;
- beschichtet, gewalzte oder induktionsgehärtete Varianten;
- verschiedene Stahlsorten, Wärmebehandlungswege und Härtebedingungen;
- Neuproduktionsachsen im Vergleich zu Wartungsteilen, wenn eine Korrektur durch die maßgebliche Spezifikation zulässig ist.
GHH-BONATRANS listet solide auf, hohl, angetrieben, nicht angetrieben, Innenlager, mehrsitzig, beschichtete und induktionsgehärtete Achsfamilien. Diese Variationen verändern die Steifigkeit, sichere Kontaktflächen, Signalinterpretation und der zulässigen Korrekturhüllkurve. Sie können nicht durch ein universelles Rezept dargestellt werden.
Frieren Sie die Fertigungsphase ein, bevor Sie die Ausrüstung auswählen
Nach dem Schmieden, Vor dem Abbiegen
Die Achse kann Skala haben, unregelmäßige Enden, hohe Temperaturen und unvollständige Bezugsflächen. Galdabini beschreibt das automatische Richten von Eisenbahnachsen direkt nach dem Schmieden und vor dem Drehen, mit Manipulatoren für unregelmäßige Enden, Hochtemperaturschutz, Temperaturmessung und Schutz vor Kalkablagerungen. In diesem Stadium, Die Lösung ist eine Warmschmiede-Prozesszelle, keine Präzisions-Endkontrollmaschine.
Nach der Wärmebehandlung
Durch eine Wärmebehandlung können Biege- und Eigenspannungen entstehen oder umverteilt werden. Die Achse ist kühler und dimensional definierter, aber Materialstärke, Härte, Oberflächenzustand und Rissrisiko müssen vor der Korrektur bekannt sein. Eventuell ist noch eine spätere Bearbeitungszugabe vorhanden.
Nach der Grobbearbeitung
Mittellöcher, Lagerzapfen und Sitzschienen können nun stabilere Messreferenzen liefern. Restbestände können die endgültigen Oberflächen schützen, während das Projekt den Achskörper vor der Endbearbeitung mit der zukünftigen Funktionsachse korrelieren kann.
Nach der Endbearbeitung
Lagerzapfen, Radsitze, Ausrundungen und Mittellöcher sind fertige Funktionsmerkmale. Kontakt zum Werkzeugbau, Vertiefung, Kratzen und lokaler Stress werden kritisch. Korrekturgrenzen erfordern normalerweise eine strengere Kontrolle und eine genehmigte Inspektionsroute nach dem Richten.
Nach dem Beschichten, Oberflächenwalzen oder lokales Härten
Der Korrekturweg muss den Spezifikationen der Oberflächenbehandlung entsprechen. Nach dem Beschichten kann nicht davon ausgegangen werden, dass das Glätten sicher ist, Festigungswalzen oder Induktionshärten ohne Material- und Prozessfreigabe.
| Bühne | Typische Datumsverfügbarkeit | Hauptprozessrisiko | Erforderliche Projektentscheidung |
|---|---|---|---|
| Warmschmieden | Unregelmäßiger Körper und Enden | Temperaturschwankungen, Skala, Handhabung und begrenzte Genauigkeit des Datums | Temperaturfenster, Heißkontaktwerkzeuge und Nachbearbeitungszugabe |
| Wärmebehandelter Rohling | Stabilerer Körper, unvollendete Funktionen | Höhere Festigkeit, Eigenspannung und Rissrisiko | Materialumschlag, Inspektion und zulässige plastische Dehnung |
| Grob bearbeitet | Es können Zentren und zylindrische Spuren vorhanden sein | Der Prozessbestand kann das endgültige Funktionsverhalten verbergen | Referenzachse, Aufmaß und nächster Bearbeitungsvorgang |
| Fertig bearbeitet | Fachzeitschriften und Sitzplätze verfügbar | Oberflächenschaden, lokale Nachgiebigkeit und Überbeschränkung des Datums | Geschützte Kontakte, Endmessung und NDT/Oberflächenprüfungen |
Heißglätten vs. Kaltglätten
Bei der Heiß- und Kaltkorrektur handelt es sich nicht um austauschbare Betriebsmodi, die nur aus Bequemlichkeitsgründen ausgewählt wurden.
| Entscheidungsfaktor | Heißes Glätten | Kaltglättung |
|---|---|---|
| Typische Position | Unmittelbar nach dem Schmieden, vor dem Abbiegen | Nach dem Abkühlen, Wärmebehandlung oder Bearbeitung |
| Werkstückzustand | Skaliert, thermisch ausdehnend, möglicherweise unregelmäßig an den Enden | Formstabiler mit klareren zylindrischen Merkmalen |
| Materielle Reaktion | Nutzt die Plastizität bei erhöhter Temperatur innerhalb eines zugelassenen Prozessfensters | Erfordert eine validierte Kraft, Verschiebungs- und Rückfederhüllkurve |
| Messpriorität | Temperatur, Bruttogeometrie und Downstream-Lagerzuschlag | Freigegebene Achse, Rundlauf-/Koaxialitätsbeziehungen und Funktionsdaten |
| Werkzeugpriorität | Hitzebeständigkeit, Maßstabstoleranz und robuste Manipulatoren | Oberflächenschutz, Radiuskontakte und Bezugswiederholgenauigkeit |
| Akzeptanzgrenze | Mittlere Schmiedegeometrie; Spätere Operationen müssen erneut gemessen werden | Die endgültige Abnahme könnte kurz bevorstehen, abhängig von der Prozessstufe |
Galdabini gibt an, dass das Warmrichten die Plastizität des Materials nach dem Schmieden nutzen kann. Dies unterstützt das Prozesskonzept, aber es definiert keine universelle Temperatur oder Kraft. Das akzeptable Fenster muss vom Achsmaterial herrühren, Schmiede- und Wärmebehandlungsroute, metallurgische Zulassung und repräsentative Versuche.
Definieren Sie in der Zeichnung, was „gerade“ bedeutet
Ein Rundlaufwert kann nicht die komplette Achse beschreiben. Zu den kontrollierten Eigenschaften können gehören::
- Geradheit einer bestimmten zylindrischen Oberfläche oder abgeleiteten Mittellinie;
- Radialschlag der Lagerzapfen, Radsitze, Getriebesitze oder Bremsscheibensitze;
- Koaxialität oder Achsenbeziehung zwischen getrennten Funktionssitzen;
- Beziehung zu Mittellöchern oder einer anderen Fertigungsachse;
- Rundheit und Zylindrizität einzelner Sitze;
- Schulterposition, Flächenrundlauf und Übergangsgeometrie;
- ggf. Längsbohrungslage oder Wandverteilung;
- Oberflächenzustand, Härte und zulässige Eigenspannungskriterien;
- magnetisches Teilchen, Ultraschall- oder andere Prüfanforderungen;
- Geometrie auf Radsatzebene nach der Montage, Dies bleibt eine separate Prüfung.
Für eine klare Unterscheidung zwischen Form, Achsen- und Rotationsanzeigen, Benutze die Wellengeradheit vs. Rundlauf vs. TIR-Führung. Die Eisenbahnachszeichnung und die geltenden Eisenbahnspezifikationen bleiben die Abnahmeinstanz.
Richten Sie eine Datumshierarchie ein
Die Lösung sollte mindestens fünf Referenzen unterscheiden:
- Zeichnungsbezüge, die die Toleranz definieren;
- Mittellöcher oder Prozesszentren, die bei der Bearbeitung verwendet werden;
- physische Stützen und Rotationsvorrichtungen, die von der Richtmaschine verwendet werden;
- Sensorspuren zur Rekonstruktion der gemessenen Achse;
- die vom Kunden verwendete Spurweite oder Radsatz-Baugruppenreferenz, die für die endgültige Korrelation verwendet wird.
Diese Referenzen können miteinander in Zusammenhang stehen, aber sie sind nicht automatisch gleichwertig. Eine stabile Auflagefläche kann die Messung wiederholbar machen, ohne dabei jedoch auf die funktionale Rad-Sitz-Achse Rücksicht zu nehmen. Umgekehrt, Mittellöcher können nützliche Referenzen für die Fertigung sein, können jedoch beschädigt sein, unvollendet oder nicht als endgültige Daten bezeichnet.
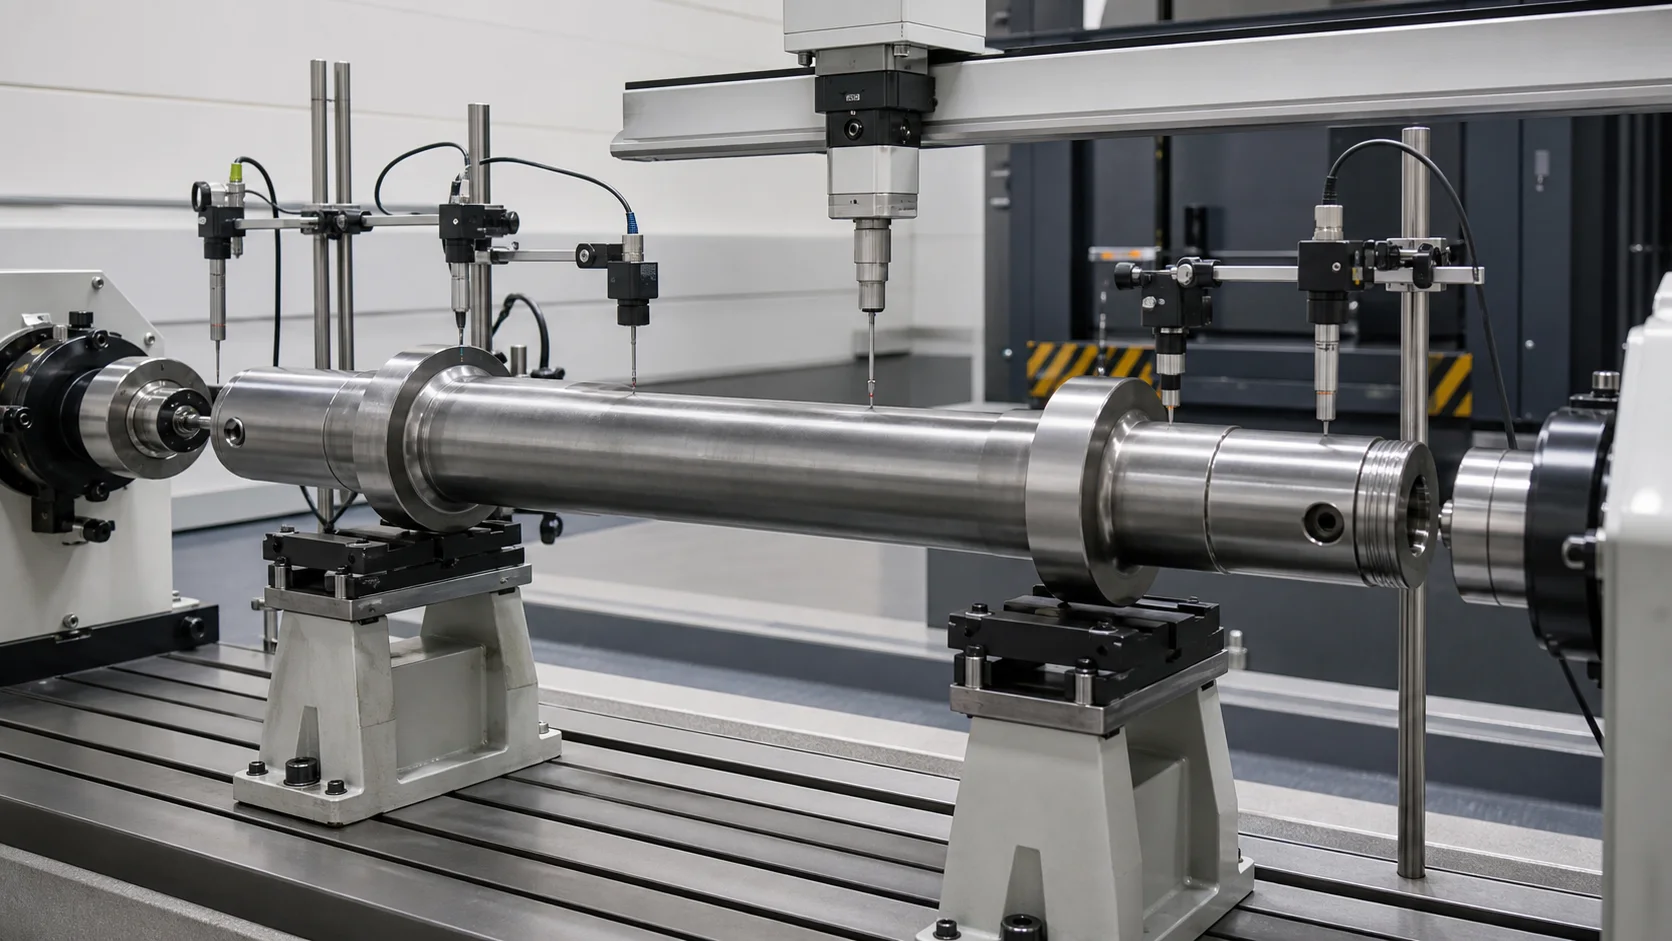
Diese technische Konzeptillustration zeigt mehrere Messspuren auf einer nackten Achse. Die Anzahl der Sensoren ist nicht vorgeschrieben, Kontaktmethode oder Datumsauswahl für jede Achse.
| Messstrecke | Mögliche Ausgabe | Hauptinterpretationsrisiko |
|---|---|---|
| Achskörper | Globale Biegekurve | Skala, Konizitäts- oder Materialabweichungen können als Biegung auftreten |
| Lagerzapfen | Zapfenrundlauf und Achsenbeziehung | Ein lokaler Formfehler kann das Ergebnis einer einzelnen Sonde verfälschen |
| Radsitze | Rad-Sitz-Achse und Rundlauf | Fertige Oberflächen erfordern eine geschützte Kontakt- oder berührungslose Erfassung |
| Schalt- oder Bremsscheibensitze | Zusätzliche funktionale Achsenbeziehung | Funktionsanzahl und Unterbrechungen erfordern eine korrekte Maskierung |
| Mittellöcher | Korrelation der Bearbeitungsachsen | Der Mittelpunktzustand stellt möglicherweise nicht das Zeichnungsdatum dar |
| Längsbohrung | Beziehung zwischen Bohrung und Außenachse | Erfordert eine separate interne Mess- oder Inspektionsmethode |
Der Leitfaden zur Auswahl des Messdatums für abgestufte Wellen erklärt, wie Bezugspunkte gezeichnet werden, Maschinenträger und Sensorschienen sollten vor der Programmierung eines Rezepts getrennt werden.
Messen Sie die freigegebene Achse, Nicht nur die geladene Form
Eine schwere Achse federt aufgrund ihrer eigenen Masse, Stützreaktionen und Messkraft. Die beobachtete Kurve ändert sich mit dem Abstand der Stützen, Drehwinkel und Temperatur. Eine geladene Pressenablesung kann daher nicht die endgültige freigegebene Geometrie beweisen.
Der Messplan sollte definieren:
- Stützkoordinaten, Kontaktbreite und -höhe;
- Achsausrichtung und Rotationssequenz;
- Temperaturbedingung und Stabilisierungsregel;
- Durchhangbehandlung oder Kundenkorrelationsmethode;
- Sensorkraft, Reichweite, Auflösung und Feature-Masken;
- Anzahl und Lage der Axialstationen;
- Auswertung mehrerer Winkelpositionen;
- Messung im freigegebenen Zustand nach jeder Korrektur;
- Endmaß oder unabhängige Prüfkorrelation.
Die Steuerung sollte das lokale Rundheits- oder Oberflächensignal von der globalen Biegung trennen. Ansonsten, Als Reaktion auf ein lokales Merkmal, das durch das Richten nicht repariert werden kann, kann eine starke Korrektur vorgenommen werden.
Erstellen Sie eine sichere Presse- und Support-Karte
Die Achszeichnung sollte mit Genehmigung in Maschinenkoordinaten umgerechnet werden, eingeschränkte und verbotene Kontaktbereiche.
Typische Schutzgebiete
- Lagerzapfen und Dichtflächen;
- Radsitzkanten und bearbeitete Störflächen;
- Schalt- und Bremsscheibensitze;
- Filets, Schultern und Abschnittsübergänge;
- Mittellöcher und Gewindeenden;
- Öllöcher, Bohrungen, Beschichtungen und Erkennungszeichen;
- lokal gehärtete oder festgewalzte Bereiche, sofern nicht genehmigt;
- bekannte Hinweise oder Defektstellen.
Werkzeugprinzipien
- Verwenden Sie Schuhe und Sättel mit großem Radius, die auf den zugelassenen Durchmesser abgestimmt sind;
- Vermeiden Sie Kantenbelastungen an Schultern oder Verjüngungen;
- ermöglichen eine kontrollierte Längsbewegung dort, wo die Biegemethode dies erfordert;
- Halten Sie den Kontaktdruck innerhalb der validierten Oberflächengrenze;
- Überwachen Sie Kraft und Verschiebung, anstatt sich nur auf die Stößelposition zu verlassen;
- Verhindern Sie die Rezeptauswahl, wenn die Achsfamilie oder Ausrichtung falsch ist;
- Überprüfen Sie vor jeder Charge die Sauberkeit der Werkzeuge und den eingebetteten Zunder.
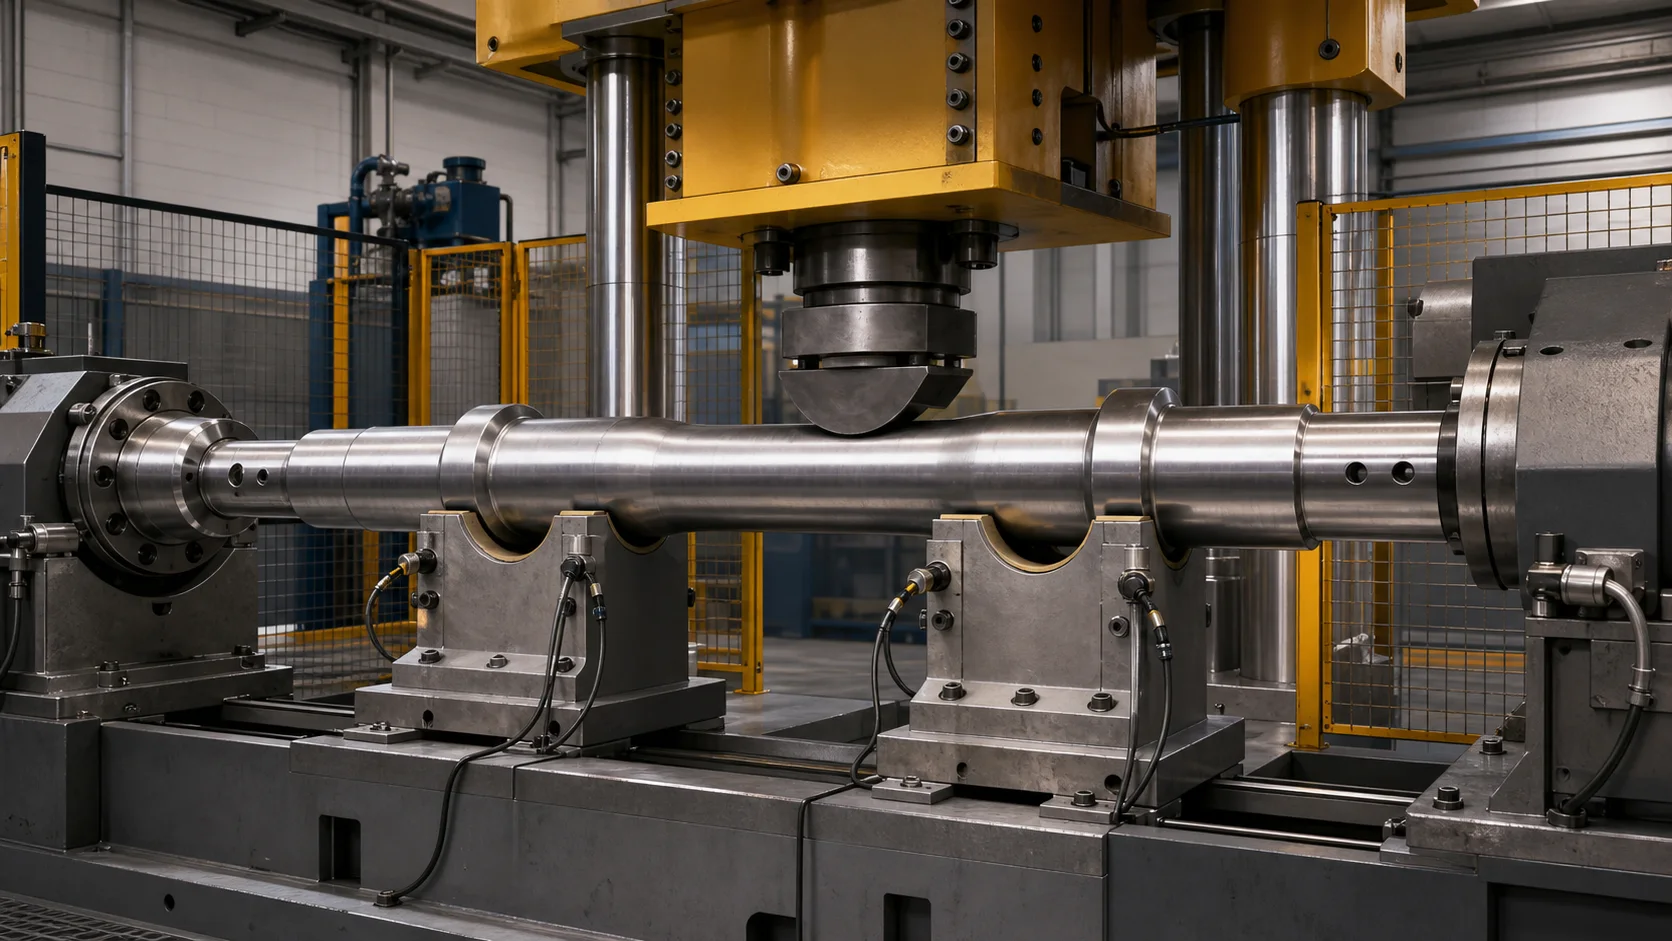
Diese Konzeptdarstellung zeigt die Korrektur genehmigter zylindrischer Zonen. Die tatsächliche Anzahl der Unterstützungen, Spanne, Schuhradius, Kraftgrenze und zulässige Korrekturrichtung müssen durch Stichprobenprüfung ermittelt werden.
Temperatur, Maßstab und thermische Ausdehnung
Temperatur ist nicht nur ein Problem des Maschinenschutzes. Es beeinflusst die Dimension, materielle Reaktion, Reibung, Sensorverhalten und die Bedeutung einer gemessenen Abweichung.
Für einen heißen Prozess, die Zelle sollte definieren:
- Eingangstemperatur und minimale Korrekturtemperatur;
- wo und wie die Temperatur gemessen wird;
- zulässige Temperaturschwankung entlang und um die Achse;
- Korrekturabschaltung und -anordnung, wenn die Achse außerhalb des Fensters abkühlt;
- Zunderentfernung oder Zundertoleranz unter Stützen und Werkzeugen;
- Hitzeschilde für Sensoren, Kabel, Wachen und Bediener;
- Schutz und Sammlung für herabfallende Ablagerungen;
- Übertragungszeit zwischen dem Schmieden, Messung, Korrektur- und Folgeoperationen.
Für einen Kalt- oder Fertigbearbeitungsprozess, Die Lösung sollte die Messstabilisierung definieren und verhindern, dass warme Teile ohne Korrelation gegen einen kalten Master akzeptiert werden.
Der Umgang mit schweren Teilen ist Teil des Prozesses
Eisenbahnachsen können nicht als gewöhnliche handbelastete Wellen behandelt werden. Laden, Drehung, Übersetzung und Entladung beeinflussen die Sicherheit, Oberflächenzustand und Bezugswiederholgenauigkeit.
Galdabini beschreibt spezielle Manipulatoren für unregelmäßig geschmiedete Enden und optionale Ketten-/Gabelladesysteme. MAE identifiziert Radsatzwellen ebenfalls als Schmiedeteile, die in anspruchsvollen Umgebungen eingesetzt werden. Zu den übertragbaren Projektanforderungen gehören::
- Teileidentifizierung vor dem Laden;
- Für jede Achsvariante zugelassene Hebe- und Abstützpunkte;
- synchronisierte Manipulatoren oder Förderbänder, deren Größe auf die tatsächliche Masse und den Schwerpunkt abgestimmt ist;
- kontrollierte Drehung ohne Ziehen fertiger Sitze;
- Positive Erkennung von Sitz- und Klemmzuständen;
- Sperrzonen für gespeicherte Energie und Gefahren durch herabfallende Teile;
- Skala, Öl- und Spänemanagement;
- Wiederherstellungslogik für Stromausfall, Sensorfehler oder unterbrochene Korrektur;
- Sicheres Entfernen fehlerhafter Teile.
Bei einer Hotline müssen Bearbeitungszeit und Achstemperaturverlust zusammen berücksichtigt werden. Bei einer mechanisch leistungsfähigen Presse kann der Prozess immer noch scheitern, wenn das Schmiedestück durch Transfer und Indexierung das zulässige Temperaturfenster verlässt.
Verwenden Sie eine Richtsequenz mit geschlossenem Regelkreis
1. Identifizieren Sie die Achse
Laden Sie das validierte Rezept von der Teilenummer, Zeichnungsüberarbeitung, Prozessstufe, Material-/Wärmebehandlungszustand und Achsfamilie.
2. Überprüfen Sie die Voraussetzung
Temperatur bestätigen, Oberflächenzustand, Skalenebene, Feature-Vervollständigung, Ausrichtung und dass die Achse alle erforderlichen stromaufwärtigen Tore passiert hat.
3. Laden Sie in zugelassenen Zonen
Nutzen Sie die definierten Hebe- und Auflagepunkte. Überprüfen Sie den Sitz und verhindern Sie, dass fertige Oberflächen über kontaminierte Werkzeuge rutschen.
4. Messen Sie die Anfangsgeometrie
Drehen oder scannen Sie die Achse gemäß dem Rezept. Rekonstruieren Sie die relevanten Körper- oder Funktionsachsen und maskieren Sie Übergänge, Löcher und unregelmäßige Merkmale.
5. Korrigierbare Biegung von anderen Fehlern trennen
Ablehnen oder separat weiterleiten, wenn das Signal einen lokalen Formfehler anzeigt, beschädigte Zentren, Oberflächenfehler, falsches Bearbeitungsmaterial, übermäßige Ovalität oder eine nicht korrigierbare Merkmalsbeziehung.
6. Wählen Sie eine sichere Korrekturposition
Wählen Sie die Unterstützungsspanne, Korrekturrichtung und Presszone aus der genehmigten Karte. Temperatur anwenden, Gewalt, Verschiebungs- und Korrekturzählgrenzen.
7. Wenden Sie kontrolliertes Überbiegen an
Verwenden Sie das validierte Modell für Materialreaktion und Rückfederung. Zeichnen Sie Kraft und Verschiebung während des gesamten Hubs auf und stoppen Sie bei jeder abnormalen Signatur.
8. Vollständig loslassen und erneut messen
Entfernen Sie die Korrekturlast, bevor Sie das Ergebnis beurteilen. Überprüfen Sie jede kontrollierte Spur erneut, da eine Korrektur die Beziehung einer anderen Station oder Achse ändern kann.
9. Untersuchen Sie die Achse
Führen Sie die erforderliche Oberfläche aus, Maß- und zerstörungsfreie Prüfungen gemäß Achszeichnung, Prozessspezifikation und Korrekturhistorie.
10. Aufnehmen und entladen
Speichern Sie die Achsidentität, Rezeptüberarbeitung, Temperatur, Vorher/Nachher-Karten, Korrekturkoordinaten, Kraft-Weg-Kurven, Alarme und endgültige Disposition, wenn Rückverfolgbarkeit erforderlich ist.
Definieren Sie Automatisch, Halbautomatisches und manuelles Zielfernrohr
| Modus | Geeignet wann | Erforderliche Kontrollen |
|---|---|---|
| Automatisch | Stabile Achsfamilien, wiederholbare Upstream-Bedingung und definierter Produktionsfluss | Teile-ID, automatisierte Messung, rezeptgesteuerter Werkzeugbau, Korrekturgrenzen und Rückverfolgbarkeit |
| Halbautomatisch | Mehrere Varianten oder bedienergestütztes Handling mit wiederholbarer Messung | Geführte Einrichtung, Verriegelungen, Rezeptberechtigungen und unabhängige Freigabemessung |
| Manuelle Presse | Entwicklung, Reparaturen oder Kleinserienarbeiten, sofern zulässig | Qualifizierter Bediener, kontrolliertes Messgerät, Kraft-/Weganzeige und dokumentierte Entscheidungsregeln |
Die Automatisierung macht metallurgische Grenzwerte und Probenvalidierung nicht überflüssig. Es macht nur eine validierte Entscheidungsroute wiederholbar.
Halten Sie Richt- und Inspektionsaufgaben getrennt
Durch das Begradigen wird die globale Geometrie verändert. Es repariert nicht jeden Achsdefekt.
| Zustand | Durch Begradigung kann möglicherweise Abhilfe geschaffen werden | Separate Inspektion oder Prozess erforderlich |
|---|---|---|
| Globale Biegung | Ja, innerhalb des validierten Material- und Geometriebereichs | Freigegebene Messung und endgültige Korrelation |
| Fehler im Journal- oder Sitzplatz-Formular | Normalerweise nein | Bearbeitungs- oder Ablehnungsentscheidung |
| Riss, Runde oder schädliche Anzeige | NEIN | Genehmigtes ZfP- und Entsorgungsverfahren |
| Defekt oder Position der Längsbohrung | Nicht allein durch äußere Biegekorrektur | Interne Messung/ZfP und technische Überprüfung |
| Oberflächenschäden oder Beschichtungsfehler | NEIN | Oberflächenreparatur- oder Ausschussroute |
| Falscher Radpresssitz | NEIN | Radsatzentwicklungs- und Montageprozess |
| Unwucht am Radsatz | NEIN | Auswuchten oder Funktionstest nach der Montage |
Lucchini RS präsentiert die Inspektion als einen besonderen Schritt in seiner integrierten Achsenproduktionsroute. GHH-BONATRANS hebt außerdem hervor, dass Längsbohrungen eine zerstörungsfreie Diagnostik ermöglichen. Die Richtzelle sollte Rückverfolgbarkeitsdaten mit Qualitätsbetrieben austauschen, Dies sollte jedoch nicht bedeuten, dass ein gerades Geometrieergebnis die erforderliche Inspektion ersetzt.
Vorgeschlagene Zelle zum Richten von Eisenbahnachsen
Eine projektspezifische Zelle kann Folgendes umfassen::
- B. eine geschützte Hochleistungspresse oder ein bewegliches Portal, basierend auf Beispielkraftdaten;
- verstellbare breite Stützen und austauschbare Radiusschuhe;
- Manipulatoren für unregelmäßige Schmiedestücke oder geschützte Drehung bearbeiteter Achsen;
- Temperaturmessung und Hitze-/Zunderschutz für die Heißverarbeitung;
- Kontakt- oder berührungslose Geometriesensoren, ausgewählt für den tatsächlichen Oberflächenzustand;
- Teileidentifikation und Rezepturverwaltung;
- Gewalt, Verschiebung und Temperaturerfassung;
- Vollauslösung und automatische Nachmessung;
- Förderer, Ketten, Gabeln oder Hebeschnittstelle, abgestimmt auf den Anlagenfluss;
- Ablehnungsrouting und sichere Wiederherstellungssequenz;
- Rückverfolgbarkeitsschnittstelle für MES oder Qualitätsaufzeichnungen, sofern erforderlich.
Die endgültige Architektur hängt davon ab, ob es sich bei dem Ziel um eine Warmschmiedelinie handelt, eine Nachwärmebehandlungs-Korrekturstation oder eine präzisionsgefertigte Achszelle.
Mustertest- und Abnahmeplan
Wählen Sie die Maschine nicht allein nach dem Nennachsdurchmesser aus. Eine repräsentative Probenmatrix sollte abdecken:
- kleinste und größte Achsabschnitte;
- Gegebenenfalls massive und hohle Varianten;
- minimale und maximale Länge und Masse;
- Materialqualitäten und Wärmebehandlungszustände;
- erwartete Größe und Richtung der eingehenden Biegung;
- Temperaturbereich des Heißprozesses oder Kaltstabilisierungsbedingung;
- unregelmäßige Schmiedeenden und alle funktionsfähigen Sitzanordnungen;
- repräsentative Oberflächen- und Maßstabsbedingungen;
- genehmigte und verbotene Korrekturbereiche;
- Kundenlehre oder unabhängige Inspektionskorrelation;
- maximale Korrekturzahl und Ablehnungsregeln.
Benutzen Sie die Test- und Abnahmeleitfaden für Richtproben um Machbarkeitsnachweise zu trennen, FETT, SAT- und Produktionsfähigkeit. Erfassen Sie tatsächliche Ergebnisse, anstatt die Maschinenbewertung eines Mitbewerbers in ein standortweites Versprechen umzuwandeln.
Für ein technisches Angebot erforderliche Daten
Bitte angeben:
- Achszeichnungen und Überarbeitungen;
- alle Achsvarianten und Jahres-/Chargenmengen;
- Prozessstufe beim Richten;
- Material, Wärmebehandlung, Details zur Härte und Oberflächenbehandlung;
- ggf. das Temperaturfenster für den Heißprozess;
- Verteilung der eingehenden Biegung, nicht nur die schlechteste Probe;
- kontrollierte Eigenschaften, Bezugsdaten und Akzeptanzgrenzen;
- zulässige Unterstützung, Klemm- und Presszonen;
- verbotene Zonen, Beschichtungen, Filets, Bohrungen und gehärtete Bereiche;
- Teilmasse, Schwerpunkt und Einschränkungen bei der Handhabung der Anlage;
- erforderliche ZfP, Oberflächeninspektion und Korrekturgrenzen;
- Kundenmaß, Inspektionsmethode und Korrelationsproben;
- Rückverfolgbarkeit, MES- und Berichtsanforderungen;
- repräsentative gute und fehlerhafte Proben für Versuche.
Wenn diese Eingaben unvollständig sind, Die verantwortliche Ausgabe ist ein Konzept und ein Testplan, keine uneingeschränkte Genauigkeits- oder Zykluszeitgarantie.
Häufig gestellte Fragen
Kann eine Maschine sowohl Warmschmiedeteile als auch fertige Achsen richten??
Erst nach einer vollständigen Dual-Prozess-Prüfung. Hitzeschutz, Skala, Manipulatoren, Sensormethode, Oberflächenschutz, Datenqualität und Akzeptanzlogik unterscheiden sich grundlegend. Ein gemeinsamer Pressenrahmen allein qualifiziert nicht beide Prozesse.
Soll die Achse anhand von Mittelpunkten oder Zapfen gemessen werden??
Verwenden Sie die in der Zeichnung definierten Funktionsanforderungen und die genehmigten Prozessdaten. Zentren können für die Bearbeitungskorrelation nützlich sein, während Lagerzapfen oder Radsitze die Montagefunktion möglicherweise besser darstellen. Das Projekt sollte genügend Merkmale messen, um ihre Beziehung zu beweisen, anstatt anzunehmen, dass sie identisch sind.
Kann ein montierter Radsatz in derselben Zelle korrigiert werden??
Nicht ohne eine gesonderte ingenieurwissenschaftliche Beurteilung. Räder montiert, Scheiben und Zahnräder verändern die Masse, Stützpunkte, Steifheit, barrierefreie Presszonen und Inspektionsanforderungen. Radsatzpressen und Auswuchten bleiben getrennte Vorgänge.
Bedeutet ein vorübergehender Schlag, dass die Achse sicher ist??
NEIN. Rundlauf ist ein geometrisches Ergebnis. Materialzustand, Oberflächenintegrität, NDT, Härte, Prozesshistorie und alle geltenden Bahnanforderungen bleiben unabhängige Annahmetore.
Können Sie die Genauigkeit allein anhand der Zeichnung garantieren??
Kein verantwortungsbewusster Lieferant sollte dies tun. Zeichnungen definieren das Ziel, aber repräsentative Proben beweisen Kraft, Rückfederung, unterstützenden Einfluss, Temperaturverhalten, Oberflächenrisiko, Wiederholbarkeit und Messgerätekorrelation.
Bauen Sie die Lösung rund um den realen Achsenprozess auf
Wir entwickeln Lösungen zum Richten von Eisenbahnachsen rund um die eigentliche Schmiede- oder Bearbeitungsphase, Temperaturzustand, Achsfamilie, funktionale Daten, Sicherer Lastpfad und Akzeptanzmethode. Das Ergebnis kann eine heiße Gantry-Zelle sein, ein kalter Hochleistungsautomat oder eine gesteuerte halbautomatische Presse – die Auswahl erfolgt jedoch anhand von Zeichnungen und Musterversuchen.
If this is your first railway axle straightening line, lies das Auswahlhilfe für Welle, Rohr- und Profilarbeiten Erste, Vergleichen Sie dann Ihr Budget mit dem FAT-Checkliste für Richtmaschinen.
Senden Sie die Achszeichnung, Prozessroute, materieller Zustand, eingehende Biegedaten, Temperaturfenster und Inspektionsmethode. Anschließend können wir die Messstrategie festlegen, Werkzeugkarte, Handhabungskonzept, Mustermatrix und nachvollziehbarer Abnahmeplan für Ihre Eisenbahnachsanwendung.