
En styreknap er ikke en aksel. Det er en tredimensionel strukturel komponent - støbt duktilt jern, støbt aluminium eller smedet stål - hvis funktion afhænger af den relative geometri af flere grænseflader, der aldrig deler en rotationsakse: navlejeboringen og navfladen, styrearmen med dens trækstangsbov, stiveren eller kingpin-grænseflader, bremsekaliberen og kugleleddet eller akselåbningerne. At rette en kno betyder derfor aldrig "at gøre en akse lige". Det betyder at genoprette et sæt af definerede vinkel- og positionsforhold mellem funktioner.
En brugbar løsning til opretning af styreknokler skal besvare fem spørgsmål, før nogen maskine eller armatur specificeres:
- Er knoen en produktionsdel med bearbejdningsbeholdning tilbage, en varmebehandlet del i proces, eller en allerede færdig del med en skadeshistorik?
- Hvilket funktionssæt definerer datumkæden — navboring, navflade, kingpin- eller strut-grænseflader - og i hvilken rækkefølge?
- Er hver afvigelse en global forvrængning af kroppen, en vinkelhældning af en grænseflade, en bøjet styrearm, eller boreforvrængning, der hører til en dimensioneringsproces frem for udretning?
- Hvilken korrektionsvej er godkendt til materiale- og varmebehandlingstilstanden: punkt at trykke, armkorrektion, kontrolleret dimensionering, eller skrot?
- Hvordan vil frigivet geometri, revneintegritet og efterbearbejdningsstabilitet verificeres, før delen frigives?
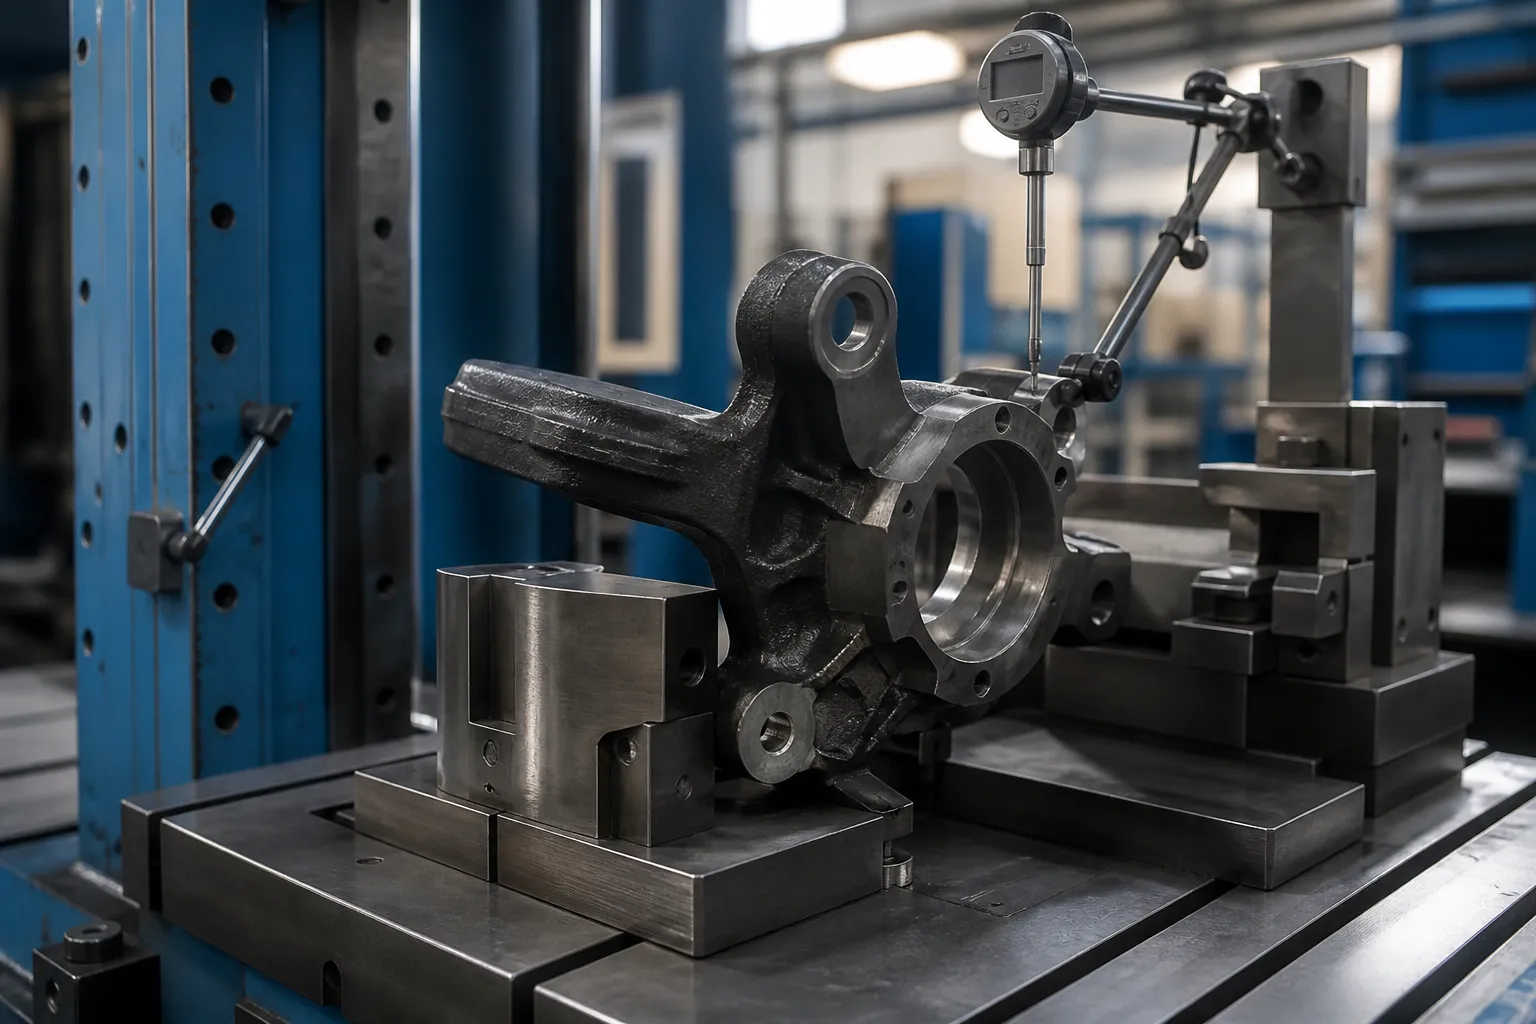
*Engineering koncept illustration: en styreknap holdt i et delspecifikt armatur med en sonde, der overvåger navfladen under en korrektionsundersøgelse. Det er ikke et fotografi fra kundens websted. Tvinge stillinger, datumvalg og acceptgrænser kræver tegningen og repræsentative prøvedele.*
To forskellige problemer gemmer sig bag ét søgeord
DataForSEO resultater for steering knuckle straightening er domineret af kollisions-reparation og entusiastfora: Reddit-tråde, der spørger, om en bil "kører ligeud" efter knoarbejde, Bob Is The Oil Guy debatterer om at løsne en bøjet kno, og Facebook gruppe reparationsanmodninger. Den eneste indholdsmæssige tekniske side er en FenderBender-artikel om diagnosticering af bøjede knoer fra justeringsdata ved hjælp af SAI, camber og inkluderede vinkeldiagrammer - og dens konklusion for kollisionsbutikker er sløv: støbte knoer "kan ikke repareres og bør udskiftes, hvis de er beskadigede."
Denne doktrin er korrekt for dens kontekst - en kollisionsbelastet sikkerhedsdel med ukendt indre skade - og irrelevant for en anden sammenhæng: produktions- og genfremstillingsmiljøet, hvor forvrængning er et mål, gentagelig procesartefakt. Disse to verdener må ikke blandes i ét løsningstilbud:
| Knøs situation | Hvor forvrængning kommer fra | Ingeniørstilling |
|---|---|---|
| Kollisionsskadet kno på et repareret køretøj | Påvirkning overbelastning, ukendt crack historie | Udskiftning, ikke retter ud — delen er en dokumenteret sikkerhedskomponent |
| Duktilt jern eller smedet kno i produktion, før eller mellem bearbejdningsoperationer | Støbning eller smedning afspænding, bearbejdning af restspænding, varmebehandling | Målbar forvrængningskorrektion under et valideret procesvindue |
| Trykstøbt aluminium kno (stiver type) efter bearbejdning eller varmeældning | Lindring af stress ved aldring, dæmpe forvrængning | Begrænset kuldekorrektion; risikovurdering pr. legering og temperament |
| Genfremstillet knokerne | Service slid, tidligere nedbrud, lejefejl varme | Fuld inspektionslåge: revner, hårdhed og dimension før enhver korrektion |
Denne side omhandler den anden række og dens naboer: målt forvrængningskontrol af knoer inde i en fremstillings- eller genfremstillingsproces. Intet her konverterer en styrtbøjet kno tilbage til en sikkerhedsgodkendt del. Til tilstødende chassiskomponenter, der rutinemæssigt korrigeres i produktionen, se vores oversigt over opretning af chassissystemer og diskussionen om 3D opretning af gigastøbte konstruktionsdele.
Definer datokæden før noget andet
Alle funktionelle træk ved knoklen skal være listet og bundet til en referenceramme på tegningen:
- navlejeboring — primær akse datum A;
- navflade — sekundær plan datum B, styring af bremse-rotorudløb;
- styrearmsgeometri — position og højde for trækstangsboven, styring af koblingsvinkler og tå;
- kingpin boringer (solide akselknokler) eller staggaffel, pinch-bolt slot og øvre monteringsflade (MacPherson knokler);
- nederste kugleledsåbning eller prespasningsboring;
- bremsekaliperbeslag og anlægsflader;
- ABS-sensorboring og flangedetaljer;
- procesdatums — lokalisering af puder og spændepunkter, der bruges ved bearbejdning.
Navboringen forankrer normalt rammen, fordi hjulet og rotoren roterer på den. FenderBender-diagnoselogikken — udleder en bøjet kno fra styreaksens hældning, camber og inkluderede vinkelafvigelser - er den samlede bilskygge af samme geometri: en kno, hvis navboringsakse har vippet i forhold til stiveren eller kugleledsgrænsefladerne, viser sig som en inkluderet vinkelfejl, som ingen justeringsjustering kan absorbere. I produktionen måles den samme afvigelse direkte på delen i stedet for på bilen.
Genkend deformationsmønstrene separat
At behandle "bøjet kno" som en tilstand giver forkerte rettelser. I praksis dominerer fire mønstre, hver med en anden funktionel konsekvens og en anden korrektionsrute:
| Mønster | Signatur | Funktionel konsekvens |
|---|---|---|
| Navfladevipning i forhold til borings akse | Ansigtsudløb på navfladen med boringen styret | Bremse-rotor udløb, tykkelsesvariation, bremse ryster |
| Angular deviation of the hub bore to the suspension interfaces | SAI / included-angle type error measured between datum features | Camber that cannot be aligned out; tire wear |
| Steering arm bend or twist | Tie-rod boss displaced or rotated relative to arm root | Toe and Ackerman errors; arm fatigue under load |
| Bore distortion or boss misalignment | Roundness or position error at press-fit features | Bearing fit and caliper bolt-up problems; hører til dimensionering, ikke bøjer |
The first two are genuine straightening problems of the body geometry. The third is a local arm correction with its own support and load plan. The fourth should be routed to a sizing or calibration operation — pressing a bore round while “straightening” risks masking a fit problem that will return after assembly. Den samme adskillelseslogik gælder for relaterede styrelinjekomponenter som f.eks automatisk opretning af styrestangen og lang bold stud korrektion.
Målestrategi: Sammenlignende, Derefter Absolut
Kollisionsdiagnostik måler sammenligneligt med den modsatte side eller et justeringsdiagram, fordi der ikke findes tegningsdata i butikken. Produktionsmåling bør ikke arve det kompromis. Den rigtige rækkefølge er:
- Pilot delen på navboringen (eller bearbejdningsnulpunktboringen) i et rotationsarmatur.
- Undersøg navfladen for ansigtsudløb og styrearmspuden og trækstangen for position og højde.
- Fang kingpin- eller stiver datum-træk - boringer på en dorn, eller fjedergaffelen på simulerede parringsflader.
- Sammenlign med golden-sample eller CMM-mastered værdier, ikke mod den modsatte hånds del.
- Record deviation magnitude and direction for each feature before any correction is attempted.
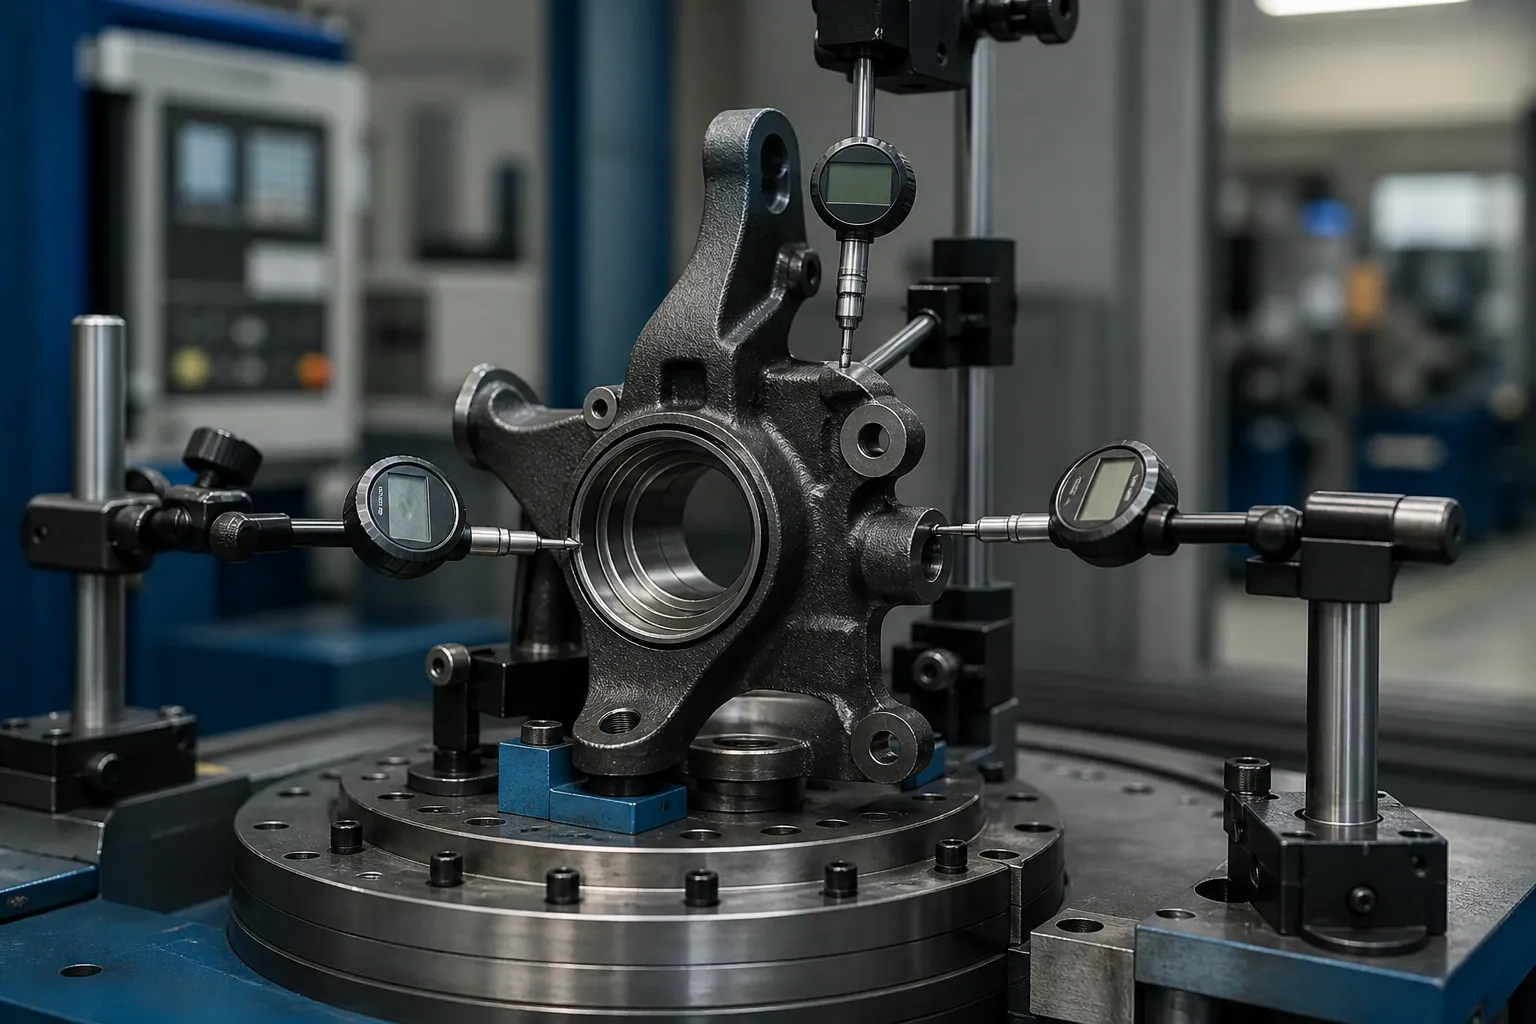
For low-volume reman work, a granite plate with height gauge and a CMM report per family may be enough. For production volumes, the fixture becomes a station on a rotary indexing machine: multipoint electronic probes, a servo press head, and a controller that stores each part’s deviation map before deciding the correction. A pre-correction map is not bureaucracy — without it there is no way to distinguish a global body distortion from a local arm error, and the wrong feature gets loaded.
Correction Routes and Their Limits

Ductile Iron and Forged Steel Knuckles
Disse materialer tåler kontrolleret koldpunktpresning, når korrektionsvinduet er valideret. Ladningsplanen betyder mere end pressekapaciteten: støtter under den stive navstruktur, belastning påført ved eller i nærheden af den funktion, der korrigeres, korte slag med tilbagespring målt efter hvert slag. Rettelser er iterative - tryk, frigøre, genmål — fordi støbegods frigiver stress ujævnt, og en korrektion ved armen kan flytte aflæsningen af navfladen. Gentag hele probekortet efter hver cyklus, ikke kun den ene funktion, der blev indlæst.
Støbte aluminiumsknoer
Trykstøbte aluminiumsknoer i T6/T7-typen har lav duktilitet og et velfortjent ry for at revne under ukontrolleret koldbøjning. Rettelser, hvor det overhovedet er godkendt, er småvinklede, lav hastighed, og valideret pr. legering og temperament på offerprøver, hyppigt efterfulgt af en stabiliseringsbehandling. Mange aluminium kno-programmer sætter simpelthen strammere opstrøms proceskontrol og skrotforvrængning i stedet for - den beslutning tilhører metallurgen, ikke til maskinleverandøren.
Hvilket punkt at trykke på kan ikke rettes
Styrearme, der tog en bøjelig overbelastning, er et spørgsmål om træthed og ansvar, ikke et geometrispørgsmål. Korrektion af kollisionsbelastede arme på færdige sikkerhedsdele bør være væk fra bordet, selv når geometrien læser lige bagefter - den samme erstatningsdoktrin som kollisionsindustrien anvender. Opretning tjener sin plads på procesinduceret forvrængning, hvor belastningshistorikken er kendt, og korrektionsvinduet er valideret.
Acceptporte

En frigivet udretningsproces for knoer skal indeholde fire porte, i orden:
- Pre-gate: revnedetektering (magnetiske partikler eller tilsvarende for jernholdige dele) før korrektion — udretning over en eksisterende revne ødelægger beviser og delen.
- Geometri port: fuldt datum-funktionskort inden for tegningsgrænser - hub-flade runout, boring-til-ophængsvinkler, armposition — målt efter korrektion og efter ethvert afspændings- eller stabiliseringstrin.
- Stabilitetsport: genmåling efter næste bearbejdning eller opvarmning; en korrektion, der slapper af tilbage var stress superposition, ikke korrektion.
- Sporbarhedsport: hver dels afvigelseskort, korrektionsantal og endelige aflæsninger gemt i forhold til dets serienummer, med en defineret omarbejdningsgrænse, ud over hvilken delen skrottes i stedet for at blive presset igen.
At definere denne omarbejdningsgrænse ærligt - og NOK-sorteringsreglerne omkring den - er det, der adskiller en udretningslinje fra en presse i et hjørne. Vores overblik over kr. sorterings- og efterbearbejdningsgrænser i en rettelinje dækker beslutningsstrukturen.
Almindelige faldgruber
- Forkert datum rækkefølge. Korrektion til navfladen, mens boringen er den funktionelle akse, producerer en del, der består en kontrol og fejler montering.
- Genmåling med én funktion. Ved kun at kontrollere det korrigerede træk skjules krydskoblede skift andre steder på kroppen.
- Overpressende støbegods. At jage den sidste brøkdel af en millimeter med kraftige strøg bytter synlig geometri ud med usynlige mikrorevner.
- Spring stabilitetskontrollen over. Forvrængning, der vender tilbage efter næste bearbejdningsoperation, er den klassiske signatur af uaflastet restspænding, og det fremgår hos kunden, ikke i din celle.
- Ingen revneport før korrektion. En allerede eksisterende revne bliver en feltfejl med dit korrektionsslag som den dokumenterede årsag.
Frys processtadiet før korrigering
Hvornår rettelsen sker i ruten er lige så afgørende, som hvordan det gøres. En kno, der måles umiddelbart efter støbning eller smedning, bærer lagervariationer og resterende spændinger, der delvist vil slappe af under bearbejdning; at korrigere til endelig geometri på det tidspunkt betyder at korrigere et legeme, der er ved at ændre sig. De praktiske vinduer er:
- Efter grov bearbejdning, før semi-finish: Der findes funktionelle datum-funktioner, og lagerbeholdningen er tilbage - normalt det bedste vindue, fordi korrektionen understøtter slibning og kedelighed i stedet for at bekæmpe dem.
- Efter varmebehandling eller induktionshærdning af navboringen: forvrængning er på sit højeste, og en valideret korrektion genskaber dele, der ellers ville blive skrottet, men materialetilstanden begrænser vinduet.
- Efter færdigbearbejdning: korrektion er begrænset til små vinkelafvigelser; enhver risiko for stabilitetsporten gælder, og udbyttet skal retfærdiggøre det.
Scenen bestemmer også, hvad "lige" betyder. Før færdig kedeligt, navboringen er endnu ikke endelig, og henføringspunktet skal komme fra bearbejdningshenføringspunkterne; efter afslutning kedeligt, selve boringen bliver den ærlige reference. En udretningsspecifikation, der ikke navngiver sit procespunkt, er en specifikation, som to afdelinger vil fortolke forskelligt - hvilket er, hvordan dele bliver rettet korrekt på det forkerte trin og stadig fejler ved montering.
Hvad en seriøs forespørgsel indeholder
For at citere en knoopretningsstation ansvarligt, en leverandør har brug for: tegningen med datumskema og toleranceark; materiale og varmebehandlingstilstand ved korrektionspunktet; hvor forvrængningen måles i dag og med hvilken resultatfordeling; prøve dele, der dækker godt, grænse- og NOK-forhold; den nødvendige cyklustid; og de omarbejdnings- og skrotregler, som anlægget vil acceptere. Med disse inputs armaturets koncept, sondeplan og pressearkitektur følger direkte - uden dem, ethvert maskinforslag er et gæt om, hvilken funktion der rent faktisk definerer "lige" fra din side.
Still weighing options for steering knuckle straightening? Det machine selection guide for shafts, rør og profiler og den price breakdown for straightening machines are written for exactly this stage of the decision.