
En tandhjulsaksel er en roterende krafttransmissionskomponent, der bærer integrerede tandhjulstænder - udløber, spiral- eller konisk tandhjul — sammen med tappene, splines, tråde og skuldre på en akse. Dens rethedsspecifikation er defineret på den akse: tapperne og gearstigningscylindrene skal rotere omkring en fælles linje inden for en samlet indikatoraflæsning (TIR) grænse sat af lejets levetid, gearmaskekvalitet og akselhastighed. At rette en tandhjulsaksel betyder derfor at genoprette rotationsaksen for en tandkomponent - et fundamentalt andet problem end at fladgøre en tandstang, og et problem med veletablerede måle- og korrektionsmetoder.
En løsning til udretning af gearaksel skal besvare fem spørgsmål, før udstyr vælges:
- Hvad definerer måleaksen - journaler, centre eller spline større diameter - og afspejler undersøgelsen det samlede lejearrangement?
- Er afvigelsen en enkeltplansbue, en lokal bøjning ved en skulder, et twist, eller en kombination - og hvor er det sande højdepunkt?
- Hvad er materialet og varmebehandlingstilstanden — gennemhærdet, karbureret og bratkølet, induktionshærdede journaler - og hvilke korrektionsveje der er godkendt til det?
- Er slibelager stadig tilgængelig, og er korrektionen beregnet til at genskabe lagerfordeling eller endelig geometri?
- Hvordan vil frigivet geometri, tandflankeintegritet og langtidsstabilitet verificeres?
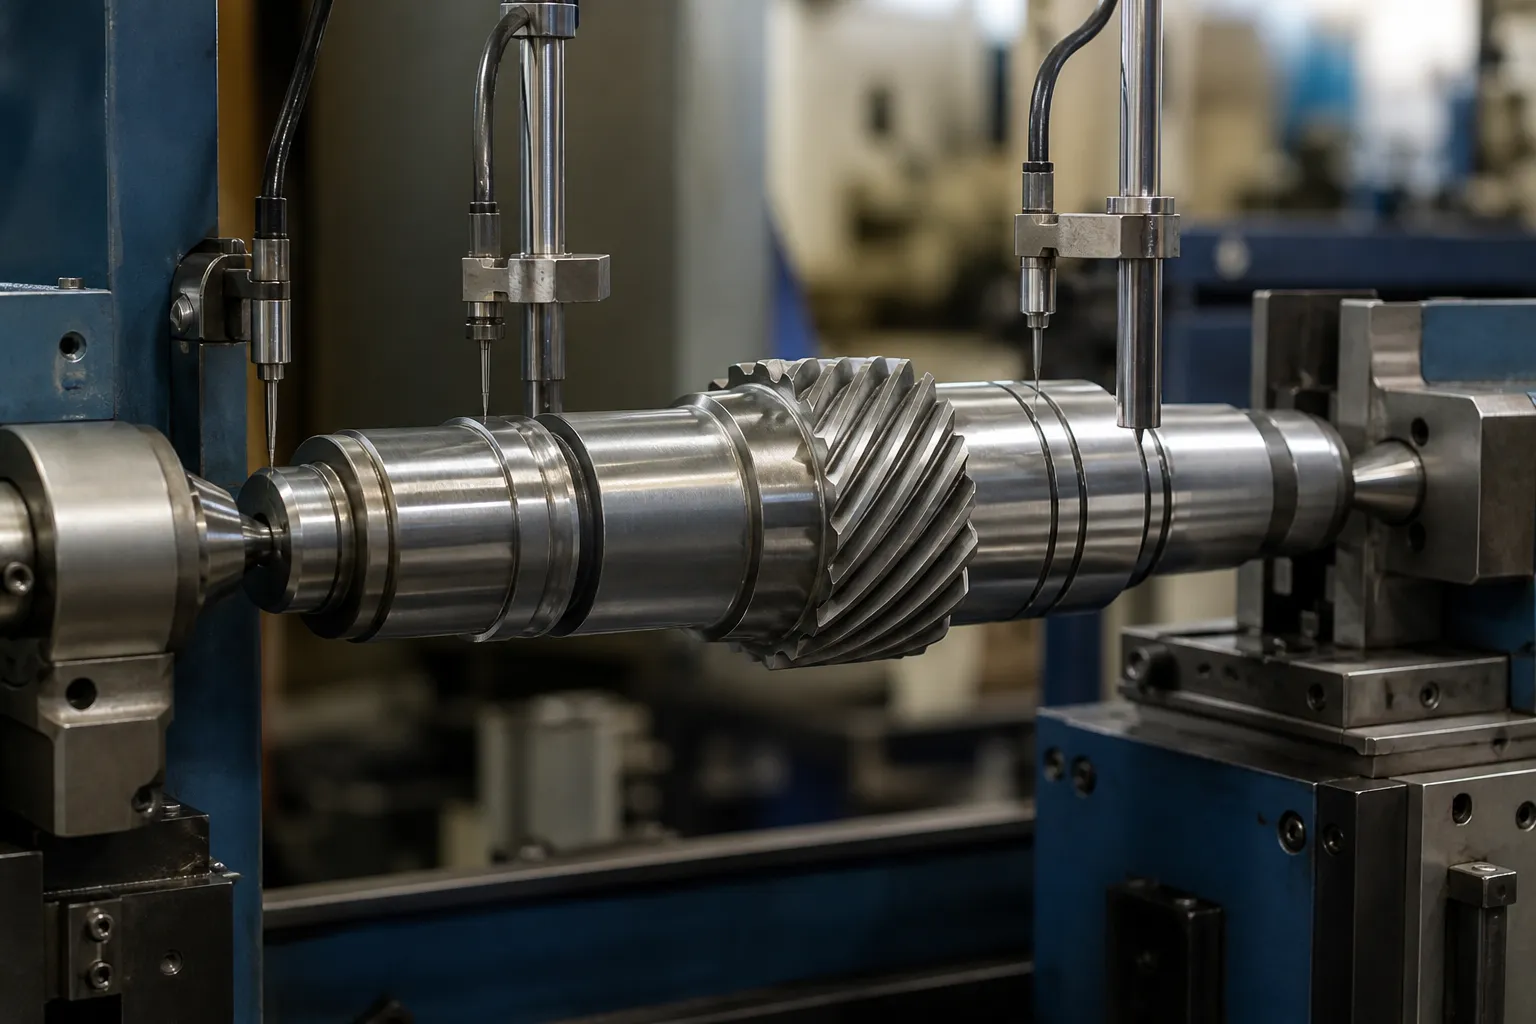
*Engineering koncept illustration: en tandhjulsaksel understøttet mellem centre med sonder på tapperne under en korrektionsundersøgelse. Ikke et fotografi fra kundestedet. Datovalg, kraftpositioner og acceptgrænser kræver tegningen og repræsentative prøvedele.*
Gearaksel versus gearstativ: To forskellige problemer
Dette websted dækker allerede industriel opretning af gearstang, og de to emner forveksles ofte, fordi begge bærer tandhjul. De deler næsten intet teknisk indhold:
| Gearstativ | Gearaksel | |
|---|---|---|
| Fungere | Konverterer rotation til lineær bevægelse; lige tandstang | Overfører drejningsmoment mellem roterende akser; tandet cylindrisk del |
| Definition af ligehed | Fladhed og rethed af en referenceflade i ét plan; pitch-line planhed | Afvigelse af rotationsaksen: TIR målt rundt om omkredsen ved definerede sektioner |
| Primær måling | Lineær — ligekant, overfladeplade, laser linje, prøveudtagning i længderetningen | Roterende — del rullet mellem centre eller på journaler, urskive eller elektroniske sonder, bøj undersøgelse kort |
| Fejl ved bøjet | Indbinding, ujævn tandindgreb, positioneringsfejl | Ubalance, vibration, leje- og tætningsskader, gearmaskeforskydning, træthed |
| Typisk rettelse | Presser i det flade plan; undertiden strække- eller nivelleringsprocesser for lange stativer | Punkt-tryk korrektion ved det kortlagte højdepunkt, selektiv peening, begrænsede varmemetoder |
Et stativ korrigeres i et fly; en tandhjulsaksel korrigeres omkring en akse. Måleordforrådet, inventar, maskiner og acceptkriterier er alle forskellige, hvorfor de to emner behandles på hver sin side. Hvis emnet er en lang tandstang, der går i indgreb med et tandhjul for at flytte en belastning lineært, stativsiden gælder. Hvis det er en aksel med et tandhjul på, der roterer i lejer, læs videre.
Anatomi og hvor forvrængning kommer fra
Angiv de funktioner, der deltager i datumkæden og stresssystemet:
- lejejournaler — primær funktionsakse;
- gearsegmenter: spore eller spiralformede tænder, gearfladebredde, tonehøjde og rodgeometri;
- splines, nøglebaner, tråde, koniske og koblingsfunktioner;
- skuldre, snap-rings riller, krydsboringer og oliehuller;
- centre eller midlertidige procesdatums;
- formalingsmateriale efter sektion og procestrin.
Gearaksler bøjer sig af de klassiske akselårsager, dokumenteret i reparationslitteraturen: mekanisk overbelastning under håndtering eller montage; asymmetrisk bearbejdning, der lindrer indre belastninger ujævnt; varmebehandling, hvor bratkøling af en karburiseret eller gennemhærdet aksel næsten altid introducerer bue; og kraftige krympe- eller prespasninger, der bøjer et oprindeligt lige skaft som en stack-up. Specifikt på gearaksler, hobbing og barbering efterlader resterende belastning omkring de tandede sektioner, og efter-varmebehandling slibning af en journal kan slappe af stress og flytte en anden sektion - korrektionspunktet i processen betyder lige så meget som selve korrektionen.
Mål først: The Bend Survey Map

Den reparationstekniske praksis med at kortlægge en bøjet aksel, før den berøres, gælder fuldt ud for gearaksler, og produktionsmaskiner automatiserer det:
- Støt akslen mellem centre eller på dens journaler, og bekræft, at understøtningerne selv læser nul udløb - støttefejl ødelægger hele kortet.
- Marker en rotationsreference; optag TIR ved jævnt fordelte aksiale stationer, konverteres til afbøjning (halvdelen af TIR) og urvinkel ved hver.
- Læs kortet: et enkelt dominerende højdepunkt med ensartet vinkel indikerer en simpel bue; varierende vinkel langs længden indikerer flere bøjninger eller drejninger; den sværeste sag er kombineret bøjning og drejning.
- Jagt det sande højdepunkt mellem stationer - det maksimale ligger der, hvor tendensen siger, ikke nødvendigvis der, hvor en sonde tilfældigvis sad.
- Gentag kortet efter hver korrektionscyklus og ved slutningen som inspektionsoptegnelsen.
To gear-specifikke fælder sidder inde i dette trin. Først, datum valg: på en trindelt aksel er den korrekte datum-kæde normalt journalerne, ikke centrene - et skaft kan læse lige på centre og bøjet på journaler, og lejerne er ligeglade med centrene. Udvælgelsesreglerne er beskrevet i detaljer i valg af måledatum for trindelte aksler. Anden, tandflankefejl kontra bøjning: stigningscylinderløb målt over stifter eller på en tandhjulskontrol skal adskilles fra aksel-akseløb, eller en tandfremstillingsfejl bliver "behandlet" ved at bøje skaftet. Den generelle diagnostiske logik til at adskille formfejl fra bøjning er dækket ind rundhed kontra bøjning i roterende måling.
Korrektionsruter
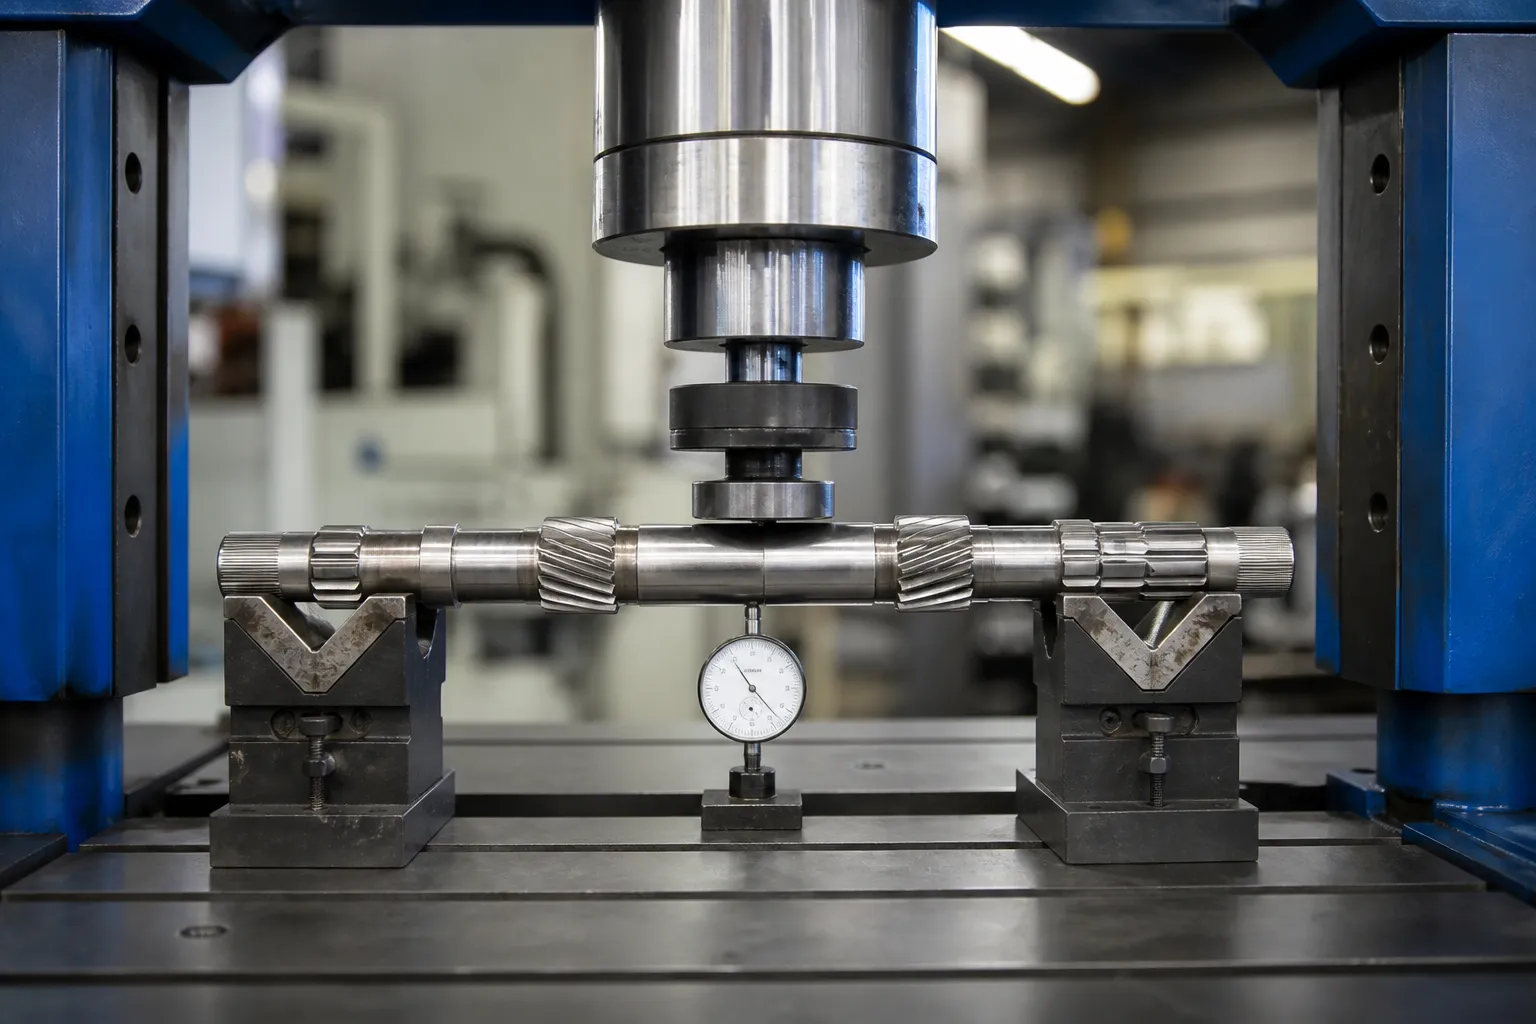
Mekanisk punktpresning — den primære rute
Med kortet i hånden, akslen sættes med højdepunktet opad, understøttet tæt på svinget, og fyldt med en polstret ram, mens en sonde overvåger direkte afbøjning. Arbejd i små strøg og accepter tilbagespring: målet er de færreste rettelser til tolerance, fordi hver plastikcyklus tilføjer resterende stress. På produktionsmaskiner denne løkke — kort, trykke, re-map — kører automatisk med tilbagespringskompensation indlært pr. familiedel. Den håndværksmæssige del af manuel akselretning bliver en controllerparameter; fysikken ændrer sig ikke.
Peening — hvor tryk ikke kan nå
Kontrolleret skud eller nåleblødning af den konkave side komprimerer overfladefibre og vokser dem lidt, trækker aksen ligeud. På tandhjulsaksler er peening fintrimningsværktøjet: den korrigerer små rester efter presning, og det virker på steder, hvor en ram ikke kan belaste - ved siden af skuldrene, tæt på tandsektioner - uden risiko for at knuse tænder. Den er langsom pr. korrektion og sjældent den primære rute.
Spot Heat — Begrænset på hærdede gearaksler
Punktopvarmning af en lille zone for at skabe lokal trækspænding ved afkøling er en legitim rettemetode ved lav- og medium-carbon aksler i uhærdet tilstand. På karbureret, gennemhærdede eller induktionshærdede gearaksler det er stærkt begrænset eller forbudt: den varmepåvirkede zone kan blødgøre eller genhærde lokalt materiale, skabe hårde pletter og mikrorevner præcis, hvor tand- og journaltræthedslivet tilbringes, og efterlad en hævet bump, der skal fjernes, før overfladen løber i et leje eller tætning. Hvor varmemetoder overhovedet overvejes, de tilhører en metallurg-godkendt reparationsprocedure, ikke til en produktionskorrektionscyklus. De materielle regler er uddybet i glatning efter varmebehandling.
Hvad Presning af en gearaksel aldrig omfatter
Belastninger påføres tappen eller akslens sektioner mellem understøtninger - aldrig på tandhjulets tænder. Tryk på tandsegmentet risikerer tanddeformation, som ingen retteoperation kan fortryde, og rulningsretning af den type, der anvendes på almindelige aksler, påføres ikke over tænder. Spline sektioner følger deres egne regler, dækket i vores spline aksel udretning løsning; akselfamilierne målt og korrigeret inde i gearkasser – input, udgangs- og mellemaksler med deres multi-journal accept logik – behandles særskilt i løsning til udretning af gearkassens aksel.
Acceptkriterier

Akselreparationspraksis giver en brugbar baseline: om 0.001 i per fods længde (0.083 mm/m) til almindeligt roterende udstyr, strammer mod 0.0005 i (0.013 mm) total på ethvert tidspunkt for højhastigheds flertrinsmaskineri. For tandhjulsaksler styrer tegningen, og toleranceklassen følger applikationen: en lav hastighed, gearaksel med lav tolerance har et bredere vindue end et højt omdrejningstal, tandhjul med tæt klaring. Acceptrækkefølgen skal være:
- endeligt opmålingskort på alle stationer, inden for det angivne TIR;
- kontrol af gearkvalitet — tandkontakt, udløb over stifter, helixjustering — uændret af korrektionen;
- revnedetektering passende til materialets tilstand efter al korrektion;
- verifikation efter den endelige slibning eller efterbehandling, ikke kun efter glatning;
- stabilitetsbekræftelse, hvor applikationen er kritisk: genmål efter et stående interval eller temperaturcyklus, hvis procesvinduet ikke allerede har bevist stabilitet.
Det sidste punkt er den ærlige svaghed ved al skaftretning: en korrektion, der blot overlejrer ny spænding mod den gamle bøjning, kan læse lige i dag og drive i drift. Det er grunden til, at korrektionsantallet er begrænset, hvorfor kortet gentages efter endt, og hvorfor antallet af slag til tolerance i sig selv er et signal af proceskvalitet - principper, der anvendes over hele linjen automatisk akselretning.
Almindelige faldgruber
- Kortlægning på forkert datum. Centrer, der ikke længere repræsenterer den lejende akse, producerer et kort, der ikke kan korrigeres til en fungerende aksel.
- Tryk på en station i stedet for højdepunktet. Den maksimale afbøjning ligger normalt mellem sondestationer; find den før indlæsning.
- Belastning af tænder eller hærdede splines. Ramkraft hører til på almindelige akselsektioner; tænder deformeres permanent og usynligt til TIR-kortet.
- Chasing twist med enkeltplanspresser. Kombineret bøj-og-drejning kræver en planlagt sekvens, ikke gentagelse af det samme slag.
- Stoler kun på post-press læsning. Reststress omfordeles; frigørelseskontrollen hører til efter endelig slibning, og feltresultatet derefter.
Adskille bøjning fra vrid, før du forpligter dig til en sekvens
Undersøgelseskortet bestemmer ikke kun, om der skal rettes, men i hvilken rækkefølge. Tre diagnostiske signaturer dækker de fleste gearaksler:
- Enkel bue: afbøjningsstørrelserne stiger og falder langs længden med en konsekvent urvinkel. Et tryk på det kortlagte højdepunkt, tilbagespring lært, gjort — den nemmeste sag, og den ene manuelle praksis håndterer godt.
- To-plan eller S-bøjning: urvinklen roterer langs længden. To rettelser er planlagt i rækkefølge, hver verificeret på et nyt kort; korrigering af den større bøjning først forenkler normalt den anden.
- Bøj med twist: kantede træk — splines, nøglebaner, gearfase i forhold til tapperne — angive torsionsforskydning oven på stævnen. Tryk alene behandler bøjningen og efterlader snoet; twist correction er en anderledes operation med sin egen validering, og at foregive ellers producerer aksler, der passerer TIR og fejler fase.
Automatiske maskiner gør de to første sager rutine: regulatoren passer til de målte stationer, beregner presseposition, overslag og støtteafstand, og lukker løkken inden for to eller tre cyklusser. Twist-casen forbliver den, der adskiller en seriøs procesdefinition fra en presse med software, og det er netop tilfældet, de fem åbningsspørgsmål er designet til at fange tidligt - før skaftet har brugt sit korrektionsbudget på streger rettet mod den forkerte tilstand.
Hvad en seriøs forespørgsel indeholder
En tandhjulsudretningsmaskine eller -celle er specificeret fra: tegningen med datumskema og TIR-grænser efter sektion; materiale og varmebehandlingstilstand ved korrektionspunktet; geardata — modul, helix vinkel, hårdhed — så lastudelukkelser er eksplicitte; den aktuelle forvrængningsfordeling ved målestationen; prøvedele på tværs af afvigelsesområdet; krav til cyklustid og sporbarhed; og omarbejdningsgrænsepolitikken. Med disse inputs støtte-og-probe-planen, pressestyrkeklasse og tilbagesprings-læringsstrategi følger direkte, og stationen kan valideres mod dele frem for løfter.
Every gear shaft straightening project eventually hits the same two questions – de selection guide for shaft, tube and profile work og den straightening machine cost breakdown answer them before your supplier meeting does.