
En jernbaneskinne er ikke en generisk I-bjælke, lineær føring eller aksel. Dens hoved, væv og fod danner en asymmetrisk funktionsprofil, og lodret camber, lateral sweep, vride, endegeometri og restspændingskontrol kan kræve forskellige måle- og korrektionsruter.
En pålidelig jernbaneskinneudretningsløsning skal besvare fem spørgsmål inden maskinvalg:
- Hvilken Vignoles, rillet, kran, tunge, fuld-web eller speciel skinnefamilie er i omfang?
- Er opgaven mølle produktion, valgdeltagelsesfremstilling, genindvinding af værksted, svejsezonekorrektion eller sporvedligeholdelse?
- Hvordan vil lodret og lateral geometri blive målt uden at forvirre tilsigtet krumning, profil variation, support fejl eller twist?
- Hvilket hoved, web- eller fodområder kan komme i kontakt med støtter og værktøj, og som kører, måler, svejsning, hul eller bearbejdede zoner er beskyttet?
- Hvordan vil den helt frigjorte skinne blive genmålt, inspiceret og sporet efter rettelse?

*Engineering koncept illustration af en Vignoles skinne i en stationær rette- og målelinje. Det er ikke et fotografi fra et kundested eller et præstationskrav. Faktisk maskinkraft, støttespænder, værktøjs- og acceptgrænser kræver den kontrollerede skinnespecifikation og repræsentative prøveprøver.*
Definer jernbanefamilien og procesruten
| Jernbane- eller procesfamilie | Hovedforskel | Rute på denne side |
|---|---|---|
| Vignoles fladbundsskinne | Afrundet hoved, smalt spind og bred fod | Primært stationært retteskop |
| Rillet skinne | Rille og asymmetrisk hoved kræver dedikeret datum og værktøj | Separat familie- og beskyttet kontaktkort |
| Tunge eller skifteskinne | Maskinbearbejdet eller tilspidset funktionel geometri | Funktionsspecifik måle- og korrektionsplan |
| Frø eller krydsningskomponent | Kompleks lokal geometri og belastningsveje | Brugerdefineret armatur og inspektionsrute |
| Kran eller industriskinne | Profil og pligt adskiller sig fra jernbaneskinne | Separat opskrift og accept input |
| Ny mølleskinne | Produktionsflow og reststresskontrol | Valse eller presselinje valgt fra profil og procestrin |
| Genvundet skinne | Slid, skade, svejse- og servicehistorik | Eftersyn-første værkstedsrute |
| In-track skinnekorrektion | Bærbar adgang, sporfastholdelse og driftssikkerhed | Uden for denne stationære fabrikscelleside |
| Jernbaneaksel | Roterende smedet aksel med journaldata | Brug jernbaneakselløsningen |
| I/H stråle | Strukturel profil med flange/bane fabrikationsfejl | Brug stråleløsningen, ikke skinneopskriften |
Stierli-Bieger oplister Vignoles offentligt, rillet, tunge, fuld-web og specialskinner, herunder opretning og torsionskorrektion. Geismar beskriver en dedikeret kontinuerlig horisontal skinneudretningsmaskine med en valgfri rute for det andet fly. Disse kilder bekræfter et specialiseret udstyrsmarked; de gør ikke ét værktøjssæt gyldigt for hver skinneprofil.
Frys processtadiet
Mølleproduktion
Skinne kan komme ind i udretning efter rulning, afkøling eller varmebehandling. Temperatur historie, materialekvalitet, profil og opstrøms restspænding påvirker tilbagespringet og det frigjorte resultat. Af forslaget skal det fremgå, om glattejernet er en inline produktionsmaskine eller en separat efterbehandlingsstation.
Valgdeltagelse og krydsfremstilling
Tungeskinner, frøer og specielle profiler kan omfatte bearbejdning, huller, svejsninger eller tilsigtet krumning. Den godkendte geometri kan ikke udledes af en lige referencelinje alene.
Genvinding af jernbane
Brugt skinne kan indeholde hovedslid, korrugering, lokal deformation, svejsezoner, korrosion, bolthuller eller beskadigelse. Inspektionsdisposition kommer før korrektion. Geismar placerer et dedikeret skinneglattejern til integration i en genvindingslinje, understøtter en værkstedsrute adskilt fra ny mølleproduktion.
Svejsezonekorrektion
En lokal svejsezonegeometrifejl kræver svejseidentitet, gennemgang af varmepåvirket zone, profilmåling og den gældende inspektionsvej. Opretning kan ikke erstatte svejseinspektion eller reparere en uacceptabel svejsning.
Definer skinnedatum før målefejl
Skinnen skal refereres fra tegningsdefineret funktionel geometri, ikke hvilket ansigt der er nemmest at røre ved. Måleplanen bør definere:
- jernbanefamilie, afsnit og orientering;
- aksial oprindelse, endetilstand og tilsigtet krumning;
- antal støtte, mellemrum, højde og kontaktland;
- lodret profil langs løberetningen;
- lateral sweep refereret til det påkrævede hoved, web- eller fodfunktion;
- hovedrulle eller sektionsrotation langs længden;
- lokal leder, web- og fodprofiltjek, hvor det er nødvendigt;
- enderethed og eventuel udelukket endelængde;
- svejsning, hul, bearbejdede og overgangszoner;
- rensning, skala, temperatur og stabiliseringstilstand;
- gentagelighed efter frigivelse, repositionering og flyskifte;
- correlation with the customer's rail gauge and final inspection system.
Læse akslens rethed vs runout vs TIR for den generelle sondring mellem en stationær geometriprofil og en roterende indikation. En jernbaneskinne vurderes normalt som en understøttet profil; ved at anvende akseludløbsterminologi på det skaber den forkerte datummodel.
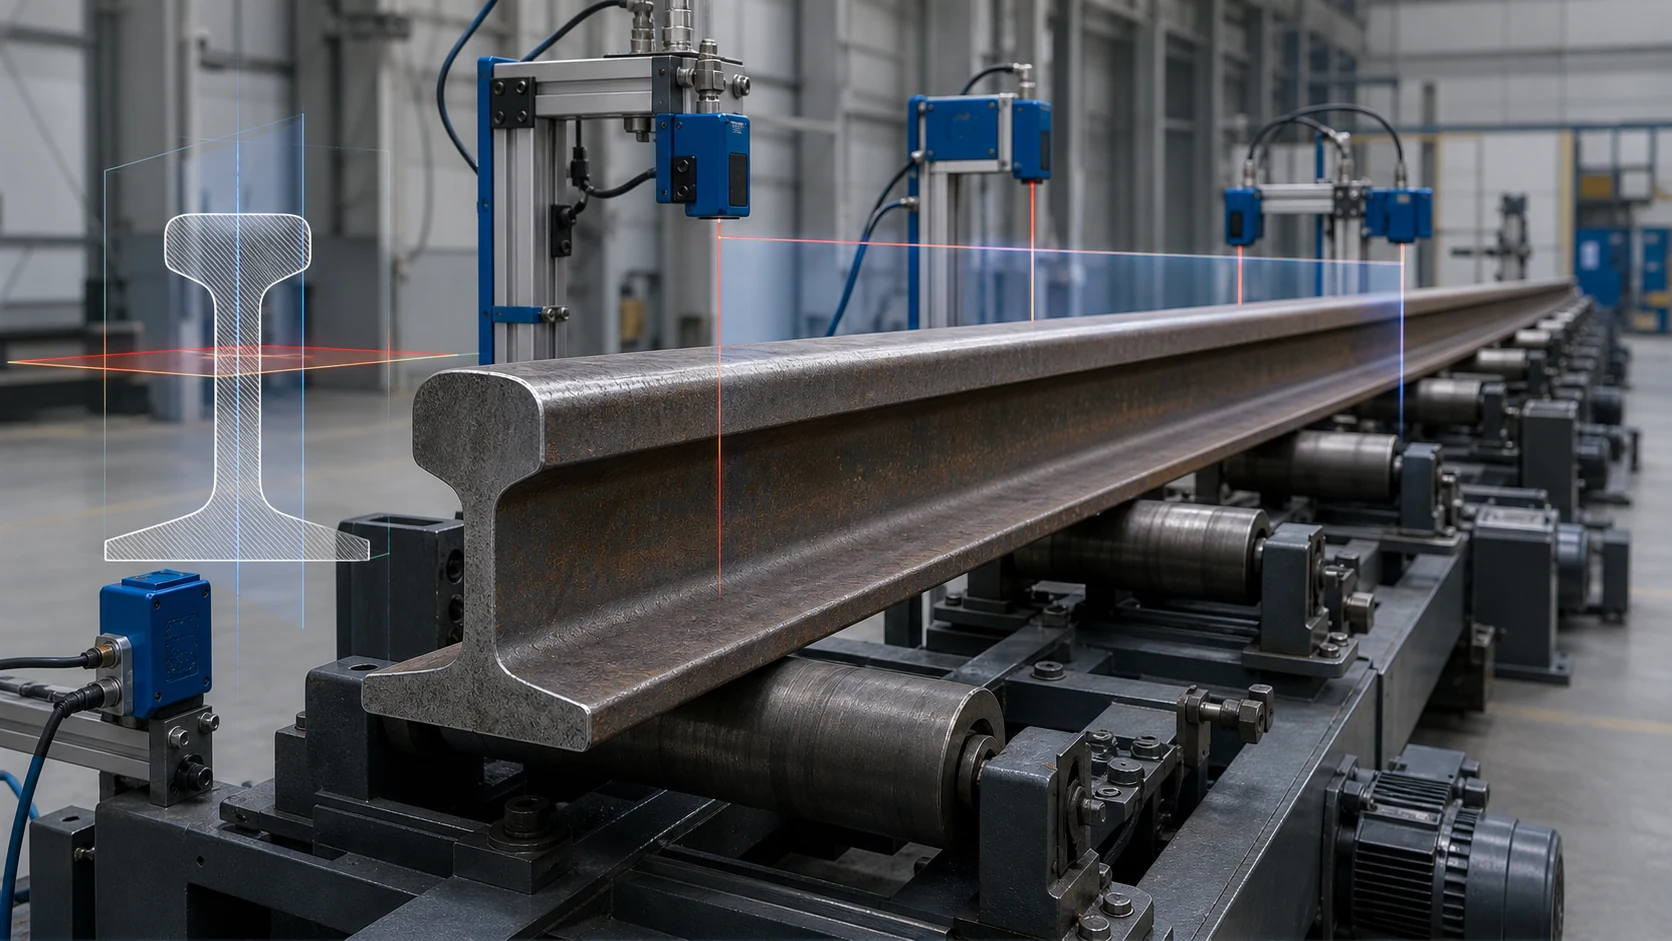
*Engineering koncept illustration af lodret og lateral måling på en hoved-web-fod skinneprofil. Det er ikke et foreskrevet målerlayout. Faktiske sensorspor, støtteafstand, tilsigtede krumnings- og acceptbånd kræver den kontrollerede skinnetegning og kundeprofilkorrelation.*
Separate fejltilstande, før der påføres magt
| Observeret signal | Mulig årsag | Påkrævet rute |
|---|---|---|
| Glat lodret krumning gentages efter supportnulstilling | Lodret camber eller bue | Kandidat til valideret vertikalplankorrektion |
| Glat lateral afvigelse gentaget efter genpositionering | Sidesweep | Kandidat til sidevirkende korrektion |
| Hoved og fod skifter i modsatte retninger langs længden | Sektionsrotation eller drejning | Torsionsspecifik måling og værktøj |
| Skarp lokal retningsændring | Kink, påvirkning eller lokal overbelastning | Inspektion og ingeniørgennemgang før korrektion |
| Signalændringer med støtteafstand | Støtte afbøjning, hængende eller ustabil håndtering | Frys støttetilstand og gentag måling |
| Høj fejl kun i nærheden af en svejsning | Svejsezonegeometri eller varmepåvirket forvrængning | Svejsespecifik inspektions- og korrektionsvej |
| Løbefladen er slidt, mens midterlinjen er acceptabel | Hovedslid eller profiltab | Omprofilering eller afvisning af rute; glatning genopretter ikke materiale |
| Geometri matcher den tilsigtede kurve, men klarer ikke en lineær kontrol | Forkert nominel reference | Indlæs den kontrollerede designgeometri før klassificering |
| Kroppen er acceptabel, men endezonen er ude | Afslut afkøling, savning, håndtering eller lokal procesfejl | Slutspecifik korrektion eller bearbejdningsgennemgang |
Beskyt hovedet, Web og fod
Standard beskyttede zoner eller gennemsynszoner
- færdige løbe- og måleflader uden godkendt kontaktforsøg;
- tynde webkanter eller ikke-understøttede webområder;
- fodkanter, hvor koncentreret belastning kan skabe lokale skader;
- svejse og varmepåvirkede zoner, indtil inspektion tillader korrektion;
- boltehuller, bearbejdede kontaktfunktioner og fastgørelseszoner;
- identifikations- og sporbarhedsmærker;
- slidt, revnet, spaltet, korroderede eller stødbeskadigede områder;
- bevidst buede eller tilspidsede funktionelle områder.
Potentielt godkendte kontaktzoner
- bredt hoved, web- eller fodområder udvalgt ved strukturel analyse og prøveforsøg;
- udskiftelige sadler eller forbindingsstænger tilpasset skinneprofilen;
- kontrollerede rullekontakter kvalificeret til overfladetryk og mærkning;
- ufærdige eller senere bearbejdede zoner, når procesplanen udtrykkeligt tillader kontakt.
Hver pressekraft har brug for en komplet støtte/reaktion/belastningsbane. Et værktøjsarrangement, der fungerer til en symmetrisk bjælke, kan overbelaste et skinnehoved, væv eller fod, fordi skinnedelen er asymmetrisk.
Vælg en to-plans korrektionsarkitektur
Vandret eller sidevirkende tryk
En vandret hydraulisk presse med justerbare abutments kan håndtere lateral sweep, lokal vandret bøjning og kontrolleret skinnebøjning. Stierli-Bieger beskriver offentligt bevægelige abutments, laserunderstøttet kontrol og mulighed for at ændre bøjningsretning uden at dreje skinnen i nogle konfigurationer.
Forslaget bør definere:
- godkendt reaktion lander og pressepunkt;
- abutmentafstand og justeringsmetode;
- kraft, grænser for forskydning og overbøjning;
- tilbagespringslogik efter skinnefamilie og procestilstand;
- langvarige transportbånd og kranadgang;
- frigivet lateral måling efter hver afgrænset korrektion.
Lodret korrektion
Lodret camber kræver en lodret lastbane eller en valideret skinnevippestation, der overfører det nødvendige plan til pressen. Håndteringssystemet må ikke indføre en ny bøjning, mens skinnen drejes eller omplaceres.
Rulleudretningslinje
Højvolumen mølleskinne kan bruge sekventiel vandret- og lodrette akse rullesystemer. Fives beskriver offentligt skinneglattejern, der bruger både vandret- og maskiner med lodret akse, mens et casestudie fra Iconsys beskriver to maskiner i serie med kontrolleret rulleposition, hastighed og drejningsmoment. Denne arkitektur kræver en produktionsfamilie-konvolut og reststress-verifikation; den kan ikke udskiftes med en værkstedspunktpresse.
Torsionsudretning
Snoning kan ikke korrigeres pålideligt ved at behandle skinnen som en simpel lodret bue. Det har brug for vinkelmåling langs sektionen, styret torsionsværktøj, endefastholdelse og frigivet ommåling.
Læse trykudretning vs rulleudretning før du vælger korrektionsfamilien.
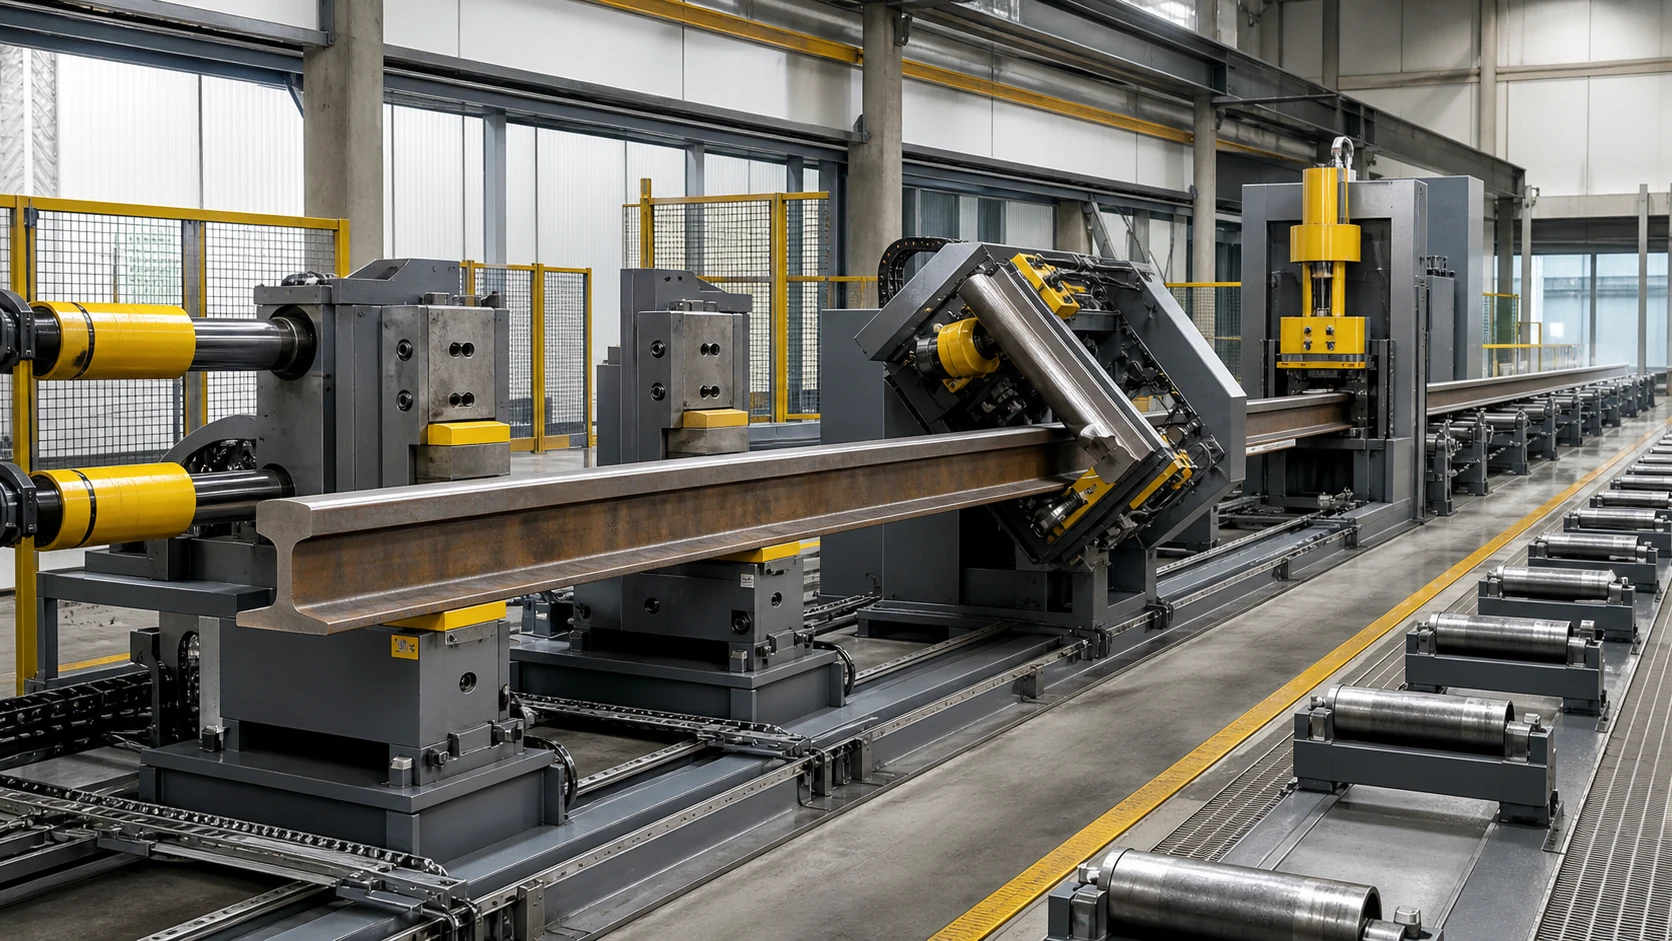
*Engineering koncept illustration af sidevirkende korrektion, flyskift og downstream-verifikation. Det er ikke et universelt maskinlayout. Faktisk skinnehåndtering, reaktionsgeometri, kraft, rulningsposition og restspændingsgrænser kræver projektering og prøveforsøg.*
Indbygg tung håndtering i processen
Lange skinner har brug for kontrolleret bevægelse gennem måling og korrektion. Håndteringskonceptet bør omfatte:
- drevne ind- og udgangsrullebaner;
- skinne-familiestyr, der ikke forvirrer eller beskadiger profilen;
- positiv aksial positionering og kontrolleret indeksering;
- sikker kran eller overførselsadgang til opsætning og genopretning;
- en defineret metode til at ændre korrektionsplan;
- skala- og affaldshåndtering omkring guider og sensorer;
- bevogtning, aflåsninger og sikre udelukkelseszoner;
- gendannelseslogik for strømtab eller en afbrudt korrektionscyklus.
Håndteringssystemet er en del af målingens repeterbarhed. En ændring af transportørens højde eller rulletilstand kan ændre den tilsyneladende profil og ugyldiggøre en lagret recept.
Bekræft den frigivne skinne, Ikke den indlæste form
- Identificer skinnefamilien, tegningsrevision og procesfase.
- Bekræft inspektionsstatus og tilsigtet lige eller buet geometri.
- Rengør de godkendte måle- og kontaktzoner.
- Sæt skinnen på den frosne støtte og håndteringskonfiguration.
- Mål lodret, laterale og torsionssignaler separat.
- Klassificer bue, feje, vride, knæk, svejsezone fejl, slid og opsætningsfejl.
- Vælg tryk, rulle, torsion, rute for afvisning eller ingeniørgennemgang.
- Anvend kun den afgrænsede korrektion, der er tildelt det godkendte plan og den godkendte zone.
- Frigør og stabiliser skinnen helt.
- Mål igen under samme henføringspunkt og understøtningstilstand.
- Gentag kun med kraft, forskydning, overbøje, iteration og overfladegrænser.
- Udfyld påkrævet profil, overflade, svejsning, reststress eller anden inspektion.
- Gem før/efter profilen, opskrift, kvalitetsdisposition og sporbarhedsregistrering.
Konfigurer cellen omkring skinnefamilien
| Celle funktion | Jernbane- Jernbanekrav |
|---|---|
| Identifikation | Profil, grad, længde, processtadiet, tilsigtet krumning og sporbarhed |
| Håndtering | Lange transportbånd, aksial positionering, flyskifte og kranadgang |
| Måling | Lodret profil, lateral sweep, afsnitsrotation og lokale profiltjek |
| Klassifikation | Camber, feje, vride, knæk, svejsezone fejl, slid og opsætningsfejl |
| Rettelse | Sidetryk, lodret tryk, rulleline eller torsionsværktøj efter familie |
| Beskyttelse | Løbe-/måleflader, web, fodkanter, svejsninger, huller og bearbejdede zoner |
| Verifikation | Fuldt frigivet geometri plus anvendelig overflade, svejse- og restspændingskontrol |
| Data | Før/efter profiler, opsætning, kraft/forskydning, eftersyn og slutdisponering |
Forslags input vi har brug for
Send følgende før udstyrsvalg:
- skinneprofiltegninger og familieliste;
- materialekvalitet, varmebehandling og processtadie;
- længdeområde og årligt eller skiftende produktmix;
- beregnet rethed eller designet krumning;
- lodret, lateralt, twist og end-zone accept definitioner;
- svejsning, hul, bearbejdet, tilspidsede og beskyttede overfladekort;
- tilladt hoved, web- og fodkontaktlander;
- indgående fejlfordeling og kendte skadestilstande;
- påkrævet efterbehandlingsoverflade, svejsning, reststress- eller NDT-tjek;
- line takt, transportørhøjde og tilgængelige kran-/håndteringsgrænseflader;
- repræsentativt godt, marginal- og afvisningsprøver;
- kundemåler, rapportformat og sporbarhedsgrænseflade.
Prøve-test-accept før produktionsfrigivelse
Prøveforsøget bør dække den faktiske skinnefamiliekonvolut og begge korrektionsplaner. Det skal verificere understøttelsens repeterbarhed, sensor korrelation, kontaktmærkning, lodret/lateral/torsionsklassificering, tilbagespring, håndtering af flyskifte, frigivet geometri og den nødvendige nedstrømsinspektion.
Brug udretning prøve test og accept guide at fryse testmatrix og bevispakke.
Ingeniørgrænse
Opretning kan rette godkendt geometrisk fejl i passende skinne. Det genopretter ikke slidt hovedmateriale, reparere en revne, kvalificere en uacceptabel svejsning, erstatte omprofilering, eller bevise sporets egnethed uden den gældende jernbanemyndighed og inspektionsprocedure.
Maskinkraft, rulle layout, abutment span, støtteafstand, nøjagtighed, cyklus tid, overbend og iterationsantal er forslagsoutput. De skal komme fra den kontrollerede jernbanefamilie, materiel tilstand, tegning, prøver og kundemåler - ikke fra en konkurrentspecifikationstabel.
Anmod om en gennemgang af jernbanejernretning
Hvert jernbanejernrette projekt rammer til sidst de samme to spørgsmål – de guide til valg af glattejern til skafter, rør og profiler og den hvad en glattemaskine koster svar på dem, inden dit leverandørmøde gør det.
Send skinnefamiliebordet, tegninger, processtadiet, fejlkort, inspektionsvej og repræsentative prøver. Vi vil returnere en foreslået datum og støttemodel, kort med beskyttet kontakt, to-plans korrektionskoncept, håndteringsplan, prøve-testmatrix og udstyrskonfiguration til gennemgang.