
En I-bjælke eller H-bjælke er ikke en rundstang med større diameter. Dens to flanger og væv danner en åben sektion, hvis stivhed ændres efter retning. Svejsning, skæring, håndtering og fremstilling kan skabe flangevinkelforvrængning, langsgående camber, lateral sweep, twist eller lokal webdeformation. Hver fejl kræver et andet datum, belastningsvej og korrektionsmetode.
En effektiv I-stråleudretningsmaskine skal besvare fem spørgsmål, før udstyr vælges:
- Er emnet en valset sektion, en svejset opbygget bjælke, en tilspidset bjælke, en T-sektion eller en fabrikeret samling med vedhæftede filer?
- Er den kontrollerede fejlflange vinkelforvrængning, camber, feje, vride, webbølger eller en kombination?
- Hvor kan ruller, støtter og presser værktøjskontakt uden at knuse nettet, markering af en færdig overflade eller belastning af en følsom svejsezone?
- Hører den nødvendige korrektion hjemme i en kontinuerlig flangeudretter, en point-press station, et twist/camber-system eller en ingeniør-gennemgang rute?
- How will the fully released beam be remeasured and accepted under the customer's drawing and applicable fabrication procedure?

*Teknisk koncept illustration af en svejset H-bjælke i en kontinuerlig flange-opretningscelle. Det er ikke et fotografi fra et kundested eller et præstationskrav. Faktiske ruller, guider, sektionsområde, kraft- og acceptgrænser kræver den kontrollerede strålefamilie og repræsentative prøveprøver.*
Definer strålefamilien og produktionsstadiet
| Arbejdsemnefamilie | Hovedforskel | Påkrævet rute |
|---|---|---|
| Varmvalset I- eller H-sektion | Geometri kommer fra møllen; der kan opstå forvrængning under håndtering eller senere fremstilling | Bekræft møllens tilstand, sektionsegenskaber og tilladt kuldekorrektion |
| Svejset opbygget H-bjælke | Web- og flangeplader er forbundet med langsgående svejsninger; flangevinkelforvrængning er en almindelig post-svejsningsfejl | Flangespecifik måling og kontinuerlig eller trinvis korrektion |
| T-bjælke | En flange og en bane skaber en asymmetrisk belastningsbane | Dedikeret support og guidelayout |
| Tilspidset eller variabel dybde bjælke | Banens dybde og stivhed ændrer sig langs længden | Opskrift og værktøjsposition skal følge snitkortet |
| Asymmetrisk I/H sektion | Uens flanger eller forskudt bane ændrer neutral akse og springer tilbage | Separat familie- og prøvevalidering |
| Bjælke med afstivninger, endeplader eller beslag | Tilbehør afbryder kontaktzoner og kan låse forvrængning | Funktionsbevidst håndtering og lokal ingeniørgennemgang |
| Galvaniseret, malet eller færdigbelagt bjælke | Kontaktmærker og belægningsskader bliver acceptartikler | Kvalificerede puder/ruller og overfladeinspektion efter proces |
| Installeret eller servicebeskadiget konstruktionselement | Belastninger, revner og forbindelseshistorik kan være ukendt | Bygningsteknik og inspektionsrute, ikke en produktionsopskrift |
Denne side fokuserer på kontrolleret opretning af værkstedsgulve af rullede eller svejste bjælkekomponenter før endelig frigivelse. Den tillader ikke feltkorrektion af en ibrugt struktur.
Adskil forvrængningstilstandene
Flange vinkelforvrængning
Langsvejsning kan rotere eller vippe flangekanter i forhold til banen. En dedikeret flangeudretter bruger en kontrolleret rullebelastning mod flangen, mens den fører strålen gennem maskinen. Stierli-Bieger beskriver hydraulisk rullekorrektion i kontinuerlig drift for svejste bjælker; Corimpex beskriver horisontale systemer, der korrigerer flangerne på svejste H-bjælker som en del af en svejselinje.
This is not the same as correcting the full beam's longitudinal centerline.
Longitudinal Camber
Camber is curvature in the beam's strong-axis plane. Det kan være tilsigtet eller utilsigtet. Tegningen skal skelne designet camber fra forvrængning, før der udstedes en korrektionskommando.
Sidefejning
Sweep er krumning i svagakseplanet. Den har brug for en anden støtte og belastningsretning end camber, og det slanke væv/flange-forhold kan gøre sektionen følsom over for lokal ustabilitet.
Vride
Twist er rotation af sektionen langs dens længde. Et rullepassage med flange kan efterlade vridningen uændret eller omfordele det. Twist kræver indekserede sektionsmålinger og en kontrolleret torsionsrute.
Web bølgende, Knækning eller lokal skade
Lokal banedeformation er ikke automatisk en rettemaskineinput. Tyndnets knækning, buler, revner, svejsefejl og varmepåvirkede skader kræver inspektion og teknisk disponering, før der påføres kraft.
| Observeret resultat | Mulig årsag | Rute |
|---|---|---|
| Begge flangekanter viser en konsekvent vinkelfejl efter svejsning | Svejsekrympning og flangerotation | Kandidat til dedikeret flangerulleretning |
| Strålens midterlinje buer lodret, men sektionsvinklen forbliver stabil | Camber eller stærk-akset bue | Målt presse- eller rullerute |
| Bjælken buer sideværts | Sweep eller svag akse bue | Sidestøtte og korrektionsrute |
| Tværsnitsvinklen roterer langs længden | Vride | Torsionsmåling og dedikeret vridningskorrektion |
| Kort skarp ændring nær et tilbehør eller svejsestop | Lokal tilbageholdenhed, varmetilførsel, skade eller fabrikationsfejl | Inspicer og vej til teknik; ikke gennemsnit i global krumning |
| Web viser bølger, mens flanger forbliver på linje | Lokal web-ustabilitet eller svejsekrympning | Web-specifik ingeniørrute; flangeretter løser det måske ikke |
| Målt form ændres, når støttepositioner bevæger sig | Kraftig strålenedbøjning eller ustabilt datum | Frys støtte- og måletilstanden, gentag derefter |
Etabler en strålespecifik datumkæde
En lang tung bjælke kan hænge ned på transportbånd og kan sidde forskelligt på slidte eller uens ruller. Inspektionsplanen bør definere:
- stråleorientering og aksial oprindelse;
- referenceflange, webcenterplan og endeafsnit;
- antal støtte, mellemrum, rullehøjde og udhæng;
- om resultatet er fristat, kontrolleret-støtte eller armatur-reference;
- camber- og sweep-profiler i fuld længde;
- sektionsrotation eller vridning ved kontrollerede aksiale stationer;
- flange-til-væv vinkel på begge sider;
- flange bredde, tykkelse, planhed og kanttilstand;
- web dybde, tykkelse, fladhed og lokal bølgethed;
- svejseplacering, svejsetåtilstand og udelukkede målezoner;
- repeterbarhed efter aflæsning, vende eller dreje strålen;
- correlation with the customer's fixtures, målere og tegningsdefinition.

*Teknisk koncept illustration af separate målinger i fuld længde og tværsnit. Det er ikke et foreskrevet målerlayout. Faktiske sensorpositioner, støtteafstand og acceptberegninger kræver tegning og kundemåler korrelation.*
Beskyt internettet, Svejsninger og færdige overflader
Standard beskyttede zoner eller gennemsynszoner
- uunderstøttede tynde baneområder under en koncentreret pressebelastning;
- svejse tæer, svejsestart/stop og ukontrollerede svejseindikeringer;
- flangekanter, der definerer en færdig grænseflade;
- boltehuller, slots, klare og udskæringer;
- afstivninger, beslag, endeplader og tilslutningsdetaljer;
- identifikationsmærker og sporbarhedsmærker;
- galvaniseret, malede eller arkitektonisk udsatte overflader uden kvalificerede kontaktpuder;
- buler, revner, lamineringer, udhulninger, alvorlig korrosion eller tidligere reparationszoner.
Potentielt godkendte kontaktzoner
- brede flangeområder identificeret af den kontrollerede snittegning;
- forstærkede væv/flange belastningsoverførselszoner understøttet mod lokal knækning;
- udskiftelige rulleprofiler tilpasset flangen og banegeometrien;
- rengør ubehandlede overflader inden endelig efterbehandling, når procesplanen tillader det;
- handling points verified for the beam's mass, tyngdepunkt og fastgørelseslayout.
Kontaktkortet bør være revisionsstyret af sektionsfamilien. En rulleposition, der passer til en parallelflange H-bjælke, kan forstyrre en tilspidset flange, afstivning eller asymmetrisk snit.
Vælg korrektionsmetoden fra fejloversigten
Kontinuerlig flangerulleopretning
Denne metode er passende, når det kontrollerede problem er repeterbar flangevinkelforvrængning langs en svejsefremstillet bjælke. Stierli-Bieger beskriver en eller flere gennemløb med ruller sat til emnet og påkrævet korrektion. Corimpex beskriver horisontalt fodrede systemer med uafhængigt placerede korrektionsgrupper. En produktionsløsning mangler stadig at definere:
- understøttet stråleorientering;
- rulleprofiler og frirum for hver flange- og baneserie;
- styrepositioner og anti-vrid kontrol;
- gennemløbssekvens og afgrænset rulleindstilling;
- ind-/udgangstransportør højde og synkronisering;
- svejsning, overflade- og kantbeskyttelse;
- frigivet flange-vinkel og fuld-stråle verifikation.
Peg-tryk-korrektion for Camber eller Sweep
En hydraulisk presse kan adressere en målt global eller lokal centerlinjefejl, når understøtningerne og pressepunktet danner en sikker belastningsvej. Det kræver et bredt værktøj, strålestabilitet, kraft/forskydningsgrænser, tilbagespringskontrol og fuldt udløst genmåling. En koncentreret belastning må ikke placeres på en ikke-understøttet tynd bane, blot fordi det er geometrisk praktisk.
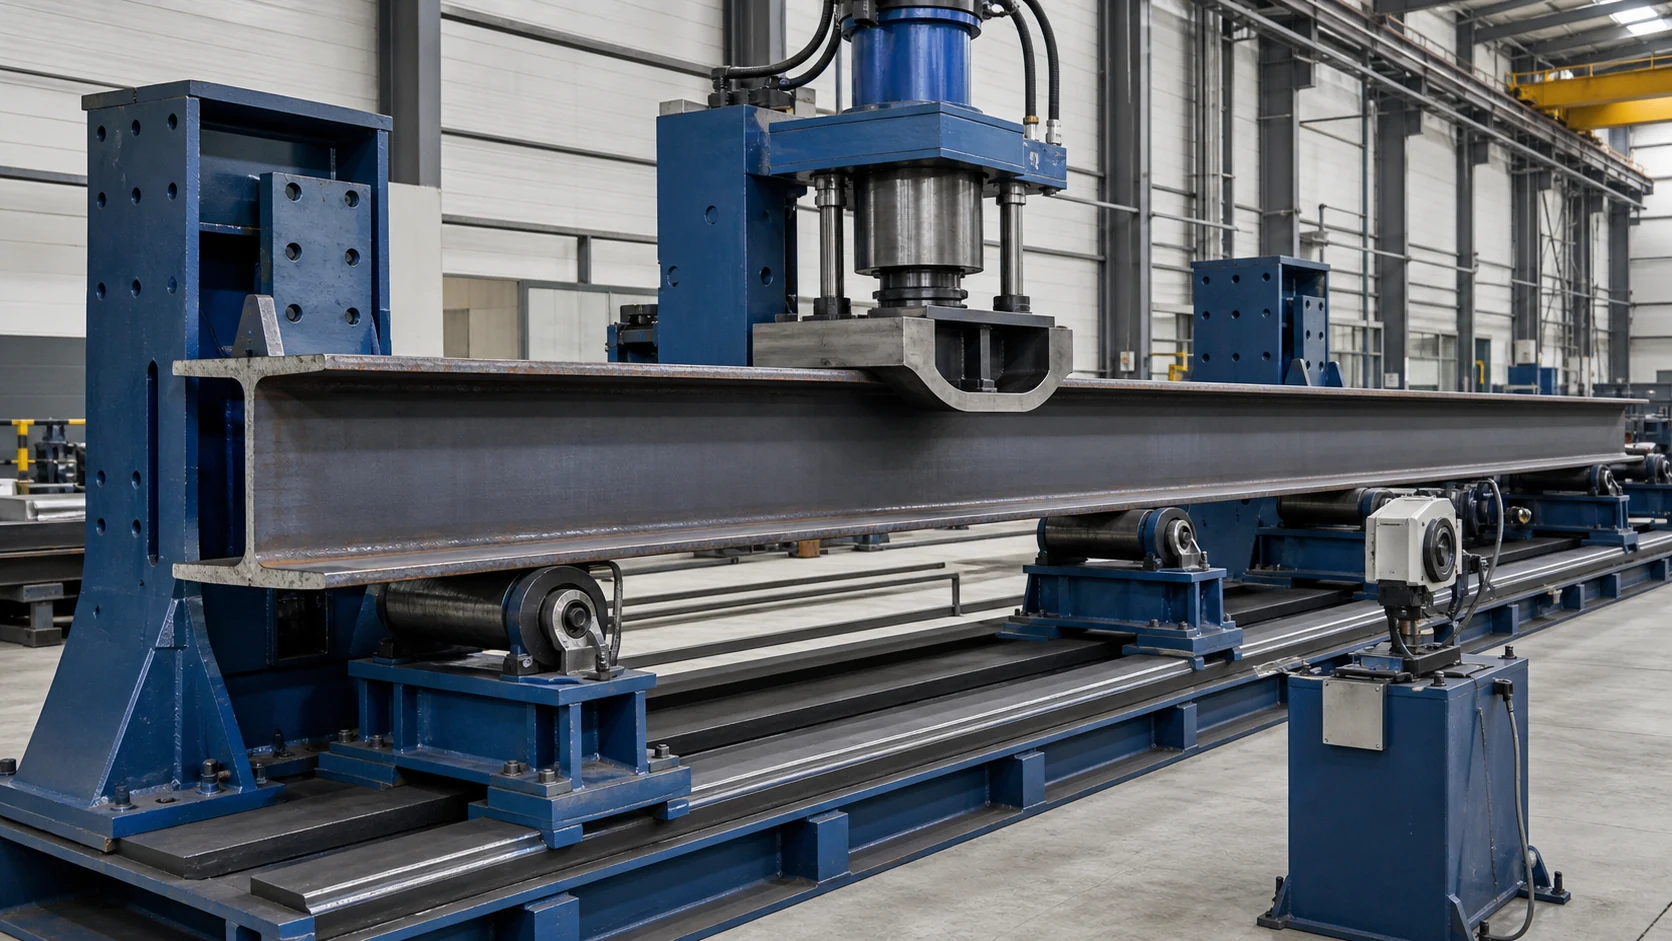
*Engineering koncept illustration af en langstråle pressestation. Det er ikke en universel lastkasse. Støttespænd, værktøj, lokal stress, knæk modstand, tilbagespring og overfladetilstand kræver prøvevalidering og teknisk godkendelse.*
Drejning eller flerakset korrektion
Når sektionsrotationen varierer i længden, maskinen har brug for kontrollerede reaktionspunkter og momentpåføring. Flange vinkel, camber, sweep og twist skal kontrolleres igen efter hver rettelse, fordi en operation kan flytte en anden fejlkomponent.
Varmeretning
Varmeudretning er en separat kontrolleret fremstillingsproces. Det kræver en godkendt procedure, materiale- og svejsegennemgang, temperaturkontrol og kvalificeret personale. Denne side behandler ikke ukontrolleret brænderopvarmning som en erstatning for en afmålt mekanisk opretningsproces.
Læse trykudretning vs rulleudretning for den generelle metodesammenligning, Anvend derefter de strålespecifikke lastvejs- og ustabilitetstjek ovenfor.
Integrer måling, Håndtering og sikkerhed
Tunge lange bjælker gør materialehåndtering til en del af rettesystemet frem for et tilbehør. En produktionscelle kan kræve:
- drevne ind- og udgangsrullebaner;
- synkroniseret transport gennem korrektionszonen;
- sidestyr, der stabiliserer sig uden at låse et falsk henføringspunkt;
- løft, dreje- eller 180-graders rotationsudstyr, når begge sider kræver adgang;
- justerbar rullehøjde for sektionsændringer;
- ende- og sidetilstedeværelsesdetektion;
- sikre zoner omkring bevægelige bjælkeender og klempunkter;
- opskriftslåse til afsnitsfamilie og orientering;
- sporbarhed af indgående, mellemliggende og frigivne målinger.
Bendmak placerer offentligt H-profiludretning før eller efter fremstilling, når flanger eller væv er skæve. Corimpex integrerer en vandret stråleudretter med svejsning, monterings- og strålerotationsudstyr. Disse markedseksempler understøtter en integreret linjearkitektur; de fastslår ikke kapaciteten eller nøjagtigheden af en foreslået StraighteningTech-celle.
Byg en inspektionsport omkring opretning
Før rettelse, bekræfte:
- afsnitsbetegnelse, materialecertifikat og varme- eller fremstillingshistorik;
- tegningsrevision og bevidst camber eller tilspidsning;
- svejsestatus og påkrævet visuel eller ikke-destruktiv inspektionsdisposition;
- vedhæftet fil, hul- og udskæringskort;
- overflade/belægningstilstand og tilladte kontaktzoner;
- indgående flangevinkel, camber, feje, twist og lokalt defektkort;
- rettelsesberettigelse og betingelser for afvisning/teknisk gennemgang.
Efter rettelse, gentag den kontrollerede dimensionsinspektion og eventuelle nødvendige svejse- eller overfladekontroller. Opretning kan ikke reparere en revne, uacceptabel svejsning, laminering, revet hul, alvorligt lokalt spænde eller tabt sektion.
The governing tolerance should come from the customer's drawing and applicable fabrication or product standard. Do not copy a machine supplier's sample range into a project acceptance specification.
Ekstern H-Beam Straightening Demonstration
Den følgende eksterne video viser en H-bjælkeflangeudretningsmaskine. Den er inkluderet for at illustrere udstyrskategorien, ikke som en StraighteningTech kundecase, maskinspecifikation eller acceptbevis.
Oplysninger, der kræves for et teknisk forslag
| Input | Minimum detalje |
|---|---|
| Beam familie | Valset eller svejset; jeg, H, T, tilspidset, asymmetrisk eller fabrikeret samling |
| Sektionsområde | Samlet længde, flangebredde/tykkelse, vævshøjde/tykkelse og masse |
| Materiale og scene | Grad, varme tilstand, svejseproces, før/efter fremstilling og belægningstilstand |
| Fejltilstande | Flange vinkel, camber, feje, vride, webbølger og lokaldefektkort |
| Påkrævet resultat | Tegningstolerance, datum, støttetilstand, stationer og inspektionsmetode |
| Beskyttede funktioner | Svejsninger, huller, klarer sig, afstivninger, endeplader, belægninger og færdige grænseflader |
| Håndtering | Indlæsningsmetode, orientering, tyngdepunkt, transportørhøjde og drejekrav |
| Produktionsbehov | Produktmix, slå målet, omstilling, automatisering og sporbarhed |
| Kvalitetsplan | Svejse/NDT status, overfladetjek, måle korrelation, FAT/SAT og rapportformat |
Hvis indtastningen er ufuldstændig, den første leverance bør være en måling og prøve-testplan snarere end en opfundet kraft, nøjagtighed eller gennemløbsværdi.
Fra prøvetest til produktionsudgivelse
- Gennemgå tegninger, afsnitsfamilier, svejseprocedurer og godkendelsesdokumenter.
- Separat flangevinkel, camber, feje, vrid og lokal skade.
- Frys støtten, datum og målemetode.
- Identificer beskyttede og tilladte kontaktzoner.
- Mål repræsentative normale og værst tænkelige prøver.
- Prøv den valgte rulle, tryk eller flerakset korrektionsrute.
- kvantificere tilbagespring, krydskobling, overflademærkning og repeterbarhed.
- Efterse svejsninger og overflader i henhold til kvalitetsplanen.
- Correlate released results with the customer's gauges.
- Frys værktøj, opskrifter, stopgrænser, håndtering af logik- og sporbarhedsfelter.
- Løbe prøveprøve og accept før den validerede familie frigives.
For an I-beam and H-beam application like this one, procurement teams usually pair the straightener selection walkthrough with the budget picture for a straightening machine before shortlisting vendors.
Send os dine bjælketegninger, sektionsområde, forvrængningskort og acceptmetode at modtage et opretnings- og håndteringskoncept. StraighteningTech udvikler udstyret, værktøj, måle- og verifikationsarbejdsgang omkring den faktiske strålefamilie i stedet for at anvende én generisk indstilling til hver profil.