
Железопътната ос е критичен за безопасността кован компонент с големи промени в сечението, колела седалки, лагерни шийки, рамене, филета и опционални предавки или спирачни дискови седалки. Задачата за изправяне може да се извърши, докато изковката е все още гореща, след топлинна обработка, по време на груба обработка или след завършване на функционалните повърхности. Всеки етап създава различна комбинация от качество на данните, материален отговор, повърхностен риск и отговорност за проверка.
Следователно надеждното решение за изправяне на железопътни оси започва с етапа на процеса, а не с тонажа на пресата. Проектът трябва да определи фамилията оси, температурно състояние, разрешени корекционни зони, обработка на тежки части, справка за измерване, приемане на освободената част и границата между изправянето на оста и по-късното сглобяване на колоосите.
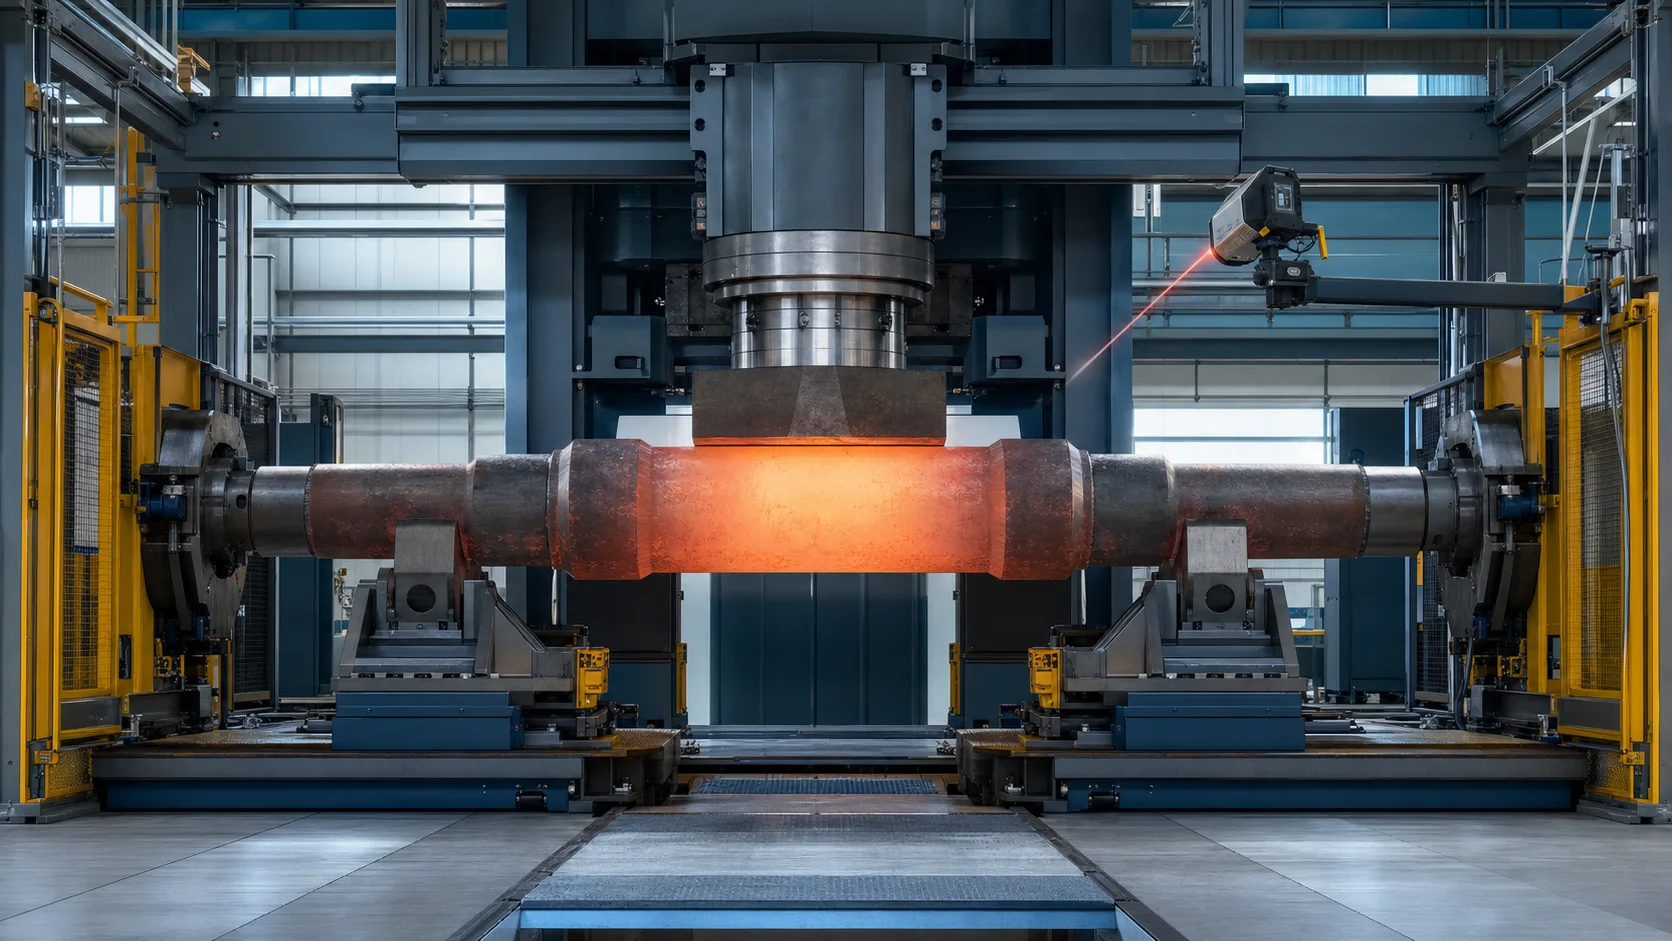
Това е илюстрация на инженерна концепция, не е снимка на сайта на клиента. Реална геометрия на осите, температурен прозорец, капацитет на пресата, handling layout and tooling require drawings and representative sample tests.
Railway Axle Straightening Is Not Wheelset Pressing
The terms axle, axle shaft and wheelset are often mixed in early inquiries, but they describe different workpieces and processes.
| Workpiece or Process | Main Task | Straightening Scope |
|---|---|---|
| Bare railway axle | Correct bend or axis relationship before wheel assembly | This page |
| Assembled wheelset | Колела, brake discs, gears or bearings are already mounted | Requires a separate assembly-state risk and datum review |
| Wheelset pressing | Join or remove wheels, discs and gears with controlled interference and force-distance recording | Not a straightening process |
| Automotive axle shaft | Smaller vehicle driveline component with splines, flanges or gear features | Covered by the dedicated Решение за изправяне на полуоски на автомобили |
| Wheelset balancing or running test | Оценете разпределението на масата или функционалното поведение на сглобената въртяща се система | Не се заменя с изправяне на оси |
MAE разделя валовете на колоосите при изправяне на ляти/ковани части от пресите на колоосите, използвани за сглобяване. Това разграничение е съществено: машина, проектирана да коригира голо изковаване, не е автоматично квалифицирана да пресова колела или да коригира сглобена колоос.
Определете семейството на железопътните оси
Офертата трябва да идентифицира цялото семейство части, не само максимална дължина и диаметър. Съответните варианти включват:
- задвижвани или незадвижвани оси;
- плътни оси и оси с частичен или пълен надлъжен отвор;
- вътрешни лагери и външни лагери;
- прости товарни оси и многоместни високоскоростни оси;
- седалки за колела плюс екипировка, спирачни дискови или други функционални седалки;
- груби изковки с неправилни краища и машинно обработени оси с завършени централни отвори;
- с покритие, валцувани или индукционно закалени варианти;
- различни марки стомана, начини на термична обработка и условия на твърдост;
- оси от ново производство срещу части за поддръжка, когато корекцията е разрешена от управляващата спецификация.
Списъците на GHH-BONATRANS са солидни, кух, захранван, без захранване, вътрешноносещи, многоместен, фамилии оси с покритие и индукционно закаляване. Тези вариации променят твърдостта, безопасни контактни повърхности, интерпретация на сигнала и обвивката на допустимата корекция. Те не могат да бъдат представени с една универсална рецепта.
Замразете етапа на производство, преди да изберете оборудване
След Коване, Преди завъртане
Оста може да има котлен камък, неправилни краища, висока температура и непълни базови повърхности. Galdabini описва автоматичното изправяне на железопътната ос директно след коване и преди струговане, с манипулатори за неравномерни краища, защита от висока температура, измерване на температура и защита от котлен камък. На този етап, решението е клетка за процес на горещо коване, не е прецизна машина за крайна проверка.
След термична обработка
Топлинната обработка може да въведе или преразпредели напрежението на огъване и остатъчното напрежение. Оста е по-хладна и по-ограничена, но материална здравина, твърдост, състоянието на повърхността и рискът от пукнатини трябва да бъдат известни преди корекция. Все още може да съществува допуск за по-късна обработка.
След груба обработка
Централни отвори, дневниците и пътеките на седалките вече могат да осигурят по-стабилни измервания. Останалият запас може да защити крайните повърхности, докато проектът може да съпостави тялото на оста с бъдещата функционална ос преди крайната обработка.
След завършване на обработката
Лагерни шийки, колела седалки, филетата и централните отвори са завършени функционални характеристики. Контакт с инструменти, отстъп, надраскването и локалният стрес стават критични. Корекционните граници обикновено се нуждаят от по-строг контрол и одобрен маршрут за проверка след изправяне.
След нанасяне на покритие, Повърхностно валцуване или локално закаляване
Маршрутът на корекцията трябва да отговаря на спецификацията за повърхностна обработка. Изправянето не може да се счита за безопасно след нанасяне на покритие, усилващо валцуване или индукционно закаляване без одобрение на материала и процеса.
| Етап | Типична наличност на данни | Основен процесен риск | Изисква се проектно решение |
|---|---|---|---|
| Горещо коване | Неправилно тяло и краища | Температурни вариации, мащаб, обработка и данни с ограничена точност | Температурен прозорец, инструментална екипировка с горещ контакт и надбавка за машинна обработка надолу по веригата |
| Термично обработена заготовка | По-стабилно тяло, незавършени функции | По-висока якост, остатъчно напрежение и риск от пукнатини | Материален плик, проверка и допустима пластична деформация |
| Грубо обработен | Могат да съществуват центрове и цилиндрични следи | Процесният запас може да скрие окончателното функционално поведение | Референтна ос, запас и следваща механична операция |
| Финишно обработен | Налични функционални дневници и места | Повърхностно увреждане, локален добив и свръхограничение на данните | Защитени контакти, окончателно измерване и NDT/повърхностни проверки |
Горещо изправяне срещу студено изправяне
Топла и студена корекция не са взаимозаменяеми работни режими, избрани само за удобство.
| Фактор на решение | Горещо изправяне | Студено изправяне |
|---|---|---|
| Типична позиция | Веднага след изковаването, преди завъртане | След охлаждане, топлинна обработка или механична обработка |
| Състояние на детайла | Мащабирано, термично разширяващи се, вероятно неправилни в краищата | По-стабилни по размери с по-ясни цилиндрични характеристики |
| Материален отговор | Използва пластичност при повишена температура в рамките на одобрен процес | Изисква валидирана сила, изместване и пружинен плик |
| Приоритет на измерване | температура, брутна геометрия и надбавка за запаси надолу по веригата | Освободена ос, съотношения биене/коаксиалност и функционални данни |
| Приоритет на инструментите | Устойчивост на топлина, толерантност към мащаба и здрави манипулатори | Повърхностна защита, радиус на контакти и повторяемост на данните |
| Граница на приемане | Междинна геометрия на коване; по-късните операции трябва да се преизмерят | Може да се приближи до окончателното приемане, в зависимост от етапа на процеса |
Галдабини заявява, че горещото изправяне може да използва пластичност на материала след коване. Това подкрепя концепцията на процеса, но не определя универсална температура или сила. Приемливият прозорец трябва да идва от материала на оста, път на коване и термична обработка, металургично одобрение и представителни изпитания.
Определете какво означава „прав“ на чертежа
Една стойност на биене не може да опише цялата ос. Контролираните характеристики могат да включват:
- праволинейност на определена цилиндрична повърхност или получена средна линия;
- радиално биене на лагерните шийки, колела седалки, седалки за зъбни колела или седалки за спирачни дискове;
- коаксиалност или връзка между осите между отделни функционални седалки;
- връзка с централните отвори или друга производствена ос;
- закръгленост и цилиндричност на отделните седалки;
- позиция на раменете, лицево изтичане и преходна геометрия;
- позиция на надлъжния отвор или разпределение на стената, където е приложимо;
- състояние на повърхността, критерии за твърдост и допустимо остатъчно напрежение;
- магнитно-частични, ултразвукови или други изисквания за проверка;
- геометрия на ниво колоос след сглобяване, което остава отделна проверка.
За ясно разграничение между формата, индикации за ос и въртене, използвайте Изправеност на вала срещу биене срещу TIR ръководство. Чертежът на железопътната ос и приложимата железопътна спецификация остават органът за приемане.
Създайте йерархия на данни
Решението трябва да разграничава поне пет препратки:
- изчертаване на данни, които определят толеранса;
- централни отвори или центрове за обработка, използвани при машинна обработка;
- физически опори и устройства за въртене, използвани от машината за изправяне;
- сензорни следи, използвани за реконструиране на измерената ос;
- габаритът на клиента или референтният комплект на колоосите, използвани за окончателна корелация.
Тези препратки може да са свързани, но те не са автоматично еквивалентни. Стабилната опорна повърхност може да направи измерването повторяемо, като същевременно е без значение за функционалната ос колело-седалка. И обратно, централните отвори могат да бъдат полезни производствени референции, но могат да бъдат повредени, незавършени или неопределени като крайни данни.
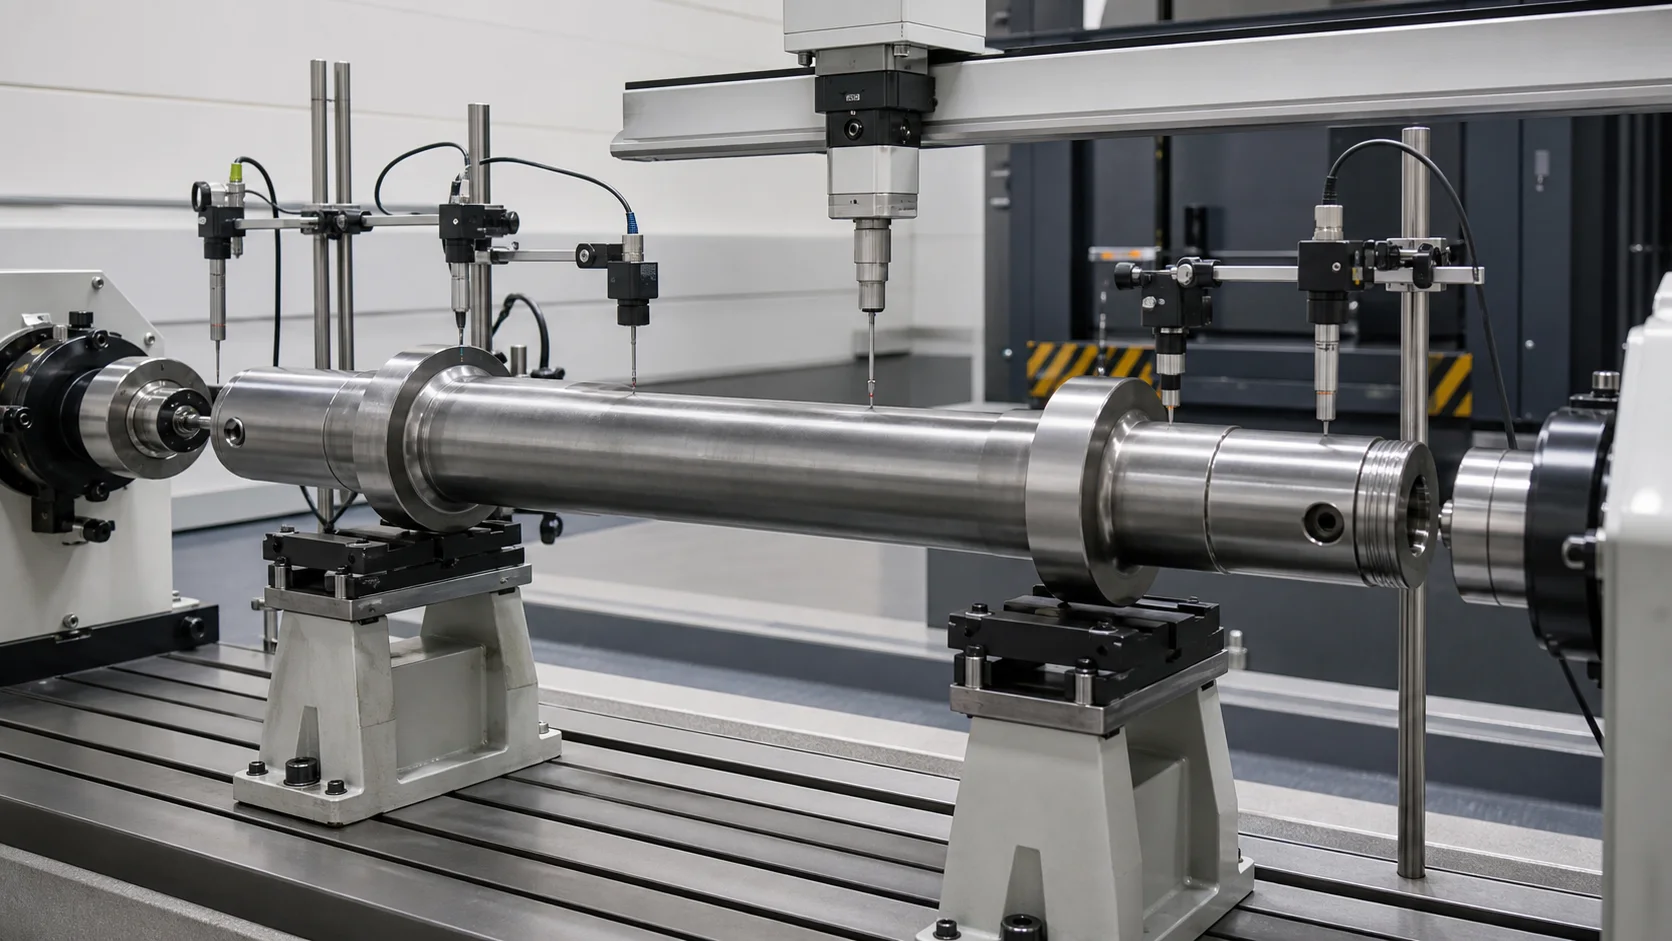
Тази илюстрация на инженерна концепция показва множество измервателни писти върху оголена ос. Не предписва броя на сензорите, контактен метод или избор на еталон за всяка ос.
| Измерване Track | Възможен изход | Основен риск от тълкуване |
|---|---|---|
| Тяло на оста | Глобална крива на огъване | Мащаб, конус или вариация на материала може да се появи като огъване |
| Лагерни шийки | Изтичане на дневника и връзка между осите | Локална грешка във формуляра може да изкриви резултата от една сонда |
| Седалки за колела | Ос на седалката на колелото и биене | Завършените повърхности се нуждаят от защитено контактно или безконтактно отчитане |
| Седалки със зъбни колела или спирачни дискове | Допълнителна връзка на функционалната ос | Броят на функциите и прекъсванията се нуждаят от правилно маскиране |
| Централни отвори | Корелация на оста на обработка | Централното състояние може да не представлява базовата точка на чертежа |
| Надлъжен отвор | Връзка между отвора и външната ос | Изисква отделно вътрешно измерване или метод за проверка |
The Ръководство за избор на опорна точка за измерване на стъпаловиден вал обяснява как чертаенето на данни, опорите на машината и следите на сензора трябва да бъдат разделени преди програмиране на рецепта.
Измерете освободената ос, Не само заредената форма
Тежка ос се отклонява под собствената си маса, опорни реакции и сила на измерване. Наблюдаваната крива се променя с разстоянието между опорите, ъгъл на въртене и температура. Поради това едно заредено четене на пресата не може да докаже окончателната пусната геометрия.
Планът за измерване трябва да дефинира:
- опорни координати, контактна ширина и височина;
- ориентация на осите и последователност на въртене;
- температурно състояние и правило за стабилизиране;
- лечение на провисване или метод за корелация на клиента;
- сензорна сила, диапазон, разделителна способност и маски на функциите;
- брой и разположение на аксиалните станции;
- оценка на множество ъглови позиции;
- измерване на освободено състояние след всяка корекция;
- окончателен габарит или корелация при независима проверка.
Контролът трябва да разделя локалната закръгленост или сигнал на повърхността от глобалното огъване. В противен случай, може да приложи тежка корекция в отговор на локална характеристика, която изправянето не може да поправи.
Изградете карта за безопасна преса и поддръжка
Чертежът на оста трябва да бъде преобразуван в машинни координати с одобрени, региони с ограничен и забранен контакт.
Типични защитени зони
- лагерни шийки и уплътнителни повърхности;
- ръбове на седалките на колелата и завършени интерферентни повърхности;
- седалки за скорости и спирачни дискове;
- филета, рамене и секционни преходи;
- централни отвори и крайни елементи с резба;
- маслени отвори, скучници, покрития и идентификационни знаци;
- локално закалени или силно валцовани области, освен ако не са одобрени;
- известни места на индикация или дефект.
Принципи на инструментална екипировка
- използвайте обувки с широк радиус и седла, съответстващи на одобрения диаметър;
- предотвратяване на натоварване на ръба при раменете или конусите;
- позволяват контролирано надлъжно движение, където методът на огъване го изисква;
- поддържайте контактното налягане в границите на валидираната повърхност;
- наблюдавайте силата и изместването, вместо да разчитате само на позицията на буталото;
- предотвратяване на избора на рецепта, когато семейството на осите или ориентацията са грешни;
- проверявайте чистотата на инструментите и вградената скала преди всяка партида.
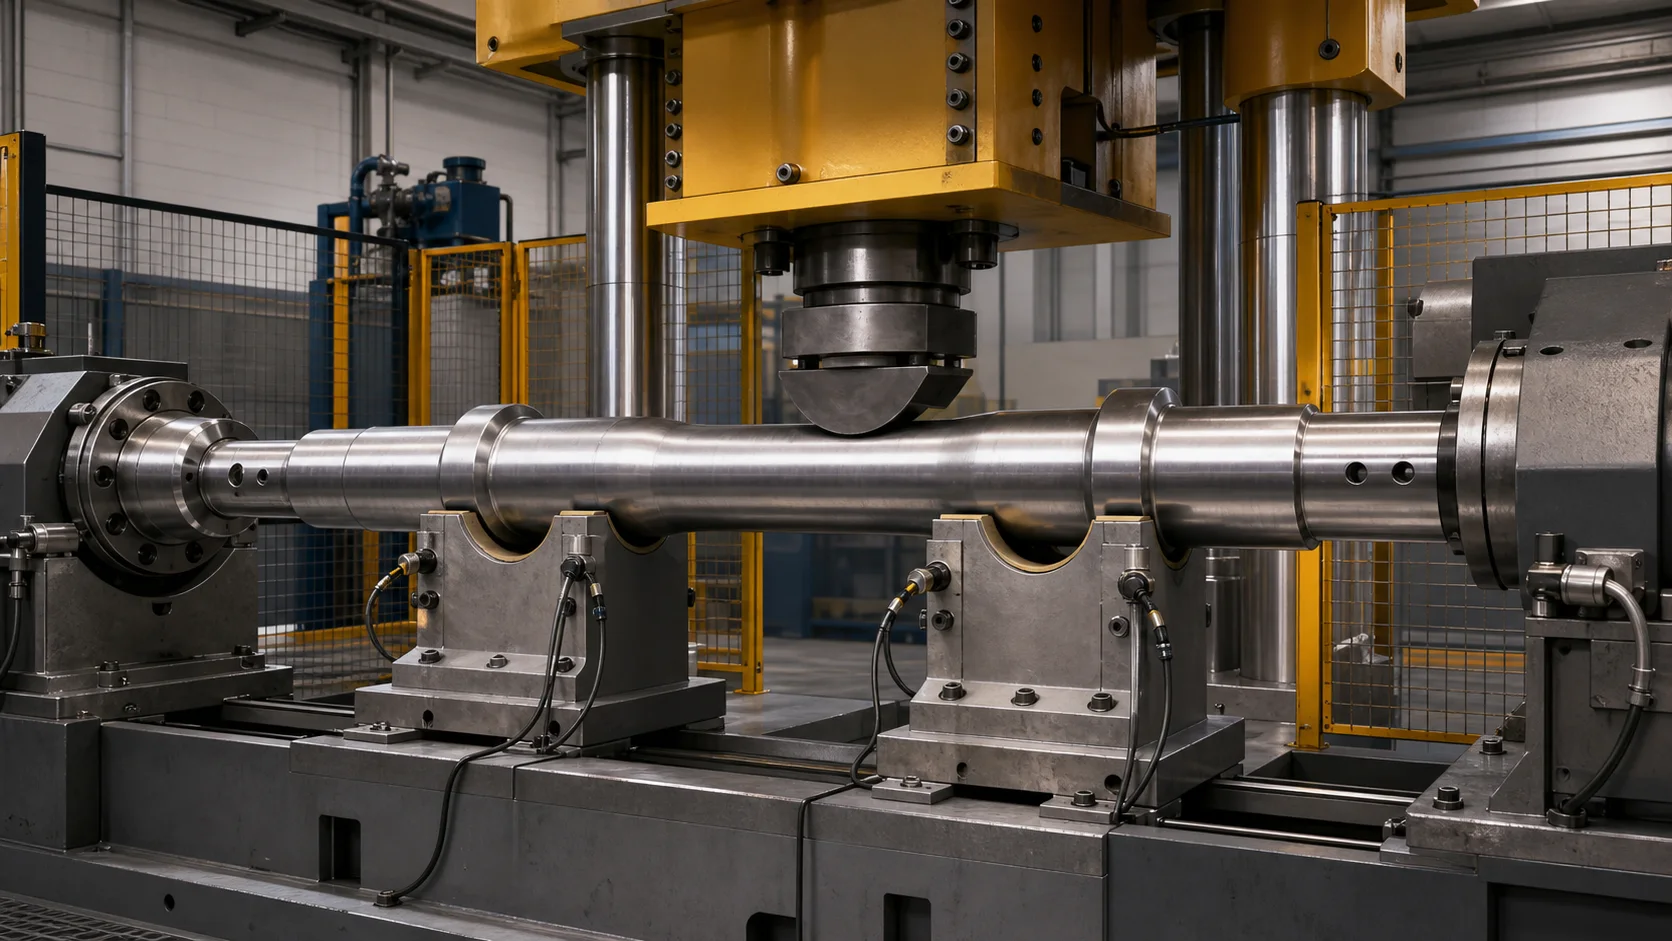
Тази концептуална илюстрация показва корекция на одобрени цилиндрични зони. Реалният брой опори, педя, радиус на обувката, границата на силата и разрешената посока на корекция трябва да се установят чрез изпитване на проба.
температура, Мащаб и термично разширение
Температурата не е само проблем за защита на машината. Влияе на размерите, материален отговор, триене, поведение на сензора и значението на измереното отклонение.
За горещ процес, клетката трябва да дефинира:
- входяща и минимална коригираща температура;
- къде и как се измерва температурата;
- допустими температурни колебания по и около оста;
- корекция на прекъсване и разположение, когато оста се охлади извън прозореца;
- отстраняване на котлен камък или толеранс на котлен камък под опори и инструменти;
- топлинни щитове за сензори, кабели, пазачи и оператори;
- защита и събиране на котлен камък;
- време за прехвърляне между коване, измерване, корекция и операции надолу по веригата.
За студен или окончателно обработен процес, решението трябва да дефинира стабилизиране на измерването и да предотврати приемането на топли части срещу студен мастер без корелация.
Обработката на тежки части е част от процеса
Железопътните оси не могат да се третират като обикновени ръчно натоварени валове. Зарежда се, въртене, транслацията и разтоварването влияят върху безопасността, състояние на повърхността и повторяемост на данните.
Galdabini описва специфични манипулатори за неравномерни ковани краища и опционални системи за зареждане на верига/вилица. MAE също идентифицира валовете на колоосите като ковани части, обработвани в взискателни среди. Изискванията за прехвърляем проект включват:
- идентификация на частта преди зареждане;
- точки за повдигане и опора, одобрени за всеки вариант на ос;
- синхронизирани манипулатори или конвейери, оразмерени за реалната маса и център на тежестта;
- контролирано въртене без влачене на готовите седалки;
- положително откриване на седнало и притиснато състояние;
- зони на изключване за съхранена енергия и опасности от изпуснати части;
- мащаб, управление на масла и чипове;
- логика за възстановяване при загуба на мощност, повреда на сензора или прекъсната корекция;
- безопасно отстраняване на несъответстващи части.
Времето за обработка и загубата на температура на оста трябва да се разглеждат заедно за гореща линия. Преса с механични възможности все още може да се провали в процеса, ако прехвърлянето и индексирането позволяват изковаването да напусне своя одобрен температурен прозорец.
Използвайте последователност на изправяне със затворен цикъл
1. Идентифицирайте оста
Заредете валидираната рецепта от номер на част, ревизия на чертежа, етап на процеса, material/heat-treatment state and axle family.
2. Verify Precondition
Confirm temperature, състояние на повърхността, scale level, feature completion, orientation and that the axle has passed all required upstream gates.
3. Load on Approved Zones
Use the defined lifting and support points. Confirm seating and prevent finished surfaces from sliding over contaminated tooling.
4. Measure the Initial Geometry
Rotate or scan the axle according to the recipe. Reconstruct the relevant body or functional axis and mask transitions, holes and irregular features.
5. Separate Correctable Bend from Other Errors
Reject or route separately when the signal indicates local form error, damaged centers, повърхностни дефекти, wrong machining stock, excessive ovality or a non-correctable feature relationship.
6. Select a Safe Correction Position
Choose support span, correction direction and press zone from the approved map. Apply temperature, сила, displacement and correction-count limits.
7. Приложете контролирано преогъване
Use the validated model for material response and springback. Record force and displacement throughout the stroke and stop on any abnormal signature.
8. Напълно освобождаване и повторно измерване
Remove correction load before judging the result. Recheck every controlled track because one correction can change another station or axis relationship.
9. Inspect the Axle
Perform the required surface, dimensional and nondestructive checks according to the axle drawing, process specification and correction history.
10. Запис и разтоварване
Store the axle identity, ревизия на рецепта, температура, карти преди/след, корекционни координати, криви сила-преместване, alarms and final disposition when traceability is required.
Define Automatic, Semi-Automatic and Manual Scope
| Режим | Suitable When | Required Controls |
|---|---|---|
| Автоматичен | Stable axle families, repeatable upstream condition and defined production flow | ID на част, automated measurement, инструментална екипировка, контролирана от рецепта, корекционни граници и проследимост |
| Полуавтоматичен | Множество варианти или управление с помощта на оператора с повтарящо се измерване | Насочвана настройка, блокировки, разрешения за рецепта и независимо измерване на освобождаването |
| Ръчна преса | развитие, ремонт или работа с малък обем, където е разрешено | Квалифициран оператор, контролиран габарит, индикация за сила/изместване и документирани правила за вземане на решение |
Автоматизацията не премахва необходимостта от металургични граници и валидиране на проби. Той прави повтаряем само валидиран маршрут за вземане на решение.
Дръжте отделно отговорностите за изправяне и инспекция
Изправянето променя глобалната геометрия. Не поправя всеки дефект на ос.
| Състояние | Изправянето може потенциално да реши | Изисква се отделна проверка или процес |
|---|---|---|
| Глобален завой | да, в рамките на валидираната обвивка на материала и геометрията | Пуснато измерване и крайна корелация |
| Грешка в местния формуляр на дневник или място | Обикновено не | Машинна обработка или решение за отхвърляне |
| Крак, обиколка или вредна индикация | не | Одобрен NDT и процедура за изхвърляне |
| Дефект или позиция на надлъжния отвор | Не само чрез външна корекция на огъване | Вътрешно измерване/NDT и инженерен преглед |
| Повърхностна повреда или дефект на покритието | не | Повърхностен ремонт или маршрут за отхвърляне |
| Неправилно намесване на колелото | не | Процес на проектиране и сглобяване на колооси |
| Дисбаланс на колелата | не | Балансиране или функционален тест след сглобяване |
Lucchini RS представя инспекцията като отделен етап от своя интегриран маршрут за производство на оси. GHH-BONATRANS също подчертава надлъжните отвори като позволяващи неразрушителна диагностика. Клетката за изправяне трябва да обменя данни за проследяване с качествени операции, но не трябва да означава, че резултатът от правата геометрия замества необходимата проверка.
Предложена клетка за изправяне на железопътни оси
Клетка, специфична за проекта, може да включва:
- защитена тежкотоварна преса или подвижен портал, оразмерен от пробни данни за сила;
- регулируеми широки опори и сменяеми радиусови обувки;
- манипулатори за неправилни изковки или защитено въртене на обработени оси;
- измерване на температура и защита от топлина/нагар при гореща обработка;
- контактни или безконтактни геометрични сензори, избрани за действителното състояние на повърхността;
- идентификация на части и управление на рецепти;
- сила, изместване и придобиване на температура;
- пълно освобождаване и автоматично повторно измерване;
- конвейери, вериги, вилици или интерфейс за повдигане, съобразени с потока на растението;
- отхвърляне на маршрутизиране и последователност за безопасно възстановяване;
- интерфейс за проследяване за MES или записи за качество, когато е необходимо.
Крайната архитектура зависи от това дали целта е линия за горещо коване, станция за корекция след топлинна обработка или клетка за прецизно обработена ос.
Примерен тест и план за приемане
Не избирайте машината само от номинален диаметър на оста. Представителна матрица за извадка трябва да обхваща:
- най-малката и най-голямата част на осите;
- твърди и кухи варианти, където е приложимо;
- минимална и максимална дължина и маса;
- класове на материалите и състояния на топлинна обработка;
- очаквана величина и посока на входящо огъване;
- температурен диапазон на горещ процес или състояние на студена стабилизация;
- неправилни изковани краища и всички функционални оформления на седалките;
- представителни повърхностни и мащабни условия;
- одобрени и забранени корекционни региони;
- измерване на клиента или корелация на независима проверка;
- максимален брой корекции и правила за отхвърляне.
Използвайте Ръководство за тестване и приемане на проби за изправяне за отделяне на доказателства за осъществимост, МАЗНИНИ, SAT и производствени възможности. Записвайте действителни резултати, вместо да преобразувате рейтинг на конкурентна машина в обещание за целия сайт.
Необходими данни за техническо предложение
Моля, предоставете:
- чертежи на оси и ревизии;
- всички варианти на оси и годишни/партидни обеми;
- етап на процеса при изправяне;
- материал, термична обработка, твърдост и подробности за повърхностната обработка;
- температурен прозорец при горещ процес, където е приложимо;
- входящо разпределение на огъване, не само най-лошата проба;
- контролирани характеристики, данни и граници на приемане;
- разрешена поддръжка, затягащи и притискащи зони;
- забранени зони, покрития, филета, отвори и закалени области;
- част маса, центърът на тежестта и ограниченията при работа с инсталацията;
- необходим NDT, повърхностен контрол и граници на корекция;
- клиентски габарит, метод на проверка и корелационни проби;
- проследимост, МОН и изисквания за отчет;
- представителни добри и несъответстващи проби за опити.
Ако тези входове са непълни, отговорният резултат е концепция и план за тестване, не е безусловна гаранция за точност или време на цикъл.
Често задавани въпроси
Може ли една машина да изправи едновременно горещи изковки и готови оси?
Само след пълен двупроцесуален преглед. Топлинна защита, мащаб, манипулатори, сензорен метод, повърхностна защита, качеството на данните и логиката на приемане са фундаментално различни. Споделената рамка за печат сама по себе си не прави и двата процеса квалифицирани.
Трябва ли оста да се измерва от центрове или релси?
Използвайте дефинираното от чертежа функционално изискване и одобрената база данни на процеса. Центровете могат да бъдат полезни за машинна корелация, while journals or wheel seats may better represent assembly function. The project should measure enough features to prove their relationship rather than assuming they are identical.
Can an Assembled Wheelset Be Corrected in the Same Cell?
Not without a separate engineering assessment. Mounted wheels, discs and gears change mass, опорни точки, скованост, accessible press zones and inspection requirements. Wheelset pressing and balancing remain separate operations.
Does Passing Runout Mean the Axle Is Safe?
не. Runout is one geometric result. Материално състояние, surface integrity, NDT, твърдост, process history and all applicable railway requirements remain independent acceptance gates.
Can You Guarantee Accuracy from the Drawing Alone?
No responsible supplier should do so. Drawings define the target, but representative samples establish force, пружинно връщане, поддържащо влияние, temperature behavior, повърхностен риск, повторяемост и корелация на измерванията.
Изградете решението около процеса на реалната ос
Ние разработваме решения за изправяне на железопътни оси около действителния етап на коване или машинна обработка, температурно състояние, семейство оси, функционални данни, безопасен път на натоварване и метод на приемане. Резултатът може да бъде гореща портална клетка, студена тежкотоварна автоматична машина или контролирана полуавтоматична преса - но изборът следва доказателства от чертежи и пробни опити.
If this is your first railway axle straightening line, read the selection guide for shaft, tube and profile work first, then benchmark your budget against the FAT checklist for straightening machines.
Изпратете чертежа на оста, път на процеса, материално състояние, входящи данни за огъване, температурен прозорец и метод на проверка. След това можем да определим стратегията за измерване, карта на инструменталната екипировка, концепция за манипулиране, примерна матрица и проследим план за приемане за вашето приложение на железопътна ос.