
I-лъча или H-греда не е кръгла греда с по-голям диаметър. Двата му фланеца и реброто образуват отворена секция, чиято коравина се променя в зависимост от посоката. Заваряване, рязане, обработката и производството могат да създадат ъглово изкривяване на фланеца, надлъжен камбър, странично почистване, усукване или локална деформация на мрежата. Всяка грешка се нуждае от различни данни, път на натоварване и метод на корекция.
Ефективната машина за изправяне на I beam трябва да отговори на пет въпроса, преди да бъде избрано оборудване:
- Дали заготовката е валцована секция, заварена изградена греда, заострена греда, Т-образна секция или изработен комплект с приставки?
- Е контролираната грешка ъглово изкривяване на фланеца, наклон, помете, усукване, вълнообразност на мрежата или комбинация?
- Къде може ролки, опори и контакт с инструменти за пресоване без смачкване на мрежата, маркиране на готова повърхност или зареждане на чувствителна заваръчна зона?
- Необходимата корекция принадлежи ли към непрекъснато устройство за изправяне на фланци, точка преса станция, система за усукване/наклон или маршрут за инженерен преглед?
- How will the fully released beam be remeasured and accepted under the customer's drawing and applicable fabrication procedure?

*Илюстрация на инженерна концепция на заварена Н-греда в непрекъсната клетка за изправяне на фланеца. Това не е снимка на сайта на клиента или претенция за ефективност. Действителни ролки, водачи, диапазон на секциите, силата и допустимите граници изискват фамилия контролирани лъчи и представителни извадкови тестове.*
Дефинирайте фамилията Beam и производствения етап
| Семейство детайли | Основна разлика | Задължителен маршрут |
|---|---|---|
| Горещо валцувани I- или Н-образно сечение | Геометрията идва от мелницата; може да възникне изкривяване по време на манипулиране или по-късно производство | Потвърдете състоянието на мелницата, свойства на сечението и разрешена студена корекция |
| Заварена вградена H-греда | Лентите и фланцовите плочи са съединени чрез надлъжни заварки; ъгловото изкривяване на фланеца е често срещана грешка след заваряване | Специфично за фланеца измерване и непрекъсната или поетапна корекция |
| Т-образна греда | Един фланец и една ребра създават асиметрична пътека на натоварване | Специализирана поддръжка и оформление на ръководството |
| Заострена греда или греда с променлива дълбочина | Дълбочината и твърдостта на мрежата се променят по дължината | Рецептата и позицията на инструмента трябва да следват картата на секциите |
| Асиметрично I/H сечение | Неравномерните фланци или изместеното платно променят неутралната ос и пружинното връщане | Отделно валидиране на семейство и проба |
| Греда с усилватели, крайни плочи или скоби | Приставките прекъсват контактните зони и могат да блокират изкривяването | Боравене с отчитане на функциите и местен инженерен преглед |
| Поцинкована, боядисана или покрита греда | Следите от контакт и повредите на покритието стават елементи за приемане | Квалифицирани подложки/ролки и инспекция на повърхността след процеса |
| Монтиран или повреден по време на обслужване структурен елемент | Натоварвания, пукнатини и история на връзката може да са неизвестни | Строителен инженеринг и инспекционен маршрут, не е производствена рецепта |
Тази страница се фокусира върху контролирано цехово изправяне на компоненти от валцовани или заварени греди преди окончателното пускане. Той не разрешава корекция на място на структура в експлоатация.
Разделете режимите на изкривяване
Ъглово изкривяване на фланеца
Надлъжното заваряване може да завърти или наклони ръбовете на фланците спрямо лентата. Специална машина за изправяне на фланци използва контролирано ролково натоварване срещу фланеца, докато насочва гредата през машината. Stierli-Bieger описва хидравлична ролкова корекция при непрекъсната работа за заварени греди; Corimpex описва хоризонтални системи, които коригират фланците на заварени H-образни греди като част от линия за заваряване.
This is not the same as correcting the full beam's longitudinal centerline.
Надлъжно извиване
Camber is curvature in the beam's strong-axis plane. Може да е умишлено или неумишлено. Чертежът трябва да разграничава проектираната извивка от изкривяването, преди да бъде издадена команда за корекция.
Странично почистване
Sweep е кривина в равнината на слабата ос. Има нужда от различна опора и посока на натоварване от наклона, и тънката връзка на мрежата/фланеца може да направи секцията чувствителна към локална нестабилност.
Twist
Усукването е въртене на участъка по дължината му. Ролковият проход само с фланец може да остави усукването непроменено или да го преразпредели. Twist се нуждае от измервания на индексирани секции и контролиран торсионен маршрут.
Мрежа Waviness, Деформиране или локално увреждане
Локалната деформация на мрежата не е автоматично въведена от машината за изправяне. Деформиране на тънка мрежа, вдлъбнатини, пукнатини, Дефектите на заваръчните шевове и повредите, причинени от топлина, изискват инспекция и инженерно отстраняване, преди да се приложи сила.
| Наблюдаван резултат | Възможна причина | Маршрут |
|---|---|---|
| И двата ръба на фланеца показват постоянна ъглова грешка след заваряване | Свиване на заваръчния шев и въртене на фланеца | Кандидат за специално изправяне на фланцови ролки |
| Централната линия на лъча се извива вертикално, но ъгълът на сечението остава стабилен | Камбър или лък със силна ос | Измерена преса или маршрут на извиване |
| Гредите се извиват настрани | Стрелба или лък със слаба ос | Странична опора и коригиращ път |
| Ъгълът на напречното сечение се върти по дължината | Twist | Измерване на усукване и специална корекция на усукване |
| Кратка рязка промяна в близост до приспособление или спиране на заваръчния шев | Местна сдържаност, вложена топлина, повреда или производствена грешка | Огледайте и насочете към инженеринга; не усреднявайте в глобалната кривина |
| Мрежата показва вълни, докато фланците остават подравнени | Локална нестабилност на мрежата или свиване на заваръчния шев | Специфичен за уеб инженеринг маршрут; устройството за изправяне на фланци може да не го реши |
| Измерената форма се променя, когато опорните позиции се преместят | Провисване на тежка греда или нестабилна опорна точка | Замразете състоянието на опората и измерването, след това повторете |
Установете специфична за лъча базова верига
Дълга тежка греда може да провисне на конвейери и може да седи различно върху износени или неравни ролки. Планът за проверка трябва да дефинира:
- ориентация на лъча и аксиален произход;
- референтен фланец, централна равнина на мрежата и крайна секция;
- брой поддръжка, разстояние, височина на ролката и надвес;
- дали резултатът е в свободно състояние, контролирана опора или референтна арматура;
- профили на извиване и изместване по цялата дължина;
- въртене или усукване на секцията в контролирани аксиални станции;
- ъгъл на фланеца към мрежата от двете страни;
- ширина на фланеца, дебелина, състояние на плоскост и ръбове;
- дълбочина на мрежата, дебелина, плоскост и локална вълнообразност;
- местоположение на заваръчния шев, състояние на върха на заваръчния шев и изключени зони на измерване;
- повторяемост след разтоварване, обръщане или завъртане на лъча;
- correlation with the customer's fixtures, габарити и дефиниция на чертежа.

*Илюстрация на инженерна концепция на отделни измервания в цял ръст и в напречно сечение. Това не е предписано оформление на габарита. Действителни позиции на сензора, опорното разстояние и изчисленията за приемане изискват корелация на чертежа и потребителския габарит.*
Защитете мрежата, Заварки и завършени повърхности
Защитени по подразбиране или зони за преглед
- неподдържани тънки ленти под концентрирано натоварване на пресата;
- заваряване на пръстите на краката, стартиране/спиране на заваряване и непроверени индикации за заваряване;
- ръбове на фланци, които определят завършен интерфейс;
- отвори за болтове, слотове, корита и изрезки;
- усилватели, скоби, крайни плочи и детайли за свързване;
- идентификационни знаци и етикети за проследяване;
- поцинкована, боядисани или архитектурно открити повърхности без квалифицирани контактни подложки;
- вдлъбнатини, пукнатини, ламинации, вдлъбнатини, тежка корозия или предишни ремонтни зони.
Потенциално одобрени контактни зони
- широки полета на фланеца, идентифицирани от чертежа на контролираното сечение;
- подсилени зони за пренасяне на натоварването на мрежата/фланците, поддържани срещу локално изкълчване;
- сменяеми ролкови профили, съобразени с геометрията на фланеца и ламелата;
- почистете непокритите повърхности преди окончателното завършване, когато планът на процеса позволява;
- handling points verified for the beam's mass, център на тежестта и разположение на приспособленията.
Картата на контактите трябва да бъде контролирана от ревизия по семейство секции. Позиция на ролката, която отговаря на Н-образна греда с паралелен фланец, може да попречи на конусен фланец, усилвател или асиметрична секция.
Изберете метода за коригиране от картата на грешките
Непрекъснато изправяне на валяк с фланец
Този метод е подходящ, когато контролираният проблем е повтарящо се ъглово изкривяване на фланеца по протежение на заварена греда. Stierli-Bieger описва едно или повече преминавания с ролки, поставени към детайла и необходима корекция. Corimpex описва системи с хоризонтално захранване с независимо позиционирани коригиращи групи. Все още трябва да се дефинира производствено решение:
- поддържана ориентация на лъча;
- профили на ролките и хлабини за всеки фланец и гама от ленти;
- водещи позиции и контрол против усукване;
- последователност на преминаване и настройка на ограничена ролка;
- височина на входа/изхода на конвейера и синхронизация;
- заварка, защита на повърхността и ръбовете;
- освободена проверка на ъгъл на фланеца и пълна греда.
Корекция при натискане на точката за наклон или размах
Хидравличната преса може да адресира измерена глобална или локална грешка на централната линия, когато опорите и точката на пресоване образуват безопасен път на натоварване. Изисква широк инструментариум, стабилност на лъча, граници на сила/преместване, пружинен контрол и напълно освободено повторно измерване. Концентрирано натоварване не трябва да се поставя върху неподдържана тънка мрежа, просто защото е геометрично удобно.
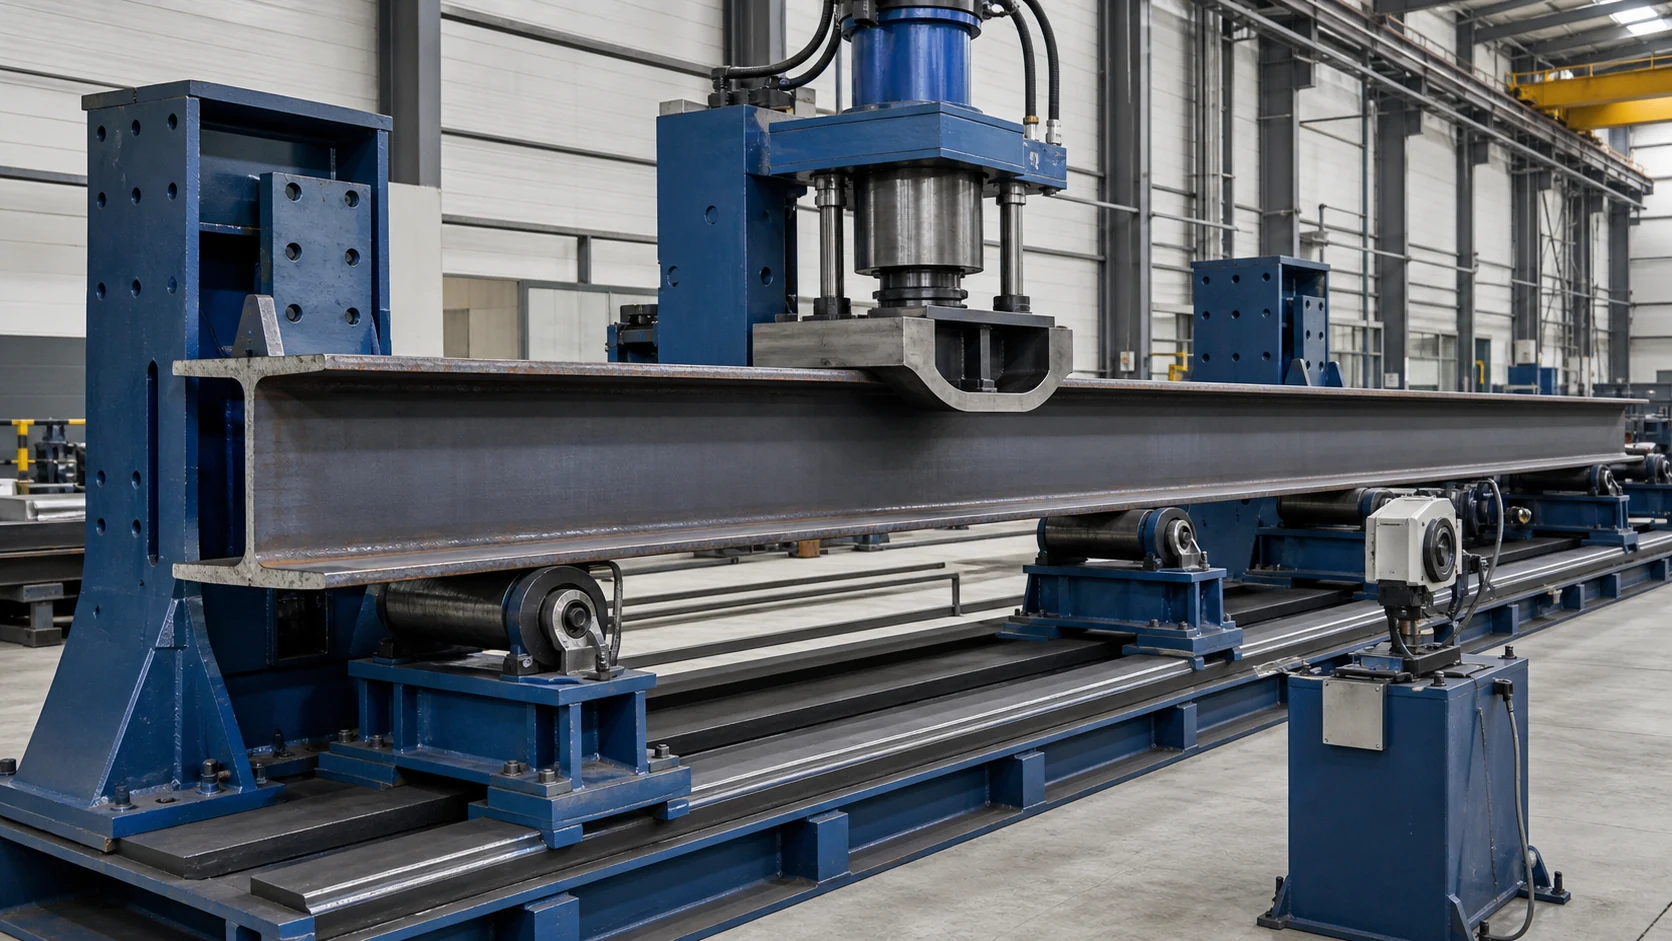
*Илюстрация на инженерна концепция на станция за пресоване с дълга греда. Това не е универсален случай на натоварване. Подпорен обхват, инструментална екипировка, локален стрес, устойчивост на изкълчване, пружинното връщане и състоянието на повърхността изискват валидиране на пробата и инженерно одобрение.*
Корекция на усукване или многоосна корекция
Когато въртенето на секцията варира по дължината, машината се нуждае от контролирани точки на реакция и прилагане на въртящ момент. Ъгъл на фланеца, наклон, sweep и twist трябва да се проверяват отново след всяка корекция, защото една операция може да премести друг компонент на грешката.
Топлинно изправяне
Топлинното изправяне е отделен контролиран производствен процес. Изисква одобрена процедура, преглед на материала и заварките, контрол на температурата и квалифициран персонал. Тази страница не третира неконтролираното нагряване на горелката като заместител на измерен процес на механично изправяне.
Прочетете изправяне с преса срещу изправяне с валяк за общото сравнение на метода, след това приложете специфичните за гредата проверки на пътя на натоварване и нестабилността по-горе.
Интегриране на измерването, Работа и безопасност
Тежките дълги греди правят обработката на материала част от системата за изправяне, а не аксесоар. Производствена клетка може да изисква:
- захранвани входни и изходни ролкови транспортьори;
- синхронизиран транспорт през корекционната зона;
- странични водачи, които се стабилизират, без да се заключват във фалшива база;
- повдигане, оборудване за завъртане или завъртане на 180 градуса, когато и двете страни изискват достъп;
- регулируема височина на ролката за смяна на секциите;
- крайно и странично откриване на присъствие;
- безопасни зони около движещите се краища на лъча и точките на прищипване;
- блокировки на рецепти за семейство секции и ориентация;
- проследимост на входящите, междинни и пуснати измервания.
Bendmak публично позиционира изправянето на H-профила преди или след изработката, когато фланците или лентата са изкривени. Corimpex интегрира устройство за изправяне на хоризонтални греди със заваряване, оборудване за монтаж и въртене на лъча. Тези пазарни примери поддържат интегрирана линейна архитектура; те не установяват капацитета или точността на предложена клетка StraighteningTech.
Изградете инспекционна врата около изправянето
Преди корекция, потвърди:
- обозначение на раздела, сертификат за материал и история на топлина или производство;
- ревизия на чертежа и умишлено изпъкналост или конусност;
- състояние на заваръчния шев и необходимото разположение за визуална или неразрушителна проверка;
- прикачен файл, карта на дупките и изрезите;
- състояние на повърхността/покритието и разрешените контактни зони;
- ъгъл на входящия фланец, наклон, помете, карта на усукване и локален дефект;
- допустимост за корекция и условия за отхвърляне/инженерен преглед.
След корекция, повторете контролираната проверка на размерите и всички необходими проверки на заварките или повърхността. Изправянето не може да поправи пукнатина, неприемлива заварка, ламиниране, разкъсана дупка, тежка локална катарама или загубена секция.
The governing tolerance should come from the customer's drawing and applicable fabrication or product standard. Do not copy a machine supplier's sample range into a project acceptance specification.
Демонстрация на външно изправяне на H-греда
Следното външно видео показва машина за изправяне на фланци с H-греда. Включен е, за да илюстрира категорията на оборудването, не като клиентски случай на StraighteningTech, спецификация на машината или доказателство за приемане.
Информация, необходима за техническо предложение
| Вход | Минимум детайли |
|---|---|
| Семейство Beam | Валцувани или заварени; аз, з, Т, заострени, асиметричен или фабричен монтаж |
| Диапазон на секция | Обща дължина, ширина/дебелина на фланеца, височина/дебелина и маса на мрежата |
| Материал и сцена | Степен, топлинно състояние, процес на заваряване, преди/след производство и състояние на покритие |
| Режими на грешка | Ъгъл на фланеца, наклон, помете, усукване, вълнообразност на мрежата и карта на локални дефекти |
| Задължителен резултат | Толерантност към рисуване, данни, условие за поддръжка, станции и метод на проверка |
| Защитени функции | Заварки, дупки, се справя, усилватели, крайни плочи, покрития и готови интерфейси |
| Боравене | Метод на зареждане, ориентация, център на тежестта, височина на конвейера и изискване за обръщане |
| Производствена нужда | Продуктов микс, победи целта, смяна, автоматизация и проследимост |
| План за качество | Статус на заваряване/NDT, повърхностна проверка, измервателна корелация, FAT/SAT и формат на отчета |
Ако въведеното е непълно, първият резултат трябва да бъде план за измерване и пробно изпитване, а не измислена сила, точност или стойност на пропускателна способност.
От тест на проба до пускане в производство
- Преглед на чертежи, секции семейства, заваръчни процедури и документи за приемане.
- Отделен ъгъл на фланеца, наклон, помете, усукване и локално увреждане.
- Замразете подкрепата, дата и метод на измерване.
- Идентифицирайте защитени и разрешени контактни зони.
- Измерете представителни нормални и най-лоши проби.
- Пробвайте избрания валяк, натиснете или многоосов корекционен маршрут.
- количествено връщане назад, кръстосано свързване, повърхностна маркировка и повторяемост.
- Проверете повторно заварките и повърхностите според плана за качество.
- Correlate released results with the customer's gauges.
- Инструменти за замразяване, рецепти, стоп лимити, обработка на логика и полета за проследяване.
- Бягай проба тест и приемане преди освобождаване на валидираното семейство.
For an I-beam and H-beam application like this one, екипите за доставки обикновено сдвояват инструкции за избор на преса с бюджетна снимка за машина за изправяне преди да изберете доставчици в кратък списък.
Изпратете ни вашите чертежи на греди, диапазон на секциите, карта на изкривяването и метод на приемане за да получите концепция за изправяне и управление. StraighteningTech разработва оборудването, инструментална екипировка, работен поток за измерване и проверка около действителното семейство лъчи, вместо да прилага една обща настройка към всеки профил.