
En järnvägsaxel är en säkerhetskritisk smidd komponent med stora sektionsförändringar, hjulsäten, lagertidningar, axlar, filéer och valfria växel- eller bromsskivor. Rätningsuppgiften kan ske medan smidet fortfarande är varmt, efter värmebehandling, vid grovbearbetning eller efter bearbetning av funktionsytor. Varje steg skapar en annan kombination av datumkvalitet, materiellt svar, ytrisk och besiktningsansvar.
En pålitlig lösning för järnvägsaxelriktning börjar därför med processsteget snarare än ett presstonnage. Projektet måste definiera axelfamiljen, temperaturtillstånd, tillåtna korrigeringszoner, hantering av tunga delar, mätreferens, acceptans av frigjorda delar och gränsen mellan axelriktning och senare hjulsatsmontering.
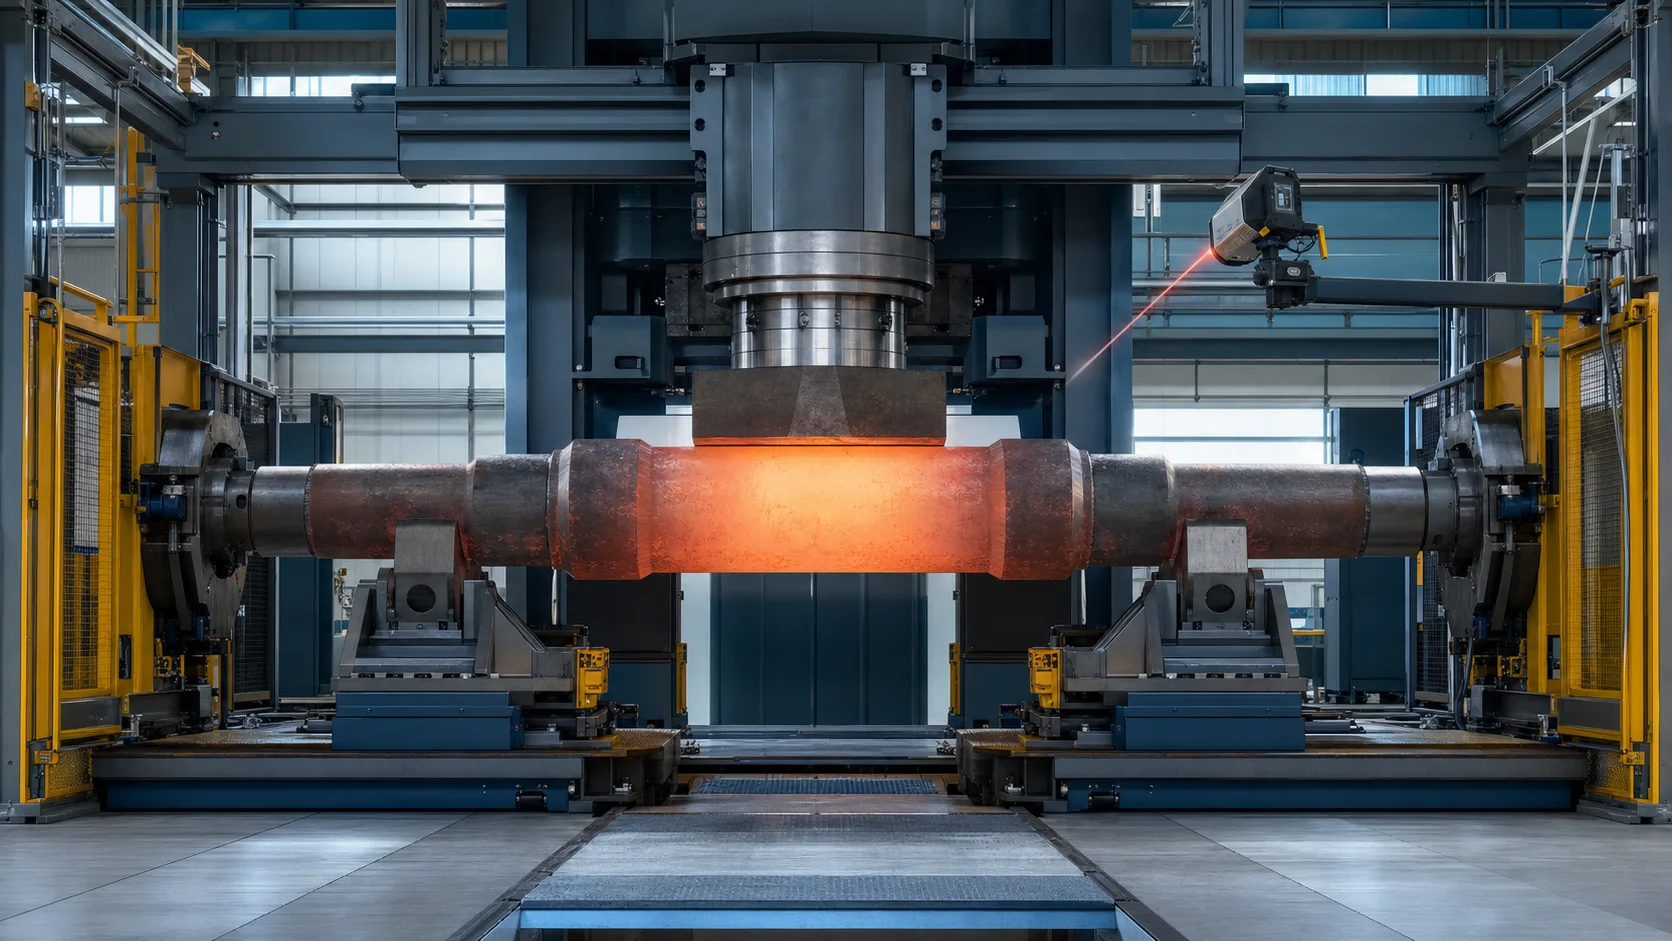
Detta är en ingenjörskonceptillustration, inte ett fotografi på en kundwebbplats. Faktisk axelgeometri, temperaturfönster, presskapacitet, hanteringslayout och verktyg kräver ritningar och representativa provtester.
Järnvägsaxelrätning pressar inte hjuluppsättningen
Termerna axel, axelaxel och hjulsats blandas ofta i tidiga förfrågningar, men de beskriver olika arbetsstycken och processer.
| Arbetsstycke eller process | Huvuduppgift | Uträtningsområde |
|---|---|---|
| Bar järnvägsaxel | Korrekt böj- eller axelförhållande före hjulmontering | Denna sida |
| Monterat hjulset | Hjul, bromsskivor, växlar eller lager är redan monterade | Kräver en separat assembly-state risk och datum granskning |
| Hjulsats pressande | Sätt ihop eller ta bort hjul, skivor och växlar med kontrollerad interferens och kraft-distansregistrering | Inte en rätningsprocess |
| Automotive axel axel | Mindre fordonsdrivlinjekomponent med splines, flänsar eller växelfunktioner | Täckt av de hängivna Lösning för riktning av axelaxel för bilar |
| Hjulsatsbalansering eller löptest | Utvärdera massfördelning eller funktionellt beteende hos det monterade roterande systemet | Ej ersatt av axelriktning |
MAE separerar hjulsatsaxlar under riktning av gjutna/smidda delar från hjulsatspressar som används för montering. Den distinktionen är väsentlig: en maskin konstruerad för att korrigera ett fritt smide är inte automatiskt kvalificerad att pressa hjul eller korrigera ett monterat hjulset.
Definiera järnvägsaxelfamiljen
Offerten ska identifiera hela delfamiljen, inte bara maximal längd och diameter. Relevanta varianter inkluderar:
- drivna eller icke-drivna axlar;
- solida axlar och axlar med partiell eller hel längsgående borrning;
- inre lager och yttre lager layouter;
- enkla fraktaxlar och flersitsiga höghastighetsaxlar;
- hjulsäten plus växel, bromsskiva eller andra funktionella säten;
- grovt smide med oregelbundna ändar och bearbetade axlar med färdiga mitthål;
- överdragen, valsade eller induktionshärdade varianter;
- olika stålsorter, värmebehandlingsvägar och hårdhetsförhållanden;
- nytillverkade axlar kontra underhållsdelar, när korrigering tillåts enligt den gällande specifikationen.
GHH-BONATRANS listar solida, ihålig, drivs, ej driven, inre lager, flersits, belagda och induktionshärdade axelfamiljer. Dessa variationer ändrar styvhet, säkra kontaktytor, signaltolkning och tillåten korrigeringsenvelopp. De kan inte representeras av ett universellt recept.
Frys tillverkningsfasen innan du väljer utrustning
Efter smide, Innan du vänder
Axeln kan ha skala, oregelbundna ändar, hög temperatur och ofullständiga datumytor. Galdabini beskriver automatisk uträtning av järnvägsaxel direkt efter smide och före svängning, med manipulatorer för oregelbundna ändar, högtemperaturskydd, temperaturmätning och skydd mot skalan. I detta skede, lösningen är en varmsmideprocesscell, inte en precisionsmaskin för slutinspektion.
Efter värmebehandling
Värmebehandling kan introducera eller omfördela böjning och kvarvarande spänningar. Axeln är kallare och mer dimensionellt definierad, men materiell styrka, hårdhet, yttillstånd och sprickrisk måste vara kända före korrigering. En senare bearbetningsersättning kan fortfarande finnas.
Efter grovbearbetning
Mitthål, axeltappar och sätesspår kan nu ge stabilare mätreferenser. Återstående material kan skydda slutliga ytor, medan projektet kan korrelera axelkroppen till den framtida funktionella axeln innan bearbetningen avslutas.
Efter avslutad bearbetning
Lagertidskrifter, hjulsäten, filéer och mitthål är färdiga funktionella funktioner. Verktygskontakt, indrag, repor och lokal stress blir kritiska. Korrigeringsgränser kräver normalt strängare kontroll och en godkänd inspektionsrutt efter uträtning.
Efter beläggning, Ytvalsning eller lokal härdning
Korrigeringsvägen måste respektera ytbehandlingsspecifikationen. Uträtning kan inte antas vara säker efter beläggning, förstärkande valsning eller induktionshärdning utan material- och processgodkännande.
| Etapp | Typiskt datumtillgänglighet | Huvudprocessrisk | Erforderligt projektbeslut |
|---|---|---|---|
| Varmsmide | Oregelbunden kropp och toppar | Temperaturvariation, skala, hantering och begränsad precisionsdatum | Temperaturfönster, hot-contact verktyg och nedströms bearbetning tillåten |
| Värmebehandlat ämne | Stabilare kropp, oavslutade funktioner | Högre styrka, kvarvarande spänning och sprickrisk | Materialkuvert, inspektion och tillåten plastpåkänning |
| Grovbearbetad | Centrum och cylindriska spår kan finnas | Processbeståndet kan dölja slutgiltigt funktionellt beteende | Referensaxel, lagertillägg och nästa bearbetning |
| Finbearbetad | Funktionella tidskrifter och platser tillgängliga | Ytskador, lokalt utbyte och datumöverskridande | Skyddade kontakter, slutmätning och NDT/ytkontroller |
Varm rätning vs kall rätning
Varm- och kallkorrigering är inte utbytbara driftlägen som endast väljs för bekvämlighet.
| Beslutsfaktor | Varm uträtning | Kall rätning |
|---|---|---|
| Typisk position | Omedelbart efter smide, innan du vänder | Efter kylning, värmebehandling eller bearbetning |
| Arbetsstyckets skick | Skalad, termiskt expanderande, möjligen oregelbundna i ändarna | Dimensionellt stabilare med tydligare cylindriska egenskaper |
| Materialrespons | Använder plasticitet vid förhöjd temperatur inom ett godkänt processfönster | Kräver en validerad kraft, förskjutning och återfjädrande kuvert |
| Mätprioritet | Temperatur, bruttogeometri och nedströms lagertillägg | Frisläppt axel, runout/koaxialitetsrelationer och funktionella datum |
| Verktygsprioritet | Värmebeständighet, skaltolerans och robusta manipulatorer | Ytskydd, radierade kontakter och referensupprepbarhet |
| Acceptansgräns | Mellanliggande smidesgeometri; senare operationer måste mätas om | Kan närma sig slutgiltigt godkännande, beroende på processstadiet |
Galdabini uppger att varmrätning kan använda materialplasticitet efter smide. Detta stödjer processkonceptet, men det definierar inte en universell temperatur eller kraft. Det acceptabla fönstret måste komma från axelmaterialet, smide och värmebehandlingsväg, metallurgiskt godkännande och representativa försök.
Definiera vad "Rakt" betyder på ritningen
Ett utloppsvärde kan inte beskriva hela axeln. De kontrollerade egenskaperna kan innefatta:
- rakheten hos en specificerad cylindrisk yta eller härledd medianlinje;
- radiell löpning av lagertappar, hjulsäten, växelsäten eller bromsskivor;
- koaxialitet eller axelförhållande mellan separerade funktionella säten;
- förhållande till mitthål eller annan tillverkningsaxel;
- rundhet och cylindricitet hos enskilda säten;
- axelposition, face runout och övergångsgeometri;
- longitudinellt hålläge eller väggfördelning där så är tillämpligt;
- yttillstånd, hårdhet och tillåtna restspänningskriterier;
- magnetisk partikel, ultraljud eller andra inspektionskrav;
- hjulset-nivå geometri efter montering, vilket förblir en separat kontroll.
För en tydlig skillnad mellan form, axel- och rotationsindikeringar, använda Shaft Straightness vs Runout vs TIR Guide. Järnvägsaxelritningen och tillämplig järnvägsspecifikation förblir acceptansmyndigheten.
Upprätta en datumhierarki
Lösningen bör särskilja minst fem referenser:
- ritningsdatum som definierar toleransen;
- centrumhål eller processcentra som används vid bearbetning;
- fysiska stöd och rotationsanordningar som används av riktningsmaskinen;
- sensorspår som används för att rekonstruera den uppmätta axeln;
- kundmätaren eller hjuluppsättningsreferensen som används för slutlig korrelation.
Dessa referenser kan vara relaterade, men de är inte automatiskt likvärdiga. En stabil stödyta kan göra mätningen repeterbar samtidigt som den fortfarande är irrelevant för den funktionella hjulsätesaxeln. Omvänt, mitthål kan vara användbara tillverkningsreferenser men kan vara skadade, oavslutade eller inte angivna som slutliga datum.
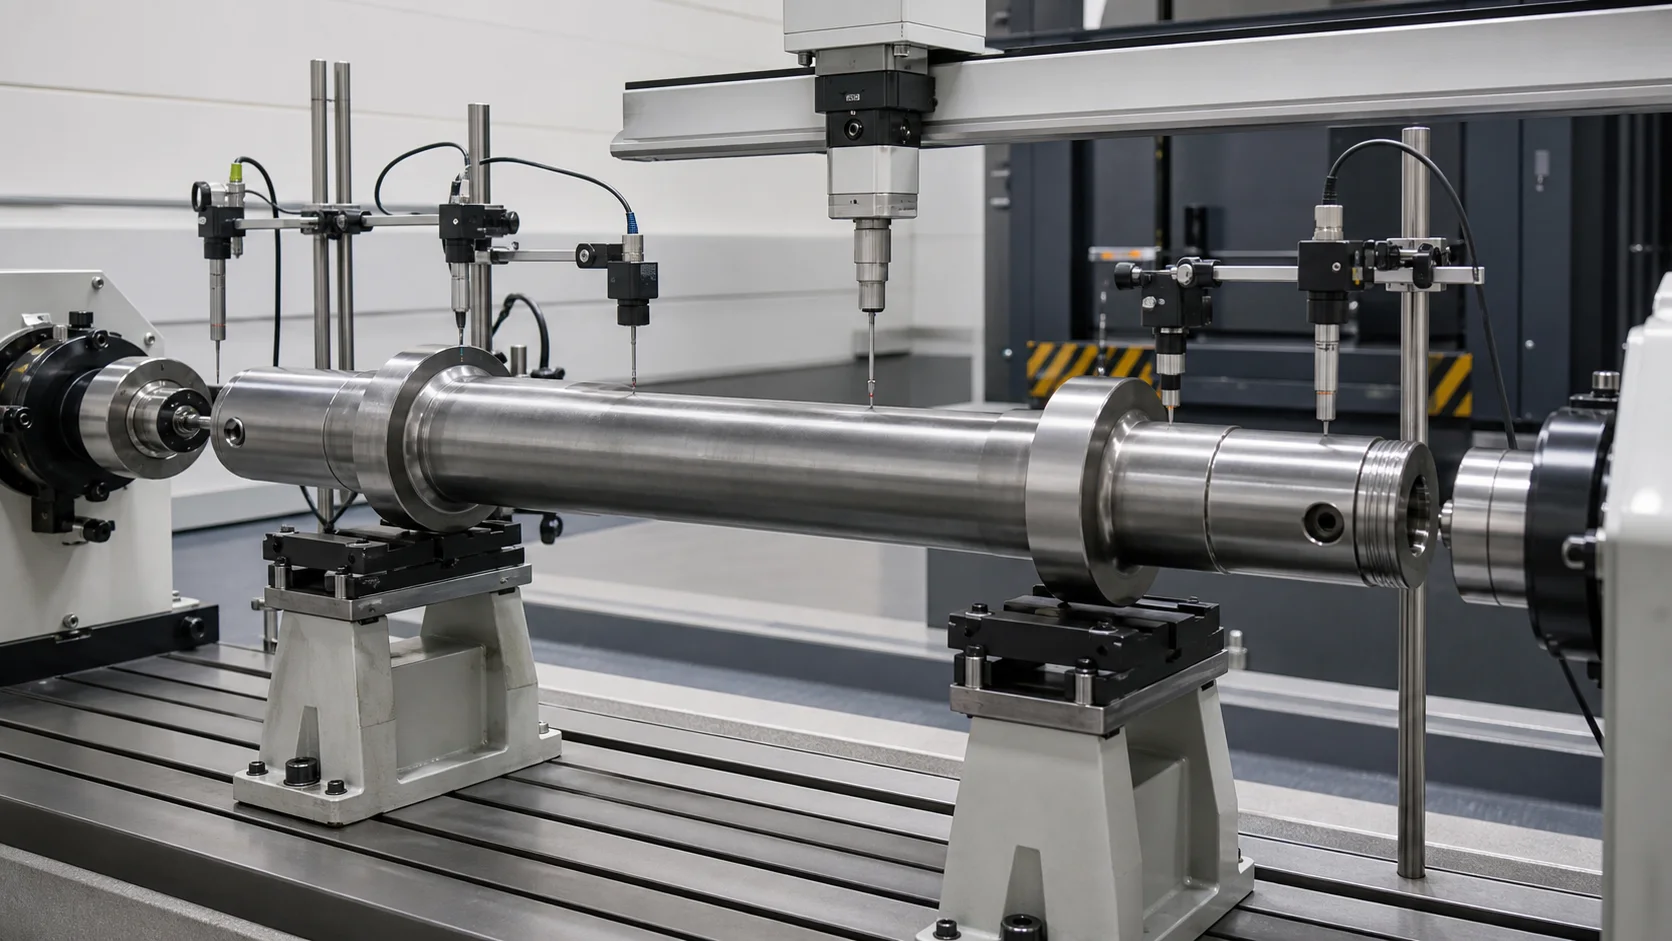
Denna tekniska konceptillustration visar flera mätspår på en bar axel. Det föreskriver inte antalet sensorer, kontaktmetod eller referensval för varje axel.
| Mätspår | Möjlig utgång | Huvudsaklig tolkningsrisk |
|---|---|---|
| Axelkropp | Global böjkurva | Skala, avsmalning eller lagervariation kan visas som böjning |
| Lagertidskrifter | Journalkörning och axelförhållande | Ett lokalt formulärfel kan förvränga ett ensondsresultat |
| Hjulstolar | Hjul-sätesaxel och utlopp | Färdiga ytor behöver skyddad kontakt eller beröringsfri avkänning |
| Växel- eller bromsskivor | Ytterligare funktionell axelrelation | Antal funktioner och avbrott kräver korrekt maskering |
| Mitthål | Bearbetningsaxelkorrelation | Mitttillståndet kanske inte representerar ritningsdatumet |
| Längsgående hål | Förhållande mellan borrning och yttre axel | Kräver en separat intern mät- eller inspektionsmetod |
De Vägledning för val av axelmätning av axeln förklarar hur man ritar datum, maskinstöd och sensorspår bör separeras innan ett recept programmeras.
Mät den frigjorda axeln, Inte bara den laddade formen
En tung axel böjs av under sin egen massa, stödreaktioner och mätkraft. Den observerade kurvan ändras med stödavstånd, rotationsvinkel och temperatur. En laddad pressläsning kan därför inte bevisa den slutgiltiga frigivna geometrin.
Mätplanen bör definiera:
- stödkoordinater, kontaktbredd och höjd;
- axle orientation and rotation sequence;
- temperature condition and stabilization rule;
- sag treatment or customer correlation method;
- sensorkraft, räckvidd, resolution and feature masks;
- number and location of axial stations;
- utvärdering av flera vinkelpositioner;
- släppt tillståndsmätning efter varje korrigering;
- slutlig mätare eller oberoende inspektionskorrelation.
Styrningen bör separera lokal rundhet eller ytsignal från global böjning. Annat, det kan tillämpa en kraftig korrigering som svar på en lokal funktion som uträtning inte kan reparera.
Build a Safe Press and Support Map
Axelritningen bör omvandlas till maskinkoordinater med godkända, begränsade och förbjudna kontaktområden.
Typiska skyddade zoner
- bearing journals and sealing surfaces;
- hjulsäteskanter och färdiga interferensytor;
- växel och bromsskivor;
- filéer, axlar och sektionsövergångar;
- mitthål och gängade ändar;
- oljehål, borrar, beläggningar och identifieringsmärken;
- lokalt härdade eller styrkevalsade regioner om de inte är godkända;
- kända indikationer eller defekter.
Verktygsprinciper
- använd skor med bred radie och sadlar anpassade till den godkända diametern;
- förhindra kantbelastning vid axlar eller avsmalnande;
- tillåter kontrollerad längsgående rörelse där böjmetoden kräver det;
- håll kontakttrycket inom den validerade ytgränsen;
- övervaka kraft och förskjutning istället för att förlita sig på enbart kolvpositionen;
- förhindra val av recept när axelfamiljen eller orienteringen är fel;
- inspektera verktygens renhet och den inbäddade vågen före varje batch.
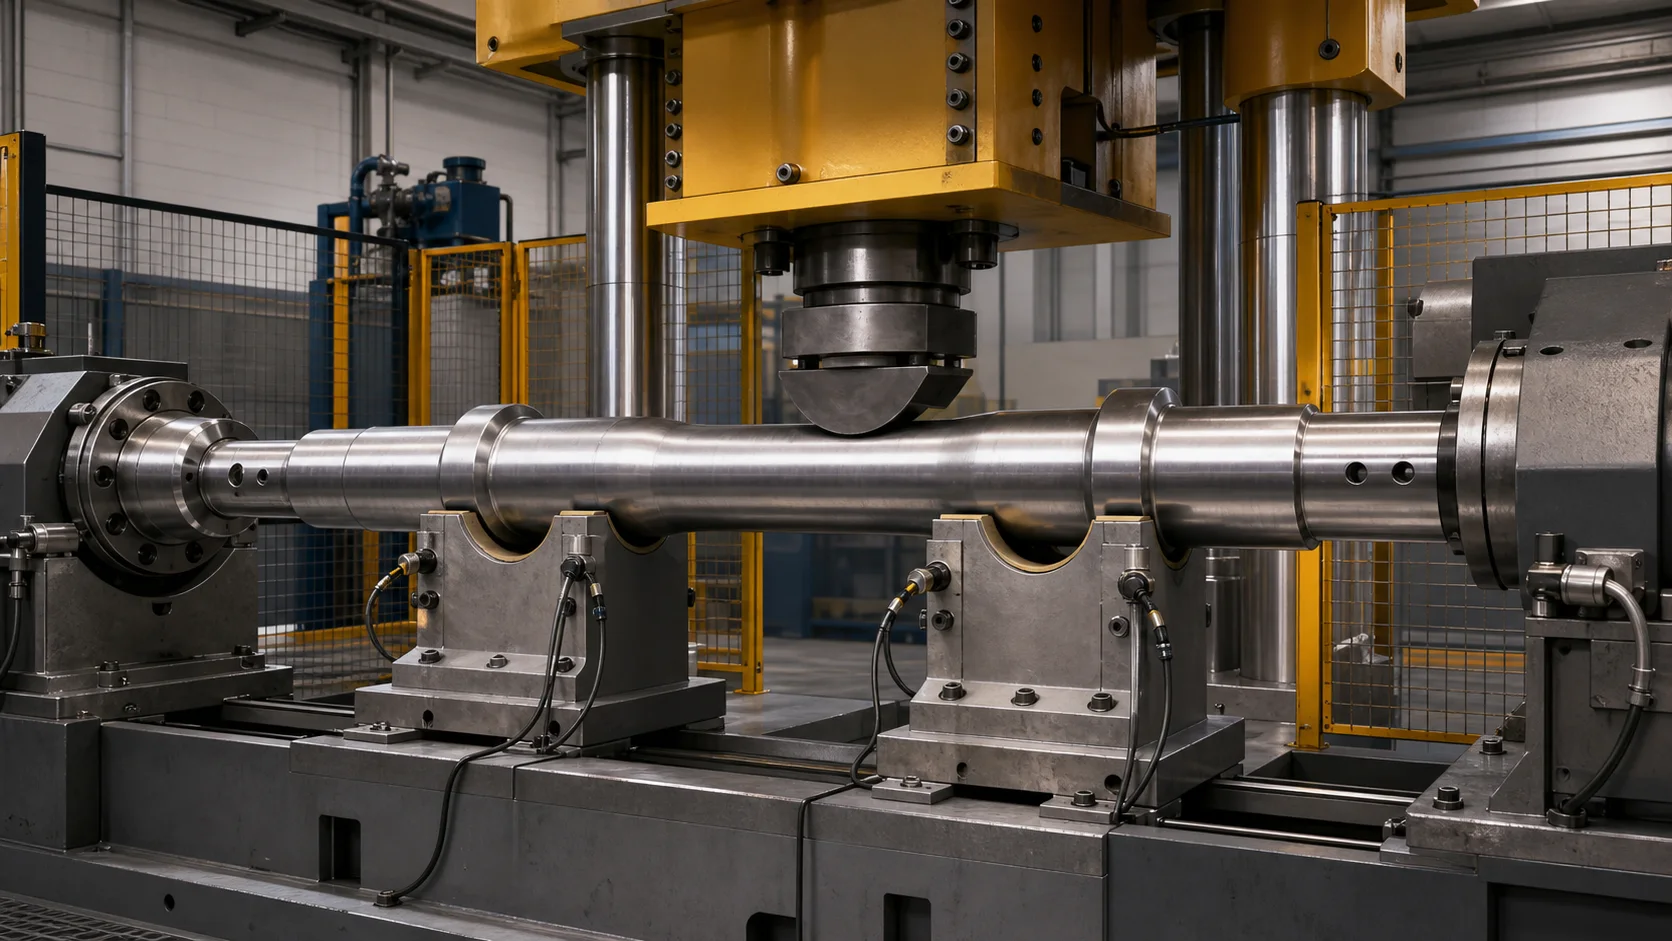
Denna konceptillustration visar korrigering av godkända cylindriska zoner. Det faktiska antalet stöd, spänna, skoradie, kraftgräns och tillåten korrigeringsriktning måste fastställas genom provtagning.
Temperatur, Skala och termisk expansion
Temperaturen är inte bara en maskinskyddsfråga. Det påverkar dimensionen, materiellt svar, friktion, sensorbeteende och innebörden av en uppmätt avvikelse.
För en het process, cellen ska definiera:
- inkommande och lägsta korrigeringstemperatur;
- var och hur temperaturen mäts;
- tillåten temperaturvariation längs och runt axeln;
- korrigeringsavstängning och disposition när axeln svalnar utanför fönstret;
- kalkavlägsnande eller tolerans av skalan under stöd och verktyg;
- värmesköldar för sensorer, kablar, vakter och operatörer;
- skydd och uppsamling för fallande skala;
- överföringstid mellan smide, mått, korrigering och nedströmsoperationer.
För en kall eller färdigbearbetad process, lösningen bör definiera mätstabilisering och förhindra att varma delar accepteras mot en kall master utan korrelation.
Hantering av tunga delar är en del av processen
Järnvägsaxlar kan inte behandlas som vanliga handbelastade axlar. Belastning, rotation, översättning och lossning påverkar säkerheten, yttillstånd och referensupprepbarhet.
Galdabini beskriver specifika manipulatorer för oregelbundna smidda ändar och valfria kedje-/gaffellastningssystem. MAE identifierar också hjulsatsaxlar som smidda delar som hanteras i krävande miljöer. Överförbara projektkrav inkluderar:
- delidentifiering före lastning;
- lyft- och stödpunkter godkända för varje axelvariant;
- synkroniserade manipulatorer eller transportörer dimensionerade för den verkliga massan och tyngdpunkten;
- kontrollerad rotation utan att släpa färdiga säten;
- positiv detektering av sittande och fastklämda tillstånd;
- uteslutningszoner för lagrad energi och risker för tappade delar;
- skala, olje- och spånhantering;
- återställningslogik för strömavbrott, sensorfel eller avbruten korrigering;
- säker borttagning av icke-konforma delar.
Hanteringstid och axeltemperaturförlust måste beaktas tillsammans för en varmledning. En mekaniskt kapabel press kan fortfarande misslyckas i processen om överföring och indexering tillåter smidet att lämna sitt godkända temperaturfönster.
Använd en rätningssekvens med sluten slinga
1. Identifiera axeln
Ladda det validerade receptet från artikelnummer, ritningsrevision, processstadiet, material/värmebehandlingstillstånd och axelfamilj.
2. Verifiera förutsättning
Bekräfta temperaturen, yttillstånd, skalnivå, färdigställande av funktioner, orientering och att axeln har passerat alla erforderliga uppströmsgrindar.
3. Ladda på godkända zoner
Använd de definierade lyft- och stödpunkterna. Bekräfta sittande och förhindra att färdiga ytor glider över förorenade verktyg.
4. Mät den initiala geometrin
Rotera eller skanna axeln enligt receptet. Rekonstruera den relevanta kroppen eller funktionella axeln och maskövergångar, hål och oregelbundna drag.
5. Separera korrigerbar böj från andra fel
Avvisa eller dirigera separat när signalen indikerar lokalt formulärfel, skadade centra, ytdefekter, fel bearbetningsmaterial, överdriven ovalitet eller ett icke-korrigerbart egenskapsförhållande.
6. Välj en säker korrigeringsposition
Välj stödspann, korrigeringsriktning och tryckzon från den godkända kartan. Applicera temperatur, tvinga, gränser för förskjutning och korrigering.
7. Applicera kontrollerad överböjning
Använd den validerade modellen för materialrespons och återfjädring. Registrera kraft och förskjutning under hela slaget och stanna vid alla onormala signaturer.
8. Släpp och mät om helt
Ta bort korrigeringsbelastningen innan du bedömer resultatet. Kontrollera varje kontrollerat spår igen eftersom en korrigering kan ändra en annan station eller axelrelation.
9. Inspektera axeln
Utför önskad yta, dimensionella och oförstörande kontroller enligt axelritningen, processspecifikation och korrigeringshistorik.
10. Spela in och ladda ur
Lagra axelidentiteten, receptrevidering, temperatur, före/efter kartor, korrigeringskoordinater, kraft-förskjutningskurvor, larm och slutdisponering när spårbarhet krävs.
Definiera automatisk, Halvautomatisk och manuell omfattning
| Läge | Lämplig när | Nödvändiga kontroller |
|---|---|---|
| Automatisk | Stabila axelfamiljer, repeterbart uppströmsförhållande och definierat produktionsflöde | Del ID, automatiserad mätning, receptstyrda verktyg, korrigeringsgränser och spårbarhet |
| Halvautomatisk | Flera varianter eller operatörsassisterad hantering med repeterbar mätning | Guidad uppställning, förreglingar, receptbehörigheter och oberoende släppmätning |
| Manuell press | Utveckling, reparation eller lågvolymarbete där det är tillåtet | Kvalificerad operatör, kontrollerad mätare, kraft/förskjutningsindikation och dokumenterade beslutsregler |
Automatisering tar inte bort behovet av metallurgiska gränser och provvalidering. Det gör bara en validerad beslutsväg repeterbar.
Håll uträtning och inspektionsansvar åtskilda
Uträtning förändrar global geometri. Den reparerar inte alla axeldefekter.
| Skick | Uträtning kan potentiellt adressera | Separat inspektion eller process krävs |
|---|---|---|
| Global böjning | Ja, inom det validerade material- och geometrihöljet | Frisläppt mätning och slutlig korrelation |
| Journal eller plats lokalt formulärfel | Vanligtvis nej | Beslut om bearbetning eller avslag |
| Spricka, varv eller skadlig indikation | Inga | Godkänd NDT och dispositionsförfarande |
| Längshålsdefekt eller position | Inte enbart genom extern böjkorrigering | Intern mätning/NDT och ingenjörsgranskning |
| Ytskada eller beläggningsdefekt | Inga | Ytreparation eller avvisningsväg |
| Felaktig hjulinterferenspassning | Inga | Hjulsatsteknik och monteringsprocess |
| Hjulsats obalans | Inga | Balansering eller funktionstest efter montering |
Lucchini RS presenterar inspektion som ett distinkt steg i sin integrerade axeltillverkningsrutt. GHH-BONATRANS lyfter också fram longitudinella hål som möjliggör oförstörande diagnostik. Rätningscellen bör utbyta spårbarhetsdata med kvalitetsoperationer, men det bör inte innebära att ett resultat av rak geometri ersätter nödvändig inspektion.
Föreslagen rätningscell för järnvägsaxel
En projektspecifik cell kan inkludera:
- bevakad tung press eller rörlig portal dimensionerad från provkraftsdata;
- justerbara breda stöd och utbytbara skor med radie;
- manipulatorer för oregelbunden smide eller skyddad rotation av bearbetade axlar;
- temperaturmätning och värme/skalskydd för varmbearbetning;
- kontakt- eller beröringsfria geometrisensorer valda för det faktiska yttillståndet;
- delidentifiering och recepthantering;
- tvinga, förskjutning och temperaturinsamling;
- full utlösning och automatisk ommätning;
- transportörer, kedjor, gafflar eller lyftgränssnitt anpassade till växtflödet;
- avvisa routing och säker återställningssekvens;
- spårbarhetsgränssnitt för MES eller kvalitetsposter där så krävs.
Den slutliga arkitekturen beror på om målet är en varm smideslinje, en eftervärmebehandlingskorrigeringsstation eller en precisionsbearbetad axelcell.
Provtest och acceptplan
Välj inte maskinen från enbart en nominell axeldiameter. En representativ provmatris bör täcka:
- minsta och största axelsektionerna;
- solida och ihåliga varianter där tillämpligt;
- minsta och största längd och massa;
- materialkvaliteter och värmebehandlingstillstånd;
- förväntad inkommande böjstorlek och riktning;
- varmprocesstemperaturintervall eller kallstabiliseringstillstånd;
- oregelbundna smidesändar och alla funktionella säteslayouter;
- representativa yt- och skalförhållanden;
- approved and prohibited correction regions;
- kundmätare eller oberoende inspektionskorrelation;
- maximalt antal korrigeringar och regler för avslag.
Använd Rätningsprov och acceptansguide to separate feasibility evidence, FETT, SAT och produktionskapacitet. Spela in faktiska resultat istället för att omvandla en konkurrents maskinbetyg till ett löfte för hela webbplatsen.
Data som krävs för ett tekniskt förslag
Vänligen ange:
- axle drawings and revisions;
- all axle variants and annual/batch volumes;
- process stage at straightening;
- material, värmebehandling, hardness and surface-treatment details;
- hot-process temperature window where applicable;
- inkommande böjfördelning, inte bara det sämsta provet;
- kontrollerade egenskaper, datum och acceptansgränser;
- tillåtet stöd, kläm- och presszoner;
- förbjudna zoner, beläggningar, filéer, bores and hardened regions;
- del massa, center of gravity and plant handling constraints;
- krävs NDT, gränser för ytinspektion och korrigering;
- kundmätare, inspektionsmetod och korrelationsprover;
- spårbarhet, MES och rapportkrav;
- representativa bra och icke-överensstämmande prover för försök.
Om dessa inmatningar är ofullständiga, den ansvarsfulla produktionen är ett koncept och testplan, inte en okvalificerad noggrannhet eller cykeltidsgaranti.
Vanliga frågor
Kan en maskin räta ut både varmsmid och färdiga axlar?
Först efter en fullständig dubbelprocessgranskning. Värmeskydd, skala, manipulatorer, sensormetod, ytskydd, datumkvalitet och acceptanslogik är fundamentalt olika. En delad pressram gör inte i sig båda processerna kvalificerade.
Bör axeln mätas från centrum eller journaler?
Använd det ritningsdefinierade funktionskravet och det godkända processdatumet. Centers kan vara användbara för bearbetningskorrelation, medan axeltappar eller hjulsäten bättre kan representera monteringsfunktion. Projektet bör mäta tillräckligt många egenskaper för att bevisa deras förhållande snarare än att anta att de är identiska.
Kan ett monterat hjulset korrigeras i samma cell?
Inte utan en separat teknisk bedömning. Monterade hjul, skivor och växlar byter massa, stödpunkter, styvhet, tillgängliga presszoner och inspektionskrav. Hjulsatspressning och balansering förblir separata operationer.
Betyder Passerande Runout att axeln är säker?
Inga. Runout är ett geometriskt resultat. Materialskick, ytintegritet, NDT, hårdhet, processhistorik och alla tillämpliga järnvägskrav förblir oberoende acceptansgrindar.
Kan du garantera noggrannhet från enbart ritningen?
Ingen ansvarig leverantör bör göra det. Ritningar definierar målet, men representativa prover etablerar kraft, återfjädring, stödja inflytande, temperaturbeteende, ytrisk, repeterbarhet och mätkorrelation.
Bygg lösningen runt den verkliga axelprocessen
Vi utvecklar järnvägsaxelriktningslösningar kring själva smides- eller bearbetningsskedet, temperaturtillstånd, axelfamilj, funktionella datum, säker lastväg och acceptansmetod. Resultatet kan bli en het portalcell, en kall tung automatisk maskin eller en kontrollerad halvautomatisk press – men urvalet följer bevis från ritningar och provförsök.
If this is your first railway axle straightening line, read the valguide för axel, rör- och profilarbete first, then benchmark your budget against the FAT checklist for straightening machines.
Skicka axelritningen, processväg, materiellt tillstånd, inkommande böjdata, temperaturfönster och inspektionsmetod. Vi kan sedan definiera mätstrategin, verktygskarta, hantering koncept, provmatris och spårbar acceptplan för din järnvägsaxelapplikation.