
Шатун преобразует вращательное движение в возвратно-поступательное под нагрузкой., в напряжении, сжатие и изгиб, миллионы раз за час работы. В отличие от вала, он не имеет единой оси вращения, которую можно было бы выровнять.. Его геометрия зависит от соотношения между двумя отверстиями — большим концом на шатунной шейке и маленьким концом на запястье — и выпрямление означает восстановление этого соотношения.: параллельность отверстий, крутить, Межосевое расстояние и геометрия отверстия, в собранном и затянутом состоянии стержень работает.
Эта статья о выпрямлении самого корпуса шатуна.. Два связанных ресурса на этом сайте посвящены меньшему семейству заготовок.: тот Решение для выпрямления втулки шатуна и Машина для выпрямления шатунов ZD90 straighten slender sleeve-type link rods и булавки (Диаметр ø1,5–8 мм, 45–95 мм длина) для электроинструментов и агрегатов — не корпус тяги двигателя. The engine rod body discussed here is corrected on dedicated rod alignment stands and presses in engine remanufacturing shops; the process and acceptance logic below documents that practice.
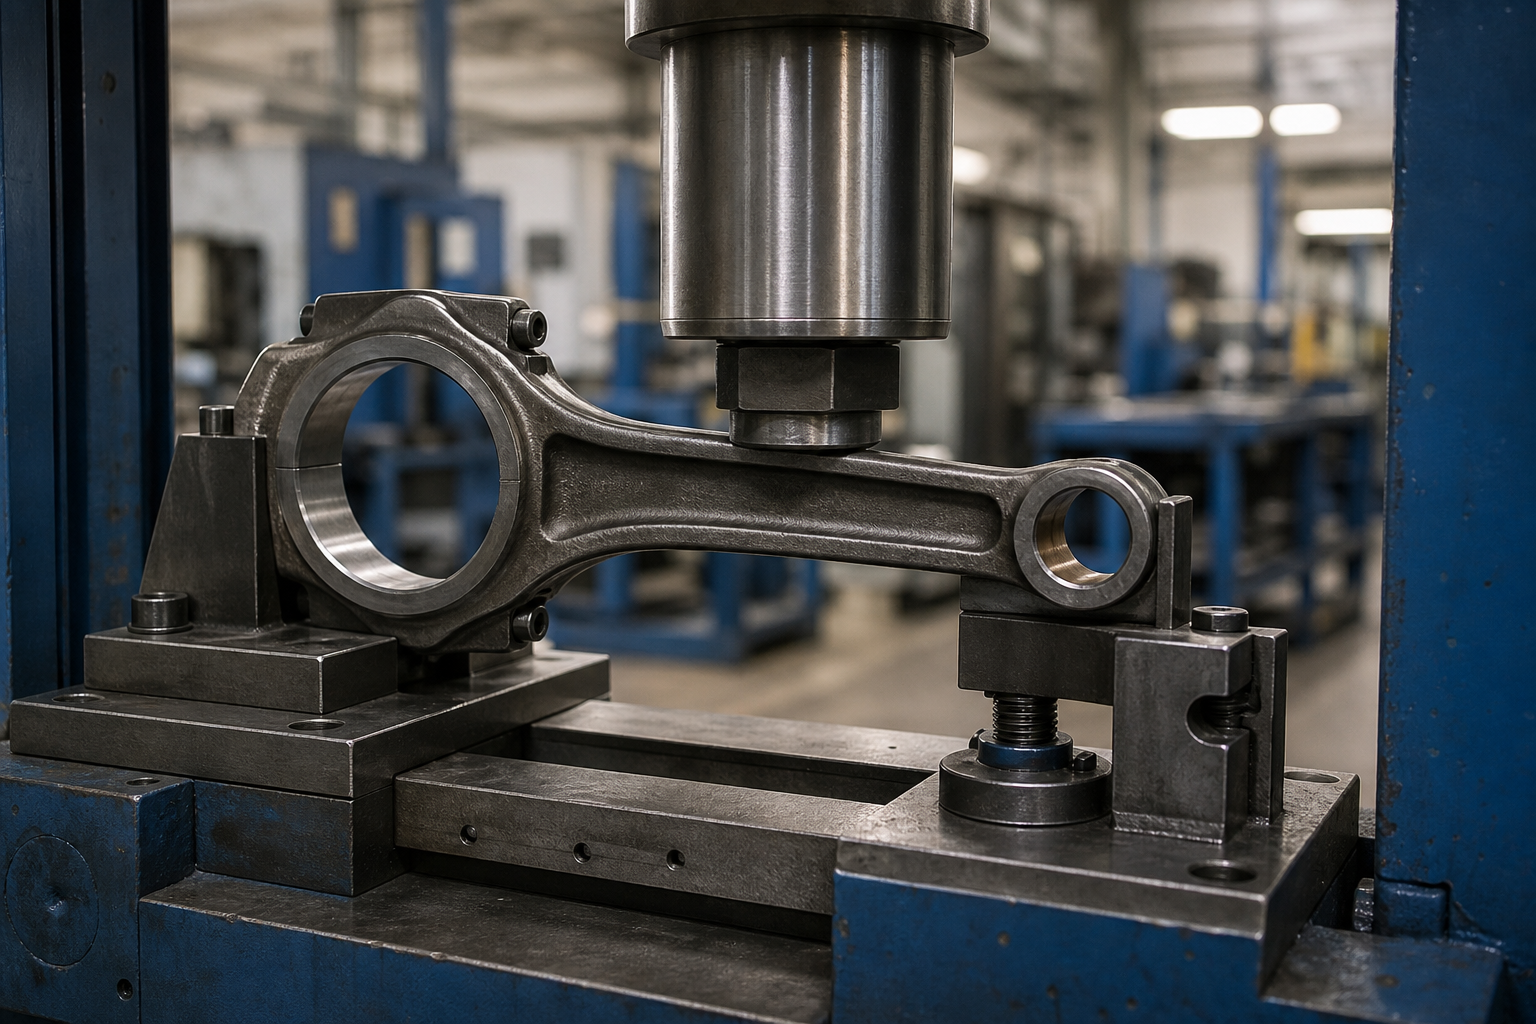
Что “Bent” Means on a Connecting Rod
| Deformation Mode | What Changes | Correction Route |
|---|---|---|
| Beam bend | The shank bows between the bores; the bores stay parallel but offset | Press correction on the I-beam shank between padded tooling |
| Beam twist | One bore rotates about the shank axis relative to the other | Torsional correction in a rod fixture with controlled end restraint |
| Bore parallelism error (bend in the bore frame) | The small-end axis tilts out of parallel with the big-end axis in the plane of the rod | Press correction at defined points; verify on the alignment fixture |
| Big-end distortion | Ovality or taper in the big-end bore, часто после растяжения болта или отказа стержня-болта | Нет проблем с изгибом: механическая обработка торцевой части крышки и расточка/хонингование, классический путь восстановления |
| Малые искажения | Отверстие некруглое или потеря размера | Расточить и переустановить гильзу; см. решение для выпрямления рукавов, упомянутое выше. |
Первые три ряда – пресс-выпрямляющие работы на корпусе стержня.. Последние два относятся к механическому восстановлению.. Магазины, которые их смешивают, нажимают на стержень, чтобы заставить индикатор показывать показания., еще больше деформировать отверстия, и потеряете деталь — именно поэтому на приведенном ниже этапе измерения изгиб и скручивание отделяются от геометрии отверстия до того, как что-либо будет загружено..
Измерить в собранном виде, Затянутое состояние
Шатун представляет собой деталь, состоящую из двух частей с точки зрения большой головки.. Кепка, прощающиеся лица, болты и их момент затяжки влияют на окончательную геометрию отверстия., поэтому каждое достоверное измерение следует одной и той же дисциплине:
- Сначала проверьте наличие трещин — магнитопорошковый контроль хвостовика., разделительные поверхности и выступы болтов. Выпрямление треснувшего стержня превращает обнаруженный дефект в будущую поломку..
- Соберите крышку с помощью новых или заведомо исправных болтов., затянут согласно спецификации. Незатянутый стержень измеряет отверстие, которого нет в эксплуатации..
- Установите стержень на приспособление для выравнивания: большой конец на неподвижной оправке или между контрольными пластинами, штифт или оправка через меньший конец.
- Считайте изгиб и скручивание с помощью циферблатных индикаторов в определенных точках измерения — классическое устройство выравнивания штанг, используемое при ремонте двигателей на протяжении десятилетий..
- Измерьте размеры отверстия, Межосевое расстояние и состояние крышки отдельно; не позволяйте ошибке отверстия маскироваться под изгиб.

Приспособление, не глаз, определяет истину. В мастерских без устройства для выравнивания стержней пытаются определить изгиб по показаниям щупа относительно поверхностной пластины., который смешивает ошибку прибора, ошибка пластины и ошибка отверстия в одно число. Профессиональный стандарт, отраженный в практике восстановления двигателей, от специализированных цехов по производству шатунов до заводов по производству двигателей, — это специальный стенд для центровки с обоими отверстиями на измерительном оборудовании..
Нажмите «Коррекция» на двутавровой балке
Изгиб балки и погрешность параллельности ствола исправляются путем вдавливания хвостовика между опорами, захватывающими определенные зоны стержня.:
- Поддерживайте и нажимайте на хвостовик двутавровой балки и бобышки — никогда не через отверстие., выступ для болта, разделительная грань или просверленный масляный канал.
- Поместите точку пресса в измеренную верхнюю точку отклонения., с радиусом инструмента, соответствующим сечению балки, чтобы контакт не касался кромок фланца.
- Корректируйте небольшими порциями и повторно проверяйте выравниватель после каждого нажатия.; стержень, который измеряет чистоту после двух легких проходов, лучше, чем тот, который после сильного нажатия.
- Ожидайте упругого возврата и настраивайте его намеренно: применяется та же логика компенсации, что и для валов., а короткая жесткая балка стержня облегчает промах.
- После финального пресс-прохода, повторно проверить отверстия, межосевое расстояние и момент затяжки перед отпусканием детали — нажатие на балку смещает геометрию отверстия на несколько десятых, и последовательность восстановления должна знать новую базовую линию.

Жесткость крепления – половина дела. Тиски гибкие, а корректирующая работа, выполняемая на движущейся основе, дает неповторимые результаты — принцип опытного механического цеха, который применим как к стержням, так и к любым прессовым работам.. Специальные выпрямители стержней решают эту проблему благодаря жесткой зажимной раме и специальным инструментам для стержней.. Та же самая дисциплина — жесткое крепление плюс контролируемая обратная связь — лежит в основе наших производственных правильных машин, таких как Выпрямитель шатунов ZD90, который выполняет автоматическое выпрямление с обратной связью (кормить, мера, сервоправильный, повторно осмотреть) на малых втулочных тягах.
Следы на инструменте сами по себе являются дефектом качества.. Стержни представляют собой готовые детали к тому моменту, когда они достигают пресса — обработанные отверстия., торцевые разделительные поверхности, иногда хвостовики подвергаются дробеструйной обработке - поэтому для упоров и опор требуются вставки с мягкой подкладкой или подходящие по радиусу вставки., и любые следы, оставленные на выступе болта, масляное отверстие или разделяющая поверхность являются основанием для повторного осмотра затронутого элемента, прежде чем шток двинется дальше..
Выпрямление входит в последовательность восстановления
В практике восстановления двигателей восстановление шатунов осуществляется в упорядоченной последовательности., и выпрямление имеет в нем фиксированное место:
- Проверка и очистка трещин. Стержни с маркировкой сходят с линии здесь.
- Выпрямление. Изгиб и перекручивание балки корректируются на выравнивателе и прессе.; перепроверил в приборке.
- Обработка торцевой части. Поверхности разъемов крышки и стержня имеют правильную поверхность., закрытие отверстия меньше.
- Замена болта и момент затяжки. Новые болты в соответствии со спецификацией перед выполнением любых работ по растачиванию отверстий..
- Восстановление канала ствола. Хонингуйте для небольших корректировок или растачивайте/точите для более крупных., заканчиваем большой конец размера, Округлость и межосевое расстояние.
- Окончательная проверка и контроль веса. Параллелизм, крутить, межосевое расстояние, и согласование веса в пределах комплекта двигателя.
Порядок имеет значение. Выпрямление перед отрезкой означает, что операции растачивания завершают прямую балку.; выпрямление после растачивания приведет к смещению готового отверстия. А поскольку торцовая обработка и восстановление отверстия удаляют материал, Центральное дистанционное управление - это дисциплина восстановления, не рихтовочный — стержень станок и хонингование, не пресса, держи это.

Узнайте событие, которое согнуло стержень
Решение о корректировке начинается с истории отказов., потому что одно и то же показание индикатора может означать совершенно разные вещи:
| Событие отказа | Типичная подпись геометрии | Логика диспозиции |
|---|---|---|
| Гидрозатвор / заглатывание мусора | Резкий изгиб балки или смещение малого конца, часто с повреждением поршня в комплекте | Ударная часть; проверить на наличие трещин, склоняюсь к замене |
| Превышение оборотов / контакт клапана | Изгиб балки в сочетании с скручиванием; малые искажения | Несколько режимов загружены с истекшим сроком годности; замена, если повреждение не является доказуемо легким |
| Заклинивание подшипника / вращаться | Сильное изменение цвета и искажение канала ствола, тепловой оттенок на хвостовике | Тепло меняет реакцию материала; полная проверка MPI и твердости перед принятием решения |
| Растяжение болта штока или неправильный момент затяжки | Большой конец овальной формы с чистыми разделительными гранями | Маршрут восстановления: лица, новые болты, сверлить и оттачивать |
| Обработка / обработка искажений | Небольшой постоянный изгиб в производственной или ремонтной партии | Простой случай коррекции; стабильный и повторяемый |
Какие стержни вообще можно выпрямлять
| Тип стержня | Позиция по выпрямлению |
|---|---|
| Кованый стальной стержень (автомобильный, дизель, сельскохозяйственный) | Классический кандидат на исправление; Последовательность восстановления включает в себя выпрямление в стандартной комплектации |
| Порошковый металл / спеченный стержень | Обычно заменено, не согнутый; растрескивание материала делает коррекцию пресса рискованным решением |
| Алюминиевый стержень (некоторая производительность и небольшие двигатели) | Усталостное поведение материала требует замены; Следуйте сервисной позиции производителя двигателя |
| Перелом-расщепление (треснутый) стержень | Торцы крышек не могут быть обработаны, так что классический ремонт закончился; коррекция отверстия и любые изгибы должны соответствовать требованиям OEM. |
| Стержень с отказом болта или историей заеданий | Проверка трещин и устранение их перед любым исправлением; событие нагрузки, из-за которого он согнулся, могло нанести невидимый ущерб |
This is also where honest engineering beats optimism: some forum threads ask whether a bent rod from a hydrolock or over-rev event should be straightened, and the working answer in professional engine building is that the severity of the event decides. Light, measurable bend in an otherwise sound forging is reconditioning territory; a rod that has been compressed, twisted or shock-loaded past yield is a replacement, whatever the indicator says after pressing.
Acceptance Criteria That Reflect the Running Engine
| Acceptance Element | What to Specify |
|---|---|
| Bore parallelism (сгибать) | Deviation limit over a stated gage length, measured on the aligner in the torqued condition |
| Крутить | Angular deviation limit between bore axes, same setup |
| Bore size, округлость и конусность | Per drawing after final hone/bore, not after pressing |
| Center distance | Minimum and maximum, контроль на этапе обработки с подбором комплекта стержней |
| Проверка трещин | MPI до выпрямления и после окончательной коррекции, если указано |
| Вес и баланс | Весовая категория в комплекте двигателя; Влияние веса задокументировано, где следует балансировка |
| Состояние болта | Новые или сертифицированные болты, зарегистрированный крутящий момент, отсутствие повторного использования растянутых застежек |
Часто задаваемые вопросы
Можно ли безопасно выпрямить погнутый шатун?
Кованый стальной стержень с фонарем, тщательно измеренный изгиб и осмотр чистой трещины регулярно выпрямляются и восстанавливаются. Стержни с сильными изгибами, крутиться от перегрузки, отказы болтов, или из порошкового металла, кандидатами на замену являются алюминиевые или расколотые поковки.. Событие, вызвавшее изгиб, имеет такое же значение, как и сам изгиб..
Зачем проводить измерения с затянутой крышкой?
Поскольку отверстие с шатунной головкой существует только в рабочей геометрии с крышкой, болты и приложенный крутящий момент. Показания, снятые на незакрепленной крышке, измеряют монтажный зазор и наклон болтовых отверстий на величину изгиба..
Влияет ли выпрямление на отверстия??
Да, немного, поэтому в последовательности ремонта правка предшествует восстановлению отверстия.. Нажатие на балку может незначительно изменить геометрию отверстия.; операции отрезки и хонингования, следующие за восстановлением размера, округлость и межосевое расстояние корректируемой балки.
Как исправляется перекос стержня?
Поворот корректируется торсионно: стержень зажимается на большом конце в жестком приспособлении, и контролируемое встречное вращение применяется вокруг оси балки на малом конце., с шагом, с повторной проверкой на элайнере после каждой коррекции. Коррекция скручивания заслуживает особой осторожности, поскольку она воздействует на балку при сдвиге., а на удилище с историей заеданий или перегрузок обычно речь идет о замене, а не исправлении..
Связано ли выпрямление шатунов с выпрямлением коленвала??
Детали встречаются в двигателе, и оба критичны к утомляемости, но метрология совершенно другая. Коленчатый вал выравнивается по оси главной шейки, как описано в нашей статье. раствор для выпрямления коленвала, а у шатуна вообще нет оси вращения — это корректируется на соответствие диаметра отверстия на центровочном приспособлении.
Постройте решение вокруг двух осей отверстий
Решение по выпрямлению шатунов основано на четырех фиксированных решениях.: проверка трещин перед погрузкой, измерение в затянутом состоянии на реальном приспособлении для центровки, коррекция нажатия ограничена лучом между мягкими, инструмент с согласованным радиусом, и восстановление управления последовательностью, так что надоедает, грани и межосевое расстояние завершены после того, как луч станет истинным. С теми, кто на месте, Специальное оборудование для выпрямления стержней превращает трудоемкий ремонт в повторяемый производственный процесс и честно сообщает вам, когда следует заменить стержень..
Whether you are upgrading an existing connecting rod line or buying new, тот пошаговая инструкция по выбору выпрямителя и бюджетная картина для правильной машины frame the trade-offs before you talk to suppliers.