
We have completed sample testing for a client from South Korea: stepped medical drill bits held to a 0.05 mm krafa um réttleika. This article is the engineering record of that trial – what the workpiece demanded, which decisions carried the result, and how the number was verified.
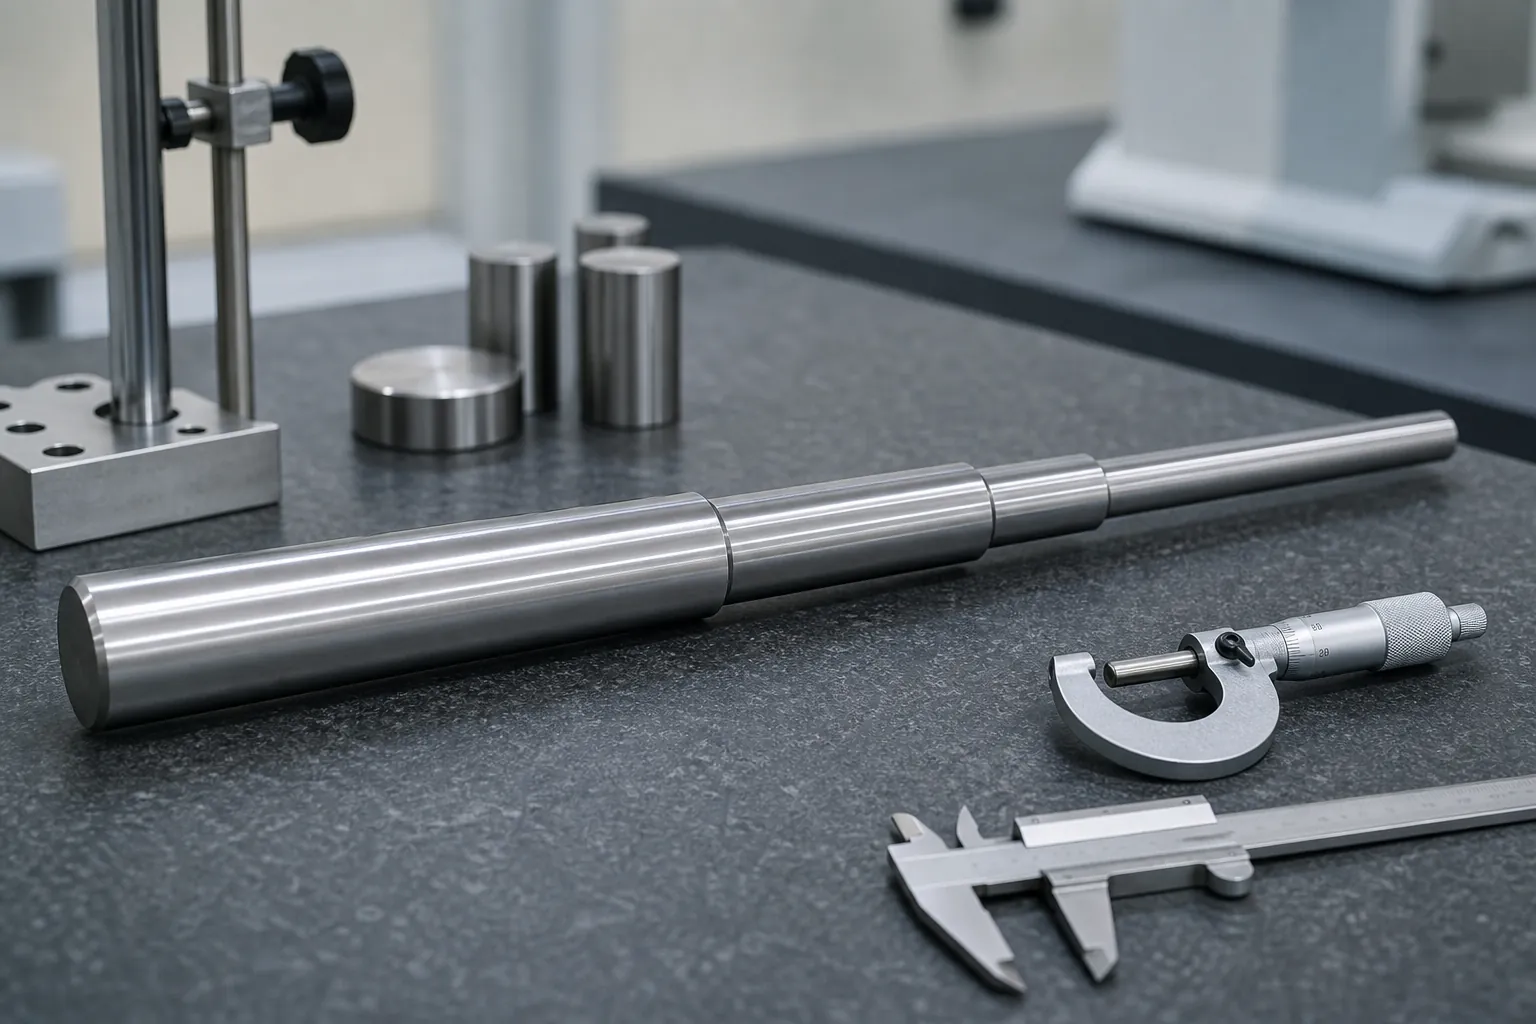
Áskorunin kynnt af læknabitunum
Verkefnið fólst í framleiðslu sérhæfðra lækningabita. Þessir íhlutir voru með einstakar forskriftir sem settu fram töluverða áskorun fyrir vélar okkar og tækniteymi. Stærðir vinnustykkisins voru nákvæmlega 7.9*230, og það var með stöngþvermál sem mjókkaði úr 7.9 – 6.9 – 5.9, með 3 greinileg skref eftir lengdinni. Slíkar flóknar og nákvæmar kröfur kröfðust mestrar nákvæmni og nákvæmni í framleiðsluferlum okkar.
Framleiðsla á læknisfræðilegum íhlutum er ekki auðvelt verk. Öll frávik frá tilskildum forskriftum geta hugsanlega haft alvarlegar afleiðingar, sérstaklega á læknisfræðilegu sviði þar sem öryggi og áreiðanleiki eru afar mikilvægur. Liðið okkar stóð sig vel – meðvitaður um alvarleika verkefnisins. Við vissum að við yrðum að leggja allt í sölurnar til að tryggja að endanleg vara uppfyllti strönga gæðastaðla viðskiptavinarins.
Engineering Review: Why a Stepped Medical Drill Is Hard to Straighten
Reading this project as engineers rather than storytellers, the workpiece specification explains the difficulty on its face. A 230 mm length stepping down through three diameters is not one slender rod but three slender rods joined in series, each with different stiffness. Correction force applied at one diameter produces different deflection per unit force at each step, the bend peak tends to sit near the stiffness transitions rather than at mid-length, og allar mælingar sem meðhöndla hlutinn sem einsleitan skaft mislesar rúmfræðina sem hann á að stjórna. Ofan á kaflavandamálið, Samþykki læknisverkfæra er ófyrirgefanleg: á a 0.05 mm krafa um réttleika, mæliaðferðin sjálf verður fyrsta flokks þátttakandi, og virkni hlutans - skurðartæki sem snýst fyrirsjáanlega - gefur lítið pláss fyrir merki eða leifar aflögunar sem kærulaus leiðréttingarleið myndi skipta út fyrir rúmfræði.
Dagsetningarval ákveður verkefnið fyrir fyrstu ýtingu
Á þreptu skafti, hvaða eiginleikar skilgreina mælingarviðmiðunina er ekki smáatriði - það er verkefnið. Miðja á endamiðjuholunum vísar til ássins sem hluturinn mun snúast um í notkun; Með því að vísa til stærsta fullbúnu þvermálsins verður stærsti hlutinn að akkeri og les smærri skrefin á móti því; með því að vísa til virktar hliðar eða flautusvæðis svarar það því sem verkfærið þarf í raun og veru beint, en krefst eiginleika meðvitaðra mælinga. Hvert val gefur mismunandi tölur á sama hluta, þannig að það verður að vera samið við viðskiptavininn fyrir prófanir, ekki uppgötvað við samþykkt. Ramminn fyrir nákvæmlega þessa ákvörðun - þar með talið endursetjaprófin sem sanna að viðmiðið sé endurtekið að veruleika - er settur fyrir þrepaða skaftmæling viðmiðunarval. Fyrir sýnishornsprófið sem staðfestir leiðréttingarleiðina gegn því viðmiðunargildi, sönnunargögnin ráða réttunarsýnispróf og samþykki gilda óbreytt um lækningatæki.
Skrefskipti eiga skilið eigin virðingu í leiðréttingaráætluninni. Hlutabreytingin einbeitir álagi við öxl, þannig að leiðréttingarhögg eru skipulögð til að forðast að hlaða öxl í beygju þar sem önnur pressustaður er til staðar, og hliðarfletir skurðarverkfæris eru meðhöndlaðir sem verndarsvæði í sömu grein og lýst er fyrir byssubor og djúphola borrétting — næsti iðnaðarfrændi þessarar vinnustykkisfjölskyldu.
Hvernig réttarhöldin voru framkvæmd
Reynsluvinnan snerist um tvennt: leiðréttingaráætlun fyrir a 0.05 mm umburðarlyndi, og skoðun á milli þrepa. Stuðningsstöður, pressupunktar og höggstillingar voru lagfærðar og skráðar fyrir fyrstu leiðréttingu, vegna þess að umburðarlyndin gaf ekkert pláss fyrir spuna högg. Milliskoðanir eftir hvern áfanga náðu frávikum á meðan þau voru enn hægt að leiðrétta, í stað þess að skoða galla í eftirá.
Niðurstaðan: 0.05 mm eftir þörfum
Réttleiki vinnustykkisins eftir rétting náð 0.05 mm, til marks um kröfu viðskiptavinarins. Hvernig þessi tala var mæld er skjalfest í staðfestingarhlutanum hér að neðan.
Viðskiptavinur lýsti yfir ánægju með árangurinn og áhuga á framtíðarsamstarfi. Framseljanlegu verkfræðikennslurnar eru teknar saman í lokakafla þessarar greinar.
Horft fram á við
Þetta hulstur er ein sýnislota á einni vinnuhlutafjölskyldu; kaflarnir hér að ofan skráir hvað var mælt og hvað bar niðurstöðuna. Næsta verkefni byrjar á teikningunni og vikmörkum hennar, ekki úr þessari frásögn.
Hvernig niðurstaða sem þessi er sannreynd frekar en lýst yfir
A straightness afleiðing á 0.05 mm stig er sameign hlutans og mælikerfisins, svo sannprófunarkeðjan er það sem gerir númerið þýðingarmikið. Keðjan sem styður kröfu þessa flokks keyrir: umsamið viðmið og stuðningsskilyrði, skrifað í skoðunarleiðbeiningar; mælikvarði sem sýnt hefur verið fram á að sé endurtekningarhæfni í þessari hluta fjölskyldu - vegna þess að við þröng vikmörk er dreifing mælisins sjálfs sýnilegt brot af mörkunum, fræðigreinin um gage R&R til að rétta línur er ekki valfrjálst; sleppt ástandsmælingu eftir að leiðréttingarkraftur hefur verið fjarlægður að fullu, pr hlaðin á móti slepptri æfingu; og fylgni við eigin viðmiðunaraðferð viðskiptavinarins á pöruðum hlutum, þannig að báðar hliðar sendingarinnar lesa sama hlutinn á sama hátt. Innan þeirrar keðju, Innri lestur birgis og samþykki viðskiptavinarins er niðurstaðan - einstaklingsnúmerið á öðru hvoru tækinu er aðeins tímabundið.
Hvað flytur úr þessu tilfelli yfir í önnur vinnustykki
Tiltekið vinnustykki tilheyrir einum viðskiptavini, en verkfræðimynstrið endurtekur sig í fjölskyldum. Fyrst: á þrepuðum eða mjókkandi mjóum hlutum, byggja leiðréttingaráætlunina utan um stífleikakortið, ekki einn versti lesturinn. Í öðru lagi: festa viðmiðunarskilgreininguna við viðskiptavininn fyrir hvaða prufuáfall sem er, og sannaðu endurtekningarhæfni þess með því að endursetja athuganir. Þriðja: meðhöndla virka yfirborð - flautur, skurðbrúnir, frágangssvæði — sem vernduð svæði með skýrum snertireglum, í þeirri grein sem deilt er með þrepaðri læknisbora réttun og læknisbora með litlum þvermáli. Í fjórða lagi: láttu staðfestingarsönnunargögnin — slepptu ástandsmælingu á samþykktum mæli, með endurvinnslumörkum og ráðstöfun skilgreindum fyrirfram - vertu úrskurðaraðili, ekki bjartsýni framleiðslugólfsins. Hlutar sem fylgja þessum fjórum reglum renna saman í færri höggum og lifa af endurskoðun; hlutar sem sleppa þeim neyta endurvinnslu fjárhagsáætlunar að læra sömu lexíur aftur.
Algengar spurningar
Hvers vegna beygjast stigvaxin stokka nálægt þvermálsbreytingunum?
Vegna þess að stífleiki breytist snögglega við hverja öxl. Streita frá meðhöndlun, hitameðhöndlun og fyrri vinnsluþykkni þar sem hlutinn breytist, og umskiptin virka sem löm undir hvers kyns síðari álagi. Leiðréttingaráætlanir fyrir þrepaða hluta kortleggja því axlirnar með skýrum hætti og setja þrýstipunkta með stífleikakortið fyrir augum, frekar en að gera ráð fyrir samræmdri stöng.
Er 0.05 mm beinleiki takmarkaður af vélinni eða mælingu?
Á því stigi, bæði mál og mælingar ráða yfirleitt ríkjum í samtalinu. Eigin endurtekningarhæfni mælisins er sýnilegt brot af vikmörkunum, svo viðmiðið, Sýna þarf fram á stuðningsástand og mæligetu áður en hægt er að túlka niðurstöður úr leiðréttingu. Þetta er ástæðan fyrir því að verkefni með þétt umburðarlyndi hlaða mælivinnunni að framan.
Hægt að nota flautusvæði sem snertipunkta við leiðréttingu?
Almennt ekki. Flautur og skurðbrúnir eru virkir yfirborð, og snerting þar getur valdið brúnskemmdum sem enginn réttleiki réttlætir. Rétt æfing setur stuðning og þrýstisnertingu á látlausa skaftið eða samþykkt óvirk svæði, með rúmfræði verkfæra sem dreifir álaginu — snertisvæðinu sem er deilt á milli verkfæraréttingarforrita.
Ef þetta er fyrsta sléttlínan þín fyrir bor, lestu Leiðsögn um val á sléttujárni fyrst, mæliðu síðan fjárhagsáætlun þína á móti gátlisti fyrir staðfestingarpróf fyrir nýja vél.