
Удължителната щанга за електрически инструменти може да изглежда като обикновен тънък вал, но двата му края обикновено изпълняват различни функции. Единият край се свързва с бормашина или ударен винт; другият държи или задвижва бит или аксесоар. Шестоъгълни сечения, задържащи жлебове, гнезда, дупките и локалната термична обработка правят детайла асиметричен и оставят само ограничени зони, които са подходящи за измерване, поддръжка и контакт с пресата.
Ето защо едно надеждно решение за изправяне на удължителна греда за електроинструмент трябва да започне от чертежа и функционалния габарит. Тя трябва да дефинира датата, отделно огъване на вала от грешка в крайния интерфейс, защита на критичните повърхности и проверка на резултата след всяка корекция. Не трябва да прилага един толеранс, време на цикъла или концепция за автоматизация за всяко 1/4-инчово разширение.
Идентифицирайте детайла, преди да изберете машина
Снимката на реалния проект показва няколко дълги удължителя на електроинструмента с различна геометрия на края. Те не са кухи ръкави и не трябва да се бъркат с мотовилките за автомобилни двигатели.
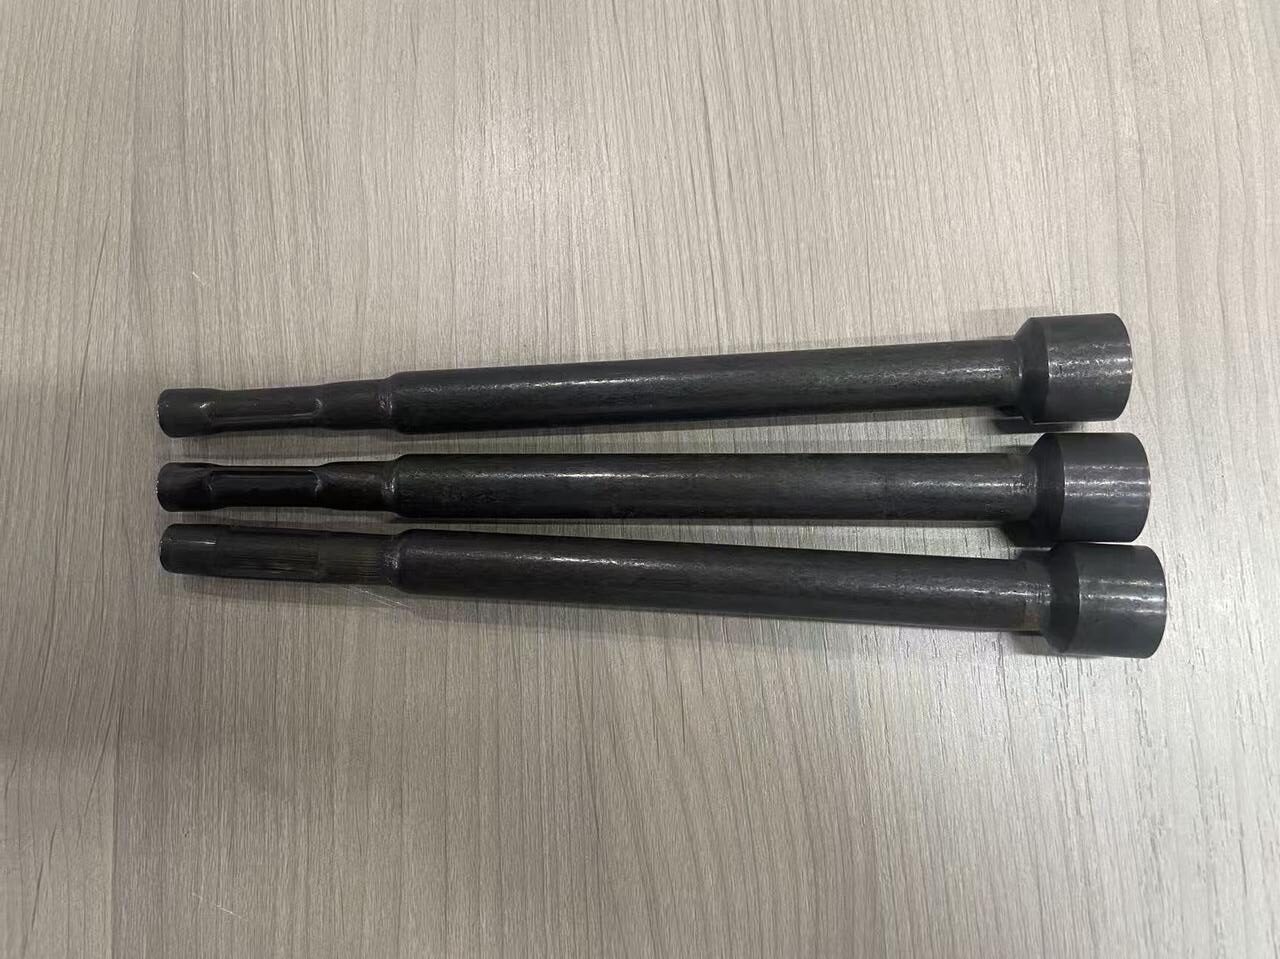
Официалните производители на инструменти използват термини като универсален държач за битове и 1/4-инчов шестостенен удължител за семейства сродни продукти. Тези имена помагат да се дефинира приложението, но те не доказват, че всяко разширение има един и същ интерфейс, материал или метод на приемане. Чертежът на клиента остава контролният източник. A hollow sleeve-type variant is covered separately in the решение за изправяне на биелни втулки.
Преди тестване за осъществимост, идентифицирам:
| Характеристика | Защо има значение за изправянето |
|---|---|
| Входна шестостенна опашка | Може да дефинира оста на електроинструмента, но не е автоматично подходяща въртяща се измервателна повърхност |
| Изходен държач или гнездо | Функционалното колебание може да зависи от неговия отвор, характеристика на задържане и състояние на сглобяване |
| Гладки зони на вала | Измерване на потенциала, места за поддръжка или корекция, ако чертежът позволява контакт |
| Groove, кръстосана дупка или преход | Създава локална промяна на твърдостта и може да бъде изключена от пресоване |
| Термично обработена зона | Променя риска от пружиниране и пукнатини в сравнение със сърцевината на вала |
| Покритие или завършена повърхност | Ограничава допустимата сонда, опора и ударен контакт |
Докладваните входящи данни за проекта не са универсални спецификации
По-ранната статия в сайта съобщи за a 6.35 mm × 200 mm детайл и крайна цел на 0.2 mm. Тези стойности се третират тук само като отчетени входящи данни за проекта. Наличният източник не определя дали 0.2 мм означава праволинейност, радиално биене, общо указано биене, коаксиалност или функционално колебание на върха. Той също така не идентифицира датата, измервателни позиции или краен габарит.
StraighteningTech ще потвърди предложението от действителния чертеж и представителни проби. Търговската гаранция трябва да покрива само тестваното семейство детайли, прозорец за входящи условия и договорен метод за приемане.
Прямост, Изтичане и функционално колебание
Тези характеристики са свързани, но не са взаимозаменяеми:
| Характеристика | Въпросът отговаря | Задължителна дефиниция |
|---|---|---|
| Прямост | Колко далеч се отклонява избрана линия на вала или повърхност от идеална права линия? | Контролирана зона, правило за дължина на оценката и база данни |
| Радиално биене/TIR | Колко се променя една повърхност, докато частта се върти около определена ос? | Дата на въртене, позиция на сондата и филтриране |
| Коаксиалност | Колко добре се подравняват входните и изходните функционални оси? | Двете оси и приложимото изискване за чертеж |
| Функционално колебание | Колко се движи инсталиран главен бит или аксесоар по време на въртене? | Майсторски инструмент, дълбочина на зацепване, тествайте скоростта и местоположението на четене |
Една част може да има приемливо отчитане на гладък вал, но все пак да се повреди в изходния държач, ако крайната характеристика е ексцентрична или сглобена неправилно. И обратно, варираща шестнадесетична обвивка може да произведе нестабилен сигнал на сондата дори когато функционалната ос е приемлива. The machine measurement and the customer's final gauge must therefore be correlated during sample testing.
Необходима информация за предложение за изправяне
| Въвеждане на проекта | Задължителен детайл |
|---|---|
| рисуване | Ревизия, размери, данни и контролирани характеристики |
| Идентичност на продукта | Удължителна лента, държач за битове, адаптер или друго семейство инструменти |
| Крайни интерфейси | Шестнадесетичен стандарт, геометрия на държач/гнездо, отворете, бразда, отвор и метод на задържане |
| Материал и термична обработка | Твърдост на сърцевината, локално закалени зони и покритие |
| Производствен път | Формиране, механична обработка, термична обработка, смилане, обшивка и последователност на сглобяване |
| Входяща деформация | Степен на огъване, посока и аксиално разпределение от представителни проби |
| Окончателно приемане | Прямост, ТИР, коаксиалност или функционално колебание с опорна точка и габарит |
| Ограничения за контакт | Повърхности, където опори, сондите и пресата може да се допират или да не се допират |
| Производствен обхват | Обхват на варианта, изходна цел, метод на зареждане, смяна и проследимост |
Препоръчителен процес на изправяне в затворен цикъл
1. Идентифицирайте и ориентирайте удължителната лента
Клетката идентифицира избрания вариант и потвърждава ориентацията на асиметричните краища. Храненето може да е ръчно, на база тава, базирани на конвейер или разработени около валидирана система за насипно подаване. Произволно групово зареждане не се приема, докато фамилията реални части не е преминала през заплитане, изпитания за припокриване и ориентация.
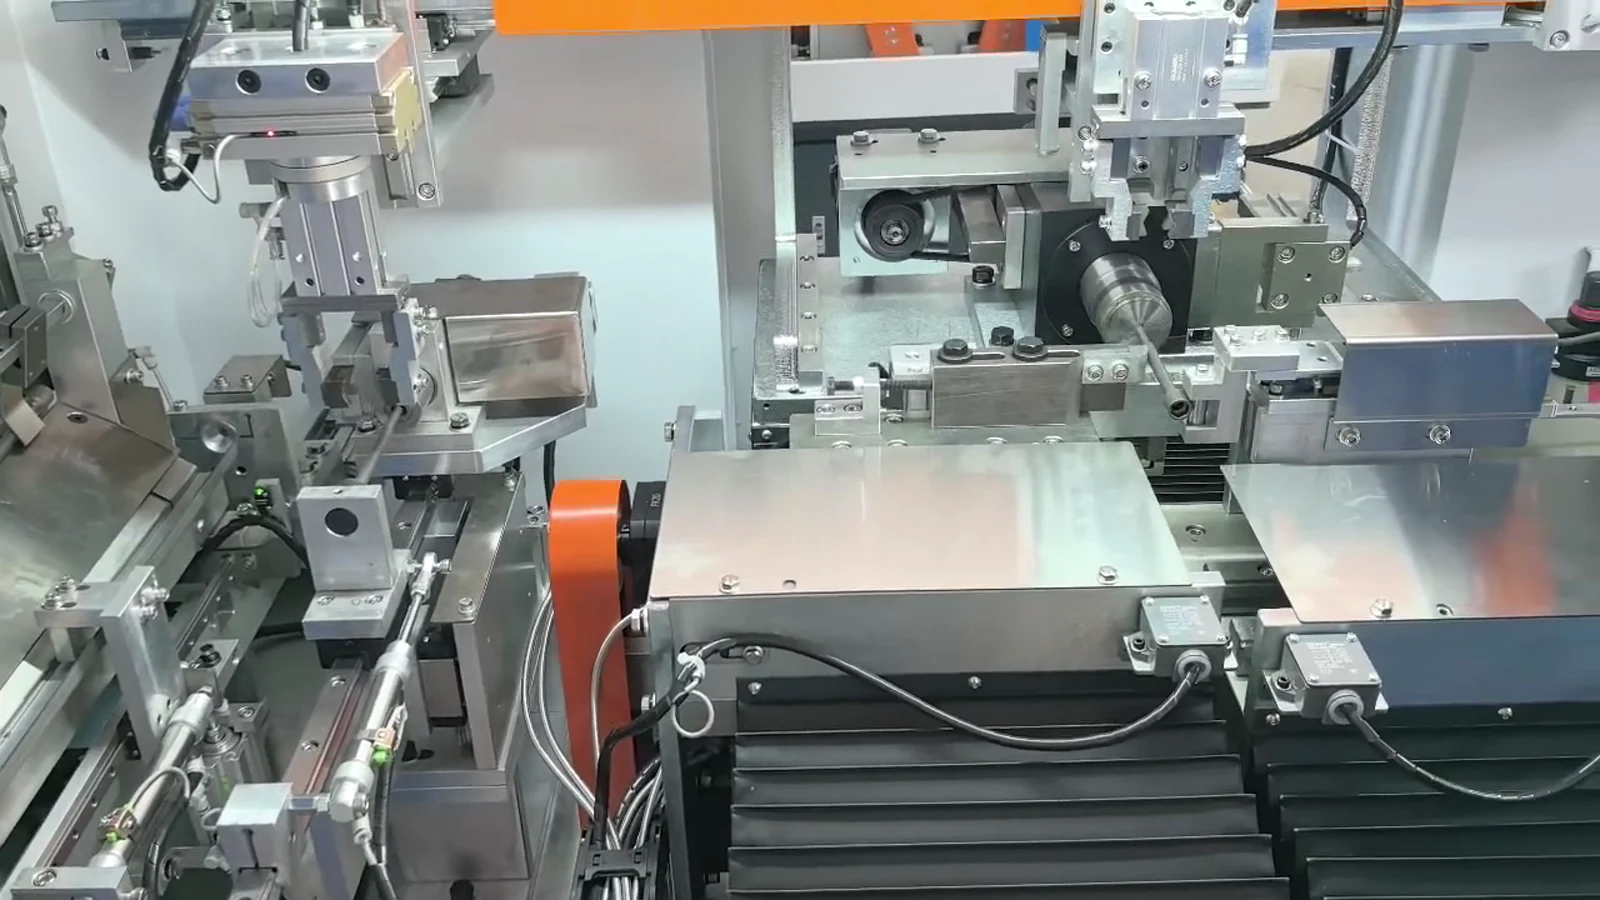
Изображението по-горе е кадър от видеото на реалния проект. Той поддържа наличието на хардуер за автоматично прехвърляне/ориентиране в демонстрираната станция. Само по себе си това не доказва произволно масово зареждане или a 100% скорост на ориентация.
2. Установете функционалната дата
Заготовката е разположена по центрове, одобрени списания, контролиран шестнадесетичен интерфейс или специални устройства според чертежа. Опорите трябва да възпроизвеждат логиката на инспекцията, без да принуждават тънкия вал в фалшиво изправено състояние.
3. Измерете одобрените зони на шахтата
Удължителят се върти или индексира, докато сензорите събират показания в определени аксиални позиции. Планът за измерване изключва канали, кръстосани отвори, ръбове на гнездо и некръгли зони, освен ако не се използва валидиран метод, специфичен за профила. Контролерът конструира входяща крива на огъване и разделя повторяемите геометрични сигнали от изместването на централната линия.
4. Изберете опорния обхват и точката на корекция
Контролерът избира одобрен опорен обхват и позиция на натискане. Ограниченията на инструментите и софтуера блокират контакта с ъглите на задвижването, задържащ жлеб, устна на гнездото, отвор и други забранени елементи.
5. Прилагане на поетапна точкова корекция
Пресата прилага контролирано изместване или сила на избраното място. Корекцията е постепенна, защото валовете са тънки, термично обработените зони и рязките промени на сечението могат да имат различно пружиниране. Максимална сила, ограниченията на хода и итерациите предотвратяват неконтролирано многократно натискане.
6. Измерете отново, като използвате същата база данни
След всяко натискане, системата измерва детайла отново, без да променя еталонното приемане. Друга корекция се прави само когато остатъчната грешка е извън одобрения прозорец на процеса.

7. Проверете и разтоварете
Крайното машинно четене се сравнява със специфичното за чертежа правило. Където функционалното колебание има значение, the sample study also correlates the machine result with the customer's master tool or final gauge. Автоматично разделяне, съхранението на резултатите и линейната комуникация са включени само когато са посочени в поръчаната конфигурация.
Видео за изправяне на удължителна лента с истински електрически инструменти
Следното видео за обществен проект показва истинска удължителна лента, трансферен хардуер и автоматична станция за изправяне. Поддържа приложението на детайла и видимата последователност на процеса; не доказва универсална точност, време на цикъл, добив или резултат от труда.
Инструментална екипировка и стратегия за защита на повърхността
„Без повреди“ е изискване за приемане, не е общо обещание. Действителното оборудване трябва да съответства на разрешените контактни зони, твърдост, покритие и крайна геометрия.
| Инструментален елемент | Въпрос за дизайн |
|---|---|
| Краен локатор | Възпроизвежда ли функционалната ос без маркиране или деформиране на интерфейса шестостен/държач? |
| Поддържа | Носят ли коригиращото натоварване върху одобрени гладки зони? |
| Натиснете удар | Неговият радиус/профил съвместим ли е с диаметъра на вала, твърдост и допустимо повърхностно налягане? |
| Измервателна сонда | Отчита ли изместване на вала, а не шестостенни ъгли, ръбове на канали или геометрия на гнездото? |
| Комплект за смяна | Всеки вариант се ключва механично и съответства на правилната рецепта? |
За тънки или втвърдени екстеншъни, тестът за осъществимост трябва да установи безопасен прозорец за корекция. Ако чертежът или планът за качество на клиента изисква проверка на пукнатини, проверка на повърхността или функционално изпитване на въртящия момент, тези проверки трябва да бъдат включени в плана за валидиране и производство.
Автоматизацията се избира след тестове за хранене
| Ниво на автоматизация | Подходяща ситуация | Типичен обхват |
|---|---|---|
| Ръчно зареждане | Много варианти, по-нисък обем или етап на осъществимост | Операторът се зарежда; машинни мерки, коригира и проверява |
| Хранене в тава или списание | Стабилна ориентация и контролирано представяне | Насочвано хранене, автоматичен цикъл и индикация за резултат |
| Валидирано обемно хранене | Голям обем и части, доказано не се заплитат или припокриват | Хранилка, бягство, проверки на ориентация и логика за отхвърляне/възстановяване |
| Интегрирана линия | Стабилно семейство с интерфейси нагоре/надолу по веригата | Буфер, обработка, резултат от раздяла и съгласувана комуникация |
| Проследима клетка | Необходими са записи на частично ниво | ID на част, рецепта, история на измерванията и корекциите |
Времето на цикъла трябва да бъде измерено при окончателната конфигурация. Зависи от дължината, позиции за измерване, брой корекционни повторения, начин на хранене, проверки на варианти и изисквания за данни. Кратък видеоклип или една успешна проба не могат да установят производствен капацитет.
Примерен тест и план за приемане
Представителни проби
- всеки краен интерфейс и вариант на дължина, включени в предложението;
- нормални части плюс проби близо до очакваната граница на входящо огъване;
- всеки материал, термична обработка и състояние на покритието;
- части от повече от една производствена партида, където пружинното връщане може да варира;
- достатъчно проби за оценка на повторяемостта, не само една коригирана част.
Доказателство за записване
| Записвайте | Доказателство за приемане |
|---|---|
| Частична идентичност | Ревизия на чертежа, вариант, партиден и процесен маршрут |
| Входящо измерване | Дата, позиции за измерване, габарит и деформационна крива |
| Конфигурация на инструменти | Локатори, опорен обхват, зони за удар и забранен контакт |
| История на корекцията | Позиция, сила/преместване и брой итерации |
| Краен резултат от машината | Същите данни и метод, използвани за входящо измерване |
| Калибровна корелация | Comparison with the customer's final or functional gauge |
| Проверка на повърхността/края | марки, пукнатини и състояние на интерфейса към договореното правило |
| Наблюдение на цикъла | Измерено време за валидираната конфигурация |
Общи режими на повреда и контроли
| Режим на повреда | Вероятна причина | контрол |
|---|---|---|
| Нестабилно отчитане при шестоъгълник или жлеб | Сондата следва геометрията на профила | Преминете към одобрена гладка зона или потвърдете измерване, специфично за профила |
| Валът преминава, но държачът се клати | Грешна опорна точка или ексцентрична крайна характеристика | Добавяне на интерфейсна ос и корелация на функционален габарит |
| Маркирайте на шестнадесетичен, жлеб или гнездо | Неправилно местоположение на опора/перфорация | Механично защитавайте и софтуерно блокирайте забранените зони |
| Пукнатина след корекция | Излишно огъване, локално втвърдяване или неподходящ обхват | Корекция на етапа, задайте ограничения и добавете необходимата проверка на пукнатини |
| Вариантът се зарежда назад | Крайната геометрия не е надеждно разграничена | Добавете пока-иго, отчитане на присъствие/ориентация и логика на отхвърляне |
| Резултатът се променя след смяна | Несъответствие на инструментите и рецептата | Ключови инструменти и проверете избрания вариант преди началото на цикъла |
Какво не обещава това решение без валидиране
- една фиксирана точност за всеки 1/4-инчов удължител;
- корекция на всяко входящо огъване или всяко състояние на термична обработка;
- нулеви повърхностни белези, нулево колебание или нулев риск от напукване;
- универсален цикъл от 10–15 секунди или фиксиран процент на добива;
- произволно насипно подаване или перфектна ориентация за всяка геометрия;
- един оператор, който контролира определен брой машини;
- автоматична проследимост, MES връзка или интегриране на линия, освен ако не е поръчано;
- че a съобщи 0.2 mm целта вече е постигната при стабилно производство.
Свързано оборудване и приложения за изправяне
За конфигурация на съседна машина, преглед на Машина за изправяне на ударна отвертка ZD300. За по-широкото семейство детайли, виж Инструменти Решения за изправяне. Тези връзки предоставят оборудване и контекст на приложението; правилната конфигурация все още зависи от действителния чертеж и пробния тест.
Информация за изпращане за предложение
Once the power tool extension bar process questions are answered, two pages usually shorten the shortlist: на инструкции за избор на преса и на бюджетна снимка за машина за изправяне.
Изпратете чертежа и редакцията, представителни проби, подробности за крайния интерфейс, материал и термична обработка, производствен път, диапазон на входяща деформация, крайна характеристика и данни, метод на измерване, разрешени контактни зони, изисквания за повърхност/пукнатини, изходна цел, диапазон на варианта и предпочитан метод на зареждане.
Свържете се със StraighteningTech за проучване за изправяне на удължителна греда на електроинструмент. Предложението ще определи датата на измерване, инструментална екипировка, корекционни граници, обхват на автоматизация и доказателства за приемане за вашето истинско семейство детайли.
Често задавани въпроси
Е всеки 6.35 mm разширение, измерено по същия начин?
не. А 6.35 мм или 1/4-инчов интерфейс идентифицира номинално семейство устройства, не цялата база данни и метод на проверка. Крайната геометрия, шахтови зони, характеристиките за задържане и изискването за чертеж определят как частта се намира и измерва.
Може ли машината да измерва директно върху шестостенното стебло?
Потенциално, но общата сонда с кръгъл вал ще реагира на шестостенния профил. Измерването на одобрена гладка зона обикновено е по-лесно. Ако шестнадесетичният трябва да дефинира функционалната ос, dedicated location or profile-aware measurement must be validated against the customer's gauge.
Могат ли закалените удължители да се изправят с преса?
Те може да са осъществими, но прозорецът за корекция зависи от материала, твърдост, втвърдена дълбочина, входящ завой, обхват на поддръжката и местоположение на контакта. Необходими са тестове на представителни проби и необходимата проверка на пукнатини/повърхности, преди да бъде предоставена гаранция.
Каква точност може да гарантира StraighteningTech?
Само демонстрираният резултат за договореното семейство детайли, прозорец за входящи условия, еталон и приемен габарит могат да бъдат гарантирани. Стойност от предишна статия, конкурентна страница или видеоклип не е заместител на примерни доказателства.
Машината включва ли автоматично подаване?
Може. Наръчник, тава, списание, обработката на насипни и интегрирани линии са различни обхвати на проекта. Окончателният избор следва изпитания за хранене и ориентация на реални части.
Референтна граница на терминологията
- Универсален държач за битове Wera: https://www.wera.de/en/tools/895-4-1-universal-bit-holder
- Топлина 893/1/1 универсален държач за битове: https://www.wera.de/en/tools/893-1-1-universal-bit-holder
- Bosch Professional 1/4-инчов шестостенен удължител: https://www.bosch-professional.com/middle-east/en/extension-bars-for-spade-bits-1-4-inch-quick-change-2867392-ocs-ac/
Тези официални препратки поддържат само терминология. Те не означават, че изобразеният детайл е произведен от тези марки или че техните продуктови данни определят проекта StraighteningTech.